
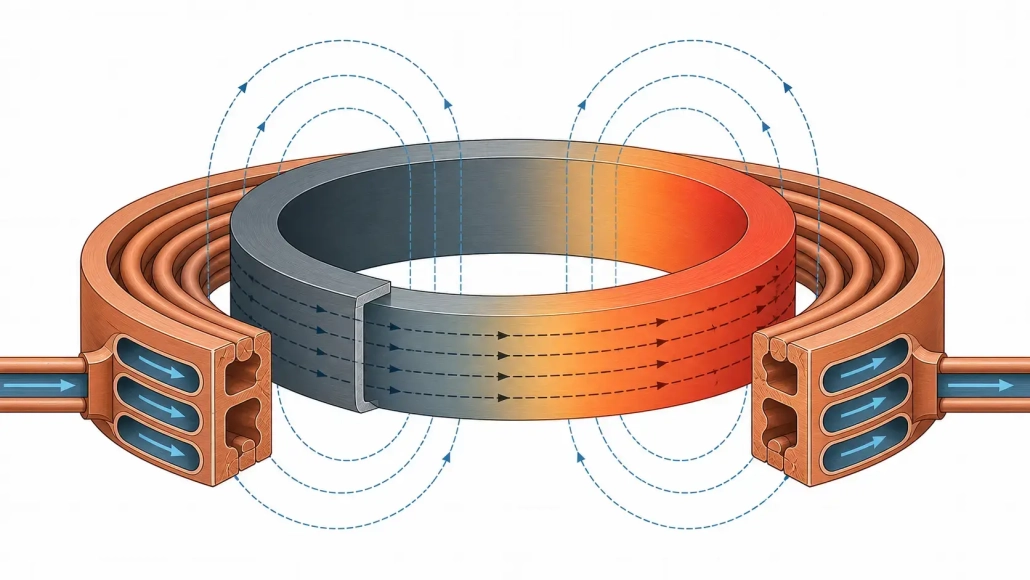
9 Các yếu tố quan trọng cho gia nhiệt cảm ứng vòng lớn: Làm chủ nguồn điện, Thiết Kế Cuộn Dây & Kiểm soát quy trình
Gia nhiệt cảm ứng cho vòng lớn có vẻ dễ dàng trên một bảng quy trình. Đun nóng vòng thép đến nhiệt độ, giữ, dập tắt hoặc lắp ráp. Trên sàn cửa hàng, nó không diễn ra theo cách đó.
Cuộc đua vòng bi dài 2 mét nặng hàng trăm kg. Khoảng cách cuộn dây hoạt động trên 300 nguyên mẫu mm mở ra khi bạn mở rộng đến toàn bộ phần. Ổ trục bàn xoay có 3 mm hết, nên khoảng cách khớp nối cứ lang thang trong mỗi cuộc cách mạng. Đến giữa ca, đầu vào nước làm mát đã tăng 4°C và nguồn điện bắt đầu gập lại.
Không có cái nào trong số này được in trên phần. Nhưng tất cả đều thể hiện ở dạng độ cứng, thời gian chu trình, và tỷ lệ từ chối.
Bài viết này đề cập đến những gì thực sự quan trọng: tại sao bạn định cỡ bộ nguồn xung quanh vùng được làm nóng thay vì trọng lượng bộ phận, tại sao tần số và loại cuộn dây không thể được chọn riêng, điều gì làm cho sự đồng đều về nhiệt độ được giữ nguyên hoặc bị phá vỡ, và tại sao phía xử lý cơ khí thường quyết định liệu thiết kế điện có thành công hay không.
1. Tại sao những chiếc nhẫn lớn lại khó chịu nhiệt
Một chiếc nhẫn trải đều khối lượng của nó trên một đường kính rộng. Ngay cả một phần tường khiêm tốn cũng tạo ra rất nhiều khối lượng nóng, và hình học chiến đấu với bạn trên hai mặt trận.
Đầu tiên, chu vi dài. Giữ nhiệt độ đồng đều từ bên này sang bên kia của vòng không phải là chuyện nhỏ. Thứ hai, chiều rộng xuyên tâm và độ dày của tường tạo ra độ dốc riêng. OD nằm ở nhiệt độ trong khi ID vẫn bị trễ. Hoặc bề mặt vượt quá trước khi bức tường giữa bắt kịp.
Sau đó là việc xử lý. Một bánh răng vòng cho vòng bi xoay tuabin gió có thể nặng hơn một tấn. Bạn không thể trượt nó thành một cuộn dây bằng tay. Vật cố định phải xác định vị trí của nó nhiều lần, bàn xoay phải quay nó trơn tru, và cuộn dây phải chịu được sự giãn nở nhiệt, thỉnh thoảng va chạm, và hàng ngàn chu kỳ. Nếu phần đó khó tải, các nhà khai thác sẽ tải nó không nhất quán. Tải không nhất quán, sưởi ấm không nhất quán.
Sự bóp méo khiến các kỹ sư mất cảnh giác, quá. Các vòng lớn ít cứng hơn so với đường kính của chúng so với các bộ phận nhỏ gọn. Gia nhiệt không đều có nghĩa là giãn nở không đều, điều này có thể làm vòng trở nên bầu trước khi đạt đến nhiệt độ. Một vài milimét biến dạng có thể không làm hỏng chi tiết, nhưng nó thay đổi khoảng cách cuộn cảm-chi tiết đủ để làm thay đổi mô hình gia nhiệt giữa chu trình.
2. Ứng dụng phổ biến cho gia nhiệt vòng lớn
Gia nhiệt vòng lớn xuất hiện ở bất cứ nơi nào các chi tiết hình tròn vượt quá khoảng 500 mm đường kính. Nhưng mục tiêu của quá trình quyết định tất cả.
— Tôi và vòng bi tôi cứng — Gia cứng bề mặt hoặc hình dạng răng bánh răng, rãnh bi, và đường đi của con lăn, nơi độ sâu của rãnh và kiểm soát mẫu là mối quan tâm chính
— Làm cứng vòng bi quay và vòng quay — vòng bi đường kính lớn cho cần cẩu, máy đào, và tua bin gió, thường yêu cầu làm cứng toàn bộ hoặc làm cứng cảm ứng các vùng đường chạy cụ thể
— Lắp ghép co rút của ống lót, khớp nối, và mặt bích — giãn nở nhiệt để lắp ráp, nơi vòng phải đạt nhiệt độ giãn nở đồng đều mà không bị quá nhiệt, tróc vảy, hoặc mất ổn định về kích thước
— Tiền gia nhiệt trước khi hàn hoặc phủ lớp — đưa các vòng ống lớn, mặt bích, hoặc các phần bình áp lực để làm nóng nhiệt độ trước khi hàn
— Giảm ứng suất cho các vòng chế tạo — chu trình ngâm ở nhiệt độ thấp để giảm ứng suất dư sau khi hàn hoặc gia công
— Hàn các cụm vòng — gia nhiệt cục bộ các mối hàn trên các cụm vòng tròn mà không làm nóng toàn bộ bộ phận
— Gia nhiệt trước khi rèn các phôi vòng cuộn — đưa các chân vòng rèn lên nhiệt độ rèn cho các thao tác cán hoặc kích thước tiếp theo
— Sửa chữa và gia nhiệt lại — gia nhiệt cục bộ các vòng lớn tại hiện trường, chẳng hạn như tháo vòng bi hoặc làm thẳng bằng nhiệt
Một chu trình co rút vừa vặn muốn gia nhiệt đồng đều và chậm, mở rộng có kiểm soát. Chu trình làm cứng bánh răng cần có cấu hình độ sâu vỏ chính xác và phản ứng làm nguội nhanh. Bộ nguồn và cuộn dây đóng cái này sẽ lỡ cái kia. Để có cái nhìn tổng quan về vật lý cơ bản, xem cách hoạt động của gia nhiệt cảm ứng.
3. Lựa chọn nguồn điện để sưởi ấm vòng lớn
Sai lầm đắt giá nhất? Mua bộ nguồn theo trọng lượng.
Trọng lượng cho bạn biết tổng khối lượng nhiệt. Nó không nói gì về nơi nhiệt cần đi, cần đến đó nhanh như thế nào, hoặc bạn sẽ mất bao nhiêu điện năng giữa các cực đầu ra và bề mặt bộ phận. Bắt đầu với vùng gia nhiệt thay vào đó: khối lượng vật liệu phải đạt nhiệt độ mục tiêu trong chu trình. Để làm nóng xuyên qua vòng bi, đó là toàn bộ mặt cắt. Đối với trường hợp làm cứng bánh răng vành, nó có thể là bên ngoài 3 mm của sườn răng và chân răng. Công suất bộ phận cần thiết tính theo nhiệt dung riêng, khối lượng vùng nóng, Tăng nhiệt độ, và thời gian gia nhiệt cho phép.
Nhưng đây là điều đáng chú ý. Hiệu suất ghép nối giữa cuộn dây và vòng lớn hiếm khi vượt quá 70–75% trong sản xuất. Nếu khe hở cuộn dây rộng để phù hợp với sự thay đổi của bộ phận, hiệu quả có thể giảm xuống dưới 60%. MỘT 150 nhu cầu sưởi ấm kW ở một phần có thể cần một 250 Nguồn điện kW ở đầu vào.
Ngoài số kW, nguồn cung cấp cần có dải tần phù hợp với kích thước vòng và độ dày thành, đủ khoảng trống cho chu kỳ nhiệm vụ cho nhịp sản xuất, và phạm vi phối hợp tải đủ rộng để xử lý sự dao động trở kháng khi vòng nóng lên và tính chất từ của nó thay đổi. Để thảo luận sâu hơn về kích thước, xem Lựa chọn công suất cho gia nhiệt cảm ứng.
Phù hợp công suất với tốc độ sản xuất
Thông lượng cao hơn đẩy yêu cầu năng lượng lên cao. Nếu một chiếc nhẫn phải đạt tới 850°C trong 90 giây thay vì 4 phút, nhu cầu năng lượng gần như tỷ lệ thuận. Nhưng độ dốc nhiệt không tăng theo cùng một cách. một đoạn ngắn, chu kỳ tích cực có thể tạo ra vùng đồng bằng dốc từ bề mặt đến lõi có thể chấp nhận được hoặc không.
Đối với âm lượng thấp hơn, ngâm lâu hơn ở công suất thấp hơn thường tạo ra độ đồng đều tốt hơn và giúp bộ điều khiển có nhiều thời gian hơn để phản hồi. Sự đánh đổi là giữa thời gian chu trình và chi phí điện lắp đặt cùng phí công suất tiện ích. Trong thực tế, quyết định thường liên quan đến việc trạm gia nhiệt có phải là nút thắt cổ chai hay không (chi tiêu cho điện) hoặc các hoạt động hạ nguồn (tiết kiệm điện, chạy chu trình dài hơn).
4. Lựa chọn tần số và độ sâu gia nhiệt
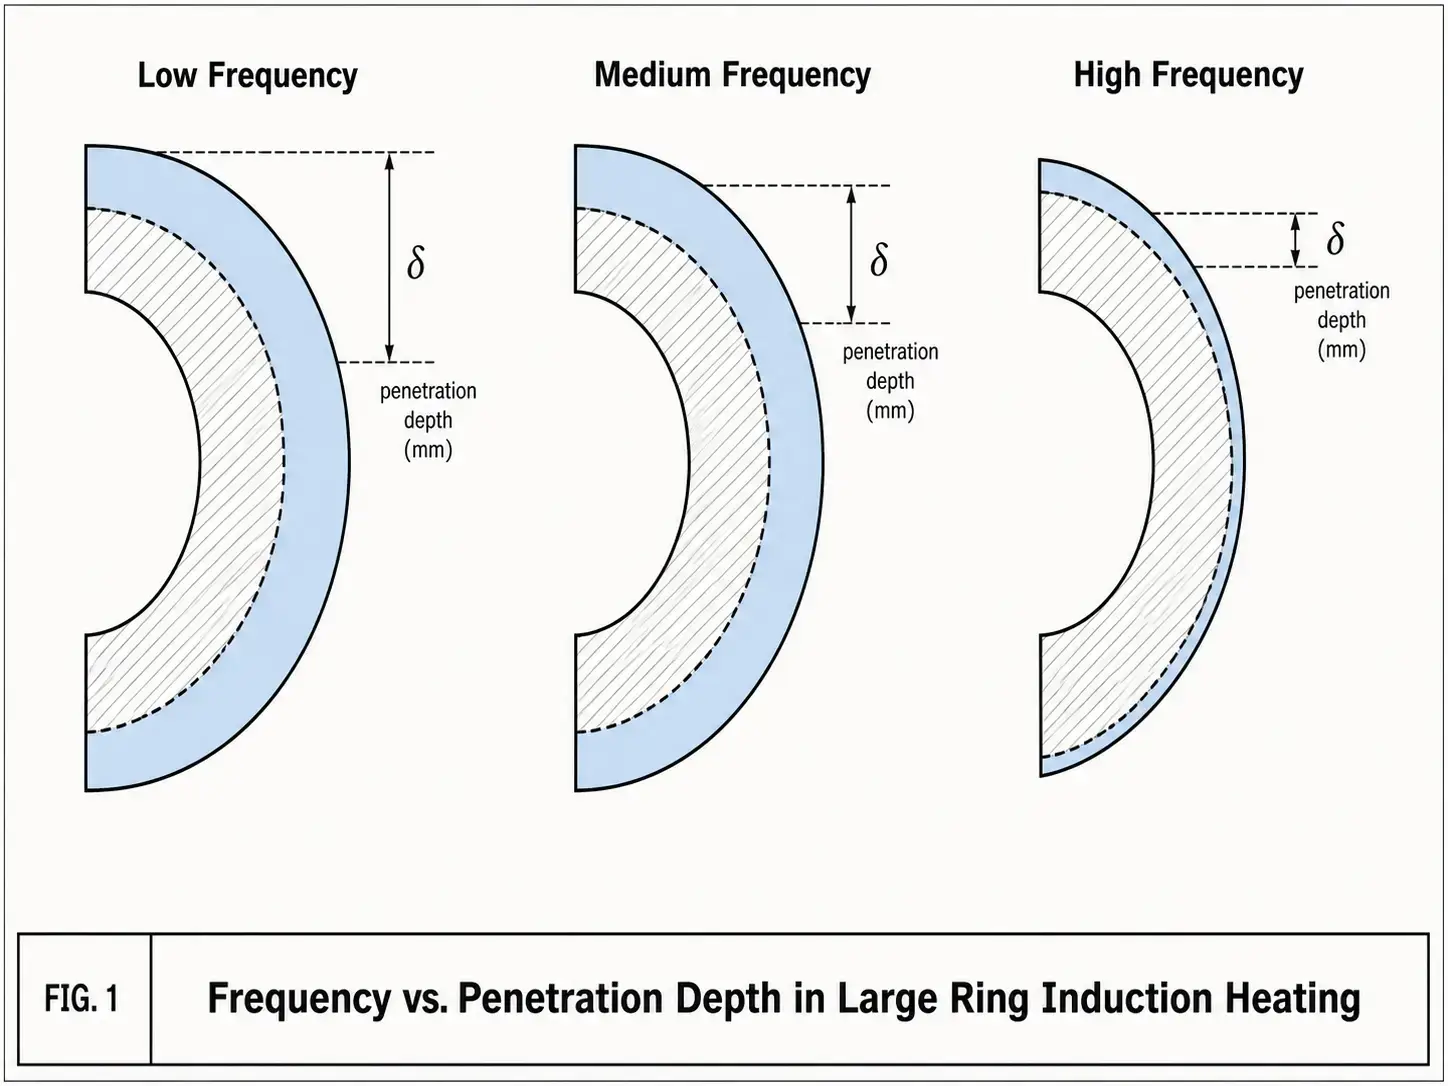
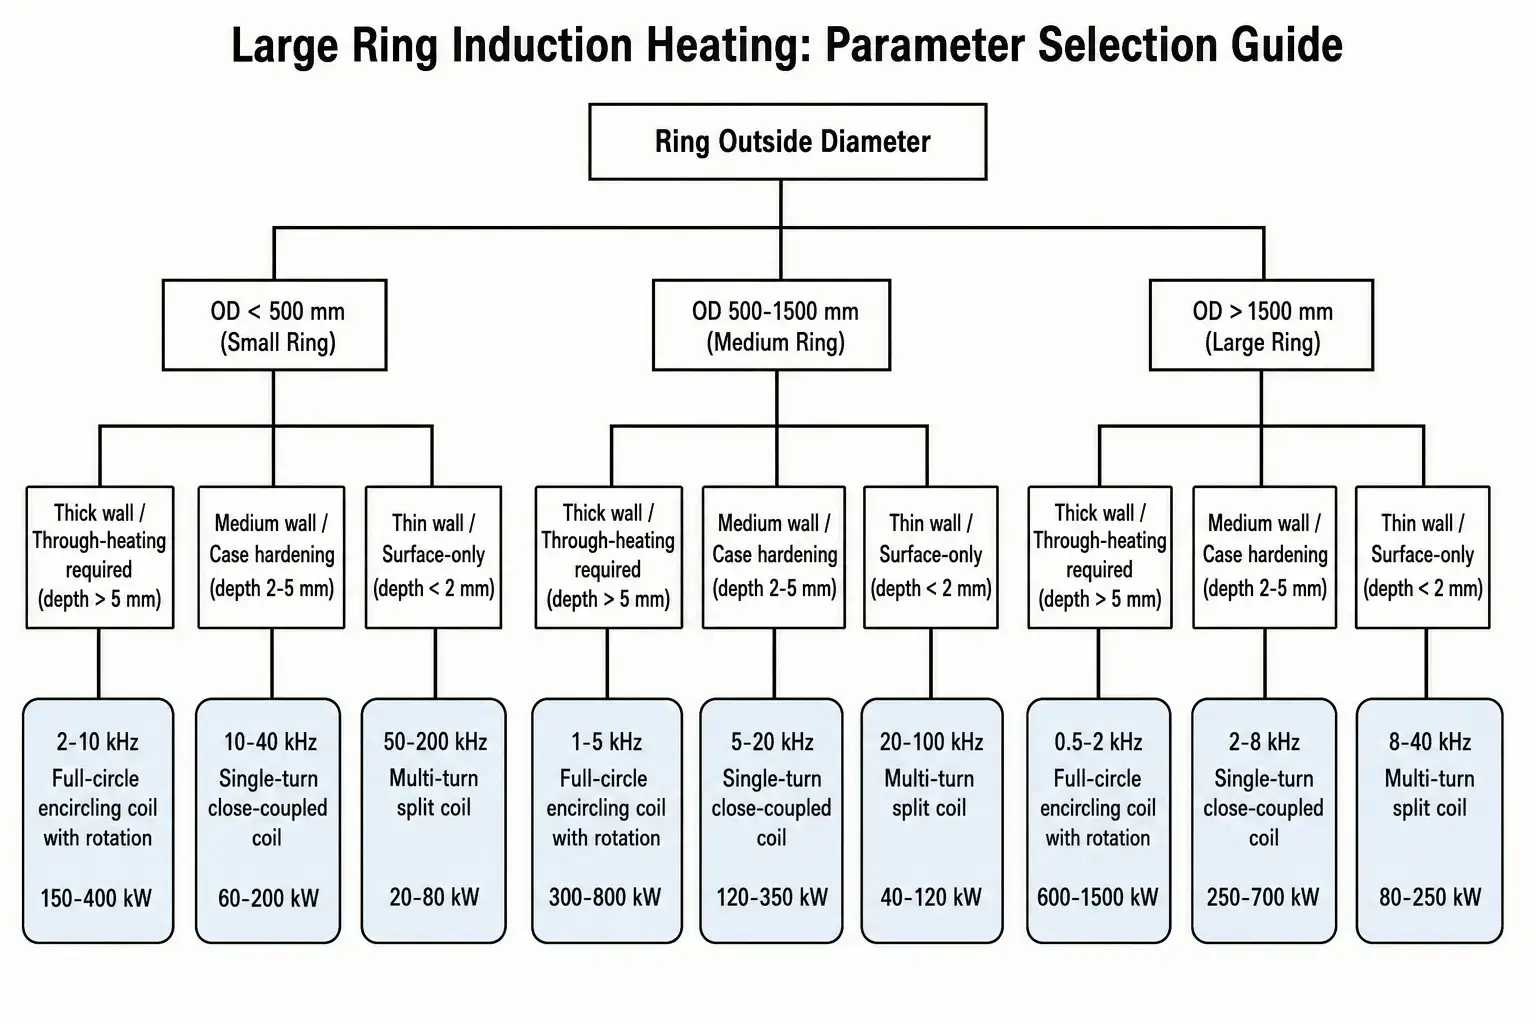
Tần số xác định độ sâu dòng điện cảm ứng thâm nhập trước khi giảm xuống còn khoảng 37% giá trị bề mặt của nó — độ sâu tham chiếu δ. Tần số thấp hơn, gia nhiệt sâu hơn. Tần số cao, nông hơn. Đối với những chiếc nhẫn lớn, cây quyết định có ba nhánh: chỉ bề mặt, giới hạn độ sâu trường hợp, hoặc sưởi ấm hoàn toàn.
Đây là cách các dải ánh xạ tới kết quả thực tế trong vòng thép:
| Dải Tần Số | Độ sâu thâm nhập điển hình (thép, nóng) | Phù hợp nhất cho |
|---|---|---|
| 1–10 kHz (Thấp / Trung bình) | 5–15 mm | Vòng dày được gia nhiệt thông qua, làm cứng vỏ sâu, co lại các phần nặng |
| 10–50 kHz (Trung bình / Cao) | 1.5–5 mm | Làm cứng bánh răng vòng, làm cứng mương mang, ứng dụng độ sâu trường hợp chung |
| 50–400 kHz (Cao) | 0.3–1.5 mm | Làm cứng bề mặt nông, vòng tường mỏng, hồ sơ răng tốt, sưởi ấm cục bộ |
Hai điều nữa quan trọng trong thực tế. Một: khi thép vượt qua nhiệt độ Curie (khoảng 770°C), nó không có từ tính và độ sâu thâm nhập tăng vọt. Tần số từng làm cho bạn nóng lên trong giai đoạn từ trường sẽ đột ngột tác động sâu hơn. Điều đó có thể giúp làm nóng và tổn thương để kiểm soát độ sâu trường hợp chính xác. Hai: tần số và hình dạng cuộn dây được gắn ở hông. Một tần số nhất định hoạt động một chiều trong một cuộn dây có đường kính lớn bao quanh, một cách khác trong một cuộn quét nhỏ. Hãy chọn chúng cùng nhau hoặc đừng bận tâm. Xem lựa chọn tần số cho gia nhiệt cảm ứng để biết thêm chi tiết.
5. Các phương án thiết kế cuộn dây cho vòng lớn
Một cuộn dây trên lý thuyết cung cấp đúng công suất và tần số vẫn có thể thất bại trong sản xuất. Khó để nạp liệu. Khó giữ mát. Quá nhạy cảm với vị trí đặt chi tiết. Đối với những chiếc nhẫn lớn, Cuộn dây thường là đòn bẩy quan trọng nhất đối với hiệu suất quy trình.
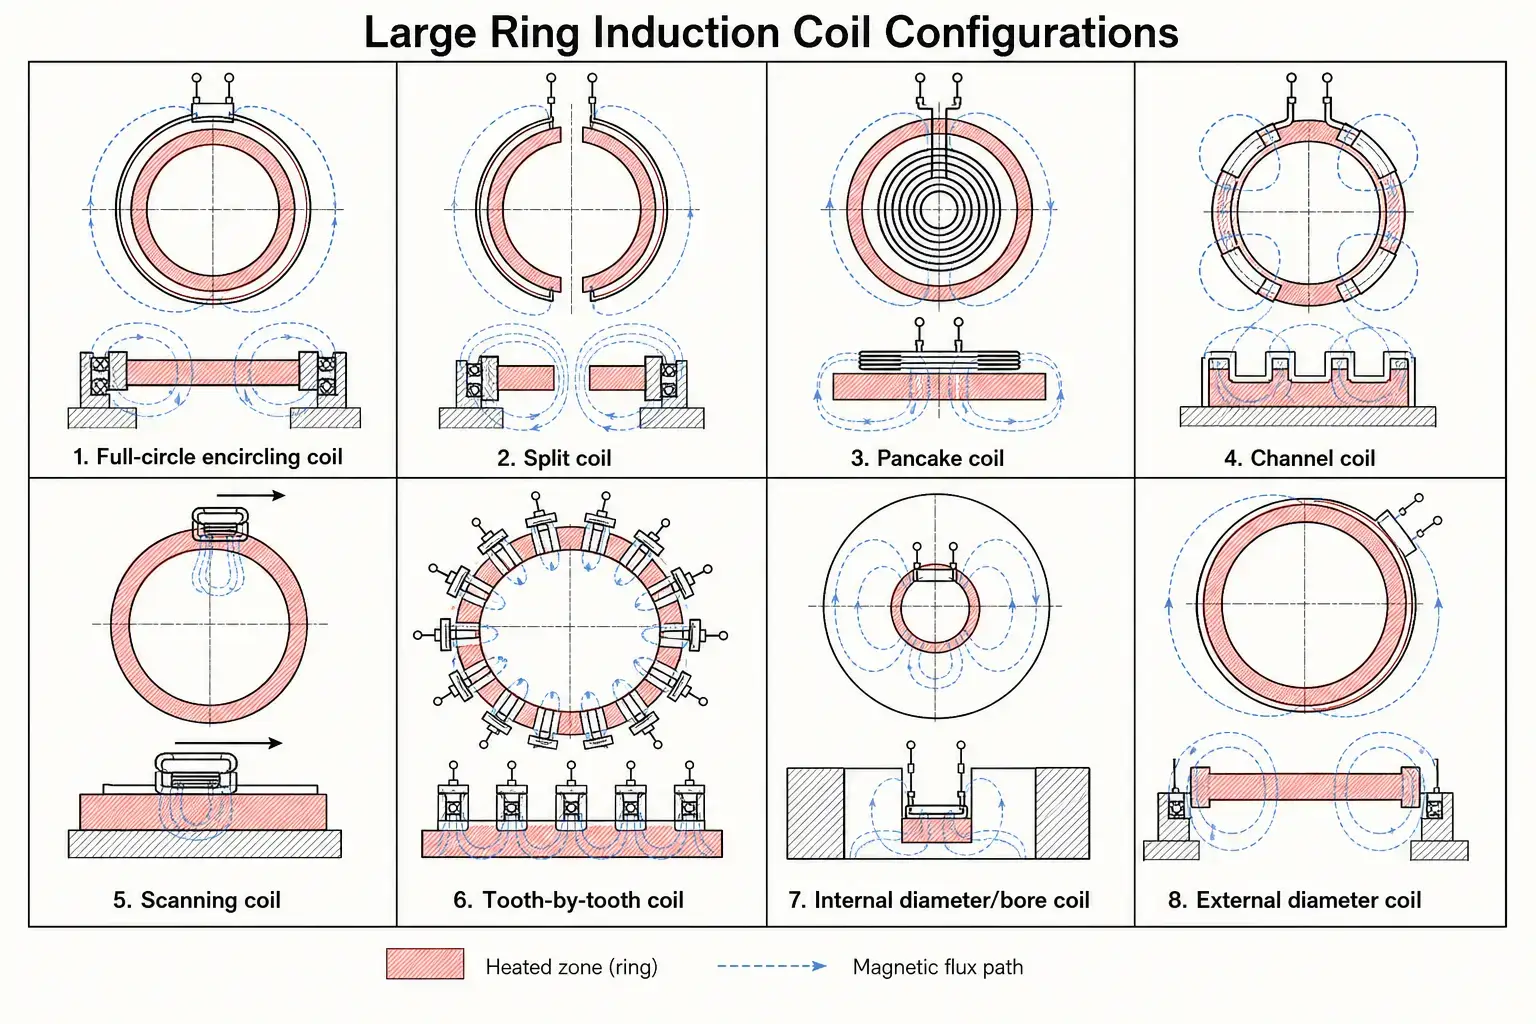
Khoảng cách giữa các cuộn dây xứng đáng có cuộc trò chuyện riêng. Khoảng cách chặt chẽ giúp cải thiện khả năng ghép nối và cắt giảm nhu cầu điện năng. Khoảng cách rộng hơn làm cho tải dễ tha thứ và chịu được sự thay đổi của bộ phận. Đối với các vòng sản xuất có dung sai đường kính máy nghiền, khoảng trống phải chứa được vòng lớn nhất trong lô mà không cần tiếp xúc. Khoảng cách thực tế tối thiểu: 1.5–3 mm đối với vòng được mài chính xác, 4–8 mm đối với vật liệu được rèn hoặc gia công thô. Mỗi milimet tăng thêm khiến bạn mất 3–8% hiệu suất ghép nối, nhiều hơn ở tần số cao hơn.
Đừng quên sự giãn nở nhiệt. Một vòng thép dài 2 mét ở 900°C có đường kính khoảng 20–25 mm. Cuộn dây có thể điều chỉnh sự tăng trưởng đó hoặc chu kỳ kết thúc trước khi khoảng cách gần bằng 0. Để biết thêm về các nguyên tắc đằng sau thiết kế cuộn dây, xem thiết kế cuộn cảm ứng.
6. Kiểm soát quá trình và đồng nhất nhiệt độ
Đối với vành răng hướng tới quá trình đông cứng, ±15°C xung quanh chu vi tách mẫu HRC 58–60 nhất quán khỏi các kết quả rải rác và các điểm yếu. Nguyên nhân thường là cơ học, không điện.
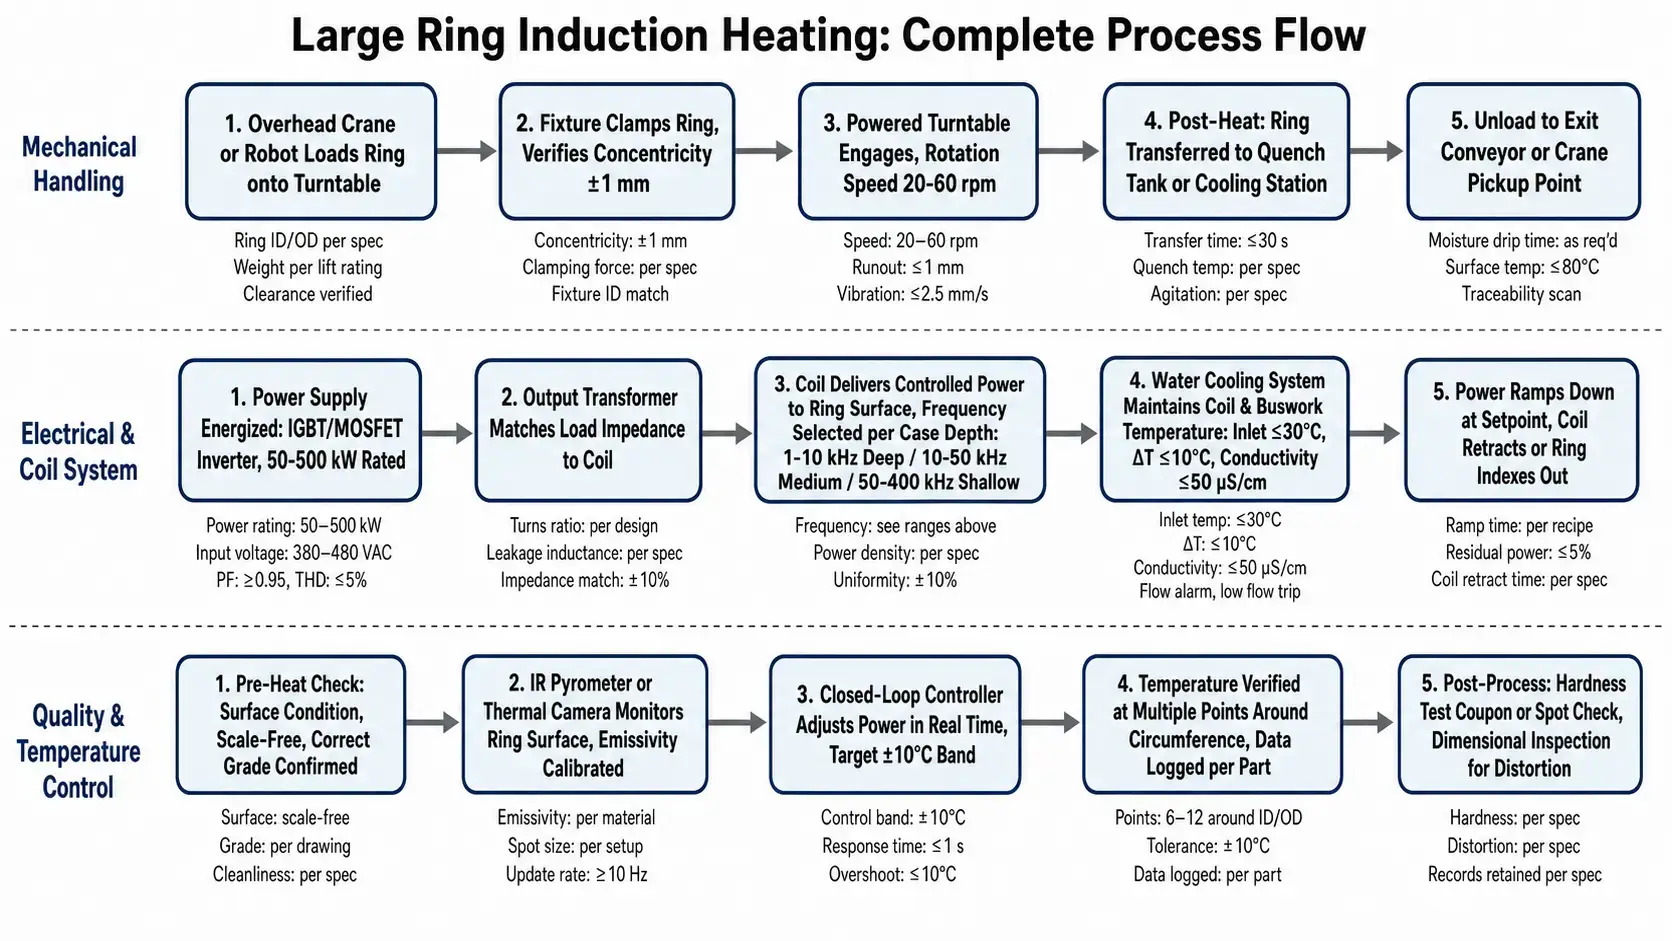
Khoảng cách cuộn dây thay đổi do vòng không tròn hoặc chính giữa hoàn hảo. Vòng bi bàn xoay bị lệch trục. Vòng được tải lệch vài milimét. Quay là phương pháp khắc phục chuẩn — nó làm trung bình sự biến đổi cục bộ trong liên kết, khoảng trống, và mất nhiệt. Mục tiêu 20–60 vòng/phút cho các vòng dưới 1.5 mét, chậm hơn đối với đường kính lớn hơn để giữ tốc độ bề mặt dễ quản lý. Quá chậm, bạn sẽ có các vùng nóng và lạnh rời rạc. Quá nhanh, gia công sẽ tốn kém.
Đo nhiệt độ cần có kỳ vọng thực tế. Nhiệt kế hồng ngoại phụ thuộc vào hệ số phát xạ, và hệ số phát xạ thay đổi theo điều kiện bề mặt, cặn bã, nhiệt độ, và góc quan sát. Một nhiệt kế hồng ngoại được hiệu chuẩn trên thép nguyên chất sẽ đọc sai trên một vòng có mảng oxit. Camera nhiệt hiển thị nhiều hơn nhưng tốn kém hơn và cần tầm nhìn rõ ràng. Con đường đáng tin cậy nhất: xác thực nhiệt kế hồng ngoại hoặc camera với các cặp nhiệt điện được nhúng trong quá trình phát triển quy trình, khóa công thức, sau đó sử dụng cảm biến không tiếp xúc để giám sát sản xuất trong giới hạn đã được chứng minh.
Kiểm soát công suất vòng kín giúp khi nhiệt độ một bộ phận đầu vào thay đổi hoặc nước làm mát trôi đi trong ca làm việc. Nhưng nó sẽ không khắc phục được cuộn dây bị hỏng hoặc vị trí cẩu thả. Nếu khớp nối thay đổi 20% Xung quanh chu vi, không có vòng điều khiển nào sẽ tạo ra kết quả thống nhất. Tính đồng nhất bắt đầu từ cuộn dây và vật cố định. Các điều khiển chỉ tinh chỉnh những gì chúng mang lại. Xem các khuyết điểm tôi cứng cảm ứng phổ biến vì điều gì sẽ xảy ra khi sự đồng nhất bị phá vỡ.
7. Xử lý cơ khí, Quay, và Tự động hóa
Trên hệ thống vòng lớn, thiết bị xử lý thường đắt hơn cả bộ nguồn và cuộn dây cộng lại. Nó cũng xác định liệu quá trình có chạy theo cùng một cách hay không 4 Thủ tướng vào thứ Sáu như đã làm trong quá trình vận hành vào sáng thứ Ba.
một bẫy cần chú ý: cố định dẫn điện quá gần cuộn dây. đồ gá thép, kẹp, giá đỡ con lăn bên trong từ trường sẽ vô tình nóng lên, lấy điện từ chi tiết và làm biến dạng mô hình gia nhiệt. Sử dụng vật liệu không dẫn điện hoặc dẫn điện thấp — gốm sứ, thép không gỉ độ thấm thấp, hoặc tấm chắn đồng làm mát bằng nước — cho bất cứ thứ gì gần cuộn dây. Để có cái nhìn rộng hơn về tích hợp hệ thống, xem cách chọn hệ thống làm cứng cảm ứng.
8. Làm mát, Tiện ích, và độ tin cậy của hệ thống
Hệ thống sưởi vòng lớn đẩy nước làm mát mạnh hơn hầu hết các ứng dụng cảm ứng. Chu trình gia nhiệt xuyên suốt cho vòng nặng có thể kéo dài vài phút, không phải giây - và trong suốt thời gian đó cuộn dây, xe buýt, biến áp đầu ra, và nguồn điện đều cần được làm mát liên tục.
Chất lượng nước không thể thương lượng. Giữ độ dẫn điện ở mức dưới 50 μS/cm cho hệ thống tần số cao, thấp hơn 100 μS/cm cho tần số trung bình và thấp. Chất rắn hòa tan được tạo thành trên đồng nóng theo thời gian, thu hẹp các kênh dòng chảy và hình thành lớp cách nhiệt tích tụ. Một máy làm lạnh khép kín với lọc và kiểm soát độ dẫn điện thích hợp tránh được sự suy giảm chậm mà các hệ thống hở gặp phải. Chi phí ban đầu cao hơn nhưng bù lại nó tự trả lại giá trị thông qua tuổi thọ cuộn dây và thời gian hoạt động.
Trước khi tích hợp, xác định chính xác những con số này:
— Tổng lưu lượng nước làm mát qua tất cả các mạch (cung cấp điện, máy biến áp, xe buýt, cuộn dây, và bất kỳ thiết bị làm mát nào)
— Nhiệt độ nước cung cấp và độ tăng nhiệt độ cho phép trên mỗi mạch
— Áp suất cung cấp tối thiểu tại đầu vào hệ thống, tính đến tổn thất ống dẫn và phụ kiện
— Sụt áp cuộn dây ở tốc độ dòng thiết kế (đường dẫn cuộn dây nhỏ hơn là khá phổ biến)
— Đường kính ống, chiều dài, loại kết nối nhanh cho từng mạch
— Công tắc dòng chảy, công tắc nhiệt độ, và các khóa phát hiện rò rỉ được nối vào mạch an toàn nguồn điện
Chi tiết hơn, xem hệ thống làm mát bằng nước cho nung cảm ứng.
Bảng điểm sẵn sàng thông số kỹ thuật
Trước khi gửi RFQ đến nhà cung cấp thiết bị từ, hãy xem qua danh sách kiểm tra này. Bạn càng có thể trả lời nhiều mục bằng dữ liệu thực thay vì ước tính, càng nhiều báo giá tốt — và càng ít bất ngờ khi đặt hàng.
☐ Cấp và điều kiện vật liệu vòng (đúc theo khuôn, được chuẩn hóa, tôi luyện-hấp, v.v.)
☐ Đường kính ngoài, đường kính trong, độ dày thành, và bề rộng mặt — với dung sai
☐ Trọng lượng chi tiết và trọng lượng của vùng được nung cụ thể (không phải lúc nào cũng giống nhau)
☐ Nhiệt độ mục tiêu với dải dung sai (ví dụ, 850°C ±10°C)
☐ Độ sâu nung hoặc độ sâu lớp cứng yêu cầu, nếu tôi luyện
☐ Thời gian chu trình mục tiêu cho mỗi chi tiết (thời gian nung + dập nguội + tải/ dỡ hàng)
☐ Tốc độ sản xuất yêu cầu (chi tiết mỗi ca hoặc mỗi giờ)
☐ Công suất nhà máy khả dụng (Điện áp, các pha, công suất kVA, và liệu có khả thi với máy biến áp chuyên dụng hay không)
☐ Khả năng cung cấp nước làm mát: tốc độ dòng chảy, nhiệt độ, áp suất, và liệu có cần bộ làm lạnh chuyên dụng hay không
☐ Diện tích sàn và công suất cần cẩu tại vị trí lắp đặt dự kiến
☐ Phương pháp nạp bộ phận (cần cẩu, robot, xe nâng có hỗ trợ, thủ công có hỗ trợ)
☐ phương pháp làm nguội và môi trường làm nguội, nếu tôi luyện (polymer, dầu, nước, vòng phun, bình ngâm)
☐ thông số độ cứng: độ cứng mục tiêu, độ sâu vỏ hiệu quả, giới hạn mẫu chấp nhận được, dung sai biến dạng
☐ yêu cầu tự động hóa và ghi dữ liệu (giao diện PLC, lưu trữ công thức, truy xuất nguồn gốc từng bộ phận)
☐ Các tiêu chuẩn ngành áp dụng hoặc thông số kỹ thuật quy trình dành riêng cho khách hàng
Điểm 13–15: Bạn có một đặc điểm kỹ thuật được xác định rõ ràng. Các nhà cung cấp có thể đưa ra các đề xuất chính xác với các cam kết về hiệu quả hoạt động của công ty.
Điểm 8–12: Các thông số chính được xác định, nhưng vẫn còn một số khoảng trống. Phản hồi RFQ sẽ bao gồm các giả định cần được xem xét cẩn thận trước khi đặt hàng.
Điểm 0–7: Quy trình chưa được xác định đủ để có một đề xuất thiết bị đáng tin cậy. Mong đợi nhà cung cấp đặt nhiều câu hỏi hơn là họ trả lời, và xây dựng kế hoạch dự phòng vào cả ngân sách và thời gian biểu.
Nếu chiếc nhẫn có tiền sử vấn đề — điểm mềm sau khi tôi cứng, nứt nẻ, độ lệch quay quá nhiều, độ sâu vỏ không đồng đều — bao gồm những chi tiết đó trong Yêu cầu Báo giá (RFQ). Các nhà cung cấp thường có thể truy nguyên mẫu hình thất bại đến nguyên nhân gốc rễ và xử lý nó trong thiết kế hệ thống. Đối với các vấn đề riêng về tôi cứng, xem Tổng quan quá trình tôi cứng bằng cảm ứng và các khuyết điểm tôi cứng cảm ứng phổ biến.
Chìa khóa mang đi
Nhiệt cảm ứng cho các vòng lớn được đền đáp cho các kỹ sư thiết kế toàn bộ quy trình, không phải những người mua bộ nguồn và hy vọng. Sự kết hợp đúng của công suất, tần số, hình học cuộn dây, quay bộ phận, và làm mát tạo ra sự lặp lại, hệ thống hiệu quả. Sự kết hợp sai — ngay cả với các thành phần được xác định rõ ràng riêng lẻ — tạo ra phế liệu, thời gian ngừng máy, và một quy trình mà các nhà khai thác xử lý thay vì bằng. Bắt đầu từ chiếc nhẫn: vật liệu của nó, dung sai của nó, và nó cần trở thành gì. Kỹ sư hướng ngoại từ đó.
Câu hỏi thường gặp
Cần cung cấp năng lượng sưởi ấm cảm ứng cỡ nào cho các vòng lớn?
Kích thước theo vùng được làm nóng, không phải trọng lượng một phần. MỘT 200 kg vòng carbon trung bình đến 900°C trong 3 phút cần 80–120 kW một phần. Sau khi mất mát ghép nối 25–35% điển hình cho các vòng lớn, công suất danh định đạt 150–200 kW. Đối với các vòng dày thành, thêm thời gian ngâm thay vì công suất khởi động — khác biệt từ bề mặt đến lõi sẽ gây khó khăn cho bạn nếu không.
Làm thế nào để cải thiện sự đồng đều nhiệt độ trên một vòng lớn?
Ba yếu tố ảnh hưởng nhiều nhất: giảm thiểu sự khác biệt khoảng cách giữa cuộn dây và chi tiết thông qua việc căn chỉnh tốt hơn và chất lượng ổ đỡ bàn xoay; xoay vòng đủ nhanh để thực hiện nhiều vòng trong thời gian gia nhiệt (20–60 vòng/phút cho các vòng dưới 1.5 m); xác thực cảm biến nhiệt của bạn so với các cặp nhiệt điện gắn trong quá trình phát triển thay vì tin vào nhiệt kế quang không hiệu chuẩn.
Có thể sử dụng gia nhiệt cảm ứng để làm cứng bánh răng vòng lớn không?
Có. Gia cường xoay thích hợp cho các bánh răng vòng nhỏ hơn, nơi các đầu răng và chân răng có thể đạt nhiệt độ cùng nhau. Đối với các bánh răng vòng lớn với răng thô, gia cường từng răng hoặc theo hình dạng răng sẽ hợp lý hơn — nó gia nhiệt từng răng hoặc khoảng giữa các răng riêng lẻ, tránh tình trạng đầu răng quá nóng mà gia cường xoay gây ra trên các module lớn.
Hệ thống làm mát bằng nước khép kín có đáng để sử dụng cho dây sưởi lớn không?
Nếu hệ thống chạy hơn vài giờ mỗi ngày, chắc chắn rồi. Các tấm nước mở hòa tan các khoáng chất lên bề mặt đồng nóng, làm tăng điện trở cuộn dây và nhiệt độ theo thời gian. Một bộ làm lạnh khép kín với độ dẫn điện dưới 50 μS/cm, lọc đúng cách, và một bộ trao đổi nhiệt được thiết kế cho tổng tải nhiệt tự trả lại chi phí thông qua tuổi thọ coil, thời gian hoạt động liên tục, và sự nhất quán của quy trình.
Thảo luận về ứng dụng gia nhiệt vòng lớn của bạn
Chia sẻ kích thước vòng của bạn, vật liệu, nhiệt độ mục tiêu, và các yêu cầu sản xuất. Đội ngũ kỹ sư của chúng tôi có thể giúp đánh giá kích thước nguồn điện, khái niệm cuộn dây, phương pháp gia nhiệt, và các tùy chọn tự động hóa cho quy trình của bạn.


