
การชุบแข็งแบบเหนี่ยวนำตลับลูกปืนฮับร่องมุม: การเลือกตัวเหนี่ยวนำ & คู่มือแหล่งจ่ายไฟ
การแข็งตัวของแบริ่งดุมร่องเชิงมุม นำเสนอความท้าทายที่ไม่เหมือนใคร: ตลับลูกปืนมีความลาดเอียง (เชิงมุม) พื้นผิวร่องไม่สมมาตร, ทำให้การให้ความร้อนสม่ำเสมอยากกว่าบนพื้นผิวเรียบหรือทรงกระบอก. รับการออกแบบตัวเหนี่ยวนำผิด, และคุณจะเห็นความลึกของเคสไม่เท่ากัน — ที่กึ่งกลางร่องตื้นเกินไป, ลึกเกินไปด้านหนึ่ง. ทำให้ถูกต้อง, และคุณจะยึดหน้าต่างความแข็งที่แน่นหนาไว้ทั้งสองร่องโดยมีการปรับแต่งพารามิเตอร์เพียงเล็กน้อย. คู่มือนี้จะเปรียบเทียบการกำหนดค่าตัวเหนี่ยวนำสองตัวที่มีอิทธิพลเหนือการผลิต และช่วยให้คุณเลือกรูปแบบที่เหมาะสมสำหรับสายการผลิตของคุณ.
สารบัญ
1. ทำไมร่องเชิงมุมถึงชุบแข็งได้ยากกว่า
วงแหวนตลับลูกปืนทั่วไปมีรางวิ่งเรียบหรือทรงกระบอกง่าย ๆ. การให้ความร้อนด้วยการเหนี่ยวนำทำได้ตรงไปตรงมา: ขดลวดพันรอบหรืออยู่ภายในชิ้นส่วน, และสนามแม่เหล็กกระจายอย่างสม่ำเสมอบนพื้นผิวเป้าหมาย.
แบริ่งฮับร่องเชิงมุมแตกต่างกัน. พื้นผิวร่องมี เอียงทำมุม สัมพันธ์กับแกนแบริ่ง, และร่องบนและล่าง ไม่สมมาตร — พวกมันอยู่ในตำแหน่งแกนที่ต่างกันและหันไปคนละทิศทาง. นี่หมายความว่า:
- ขดลวดทรงกระบอกมาตรฐานไม่สามารถทำให้ร่องทั้งสองร้อนสม่ำเสมอ
- ระยะเชื่อมต่อสนามแม่เหล็กเปลี่ยนแปลงไปตามพื้นผิวเอียง, ทำให้เกิด การกระจายความร้อนไม่สม่ำเสมอ
- ร่องที่สองจะให้ความร้อนสม่ำเสมอได้ยากกว่าเสมอ เนื่องจากต้องปรับตำแหน่งของตัวเหนี่ยวนำใหม่
ความท้าทายเหล่านี้เกิดขึ้นโดยไม่คำนึงถึงขนาดตลับลูกปืน แต่จะเด่นชัดมากขึ้นเมื่อพื้นผิวเชิงมุมมีขนาดใหญ่ขึ้น. ผู้ผลิตตลับลูกปืนใช้วัสดุจำพวก GCr15 (100Cr6) แบริ่งเหล็ก, โดยมีความลึกของเคสโดยทั่วไปจะระบุไว้ที่ 1.5–3.5 มม และความแข็งที่ 58–62 เหล็กแผ่นรีดร้อน. หลักการ เกรดเหล็กแบริ่งและข้อกำหนดในการชุบแข็ง มีมาตรฐานที่ดี; ความท้าทายคือการส่งความร้อนไปยังจุดที่ต้องการ.
2. วิธีการ 1: ตัวเหนี่ยวนำโปรไฟล์แบบรอบเดียว — สองขั้นตอน, ประสิทธิภาพสูง
วิธีการทำงาน
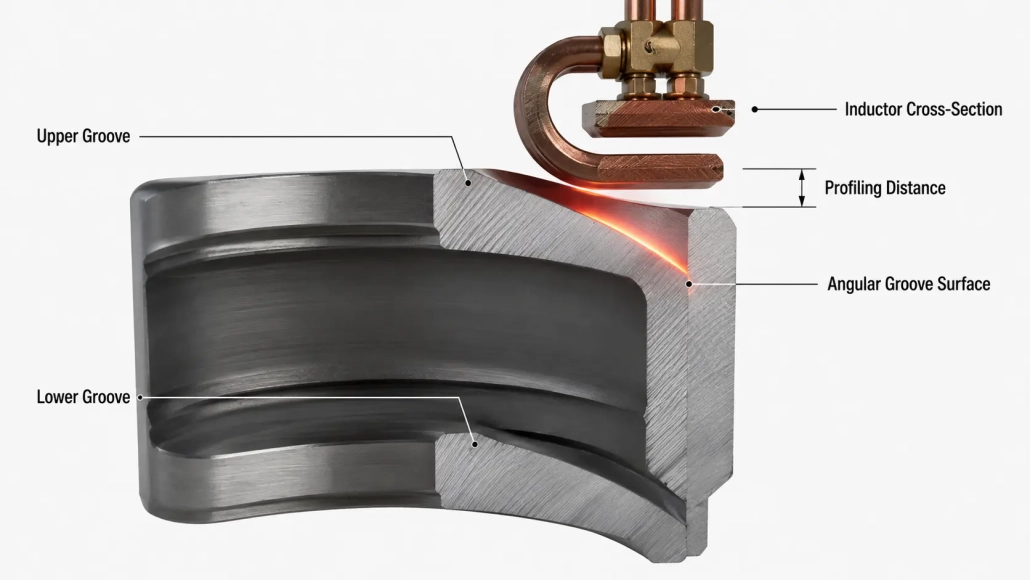
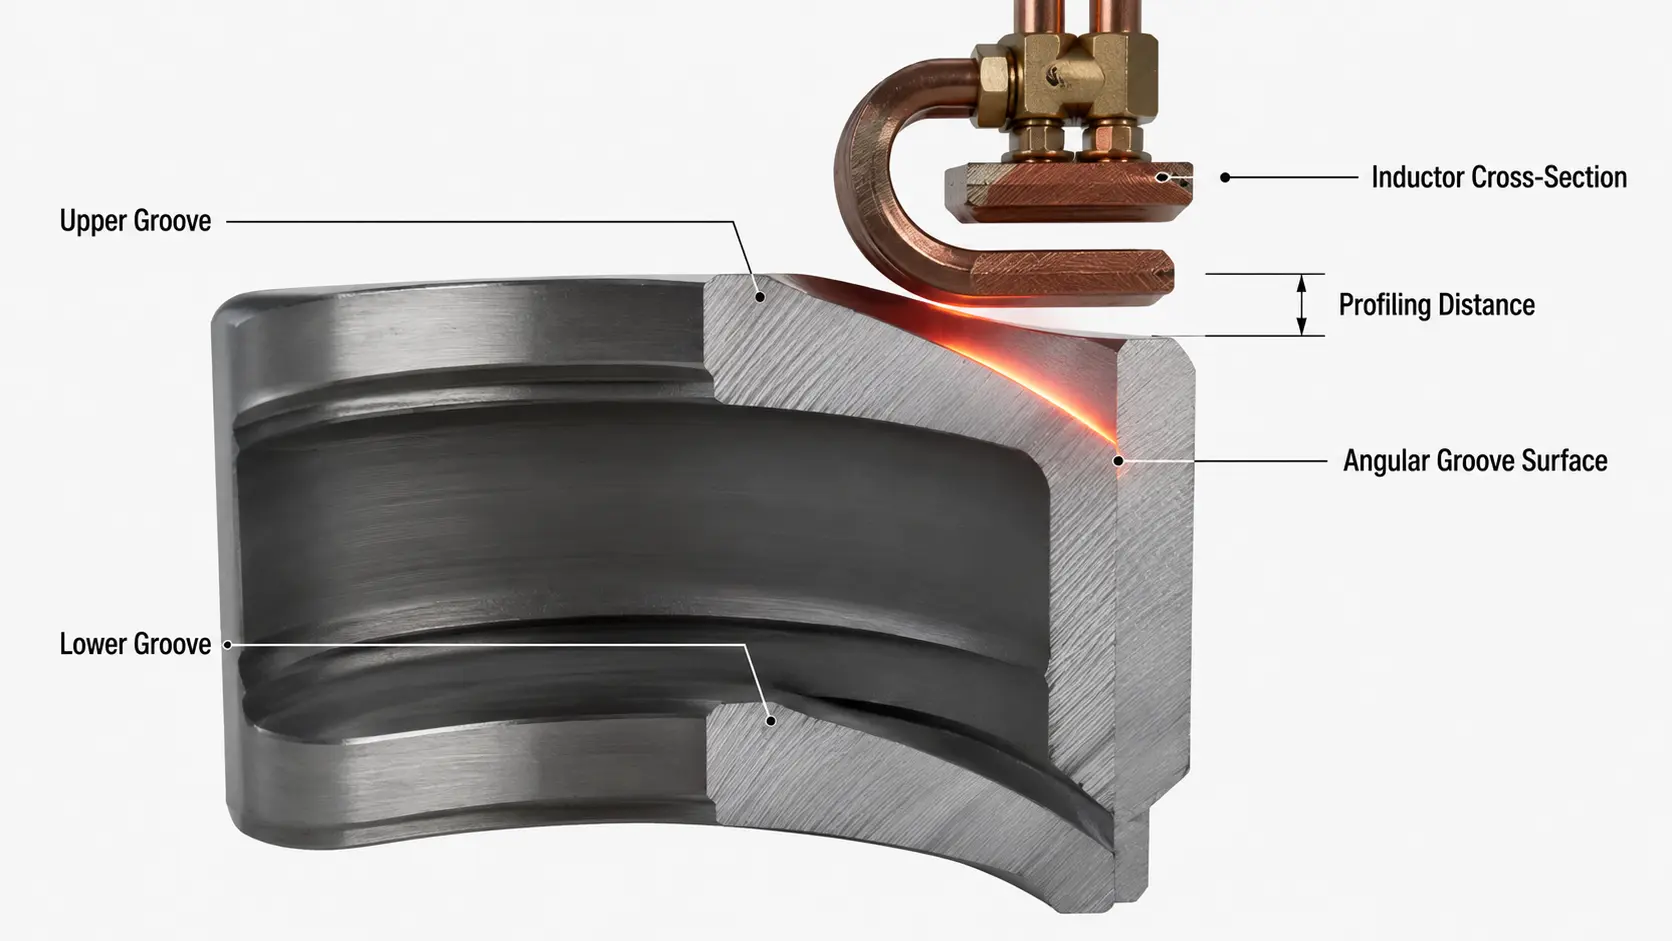
ตัวเหนี่ยวนำทองแดงแบบรอบเดียวถูกขึ้นรูปด้วย เส้นรอบรูปที่ใกล้เคียง (โปรไฟล์) พื้นผิวเชิงมุม ของร่องหนึ่ง. ร่องแรกถูกทำให้แข็งตัว, จากนั้นตัวเหนี่ยวนำจะถูกปรับตำแหน่งใหม่ — ปรับความสูงและพารามิเตอร์ความร้อน — และร่องที่สองถูกประมวลผล. คิดว่ามันเหมือนเครื่องมือความแม่นยำที่แนบสนิทกับชิ้นงาน: พอดีแน่น, การถ่ายโอนพลังงานสูง.
สิ่งที่ทำให้มันทำงานได้ดี
ประสิทธิภาพการให้ความร้อนเป็นข้อได้เปรียบที่โดดเด่น. เนื่องจากรูปทรงของตัวเหนี่ยวนำสอดคล้องกับร่องอย่างใกล้ชิด, ระยะการเชื่อมต่อสนามแม่เหล็กจึงน้อยที่สุด — หมายความว่าพลังงานส่วนใหญ่เข้าสู่ชิ้นงานและสูญเสียน้อยลง. สำหรับ การเลือกแหล่งจ่ายไฟสำหรับการเหนี่ยวนำความร้อน, ซึ่งแปลงเป็นความต้องการพลังงานที่ต่ำลงสำหรับความลึกกรณีเดียวกัน, หรือการทำให้ชั้นแข็งลึกขึ้นที่ระดับพลังงานเท่าเดิม.
จุดที่อาจผิดพลาด
ปัญหาหลักคือ ร่องที่สอง. เนื่องจากร่องบนและล่างอยู่ในตำแหน่งไม่สมมาตร, ความสูงของตัวเหนี่ยวนำและพารามิเตอร์การให้ความร้อนต้องปรับใหม่ทุกครั้ง. สำหรับตลับลูกปืนที่มีพื้นผิวมุมใหญ่, สามารถเกิดข้อบกพร่องเฉพาะสองอย่าง:
- จุดศูนย์ตื้น: ความลึกของชั้นกรณีไม่เพียงพอที่จุดกึ่งกลางของร่อง, ซึ่งการเชื่อมโยงของสนามแม่เหล็กอ่อนที่สุด
- ความลึกด้านเดียว: ความลึกของชั้นกรณีมากเกินไปด้านหนึ่งของร่อง, เกิดจากระยะการโปรไฟล์ไม่สม่ำเสมอ
แนวทางแก้ไข: ปรับระยะการโปรไฟล์ระหว่างตัวเหนี่ยวนำและชิ้นงานในทิศทางตรงกันข้าม (การโปรไฟล์กลับด้าน) เพื่อชดเชยความไม่สมมาตรของความร้อน. หากไม่สามารถแก้ไขได้, เปลี่ยนจากรอบเดียวเป็นสองรอบ (ดับเบิลห่วง) ตัวเหนี่ยวนำ — เทิร์นที่สองจะกระจายการไหลของกระแสอีกครั้ง, ตอนเย็นออกรูปแบบการทำความร้อน. ซึ่งหลักการนี้คล้ายคลึงกับเทคนิคที่กล่าวถึงในคำแนะนำของเรา ความท้าทายในการทําให้แข็งด้วยเหนี่ยวนําเพลา, โดยที่ระยะห่างของโปรไฟล์ตัวเหนี่ยวนำยังเป็นคันโยกหลักสำหรับการควบคุมความลึกของเคส.
3. วิธีการ 2: ตัวเหนี่ยวนำรูปตัว U — นัดเดียว, ร่องทั้งสองพร้อมกัน
วิธีการทำงาน
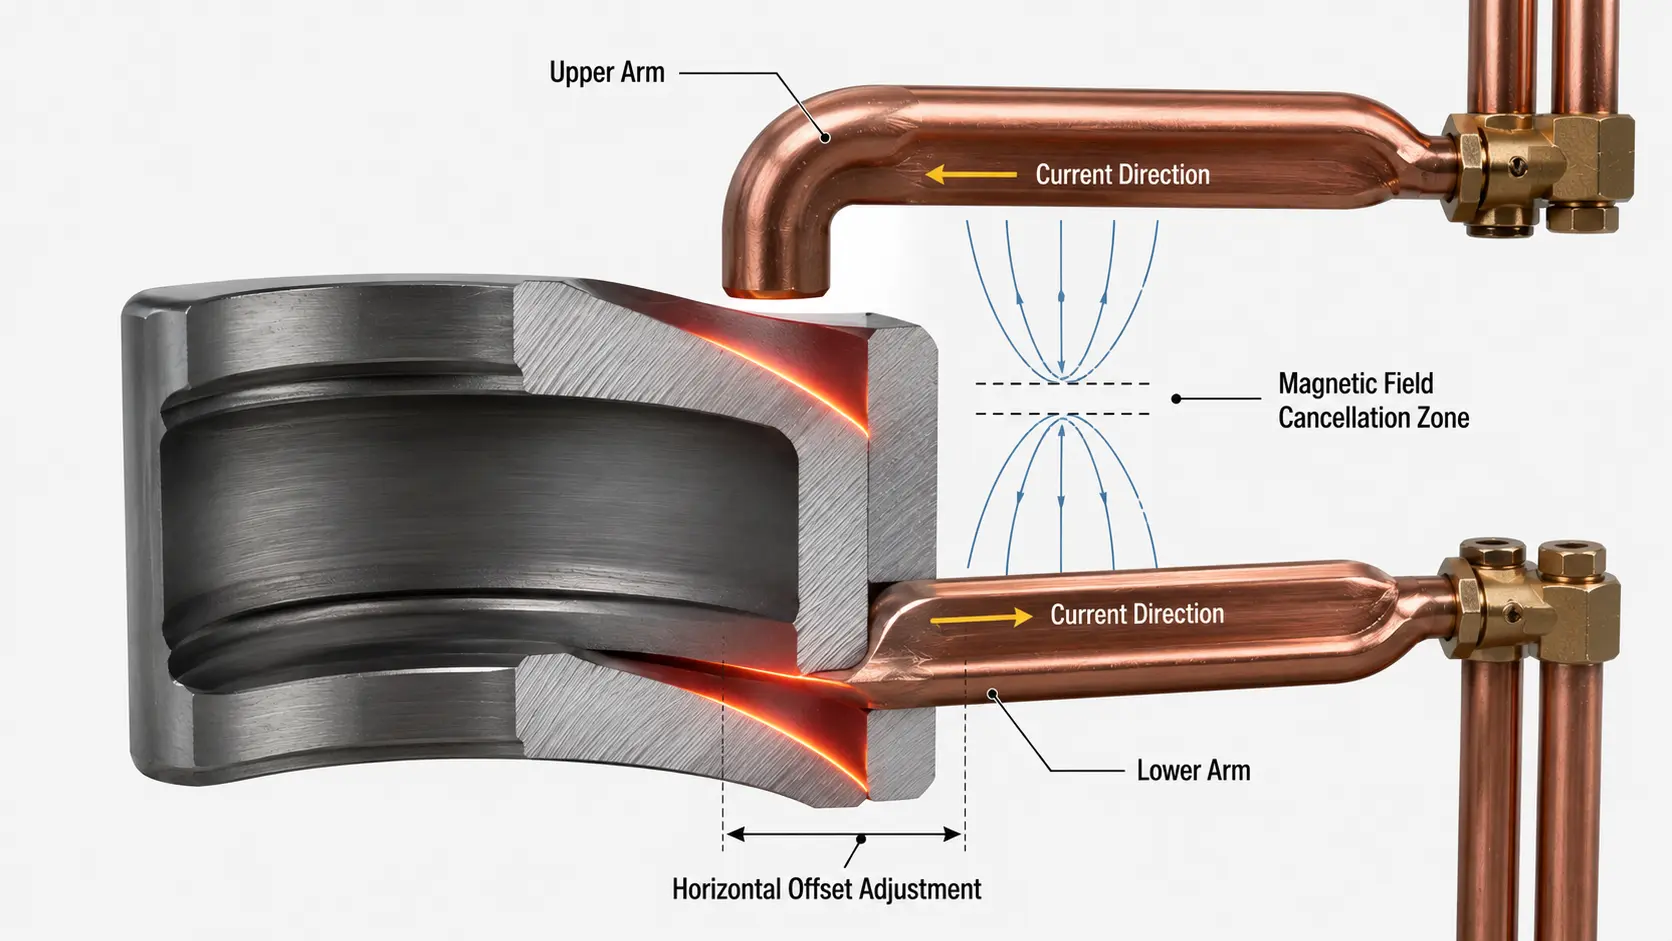
ตัวเหนี่ยวนำมีรูปร่างเป็น ครึ่งวงรูปตัวยูแนวนอน. ในรอบการทำความร้อนหนึ่งรอบ, ร่องเชิงมุมทั้งสองข้างจะแข็งตัวพร้อมกัน. เครื่องชุบแข็งต้องมี ชดเชยแนวนอน (การแปล) ความสามารถ เพื่อจัดตำแหน่งตัวเหนี่ยวนำให้ตรงกับพื้นผิวร่องทั้งสอง.
การแลกเปลี่ยนประสิทธิภาพ
การออกแบบรูปตัว U มีข้อจำกัดทางกายภาพในตัว: การจัดเรียง กระแสน้ำที่แขนท่อนบนและท่อนล่างไหลในทิศทางตรงกันข้าม. ซึ่งหมายความว่าสนามแม่เหล็กของพวกมันหักล้างกันบางส่วน, ลดผลกระทบจากความร้อนสุทธิต่อชิ้นงาน. ผลลัพธ์ที่ได้คือประสิทธิภาพการทำความร้อนที่ต่ำกว่าเมื่อเทียบกับวิธีการทำโปรไฟล์แบบเลี้ยวเดียว.
ในทางปฏิบัติ, ซึ่งหมายความว่าคุณจะต้องมี แหล่งจ่ายไฟที่มีกำลังสูงกว่า เพื่อให้ได้ความลึกของเคสเท่ากัน, หรือยอมรับรอบการทำความร้อนที่นานขึ้นเล็กน้อย. อ้างอิงถึง การจำแนกความถี่ความร้อนเหนี่ยวนำ เพื่อให้แน่ใจว่าแหล่งจ่ายไฟของคุณ - โดยทั่วไปแล้วจะเป็นความถี่เสียงระดับสุดยอด (10–40 กิโลเฮิรตซ์) สําหรับงานแบริ่ง — สามารถให้ความหนาแน่นพลังงานเพียงพอสําหรับการจัดวางรูปตัว U.
ความเสี่ยงด้านความแม่นยํา
การเลื่อนแนวนอนเป็นพารามิเตอร์สําคัญที่นี่. ถ้าการเลื่อนตําแหน่งถูกตั้งค่าไม่ถูกต้อง, ตัวเหนี่ยวนําอาจทําให้เกิด การสัมผัสทางกายภาพ (การชนกัน) กับชิ้นงาน — ทําให้ทั้งตัวเหนี่ยวนําและตลับลูกปืนเสียหายทันที. แม้ไม่มีการชนกัน, การเลื่อนตําแหน่งที่ไม่ถูกต้องทําให้เกิดความร้อนไม่สม่ําเสมอระหว่างร่องทั้งสอง, ทําลายวัตถุประสงค์ของการชุบแข็งแบบยิงครั้งเดียว. นี่ไม่ใช่การตั้งค่าที่ตั้งค่าแล้วลืมไป: ต้องตรวจสอบและปรับออฟเซ็ตสำหรับแต่ละรุ่นตลับลูกปืน.
4. การเปรียบเทียบข้างเคียง
| ปัจจัย | โปรไฟล์แบบรอบเดียว (สองขั้นตอน) | รูปตัว U (การยิงครั้งเดียว) |
|---|---|---|
| ประสิทธิภาพการทำความร้อน | สูง — รูปร่างตามร่องอย่างใกล้ชิด | ต่ำ — กระแสตรงข้ามยกเลิกกันบางส่วน |
| เวลาวงจร | นาน — วงจรทำความร้อนสองรอบแยกกัน | สั้น — ทั้งสองร่องในรอบเดียว |
| ความสม่ำเสมอของความลึกชุบแข็ง | ดี, แต่ร่องที่สองอาจต้องปรับโปรไฟล์ | ดีเมื่อออฟเซ็ตตั้งถูกต้อง; ไม่สม่ำเสมอหากไม่ตรงกัน |
| ความต้องการของเครื่องจักร | เครื่องชุบแข็งมาตรฐาน; ปรับความสูงได้เท่านั้น | ต้องมีออฟเซ็ตแนวนอน (การแปล) ความสามารถ |
| ความซับซ้อนในการตั้งค่า | ต่ำ — ทีละร่อง, การปรับแนวที่ง่ายกว่า | สูง — ต้องปรับระยะเลื่อนให้แม่นยำตามรุ่น |
| ความเสี่ยงในการชน | ต่ำ — ขดลวดอยู่ห่างจากร่องตรงข้าม | ปานกลาง — ถ้าระยะเลื่อนไม่ตรงอาจเกิดการสัมผัส |
| เหมาะสำหรับขนาดการผลิต | ปริมาณต่ำถึงปานกลาง; การผลิต SKU ผสม | ปริมาณสูง; การผลิตยาวต่อเนื่องเฉพาะรุ่น |
5. วิธีเลือกสำหรับสายการผลิตของคุณ
เลือกวิธีโปรไฟล์รอบเดียว หาก:
- การผลิตของคุณ ปริมาณต่ำถึงปานกลาง (หลายร้อย, ไม่ใช่นับพันต่อวัน)
- คุณผลิต หลาย SKU ของตลับลูกปืน บนเครื่องเดียวกันและต้องการเปลี่ยนตัวอย่างรวดเร็ว
- เครื่องชุบแข็งของคุณ ไม่มีความสามารถในการชดเชยแนวนอน
- คุณจัดลำดับความสำคัญ ประสิทธิภาพการทำความร้อนและต้นทุนพลังงาน เกินความเร็วรอบดิบ
- คุณยินดีที่จะยอมรับ การปรับโปรไฟล์รอง สำหรับร่องที่สอง
เลือกวิธีรูปตัว U ถ้า:
- สายของคุณวิ่ง ปริมาณสูงโดยมีเป้าหมาย Cycle-time ที่จำกัด
- คุณกำลังผลิตก รุ่นตลับลูกปืนเดี่ยวในการทำงานระยะยาวโดยเฉพาะ
- เครื่องชุบแข็งของคุณ มีฟังก์ชันชดเชยแนวนอน (หรือคุณกำลังตั้งงบประมาณไว้สำหรับสิ่งหนึ่ง)
- คุณมี ช่างเทคนิคการตั้งค่าที่มีทักษะ ซึ่งสามารถปรับเทียบออฟเซ็ตได้อย่างแม่นยำต่อรุ่น
- คุณเต็มใจที่จะ ขยายขนาดแหล่งจ่ายไฟ เพื่อชดเชยประสิทธิภาพการทำความร้อนที่ลดลง
หมายเหตุเกี่ยวกับขนาดพาวเวอร์ซัพพลาย
ไม่ว่าคุณจะเลือกแนวทางไหนก็ตาม, การเลือกกำลังไฟฟ้าสำหรับการเหนี่ยวนำความร้อน สำหรับตลับลูกปืนร่องเชิงมุมควรคำนึงถึงการสูญเสียประสิทธิภาพโดยธรรมชาติจากรูปทรงทางลาด. กฎง่ายๆ: ปรับขนาดแหล่งจ่ายไฟของคุณ 15–สูงขึ้น 25% มากกว่าที่การคำนวณการชุบแข็งพื้นผิวเรียบจะแนะนำสำหรับความลึกของเคสเท่ากัน. พื้นที่ด้านบนนี้ช่วยให้มั่นใจได้ถึงการทำความร้อนที่สม่ำเสมอ แม้ต้องเผชิญกับความท้าทายในการขึ้นรูปและการเชื่อมต่อดังที่อธิบายไว้ข้างต้น.
เพื่อการอ่านเพิ่มเติม, การจัดเรียง คู่มือ ASM เกี่ยวกับการทำความร้อนแบบเหนี่ยวนำและการบำบัดความร้อน ให้ข้อมูลอ้างอิงที่ครอบคลุมเกี่ยวกับหลักการออกแบบตัวเหนี่ยวนำและการทำนายความลึกของเคสในรูปทรงต่างๆ. สำหรับการเลือกหัวจ่ายฟลักซ์ — เกี่ยวข้องอย่างยิ่งหากคุณกำลังเพิ่มหัวจ่ายให้กับตัวเหนี่ยวนำรูปตัว U เพื่อเพิ่มประสิทธิภาพ — ฟลักซ์โทรล นำเสนอทรัพยากรทางเทคนิคโดยละเอียดเกี่ยวกับวัสดุหัวฟลักซ์แม่เหล็ก.
🔑 ข้อคิดสำคัญ
ตัวเหนี่ยวนำโปรไฟล์แบบเลี้ยวเดียวคือ ค่าเริ่มต้นที่ปลอดภัยยิ่งขึ้น สำหรับร้านค้าส่วนใหญ่: ประสิทธิภาพที่สูงขึ้น, ความต้องการของเครื่องจักรที่ง่ายกว่า, และตั้งค่าได้ง่ายขึ้น. ค่าใช้จ่ายหลักคือรอบการให้ความร้อนครั้งที่สองและการปรับแต่งโปรไฟล์ที่เป็นไปได้สำหรับร่องที่สอง.
ตัวเหนี่ยวนำรูปตัวยูคือ การเล่นตามรอบเวลา: ร่องทั้งสองในนัดเดียว, แต่คุณจะจ่ายด้วยประสิทธิภาพที่ต่ำกว่า, เครื่องจักรที่มีความสามารถมากขึ้น, และมีระเบียบวินัยในการตั้งค่าที่เข้มงวดยิ่งขึ้น. มันสมควรอยู่ในสายการผลิตเฉพาะที่มีปริมาณมาก — ไม่ใช่ในร้านงานผสม-SKU.
ต้องการความช่วยเหลือในการกำหนดขนาดตัวเหนี่ยวนำสำหรับตลับลูกปืนร่องมุม?
ทีมวิศวกรรมของเราสามารถตรวจสอบรูปทรงตลับลูกปืนของคุณ, ปริมาณการผลิต, และสเปคเครื่องจักรเพื่อแนะนำการกำหนดค่าตัวเหนี่ยวนำและแหล่งจ่ายไฟที่เหมาะสม. การประเมินทางเทคนิคอย่างรวดเร็ว, ไม่จำเป็นต้องมีภาระผูกพัน.


