اللحام الحثي لألواح النحاس بنظام محمول
Ⅰ. شاهد عملية اللحام بالحث لصفائح النحاس
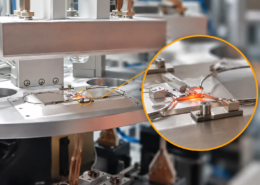
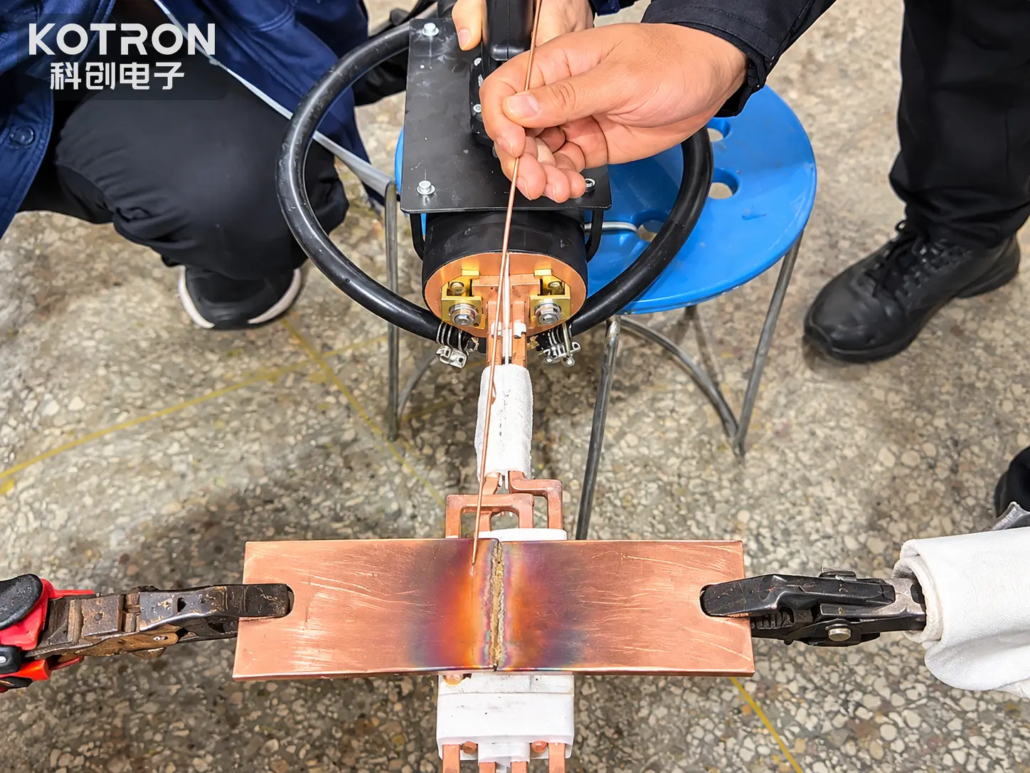
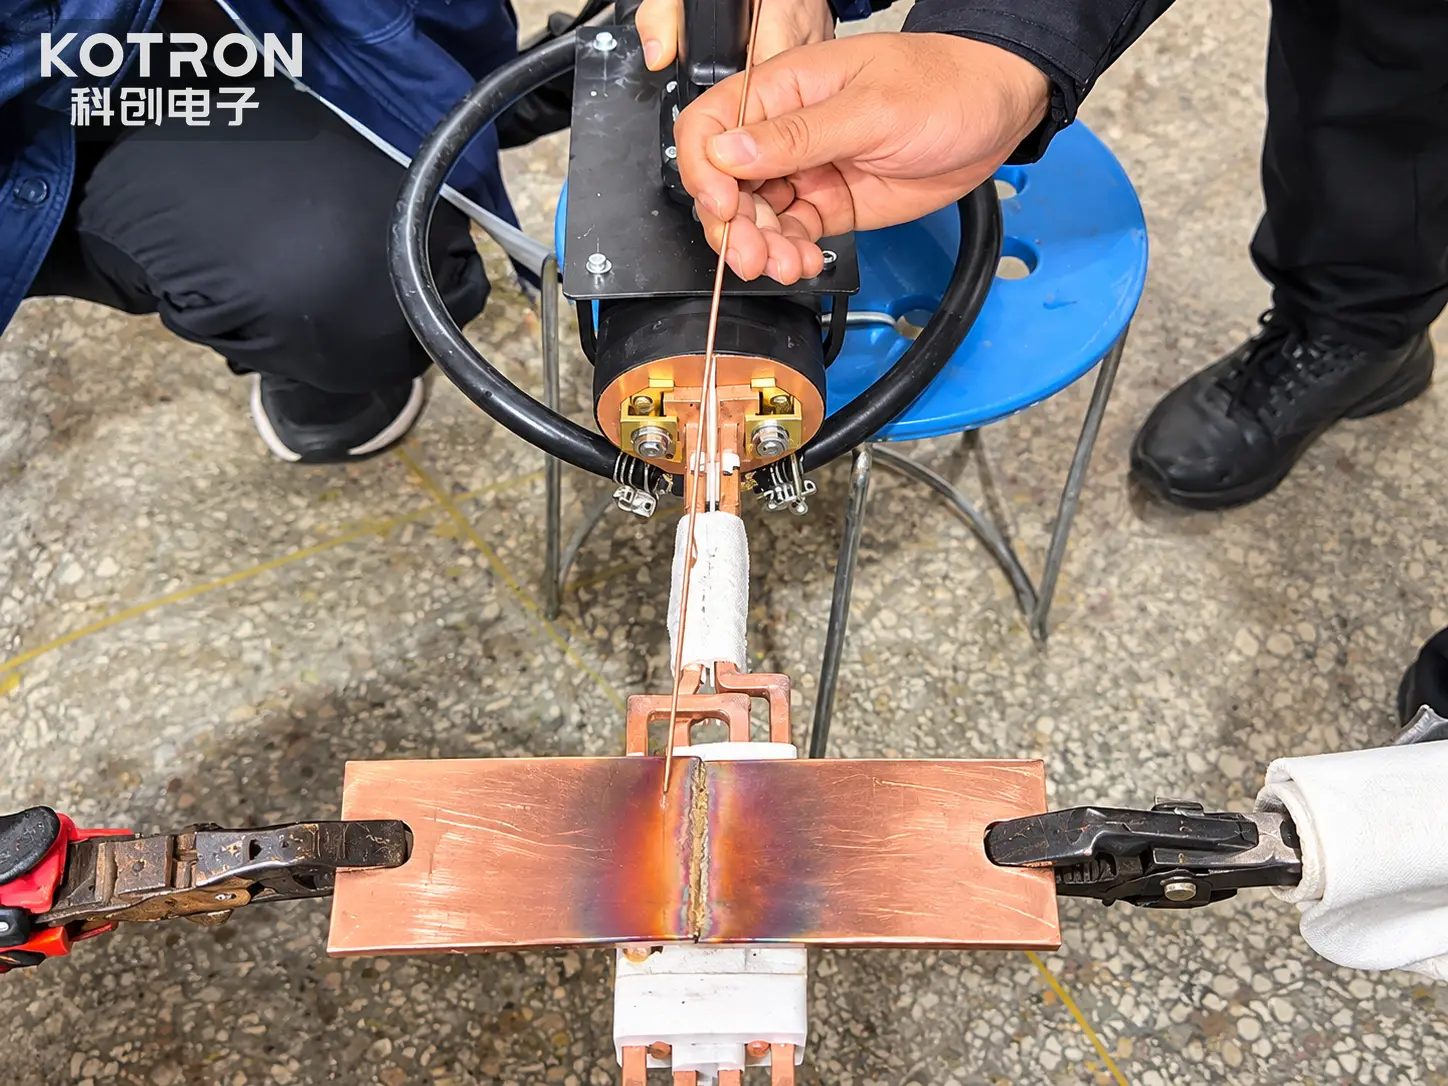
يُظهر الفيديو لوحتين نحاسيتين موضوعتين للتوصيل, مع رأس عمل تحريضي محمول يوضع بالقرب من مفصل المؤخرة.
كما يتم تسخين منطقة المفصل, يقوم المشغل بتوصيل سلك حشو معدني رفيع إلى المنطقة الساخنة ويحركه على طول الاتصال. يتم استهلاك سلك الحشو بشكل تدريجي أثناء عملية اللحام بالنحاس.
يمكن ملاحظة العديد من ميزات العملية:
•التسخين التعريفي الموضعي عند وصلة اللوحة النحاسية
•تحديد المواقع يدويًا لرأس العمل التعريفي المحمول
•لقط خارجي ودعم قطع العمل
•التطبيق اليدوي لسلك حشو النحاس
•تتركز التدفئة المرئية حول منطقة الانضمام
هذا عبارة عن عرض توضيحي للنحاس يتم تشغيله يدويًا بدلاً من خط إنتاج ربط النحاس الآلي.
يركز الفيديو على عملية تطبيق التسخين والحشو الفعلية. لا ينشئ دورة إنتاج معينة, قوة مشتركة أو شهادة الجودة الصناعية.
Ⅱ. تكوين وصلة المؤخرة بلوحة النحاس
قطع العمل في هذا التطبيق عبارة عن صفائح نحاسية مسطحة مرتبة بحيث تلتقي نهاياتها عند وصلة تناكبية.
على عكس مفصل اللفة, حيث يتداخل مكون واحد مع آخر, يربط المفصل المؤخر مكونين على طول حوافهما أو نهايتيهما المتعارضتين.
لحام لوحة النحاس, يحتاج الترتيب المشترك إلى توفير اتصال مناسب, محاذاة وتوزيع حشو المعادن.
وتشمل الاعتبارات الهامة:
سمك وعرض لوحة النحاس
تؤثر أبعاد المقطع العرضي على كمية الحرارة المطلوبة ومدى سرعة نقل الطاقة بعيدًا عن منطقة الوصل.
محاذاة مشتركة
يجب وضع اللوحتين النحاسيتين ودعمهما بحيث لا تحدث حركة غير مرغوب فيها أثناء تطبيق التسخين والحشو.
فجوة الوصلة
يجب أن يكون الخلوص بين أسطح التزاوج متوافقًا مع سبيكة حشو اللحام المختارة وتصميم الوصلة.
اختيار حشو المعادن
يجب أن تكون سبيكة اللحام مناسبة للنحاس ومتطلبات التشغيل المقصودة للتوصيل النهائي.
في هذه التظاهرة, يتم استخدام المشابك الخارجية لتثبيت قطع العمل أثناء تسخين المفصل.
درجة النحاس المحددة, أبعاد اللوحة, لم يتم تحديد الخلوص المشترك وسبائك الحشو في الفيديو المتاح.
Ⅲ. كيف ينضم اللحام بالنحاس إلى ألواح النحاس
استخدامات اللحام بالحث الحث الكهرومغناطيسي لتوليد الحرارة في قطع العمل الموصلة للكهرباء.
عندما يتم تنشيط رأس العمل التعريفي, ينتج المجال المغناطيسي المتناوب تيارات كهربائية داخل النحاس بالقرب من المحث. تؤدي الخسائر الكهربائية الناتجة إلى توليد حرارة في المعدن.
عندما يقترب المفصل من درجة حرارة اللحام المطلوبة, يذوب معدن الحشو ويبلل الأسطح النحاسية المحضرة.
في وصلة ملحومة مصممة بشكل صحيح, يتم توزيع معدن الحشو المنصهر من خلال خلوص المفصل عن طريق الترطيب والشعيرات الدموية. بعد التبريد والتصلب, فهو يشكل الاتصال بين مكونات النحاس.
الفرق الرئيسي بين اللحام بالنحاس واللحام بالانصهار هو أن المعدن الأساسي النحاسي لا يذوب عمدًا أثناء اللحام بالنحاس.
للعملية الموضحة في الفيديو, يمكن وصف تسلسل التشغيل على النحو التالي:
① تحديد موضع قطعة العمل
تتم محاذاة الألواح النحاسية وتأمينها في موقع الربط المقصود.
② التدفئة التعريفي
يتم وضع رأس العمل المحمول بالقرب من المفصل, تركيز عملية التسخين على المنطقة المطلوبة.
③ تطبيق سلك الحشو
يقوم المشغل بإدخال سلك الحشو في منطقة الوصلة الساخنة عندما يصل النحاس إلى حالة لحام مناسبة.
④ التشكيل المشترك
يذوب معدن الحشو ويوزع على أسطح الربط المجهزة حسب هندسة الوصلة, توزيع درجة الحرارة وخصائص الحشو.
⑤ التبريد
بعد توقف التسخين, يجب أن يبرد الوصلة النحاسية بدرجة كافية قبل أن يتعرض المفصل لمزيد من المعالجة أو التحميل.
درجة حرارة التدفئة الفعلية, يجب تحديد الوقت وظروف التبريد من خلال اختبار العملية لكل قطعة عمل.
Ⅳ. لماذا نستخدم التسخين الحثي في لحام الألواح النحاسية؟?
النحاس موصل حراري ممتاز. أثناء اللحام, يمكن للحرارة التي يتم إدخالها عند المفصل أن تنتشر بسرعة إلى المناطق المجاورة لقطعة العمل.
وهذا يجعل توصيل الحرارة, تحديد المواقع مغو وتطبيق حشو أجزاء مهمة من عملية الانضمام.
يوفر التسخين التعريفي العديد من الإمكانيات العملية لنحاس الألواح النحاسية.
مدخلات الطاقة المحلية
يمكن ترتيب مجال الحث حول منطقة المفصل المطلوبة بدلاً من تعريض قطعة العمل الكاملة للهب المكشوف.
ظروف التدفئة قابلة للتعديل
يسمح مصدر الطاقة التعريفي بتعديل طاقة التسخين ووقت التشغيل وفقًا لأبعاد النحاس ومتطلبات التوصيل.
تصميم مغو قابل للتكيف
مختلف هندسة مغو يمكن تطويرها لألواح النحاس المسطحة, الشرائط والمكونات الموصلة الأخرى.
التدفئة عديمة اللهب
يتم توليد الحرارة في قطعة العمل من خلال الحث الكهرومغناطيسي, دون الحاجة إلى لهب الوقود والغاز في مكان الانضمام.
إمكانية المعالجة المتكررة
بمجرد إنشاء ظروف التدفئة المناسبة, إعدادات الطاقة, ترتيب مغو, يمكن توحيد التركيبات وتسلسل التشغيل لقطع العمل المتكررة.
يمكن أن تكون هذه القدرات ذات قيمة بالنسبة للمصنعين الذين يقومون بتقييم بدائل لحام اللهب التقليدي.
ومع ذلك, لا يضمن التسخين التعريفي إنتاجًا أسرع تلقائيًا, استهلاك أقل للطاقة أو جودة مشتركة أفضل. تعتمد هذه الفوائد على قطعة العمل الفعلية, تكوين الجهاز وعملية التحقق من صحتها.
Ⅴ. معدات التدفئة التعريفي المحمولة المستخدمة في هذا التطبيق
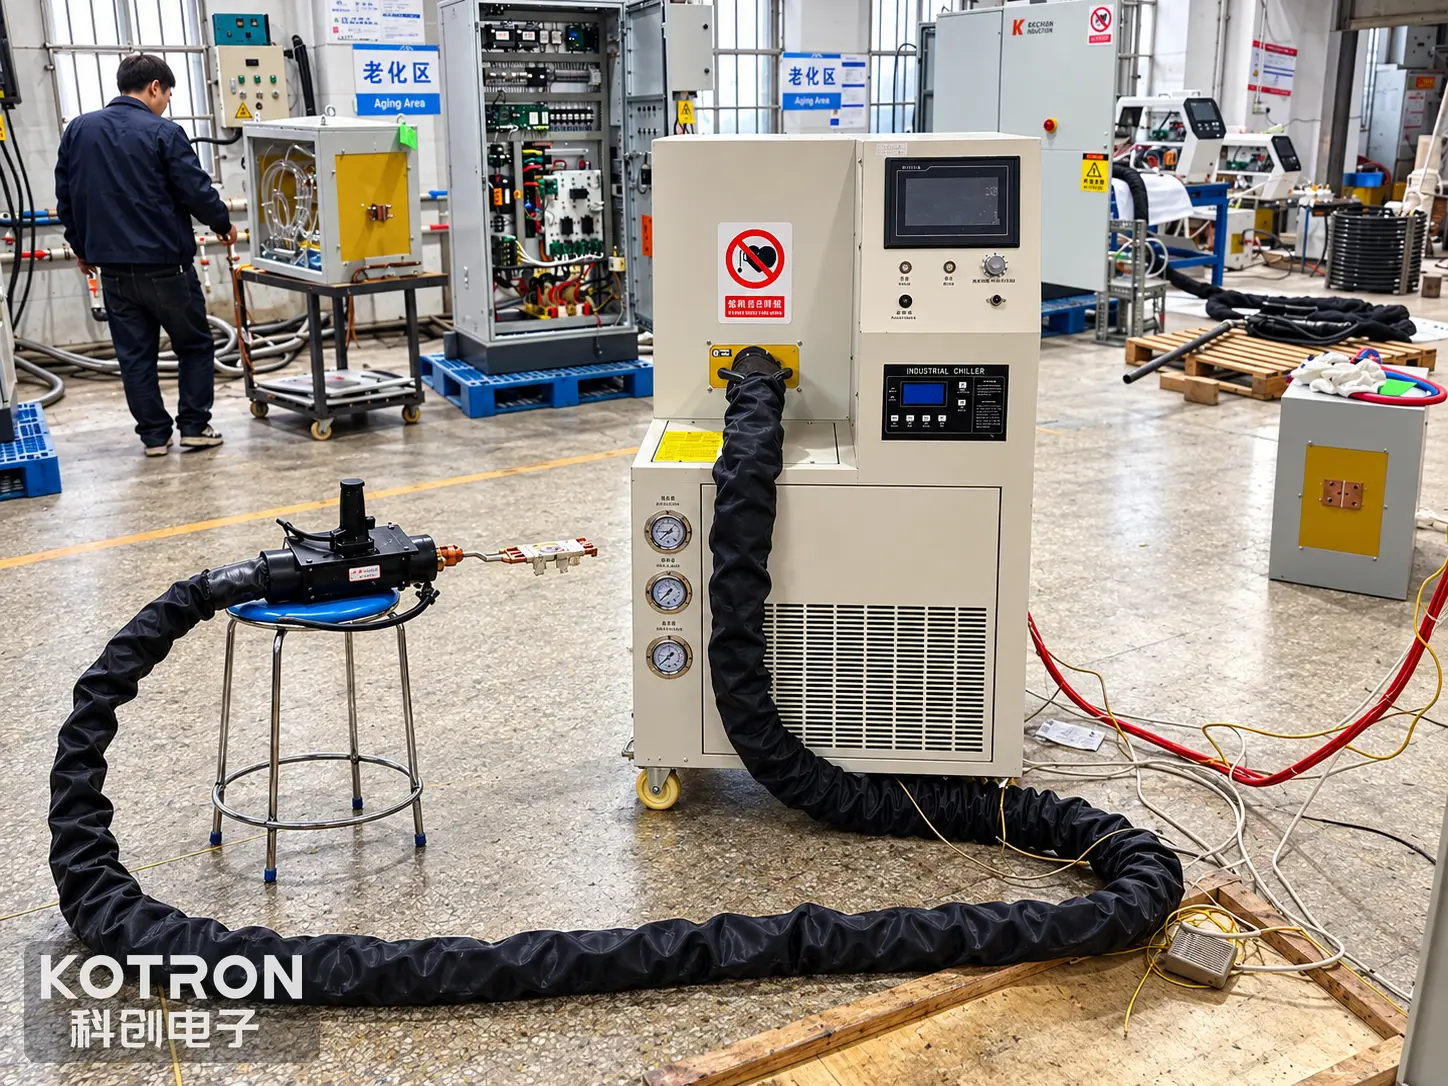
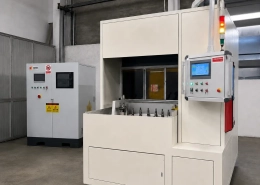
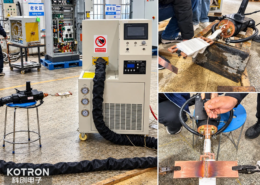
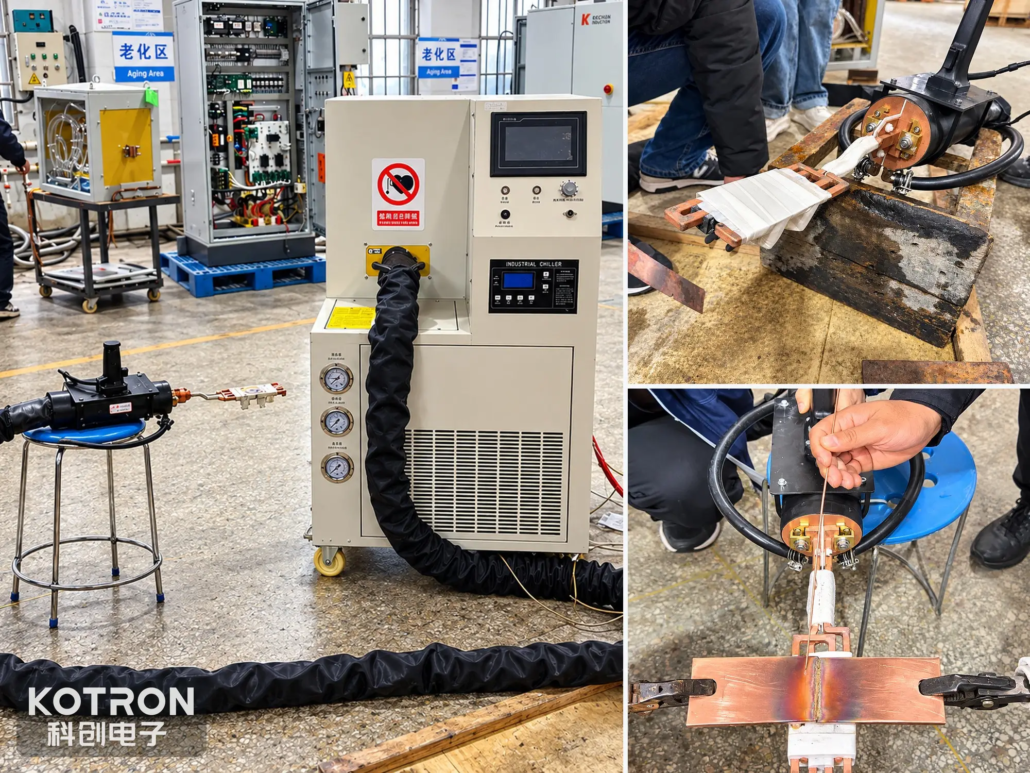
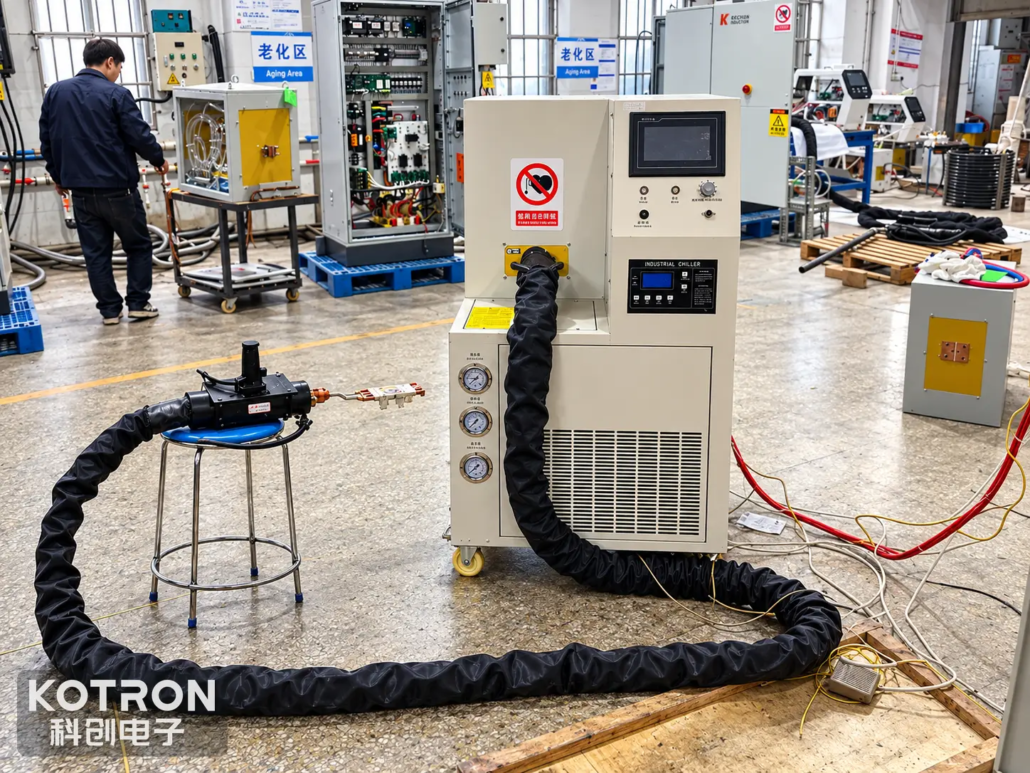
يستخدم الإعداد الموضح رأس عمل تحريضي محمول متصل بترتيب تسخين وتبريد أكبر.
وتشمل المعدات المرئية:
رأس العمل التعريفي المحمولة
يمسك المشغل مجموعة التسخين ويضعها بالنسبة لمفصل اللوحة النحاسية.
يسمح هذا الترتيب بتعديل موقع التسخين يدويًا أثناء التشغيل.
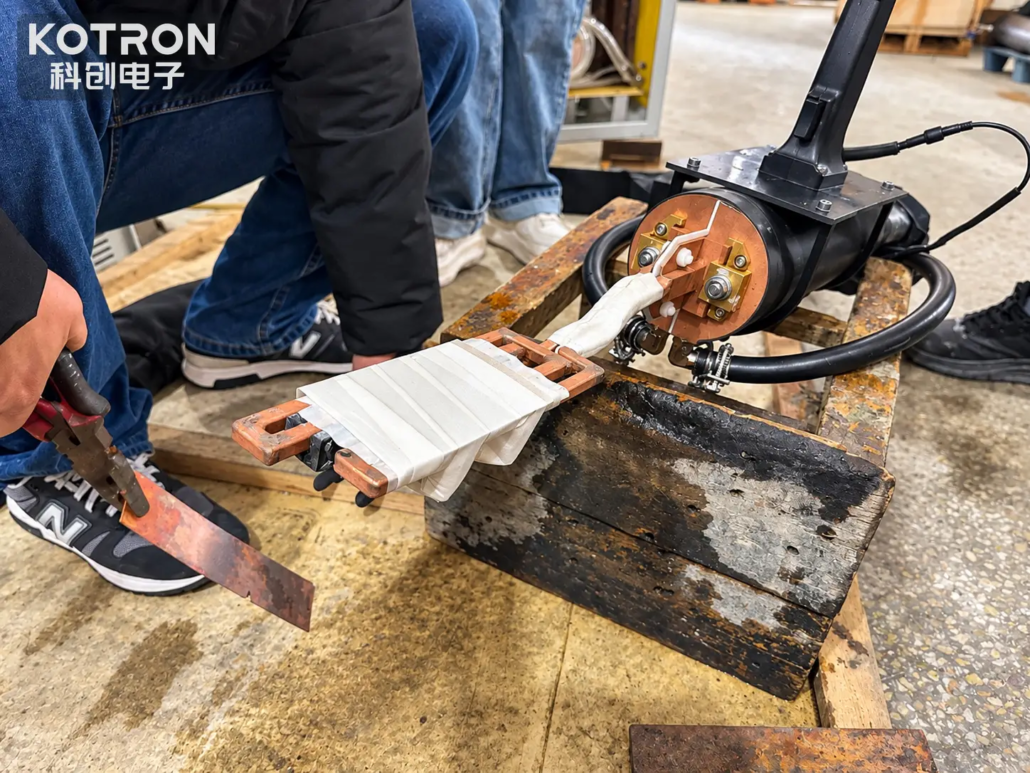
التجمع مغو
يحتوي الجزء الأمامي من رأس العمل المحمول على المكونات الموصلة المستخدمة لتوصيل التسخين التعريفي إلى قطعة العمل.
تؤثر هندسة المحث وبعده عن الألواح النحاسية على الاقتران بين نظام التسخين والمفصل.
إمدادات الطاقة التعريفي
يوفر مصدر الطاقة الحثية الخرج الكهربائي المطلوب لتنشيط المحث.
يجب اختيار الطاقة المناسبة وتردد التشغيل وفقًا للمقطع العرضي للنحاس, منطقة التسخين, تصميم مغو ودورة الإنتاج المطلوبة.
ترتيب التبريد
يشتمل إعداد الورشة على معدات تبريد وخراطيم متصلة.
تعتمد متطلبات التبريد على رأس العمل التعريفي, إمدادات الطاقة وتكوين النظام المحدد.
تركيبات الشغل
يتم دعم الألواح النحاسية وتثبيتها للحفاظ على موضعها أثناء عملية الربط.
لعملية إنتاج قابلة للتكرار, سوف تحتاج التركيبات إلى توفير محاذاة متسقة مع السماح بالوصول المناسب للمحث وسلك الحشو.
الصور المتوفرة لا تحدد تصنيف طاقة مؤكد, نطاق التردد, طراز المعدات أو سعة التبريد لهذا الإعداد المعين.
Ⅵ. اللحام اليدوي مقابل اللحام الآلي بألواح النحاس
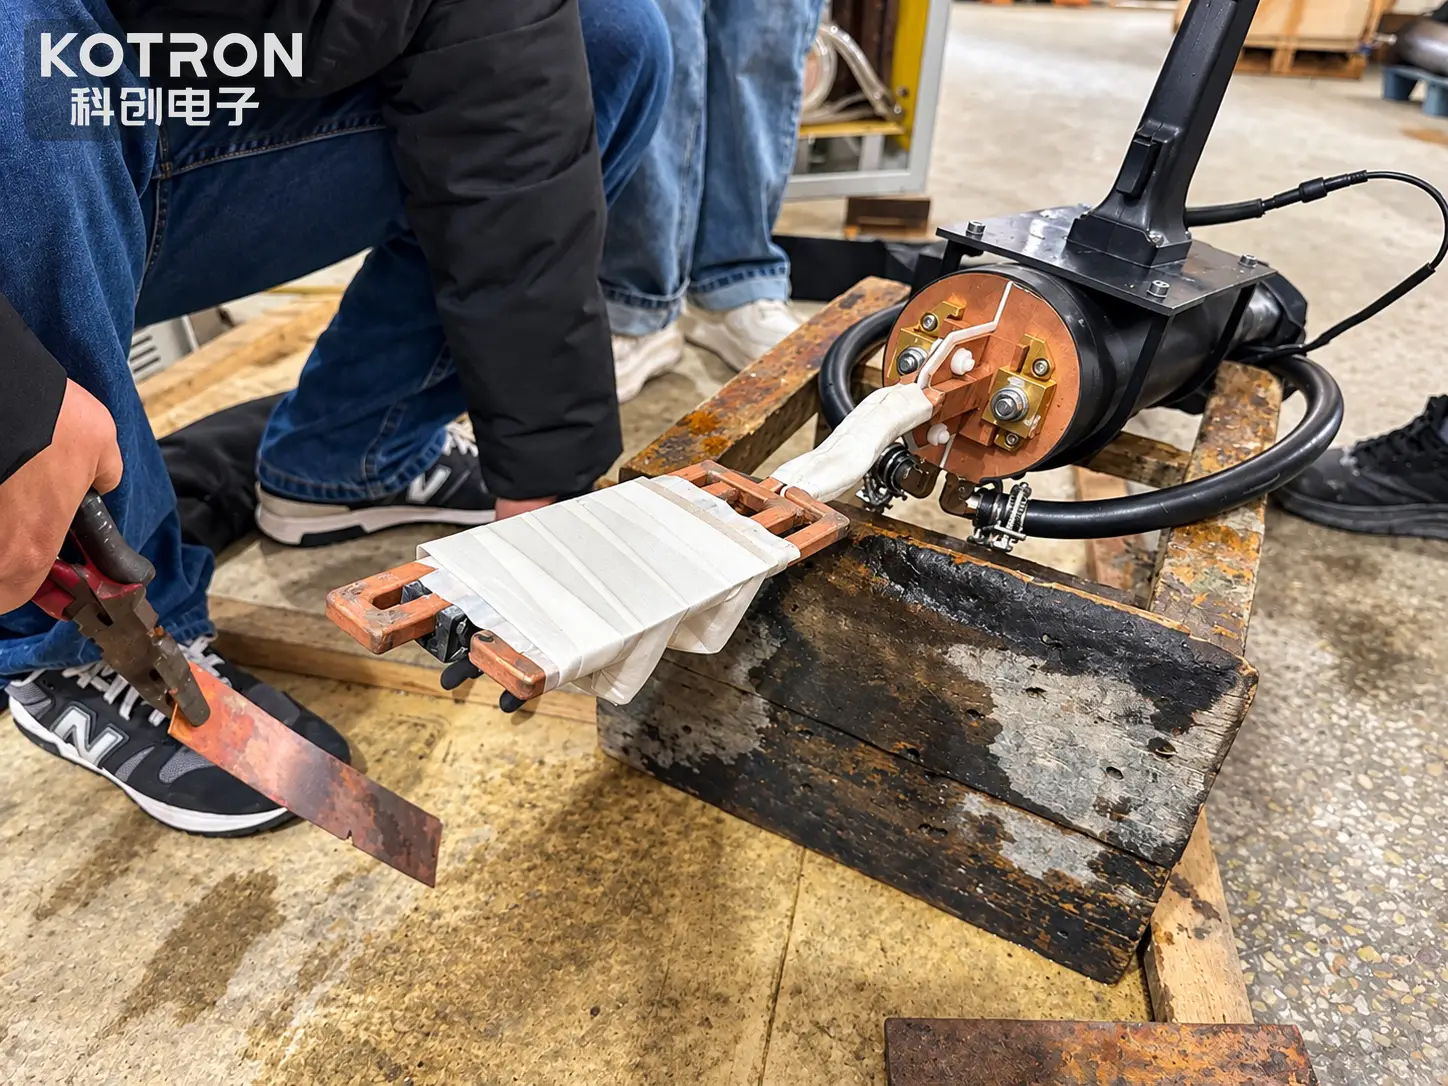
يستخدم النظام الموضح في هذه الحالة تحديد موضع رأس العمل يدويًا وتغذية سلك الحشو يدويًا.
يمكن اعتبار هذا النوع من الترتيب حيث هندسة قطعة العمل, حجم الإنتاج أو بيئة التشغيل يجعل التسخين الموضعي يدويًا عمليًا.
لتصنيع كميات أكبر, يمكن تقييم الأتمتة الإضافية.
اعتمادا على التطبيق, قد يتطلب نظام لحام الألواح النحاسية الآلي:
•المحاثات الثابتة أو الموضوعة تلقائيا
•تركيبات الشغل المخصصة
•تسلسلات التدفئة التي تسيطر عليها
•حشو معدني تلقائي أو موضوع مسبقاً
•مراقبة درجة الحرارة أو العملية
•التحميل والتفريغ الآلي
•التكامل مع معدات الإنتاج الموجودة
هذه هي تكوينات النظام المحتملة وليست الميزات المؤكدة في الجهاز الموضح.
الحل المناسب يعتمد على حجم الإنتاج, اختلاف الجزء, المساحة الأرضية المتاحة, المتطلبات المشتركة والمستوى المطلوب من مشاركة المشغل.
وبالتالي لا ينبغي التعامل مع إعداد اللحام بالحث اليدوي وخط اللحام بالحث التلقائي كمعدات قابلة للتبديل.
Ⅶ. عوامل المعالجة الهامة لحام وصلات الألواح النحاسية
يعتمد نجاح عملية لحام الألواح النحاسية على أكثر من مجرد الوصول إلى درجة حرارة عالية بشكل واضح.
يجب النظر في العديد من متغيرات العملية معًا.
قوة الحث والتردد
ثم يقوم مزود الطاقة يجب أن توفر طاقة تسخين كافية لشغل النحاس.
يؤثر تردد التشغيل على توزيع التيارات المستحثة ويجب أخذه بعين الاعتبار مع هندسة قطعة العمل وتصميم المحث.
موقف مغو واقتران
تؤثر المسافة والاتجاه بين المحث والصفائح النحاسية على توزيع التسخين.
يجب أن يوفر المحث المناسب إمكانية الوصول إلى المفصل مع السماح للحرارة المطلوبة بالوصول إلى أسطح اللحام.
وقت التسخين
التسخين غير الكافي قد يمنع التدفق المعدني المناسب للحشو, في حين أن التسخين المفرط قد يسبب أكسدة غير ضرورية, تدهور الحشو أو التأثيرات غير المرغوب فيها على قطعة العمل.
حشو المعدن والتدفق
يجب أن يكون معدن الحشو متوافقًا مع المكونات النحاسية وشروط خدمتها.
قد تكون هناك حاجة إلى تدفق أو جو متحكم فيه مناسب اعتمادًا على سبيكة اللحام, حالة السطح وتصميم العملية.
التحضير المشترك
نظافة السطح, يؤثر خلوص المفاصل والمحاذاة الميكانيكية على ترطيب الحشو والاتصال النحاسي النهائي.
التبريد والتفتيش
يجب تحديد ظروف التبريد والفحص اللاحق وفقًا للميكانيكية المقصودة للمفصل, متطلبات الخدمة الكهربائية أو غيرها.
لتجميعات لوحة النحاس, يجب تقييم هذه العوامل معًا بدلاً من اختيار مصدر الطاقة التعريفي من سمك اللوحة وحده.
Ⅷ. ما يظهره هذا العرض التوضيحي للوحة النحاس
يوفر هذا التطبيق مثالًا عمليًا للتسخين التعريفي المستخدم في عملية ربط اللوحة النحاسية.
يؤكد الفيديو المتاح الترتيب العام لقطعة العمل, طريقة التسخين الموضعي وتطبيق سلك الحشو اليدوي.
| تفاصيل التطبيق | التكوين المرصود |
|---|---|
| الشغل | ألواح نحاسية مسطحة |
| الترتيب المشترك | بعقب مشترك |
| عملية الانضمام | اللحام بالحث الكهربائي |
| طريقة التدفئة | التدفئة التعريفي الموضعية |
| عملية التدفئة | رأس العمل المحمول |
| تطبيق حشو | يتم تغذية سلك الحشو المعدني يدويًا |
| عقد الشغل | المشابك الخارجية والدعم |
| ترتيب المعدات | نظام التسخين التعريفي مع معدات التبريد |
| الطاقة والتردد | غير محدد |
| درجة النحاس وأبعاده | غير محدد |
| تكوين حشو مختلط | غير محدد |
| درجة حرارة التدفئة وزمن الدورة | غير محدد |
| قوة المفاصل ونتائج التفتيش | غير متوفر |
يوضح العرض التوضيحي ترتيب العملية ويظهر تطبيق الحشو أثناء التسخين التعريفي.
للحصول على تأهيل الإنتاج, ستكون هناك حاجة إلى معلومات إضافية لتقييم القوة المشتركة, اختراق الحشو, الأداء الكهربائي حيثما ينطبق ذلك, الاتساق والملاءمة للخدمة.
Ⅸ. التطبيقات المحتملة للنحاس الحثي مختلط
يمكن اعتبار اللحام بالنحاس المسطح للمكونات النحاسية المسطحة التي تتطلب وصلة ملحومة ولها هندسة مناسبة للتسخين التعريفي الموضعي.
وتشمل فئات الشغل المحتملة:
تجميعات لوحة النحاس المسطحة
الألواح النحاسية التي يلزم ربطها على طول الحواف المجهزة أو في مواقع اتصال محددة.
شرائح النحاس والموصلات المسطحة
مكونات نحاسية أضيق تستخدم في التجميعات حيث تسمح هندسة الوصل بالوصول المناسب إلى المحث وتطبيق حشو اللحام بالنحاس.
توصيلات النحاس الكهربائية
تستخدم بعض المكونات الكهربائية وصلات نحاسية ملحومة حيث التوصيل الكهربائي, تعتبر هندسة الاتصال والموثوقية المشتركة مهمة.
يجب تقييم الملاءمة الدقيقة من التصميم والمتطلبات الكهربائية.
تصنيع النحاس حسب الطلب
قد تتطلب المكونات النحاسية ذات الشكل الخاص محاثات مخصصة, التجهيزات أو إجراءات الانضمام.
هذه هي فئات التطبيق المحتملة. لا يحدد الفيديو نفسه الصناعة النهائية أو تطبيق الخدمة للألواح النحاسية.
لهذا السبب, يتم وصف قطعة العمل الموضحة على أنها وصلة لوحة نحاسية بدلاً من تصنيفها تلقائيًا على أنها قضيب توصيل كهربائي, موصل المحرك أو مكون المحول.
Ⅹ. اختيار نظام اللحام بالحث لألواح النحاس
يجب اختيار نظام اللحام بالحث المناسب وفقًا لقطعة العمل وعملية الانضمام, ليس فقط عن طريق اختيار تصنيف الطاقة القياسي.
لتقييم المعدات أو العملية, المعلومات التالية مفيدة بشكل خاص.
| معلومة | لماذا هو مهم |
|---|---|
| درجة مادة النحاس | تحديد المواد واعتبارات الانضمام |
| عرض اللوحة وسمكها | يؤثر على الطلب على التدفئة واختيار مغو |
| الرسم المشترك | يحدد هندسة الاتصال |
| فجوة الوصلة | يساعد على تحديد مدى ملاءمة الحشو وتدفقه |
| مواصفات حشو مختلط | يحدد متطلبات اللحام ذات الصلة |
| مطلوب الأداء المشترك | يحدد معايير التفتيش والقبول |
| كمية الإنتاج | يساعد على تحديد التشغيل اليدوي أو الآلي |
| زمن الدورة المطلوبة | يؤثر على اختيار الطاقة وتصميم العملية |
| ظروف التعامل مع الشغل | يؤثر على تركيبات وترتيب رأس العمل |
| مرافق التبريد والكهرباء المتاحة | يؤثر على تكامل المعدات |
للمصنعين الذين يفكرون في نظام اللحام بالحث اليدوي, يوفر رسم اللوحة النحاسية ومنطقة الانضمام المطلوبة نقطة بداية مفيدة.
بناء على معلومات الشغل, إمدادات الطاقة التعريفي, تردد التشغيل, محث, يمكن تقييم طريقة التثبيت والمعالجة كحل واحد.
يمكن للعملاء الذين يستكشفون منصة المعدات العامة أيضًا مراجعة موقعنا معدات التدفئة التعريفي المحمولة, تطبيقات اللحام بالحث و أنظمة اللحام بالحث.
Ⅺ. الأسئلة المتداولة
هل يمكن ربط الصفائح النحاسية بالنحاس الحثي?
نعم. يمكن لحام الألواح النحاسية باستخدام التسخين التعريفي عند تصميم المفصل, المعدن الحشو, إعداد السطح وظروف التدفئة مناسبة.
يوفر نظام الحث الحرارة اللازمة للنحاس, بينما يشكل معدن الحشو المحدد الاتصال بين الأسطح النحاسية.
هل اللحام بالحث النحاسي هو نفسه اللحام التناكبي?
لا. يصف المفصل المؤخر ترتيب قطع العمل.
في اللحام التحريضي, يذوب معدن الحشو وينضم إلى الصفائح النحاسية دون ذوبان المادة الأساسية النحاسية عمدًا. يتضمن اللحام التناكبي ذوبان المادة الأساسية أو آلية ربط أخرى اعتمادًا على عملية اللحام.
هل يمكن استخدام السخان التعريفي المحمول في لحام الألواح النحاسية?
نعم. يمكن تقييم ترتيب التسخين التعريفي المحمول لمفاصل الألواح النحاسية المناسبة.
رأس العمل المطلوب, محث, يعتمد مصدر الطاقة وتكوين التبريد على أبعاد النحاس وعملية اللحام بالنحاس.
هل يتطلب اللحام بالحث حشوًا معدنيًا؟?
يتطلب اللحام بالنحاس معدن حشو مناسب لتشكيل المفصل. اعتمادا على العملية, قد يتم توفيره كسلك, عارضة, التشكيل أو أي شكل آخر مناسب.
يستخدم العرض التوضيحي الموجود في هذه الصفحة تطبيق سلك الحشو اليدوي.
ما مقدار الطاقة اللازمة لنحاس الألواح النحاسية؟?
لا يوجد معدل طاقة واحد مناسب لكل وصلة من الصفائح النحاسية.
تعتمد قوة الحث المطلوبة على أبعاد النحاس, منطقة التسخين, تردد التشغيل, اقتران مغو, حشو المعدن ودورة التسخين المستهدفة.
يمكن أن تساعد عملية رسم قطعة العمل وتجربة العملية في إنشاء التكوين المناسب.
هل يمكن أتمتة عملية اللحام بالحث النحاسي؟?
من المحتمل, نعم.
للإنتاج المتكرر, رأس عمل التدفئة, يمكن دمج تحديد موضع قطعة العمل وتطبيق الحشو في نظام آلي مخصص.
التكوين المطلوب يعتمد على التصميم المشترك, معدل الإنتاج ومتطلبات التحكم في العملية.
كيف يمكن التحقق من جودة الوصلة النحاسية؟?
يجب أن يتم اختيار التفتيش وفقا لمتطلبات الخدمة المشتركة.
اعتمادا على التطبيق, قد يشمل التقييم الفحص البصري, فحص القسم المشترك, الاختبارات الميكانيكية أو قياس المقاومة الكهربائية.
وينبغي وضع معايير القبول المناسبة قبل الإنتاج.
Ⅻ. اطلب حل اللحام بالحث النحاسي
يتطلب اللحام بالحث بالصفائح النحاسية التنسيق بين معدات التسخين, محث, حامل قطعة العمل, حشو المعدن وتصميم المفاصل.
يوضح النظام المحمول باليد الموضح في هذا التطبيق التسخين التعريفي الموضعي باستخدام سلك الحشو اليدوي عند وصلة تناكبية من اللوحة النحاسية.
لمشروع ربط النحاس الجديد, يمكننا تقييم تكوين التسخين التعريفي على أساس قطعة العمل الفعلية ومتطلبات العملية.
يرجى تقديم:
رسم لوحة النحاس + مادة + العرض والسمك + نوع مشترك + حشو مختلط + الأداء المشترك المطلوب + كمية الإنتاج
تساعد هذه المعلومات في تحديد ترتيب التدفئة المناسب, قوة الحث, تردد التشغيل, تصميم المحث, تحديد موضع قطعة العمل ومتطلبات الأتمتة المحتملة.
جاهز لتقييم عملية اللحام بالحث النحاسي?
أرسل رسم اللوحة النحاسية ومتطلبات المفاصل - يمكننا المساعدة في تحديد ترتيب التسخين المناسب, الطاقة الحثية وتصميم مغو.