휴대용 시스템을 이용한 동판 유도 브레이징
Ⅰ. 동판 유도 브레이징 공정을 시청하세요
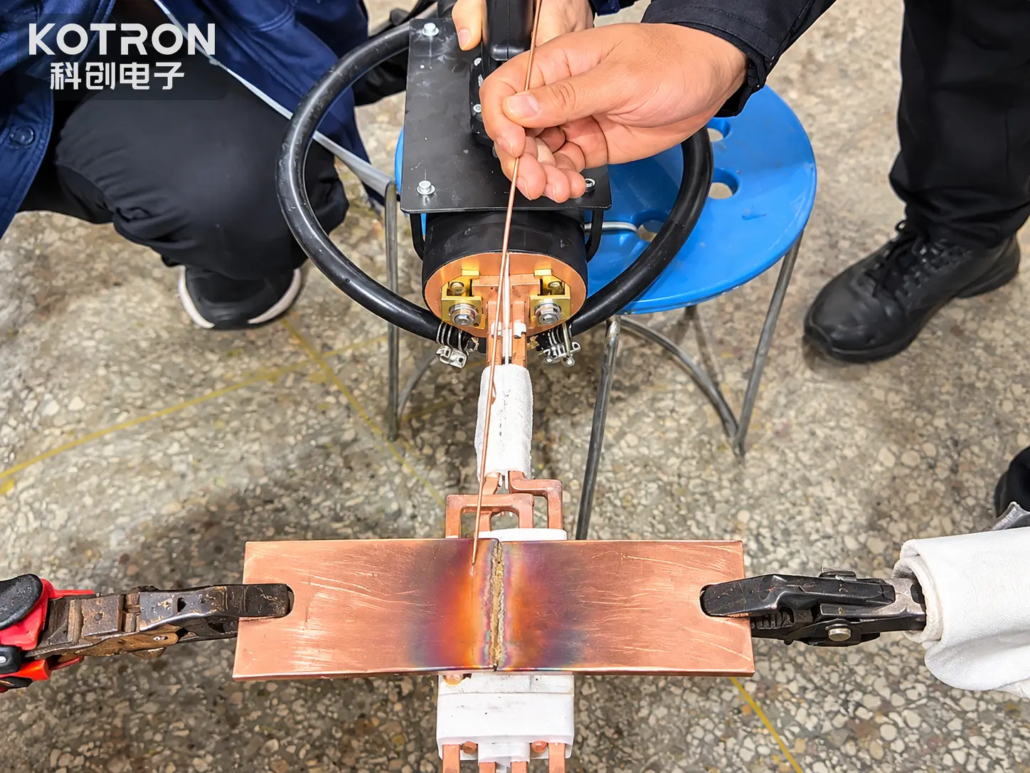
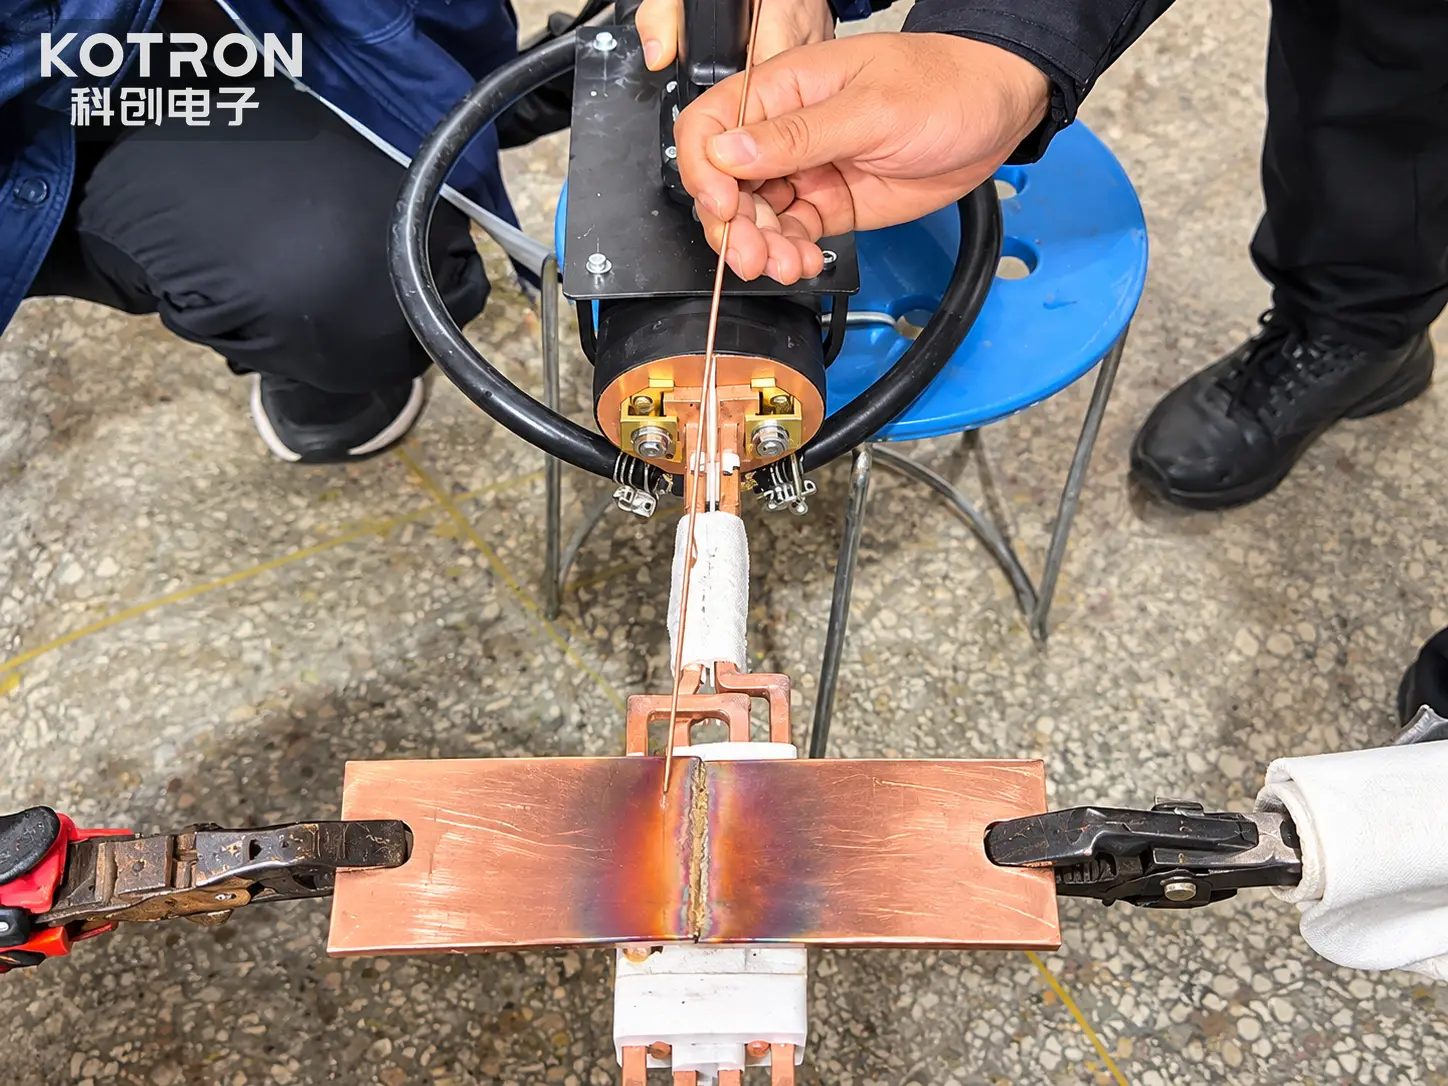
비디오는 접합을 위해 배치된 두 개의 구리판을 보여줍니다., 엉덩이 관절 근처에 휴대용 유도 작업대가 있는 경우.
관절 부위가 가열되면서, 작업자는 얇은 금속 필러 와이어를 가열된 영역과 접촉시켜 연결부를 따라 이동합니다.. 필러 와이어는 브레이징 작업 중에 점진적으로 소모됩니다..
프로세스의 여러 특징을 관찰할 수 있습니다.:
•동판 조인트의 국부적인 유도 가열
•휴대용 유도 작업 헤드의 수동 위치 지정
•공작물의 외부 클램핑 및 지지
•브레이징 필러 와이어의 수동 적용
•접합 부위 주변에 집중된 가시적 가열
이는 자동화된 구리 접합 생산 라인이 아닌 수동으로 작동되는 브레이징 시연입니다..
영상은 실제 히팅과 필러 도포 과정을 집중적으로 다루고 있습니다.. 특정 생산주기를 설정하지 않습니다., 공동 강도 또는 산업 품질 인증.
Ⅱ. 동판 맞대기 조인트 구성
이 애플리케이션의 공작물은 끝부분이 맞대기 조인트에서 만나도록 배열된 평평한 구리판입니다..
랩조인트와 다르게, 한 구성 요소가 다른 구성 요소와 겹치는 곳, 맞대기 접합은 반대쪽 모서리나 끝을 따라 두 구성요소를 연결합니다..
동판 브레이징용, 공동 배치는 적절한 접촉을 제공해야 합니다., 정렬 및 용가재 분포.
중요한 고려 사항은 다음과 같습니다:
동판의 두께와 폭
단면 치수는 필요한 열량과 결합 영역에서 에너지가 얼마나 빨리 전도되는지에 영향을 미칩니다..
관절 정렬
가열 및 필러 적용 중에 원치 않는 움직임이 발생하지 않도록 두 개의 구리판을 배치하고 지지해야 합니다..
공동 통관
결합 표면 사이의 간격은 선택한 브레이징 필러 합금 및 조인트 설계와 호환되어야 합니다..
필러 금속 선택
브레이징 합금은 구리 및 완성된 연결의 의도된 작동 요구 사항에 적합해야 합니다..
이번 시연에서는, 외부 클램프는 조인트가 가열되는 동안 작업물을 고정하는 데 사용됩니다..
특정 구리 등급, 플레이트 치수, 사용 가능한 비디오에서는 조인트 클리어런스 및 필러 합금이 식별되지 않습니다..
Ⅲ. 유도 브레이징이 동판을 결합하는 방법
유도 브레이징 용도 전자기 유도 전기 전도성 가공물에서 열을 발생시키기 위해.
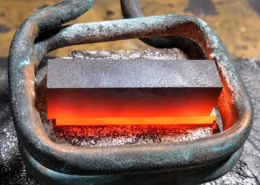
유도 작업 헤드에 전원이 공급될 때, 교류 자기장은 인덕터 근처의 구리 내에 전류를 생성합니다.. 결과적인 전기 손실로 인해 금속에 열이 발생합니다..
조인트가 필요한 브레이징 온도에 접근함에 따라, 용가재는 준비된 구리 표면을 녹이고 적십니다..
적절하게 설계된 브레이징 조인트에서, 용융된 용가재는 습윤 및 모세관 현상에 의해 접합 간극을 통해 분배됩니다.. 냉각 및 응고시킨 후, 그것은 구리 구성 요소 사이의 연결을 형성합니다.
브레이징과 융합 용접의 주요 차이점은 브레이징 중에 구리 모재가 의도적으로 녹지 않는다는 것입니다..
영상에 나오는 과정을 보면, 작동 순서는 다음과 같이 설명할 수 있습니다.:
① 공작물 위치 결정
구리판은 의도한 결합 위치에 정렬되고 고정됩니다..
② 유도가열
휴대용 작업 헤드는 조인트 근처에 위치합니다., 필요한 부위에 가열과정을 집중.
③ 필러와이어 적용
구리가 적절한 납땜 상태에 도달하면 작업자는 가열된 접합 영역에 필러 와이어를 삽입합니다..
④ 조인트 형성
용가재는 접합 형상에 따라 녹아서 준비된 접합 표면 위에 분포됩니다., 온도 분포 및 필러 특성.
⑤ 냉각
가열 정지 후, 접합부를 추가로 취급하거나 하중을 가하기 전에 납땜 연결부를 충분히 식혀야 합니다..
실제 가열 온도, 가공물별 공정 테스트를 통해 시간 및 냉각 조건을 확립해야 합니다..
Ⅴ. 동판 브레이징에 유도 가열을 사용하는 이유?
구리는 우수한 열전도체입니다.. 브레이징 중, 조인트에 유입된 열은 공작물의 인접한 영역으로 빠르게 확산될 수 있습니다..
이렇게 하면 열 전달이 이루어집니다., 인덕터 포지셔닝 및 필러 적용은 접합 공정의 중요한 부분입니다..
유도 가열은 동판 브레이징에 대한 몇 가지 실용적인 기능을 제공합니다..
국부적인 에너지 투입
전체 공작물을 화염에 노출시키는 대신 필요한 접합 영역 주위에 유도 필드를 배열할 수 있습니다..
조정 가능한 가열 조건
유도 전원 공급 장치를 사용하면 구리 치수 및 접합 요구 사항에 따라 가열 전력 및 작동 시간을 조정할 수 있습니다..
적응형 인덕터 설계
다른 인덕터 기하학 평평한 동판용으로 개발 가능, 스트립 및 기타 전도성 부품.
무화염 가열
전자기 유도를 통해 공작물에 열이 발생합니다., 결합 위치에 연료 가스 불꽃이 필요하지 않음.
반복 가능한 처리 가능성
적절한 가열 조건이 설정되면, 전원 설정, 인덕터 배열, 반복되는 공작물에 대해 고정 장치 및 작동 순서를 표준화할 수 있습니다..
이러한 기능은 기존 화염 브레이징에 대한 대안을 평가하는 제조업체에 유용할 수 있습니다..
그러나, 유도 가열은 더 빠른 생산을 자동으로 보장하지 않습니다., 에너지 소비 감소 또는 접합 품질 향상. 이러한 이점은 실제 공작물에 따라 다릅니다., 기계 구성 및 검증된 프로세스.
Ⅴ. 이 응용 분야에 사용되는 휴대용 유도 가열 장비
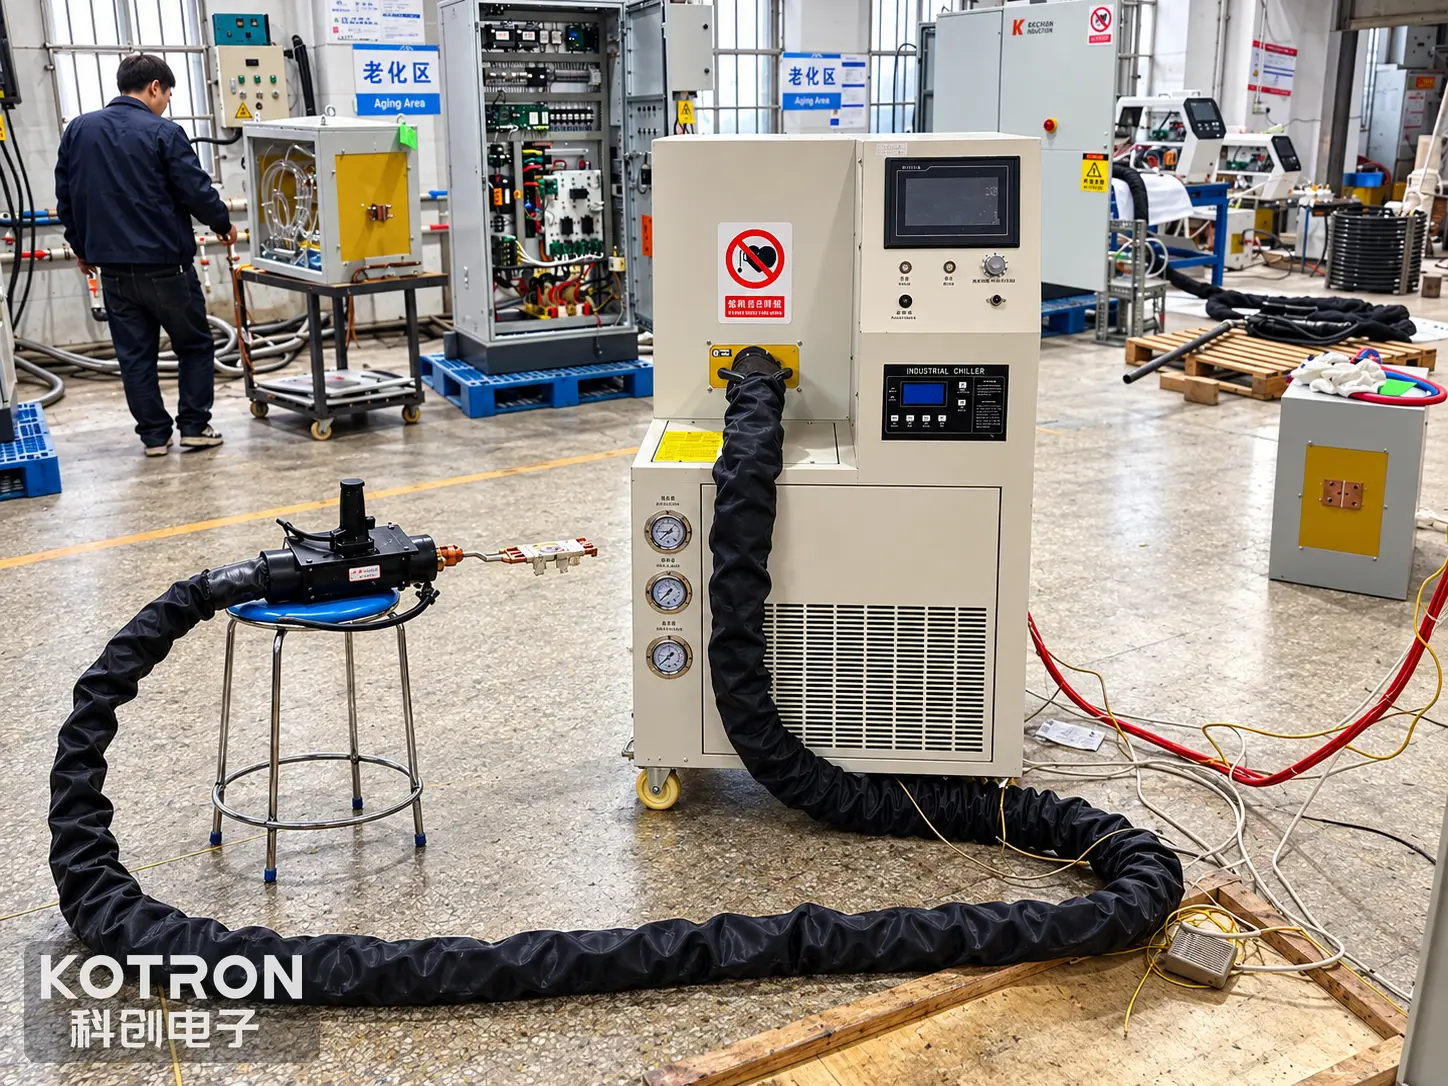
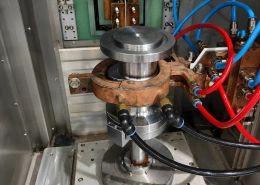
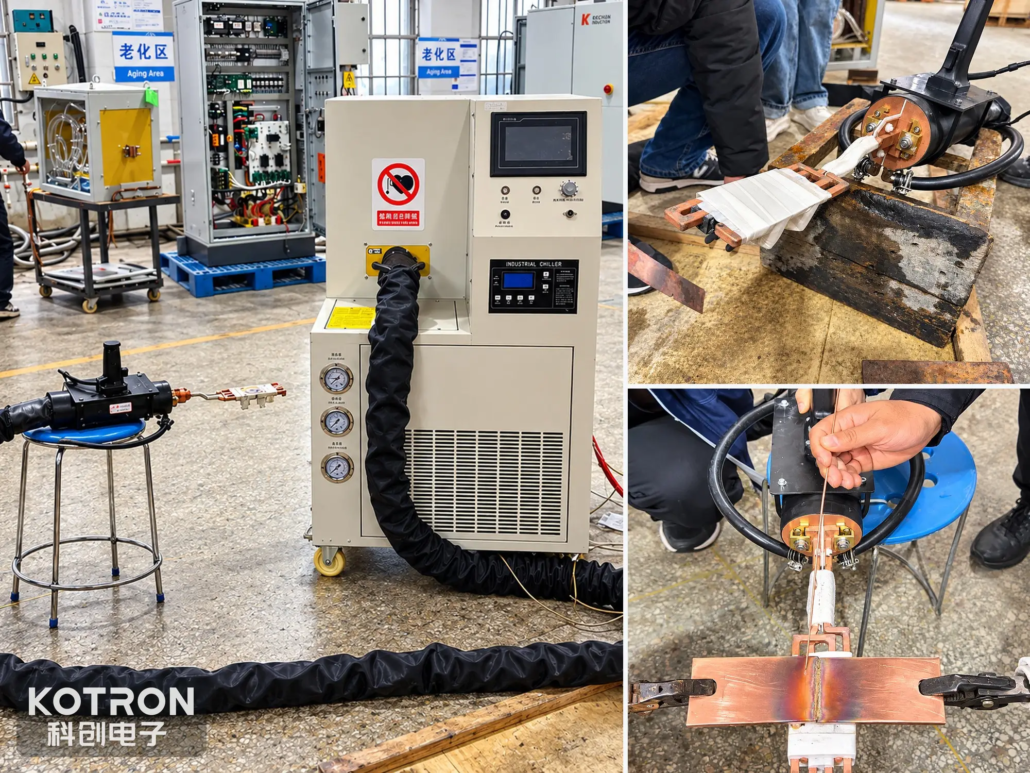
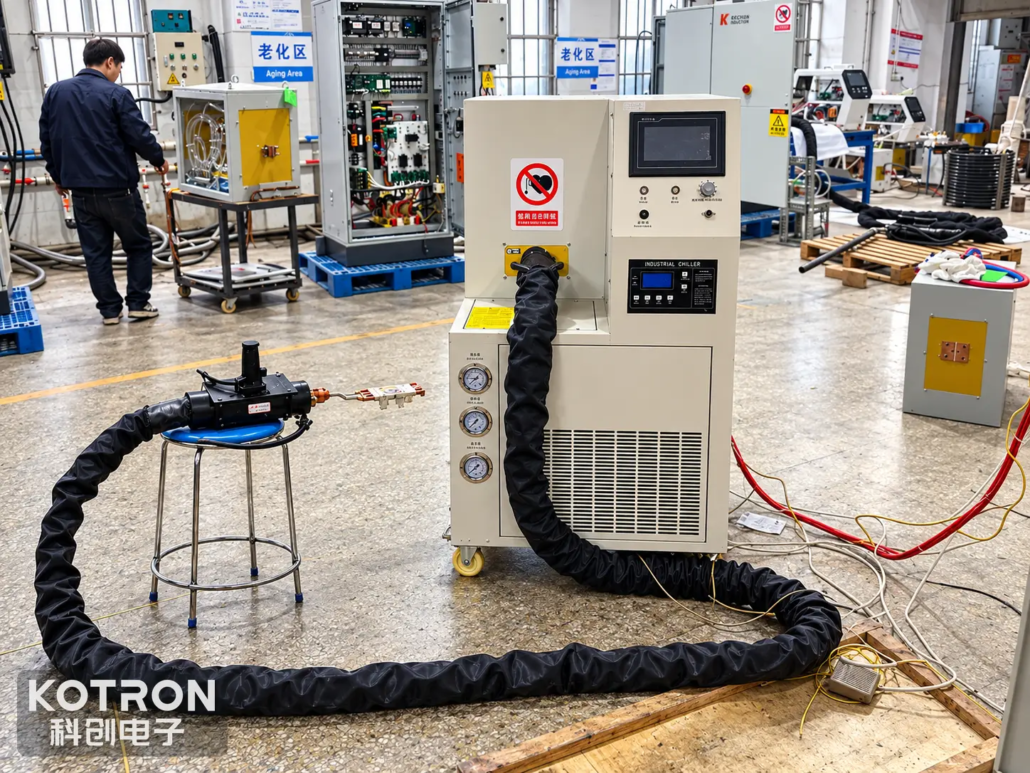
시연된 설정은 더 큰 유도 가열 및 냉각 장치에 연결된 휴대용 유도 작업 헤드를 사용합니다..
눈에 보이는 장비에는 다음이 포함됩니다.:
휴대용 인덕션 작업대
작업자는 가열 어셈블리를 잡고 구리판 조인트를 기준으로 위치를 지정합니다..
이 배열을 사용하면 작동 중에 가열 위치를 수동으로 조정할 수 있습니다..
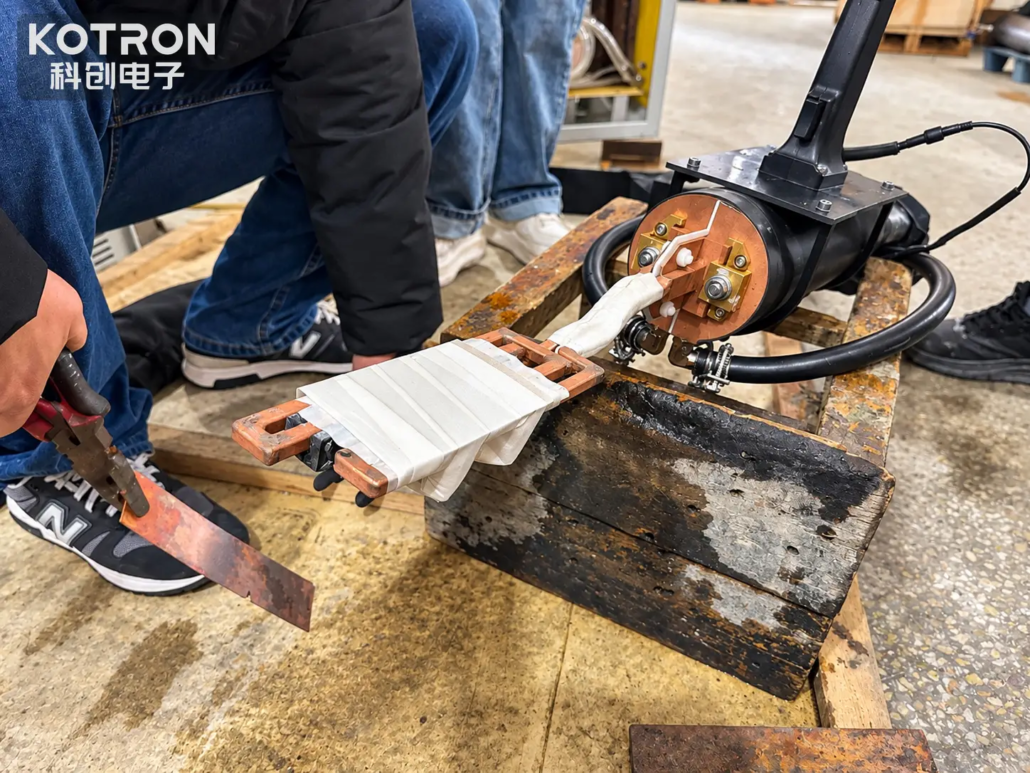
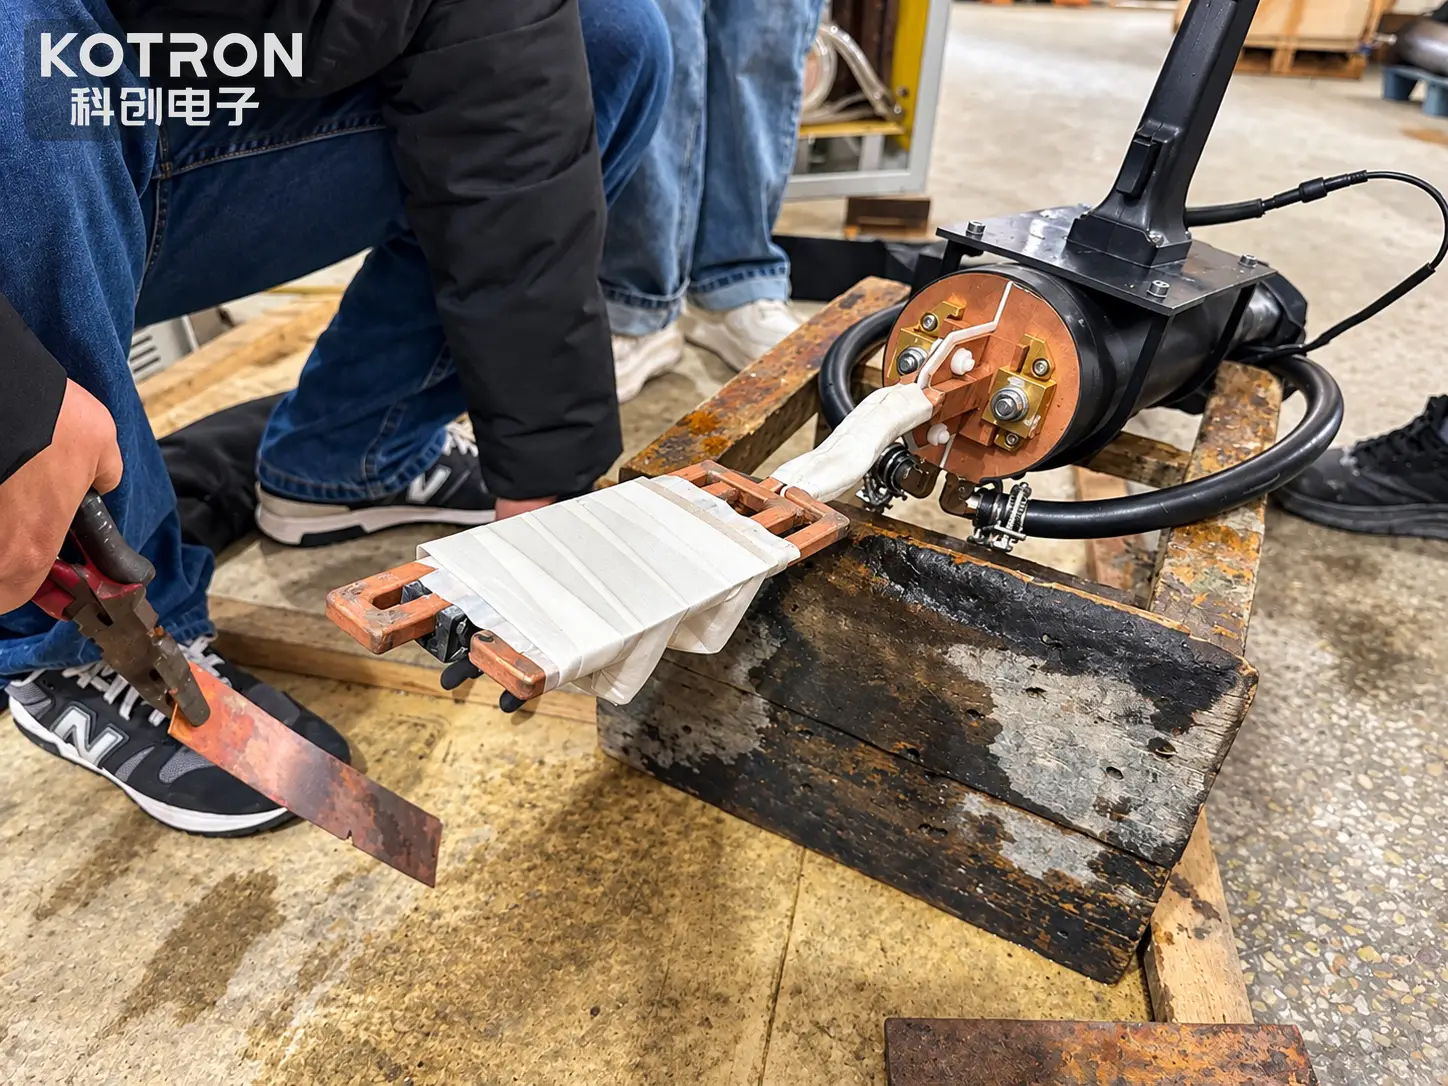
인덕터 조립
휴대용 작업헤드의 전면에는 공작물에 유도 가열을 전달하는 데 사용되는 전도성 부품이 포함되어 있습니다..
인덕터의 기하학적 구조와 구리판과의 거리는 가열 시스템과 조인트 사이의 결합에 영향을 미칩니다..
유도 전원
유도 전원은 인덕터에 전원을 공급하는 데 필요한 전기 출력을 제공합니다..
구리 단면적에 따라 적절한 전력 및 작동 주파수를 선택해야 합니다., 가열 구역, 인덕터 설계 및 원하는 생산주기.
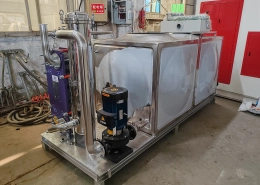
냉각 장치
작업장 설정에는 냉각 장비와 연결된 호스가 포함됩니다..
냉각 요구사항은 인덕션 워크헤드에 따라 다릅니다., 전원 공급 장치 및 선택한 시스템 구성.
공작물 고정물
구리판은 결합 과정에서 위치를 유지하기 위해 지지되고 고정됩니다..
반복 가능한 생산 공정을 위해, 고정 장치는 인덕터 및 필러 와이어에 대한 적절한 접근을 허용하면서 일관된 정렬을 제공해야 합니다..
사용 가능한 이미지는 확인된 전력 등급을 설정하지 않습니다., 주파수 범위, 이 특정 설정에 대한 장비 모델 또는 냉각 용량.
Ⅵ. 휴대용 브레이징과 자동화된 동판 브레이징 비교
이 사례에서 시연된 시스템은 수동 작업헤드 위치 지정 및 수동 필러 와이어 공급을 사용합니다..
이러한 유형의 배열은 공작물 형상이 고려될 수 있습니다., 생산량 또는 운영 환경으로 인해 수동으로 배치된 난방 장치가 실용적입니다..
대량 생산을 위한, 추가 자동화가 평가될 수 있습니다..
응용 프로그램에 따라, 자동화된 구리판 브레이징 시스템에는 다음이 필요할 수 있습니다.:
•고정 또는 자동 위치 인덕터
•전용 공작물 고정 장치
•제어된 가열 순서
•자동 또는 사전 배치된 용가재
•온도 또는 프로세스 모니터링
•자동 로딩 및 언로딩
•기존 생산 장비와의 통합
이는 시연된 기계에서 확인된 기능이 아니라 잠재적인 시스템 구성입니다..
적절한 솔루션은 생산량에 따라 다릅니다., 부품 변형, 사용 가능한 바닥 공간, 공동 요구 사항 및 원하는 운영자 참여 수준.
따라서 휴대용 유도 브레이징 설정과 자동 유도 브레이징 라인은 상호 교환 가능한 장비로 취급되어서는 안 됩니다..
Ⅶ. 브레이징 동판 조인트의 중요한 공정 요소
성공적인 동판 브레이징은 눈에 보이는 높은 온도에 도달하는 것 이상에 달려 있습니다..
여러 공정 변수를 함께 고려해야 함.
유도 전력 및 주파수
이 전원 공급 구리 가공물에 충분한 가열 에너지를 제공해야 합니다..
작동 주파수는 유도 전류의 분포에 영향을 미치며 공작물의 기하학적 구조 및 인덕터 설계와 함께 고려해야 합니다..
인덕터 위치 및 커플링
인덕터와 구리판 사이의 거리와 방향은 열 분포에 영향을 미칩니다..
적절한 인덕터는 필요한 열이 납땜 표면에 도달하도록 허용하면서 접합부에 대한 접근을 제공해야 합니다..
가열시간
가열이 충분하지 않으면 용가재 흐름이 제대로 이루어지지 않을 수 있습니다., 과도한 가열은 불필요한 산화를 일으킬 수 있습니다., 필러 품질 저하 또는 공작물에 대한 원치 않는 영향.
필러 금속 및 플럭스
용가재는 구리 부품 및 해당 서비스 조건과 호환되어야 합니다..
브레이징 합금에 따라 플럭스 또는 적절하게 제어된 분위기가 필요할 수 있습니다., 표면 상태 및 공정 설계.
공동 준비
표면 청결도, 조인트 간극 및 기계적 정렬은 필러 습윤 및 최종 브레이징 연결에 영향을 미칩니다..
냉각 및 검사
냉각 조건 및 후속 검사는 조인트의 의도된 기계적 특성에 따라 정의되어야 합니다., 전기 또는 기타 서비스 요구 사항.
동판 조립용, 판 두께만으로 유도 전원 공급 장치를 선택하는 것이 아니라 이러한 요소를 함께 평가해야 합니다..
Ⅷ. 이 동판 브레이징 시연이 보여주는 내용
이 응용 프로그램은 동판 접합 작업에 사용되는 유도 가열의 실제 예를 제공합니다..
사용 가능한 비디오는 일반적인 공작물 배열을 확인합니다., 국부 가열 방식 및 수동 필러 와이어 적용.
| 신청 내용 | 관찰된 구성 |
|---|---|
| 워크피스 | 편평한 동판 |
| 공동배치 | 맞대기 조인트 |
| 가입절차 | 유도 브레이징 |
| 가열 방법 | 국부적인 유도 가열 |
| 난방운전 | 휴대용 작업대 |
| 필러 도포 | 수동으로 공급되는 금속 필러 와이어 |
| 공작물 고정 | 외부 클램프 및 지지대 |
| 장비 배치 | 냉각 장치를 갖춘 유도 가열 시스템 |
| 전력과 주파수 | 지정되지 않음 |
| 구리 등급 및 치수 | 지정되지 않음 |
| 브레이징 필러 조성물 | 지정되지 않음 |
| 가열 온도 및 사이클 시간 | 지정되지 않음 |
| 접합강도 및 검사결과 | 제공되지 않음 |
데모에서는 공정 배열을 확립하고 유도 가열 중 필러 적용을 보여줍니다..
생산 자격을 위해, 관절 강도를 평가하려면 추가 정보가 필요합니다., 필러 침투, 해당되는 경우 전기적 성능, 서비스의 일관성과 적합성.
Ⅸ. 동판 유도 브레이징의 잠재적 응용 분야
유도 브레이징은 브레이징 연결이 필요하고 국부적인 유도 가열에 적합한 형상을 가진 평면 구리 부품에 대해 고려할 수 있습니다..
잠재적인 공작물 카테고리에는 다음이 포함됩니다.:
편평한 동판 어셈블리
준비된 가장자리를 따라 또는 정의된 연결 위치에 결합해야 하는 동판.
구리 스트립 및 평면 도체
결합 형상으로 인해 적절한 인덕터 접근 및 브레이징 필러 적용이 허용되는 어셈블리에 사용되는 더 좁은 구리 부품.
전기 구리 연결
일부 전기 부품은 전기 전도성이 있는 납땜 구리 연결을 사용합니다., 접촉 기하학과 접합 신뢰성이 중요합니다..
정확한 적합성은 설계 및 전기적 요구 사항을 통해 평가해야 합니다..
맞춤형 구리 제조
특수한 형태의 구리 부품에는 맞춤형 인덕터가 필요할 수 있습니다., 비품 또는 가입 절차.
이는 잠재적인 애플리케이션 카테고리입니다.. 영상 자체에서는 동판의 최종 산업이나 서비스 적용 여부를 식별할 수 없습니다..
이 이유로, 시연된 공작물은 자동으로 전기 버스바로 분류되지 않고 구리판 조인트로 설명됩니다., 모터 도체 또는 변압기 구성 요소.
Ⅹ. 동판용 유도 브레이징 시스템 선택
가공물 및 접합 공정에 따라 적합한 유도 브레이징 시스템을 선택해야 합니다., 단순히 표준 전력 등급을 선택하는 것이 아니라.
장비 또는 프로세스 평가의 경우, 다음 정보는 특히 유용합니다.
| 정보 | 중요한 이유 |
|---|---|
| 구리 소재 등급 | 재료 및 접합 고려 사항 결정 |
| 플레이트 너비 및 두께 | 난방 수요 및 인덕터 선택에 영향을 미칩니다. |
| 공동 도면 | 연결 형상을 정의합니다. |
| 공동 통관 | 필러 적합성과 흐름을 결정하는 데 도움이 됩니다. |
| 브레이징 필러 사양 | 관련 브레이징 요구 사항 설정 |
| 요구되는 조인트 성능 | 검사 및 승인 기준을 정의합니다. |
| 생산 수량 | 수동 또는 자동 작업을 결정하는 데 도움이 됩니다. |
| 소요 사이클 시간 | 전력 선택 및 프로세스 설계에 영향을 미칩니다. |
| 공작물 취급 조건 | 고정 장치 및 작업 헤드 배열에 영향을 미칩니다. |
| 사용 가능한 냉각 및 전기 유틸리티 | 장비 통합에 영향을 미침 |
휴대용 유도 브레이징 시스템을 고려하는 제조업체용, 동판 도면과 필요한 접합 영역은 유용한 출발점을 제공합니다..
공작물 정보를 기반으로, 유도 전원, 작동 주파수, 인덕터, 치구와 가공방법을 하나의 솔루션으로 평가 가능.
일반 장비 플랫폼을 탐색하는 고객은 다음을 검토할 수도 있습니다. 휴대용 유도 가열 장비, 유도 브레이징 애플리케이션 그리고 유도 브레이징 시스템.
Ⅺ. 자주 묻는 질문
유도 브레이징으로 구리판을 접합할 수 있습니까??
네. 접합 설계 시 유도 가열을 사용하여 동판을 브레이징할 수 있습니다., 필러 금속, 표면 준비 및 가열 조건이 적절합니다..
유도 시스템은 브레이징에 필요한 열을 공급합니다., 선택한 필러 금속이 구리 표면 사이의 연결을 형성하는 동안.
동판 유도 브레이징은 맞대기 용접과 동일합니까??
아니요. 맞대기 조인트는 공작물의 배열을 설명합니다..
유도 브레이징의 경우, 용가재는 의도적으로 구리 모재를 녹이지 않고 구리판을 녹여 결합시킵니다.. 융합 맞대기 용접은 용접 공정에 따라 모재를 녹이거나 다른 접합 메커니즘을 포함합니다..
동판 브레이징에 휴대용 유도 히터를 사용할 수 있습니까??
네. 적합한 동판 조인트에 대해 휴대용 유도 가열 장치를 평가할 수 있습니다..
필요한 워크헤드, 인덕터, 전원 공급 장치 및 냉각 구성은 구리 치수 및 납땜 공정에 따라 다릅니다..
유도 브레이징에는 필러 금속이 필요합니까??
브레이징에는 조인트를 형성하는 데 적합한 필러 금속이 필요합니다.. 프로세스에 따라, 와이어로 공급될 수도 있습니다., 봉강, 프리폼 또는 다른 적절한 형태.
이 페이지의 데모에서는 수동 필러 와이어 적용을 사용합니다..
동판을 브레이징하는 데 필요한 전력은 얼마입니까??
모든 동판 조인트에 적합한 단일 전력 등급은 없습니다..
필요한 유도 전력은 구리 치수에 따라 다릅니다., 가열 구역, 작동 주파수, 인덕터 커플링, 용가재 및 타겟 가열 사이클.
공작물 도면 및 프로세스 시험은 적절한 구성을 설정하는 데 도움이 될 수 있습니다..
동판 유도 브레이징을 자동화할 수 있습니까??
잠재적으로, 예,.
반복 생산의 경우, 난방 작업대, workpiece positioning and filler application may be incorporated into a dedicated automated system.
The required configuration depends on the joint design, production rate and process-control requirements.
How can the brazed joint quality be verified?
Inspection should be selected according to the joint’s service requirements.
응용 프로그램에 따라, evaluation may include visual inspection, joint section examination, mechanical testing or electrical resistance measurement.
The appropriate acceptance criteria should be established before production.
Ⅻ. Request a Copper Plate Induction Brazing Solution
Copper plate induction brazing requires coordination between the heating equipment, 인덕터, 공작물 고정 장치, filler metal and joint design.
The handheld system shown in this application demonstrates localized induction heating with manual filler wire application at a copper plate butt joint.
For a new copper joining project, we can evaluate an induction heating configuration based on the actual workpiece and process requirements.
제공해주세요:
Copper Plate Drawing + 재료 + Width and Thickness + Joint Type + Brazing Filler + Required Joint Performance + Production Quantity
This information helps determine the suitable heating arrangement, 유도력, 작동 주파수, 인덕터 설계, workpiece positioning and possible automation requirements.
Ready to Evaluate Copper Plate Induction Brazing?
Send your copper plate drawing and joint requirements — we can help determine the right heating arrangement, induction power and inductor design.