
Prądy wirowe a histereza w nagrzewaniu indukcyjnym: 5 Krytyczne różnice, które decydują o wyniku ogrzewania
Każdy proces ogrzewania indukcyjnego generuje ciepło wewnątrz obrabianego przedmiotu poprzez prądy elektryczne indukowane przez pole magnetyczne. Ale nie każda aplikacja generuje ciepło w ten sam sposób. Prądy wirowe a histereza w ogrzewaniu indukcyjnym opisuje dwa odrębne mechanizmy fizyczne — i tylko jeden z nich wykonuje ciężką pracę w większości procesów przemysłowych. Mylenie obu prowadzi do błędnych założeń dotyczących wymagań energetycznych, dobór częstotliwości, oraz co się dzieje, gdy część przekracza temperaturę Curie. Ten artykuł rozdziela, jak działa każdy mechanizm, co każdy z nich faktycznie wnosi, oraz dlaczego to rozróżnienie ma znaczenie w momencie przejścia od teorii do produkcji.
Spis treści
1. Nagrzewanie prądami wirowymi: Główny mechanizm
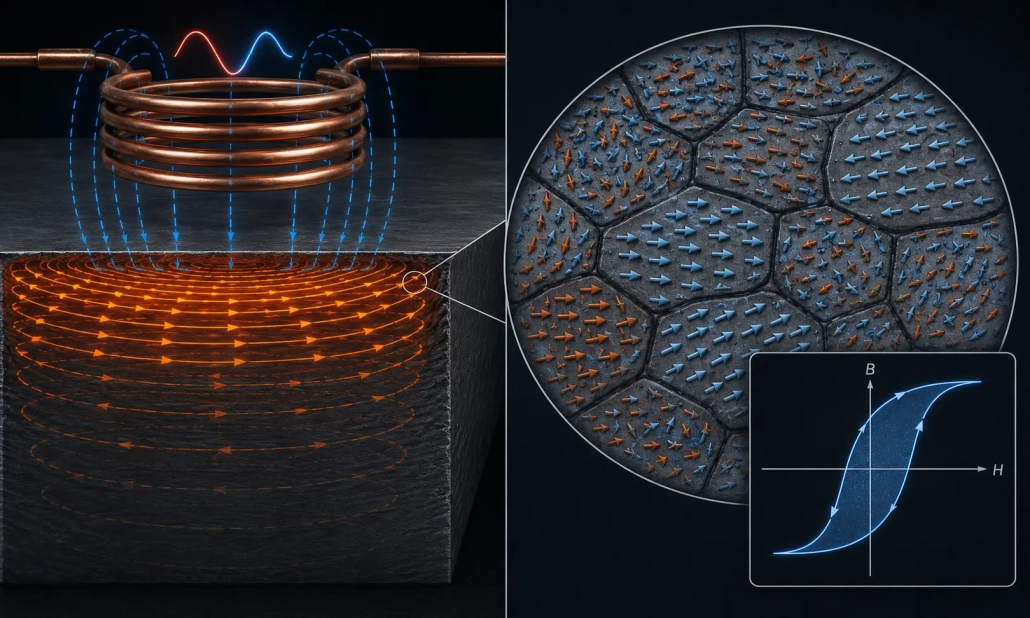
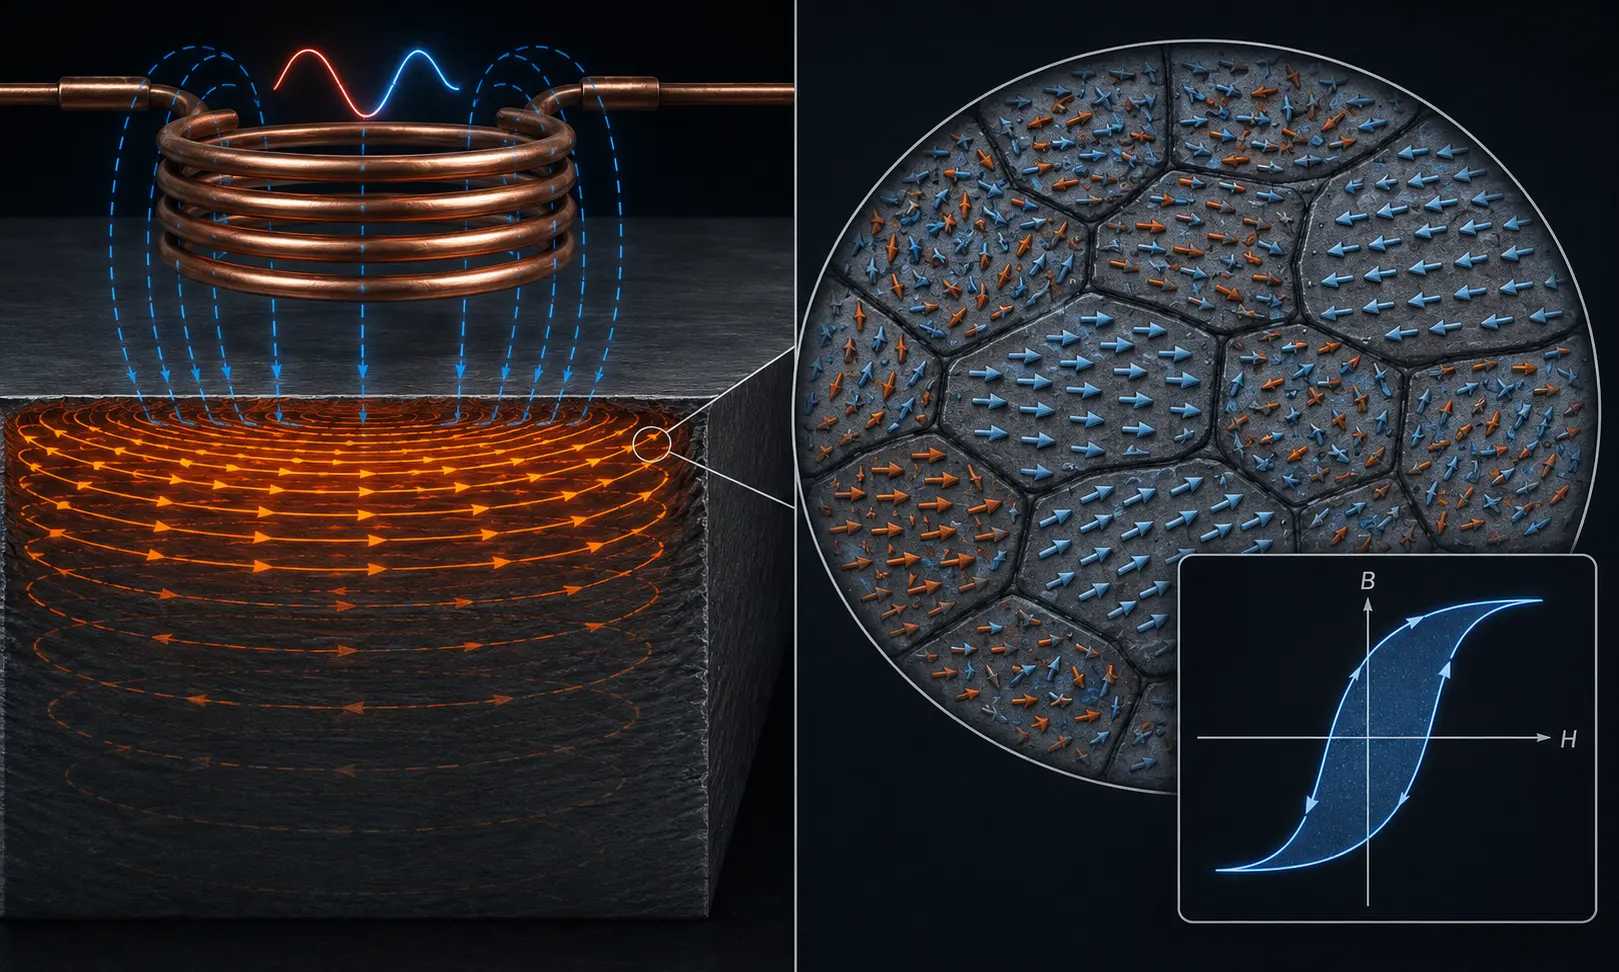
Prądy wirowe to krążące pętle prądu elektrycznego indukowane wewnątrz przedmiotu obrabianego przez zmienne pole magnetyczne cewki indukcyjnej. Nazywa się je “wir” prądy, ponieważ płyną zamkniętymi, okrągłymi ścieżkami – niczym wiry w strumieniu – w samym metalu. Jest to ta sama zasada, którą omówiliśmy w naszym przewodniku jak działa nagrzewanie indukcyjne: Zmienne pole magnetyczne cewki indukuje napięcie w przedmiocie obrabianym, oraz dlatego, że obrabiany przedmiot przewodzi prąd elektryczny, to napięcie przepływa przez niego prąd.
Ogrzewanie pochodzi z rezystancyjny (I²R) straty. Indukowany prąd przepływa przez opór elektryczny stali, a ten opór zamienia energię elektryczną w ciepło — dokładnie ta sama fizyka, co w przypadku grzałki oporowej, z tą różnicą, że prąd jest indukowany bezprzewodowo, a nie przesyłany przez przewody. Ilość generowanego ciepła zależy od gęstości prądu (ile prądu przepływa na jednostkę powierzchni) oraz oporności materiału (jak bardzo materiał stawia opór temu przepływowi). Stal, ze względu na stosunkowo wysoką rezystywność w porównaniu do miedzi lub aluminium, dlatego wytwarza ciepło efektywnie pod wpływem indukcji.
Występują także prądy wirowe częstotliwość staje się dominującym parametrem kontrolnym. Ze względu na efekt skórny, wyższa częstotliwość ogranicza prądy wirowe do cieńszej warstwy powierzchniowej – a zatem mniejszego przekroju poprzecznego i wyższej efektywnej rezystancji – wytwarzając szybciej, płytsze ogrzewanie. Oto dlaczego jak częstotliwość wpływa na ogrzewanie indukcyjne jest nierozerwalnie związane z zachowaniem prądów wirowych: częstotliwość określa głębokość, na której płyną prądy wirowe, i ta głębokość wyznacza wzór ogrzewania.
2. Nagrzewanie histerezowe: Mechanizm wtórny
Ogrzewanie histerezowe zasadniczo różni się od ogrzewania prądami wirowymi – rzeczywiście magnetyczny, nieoporowy. Materiały ferromagnetyczne, takie jak stal, składają się z mikroskopijnych obszarów zwanych domenami magnetycznymi, każda z własną orientacją magnetyczną. W stanie nienamagnesowanym, te domeny wskazują losowo i ich pola się znoszą. Gdy zastosuje się zewnętrzne pole magnetyczne — takie jak pole cewki indukcyjnej — domeny obracają się, aby się z nim wyrównać. Gdy pole odwraca się (tak jak dzieje się to w każdej półfali prądu przemiennego), domeny odwracają się, aby wyrównać się w przeciwnym kierunku.
To odwracanie nie odbywa się bez tarcia. Każde ponowne ustawienie rozprasza niewielką ilość energii w postaci ciepła — jest to efekt tzw utrata histerezy magnetycznej. Energia tracona na cykl jest proporcjonalna do obszaru zamkniętego przez materiał Krzywa B-H (gęstość strumienia magnetycznego vs. siła pola magnetycznego), a całkowita moc grzewcza histerezy rośnie liniowo wraz z częstotliwością — więcej cykli na sekundę oznacza więcej przeskoków domeny na sekundę, co oznacza więcej ciepła.
Ograniczenie krytyczne: histereza występuje tylko w materiały ferromagnetyczne — stale, żeliwa, stopy niklu — i tylko wtedy, gdy pozostają magnetyczne. Materiały niemagnetyczne, takie jak aluminium, miedź, austenityczna stal nierdzewna, mosiąd, i doświadczenie z tytanu dokładnie Ogrzewanie z zerową histerezą. Za te materiały, Jedynym mechanizmem grzewczym są prądy wirowe, a każdy projekt procesu, który liczy się z udziałem histerezy, zakończy się niepowodzeniem.
3. Rzeczywisty podział wkładu
W stali ferromagnetycznej od temperatury pokojowej do punktu Curie (≈770°C), oba mechanizmy są aktywne, ale nie przyczyniają się do tego w równym stopniu. Prądy wirowe zapewniają w przybliżeniu 80–90% całkowitego ciepła w typowych przemysłowych warunkach hartowania indukcyjnego (częstotliwość średnia i wysoka, gęstość mocy od umiarkowanej do dużej). Histereza wnosi resztę 10–20%. Dokładny podział różni się w zależności od gatunku materiału, częstotliwość, i gęstość strumienia, lecz zawsze dominują prądy wirowe w dowolnym praktycznym procesie hartowania.
Podział ten nie jest wyborem projektowym — jest podyktowany fizyką. Strata histerezy na cykl jest ustalana przez obszar pętli B-H materiału, co jest własnością materialną. Strata wiroprądowa, w przeciwieństwie do tego, skale z kwadrat zarówno częstotliwości, jak i gęstości strumienia — w miarę wzrostu częstotliwości i mocy w kierunku poziomów hartowania przemysłowego, prądy wirowe ciągną dalej do przodu. Przy częstotliwościach i gęstościach mocy stosowanych w hartowanie indukcyjne i hartowania wałów (3–40 kHz, wysoka gęstość strumienia), histereza jest niewielkim skutkiem ubocznym, nie jest dźwignią projektową.
Jedynym scenariuszem, w którym histereza ma większe znaczenie, jest niska częstotliwość, ogrzewanie o niskiej gęstości strumienia - Na przykład, w niektórych zastosowaniach związanych z podgrzewaniem wstępnym lub odprężaniem poniżej punktu Curie, gdzie natężenie prądu wirowego jest celowo ograniczane. W tych wąskich przypadkach, histereza może osiągnąć 30–40% całkowitego ogrzewania. Ale to są wyjątki, nie jest to regułą.
4. Punkt Curie: Gdzie kończy się histereza
Stal ulega zasadniczej zmianie w przybliżeniu 770°C (temperaturę Curie): traci swoje właściwości ferromagnetyczne i staje się paramagnetyczny. Domeny magnetyczne, które umożliwiły ogrzewanie histerezy przestać istnieć. Powyżej punktu Curie, histereza wnosi dokładnie zero — każdy dżul ciepła od tego momentu pochodzi wyłącznie z prądów wirowych.
Przejście to ma wymierny wpływ na krzywą grzewczą. Poniżej punktu Curie, połączony prąd wirowy + ogrzewanie histerezy następuje według jednej szybkości. W punkcie Curie, histereza spada i zmienia się szybkość ogrzewania — ale ponieważ prądy wirowe już dostarczały większość ciepła, kropla jest zauważalne, ale nie dramatyczne. Operatorzy zaznajomieni ze swoim procesem często mogą rozpoznać przejście Curie na podstawie niewielkiej zmiany poboru mocy lub szybkości nagrzewania na wyświetlaczu maszyny.
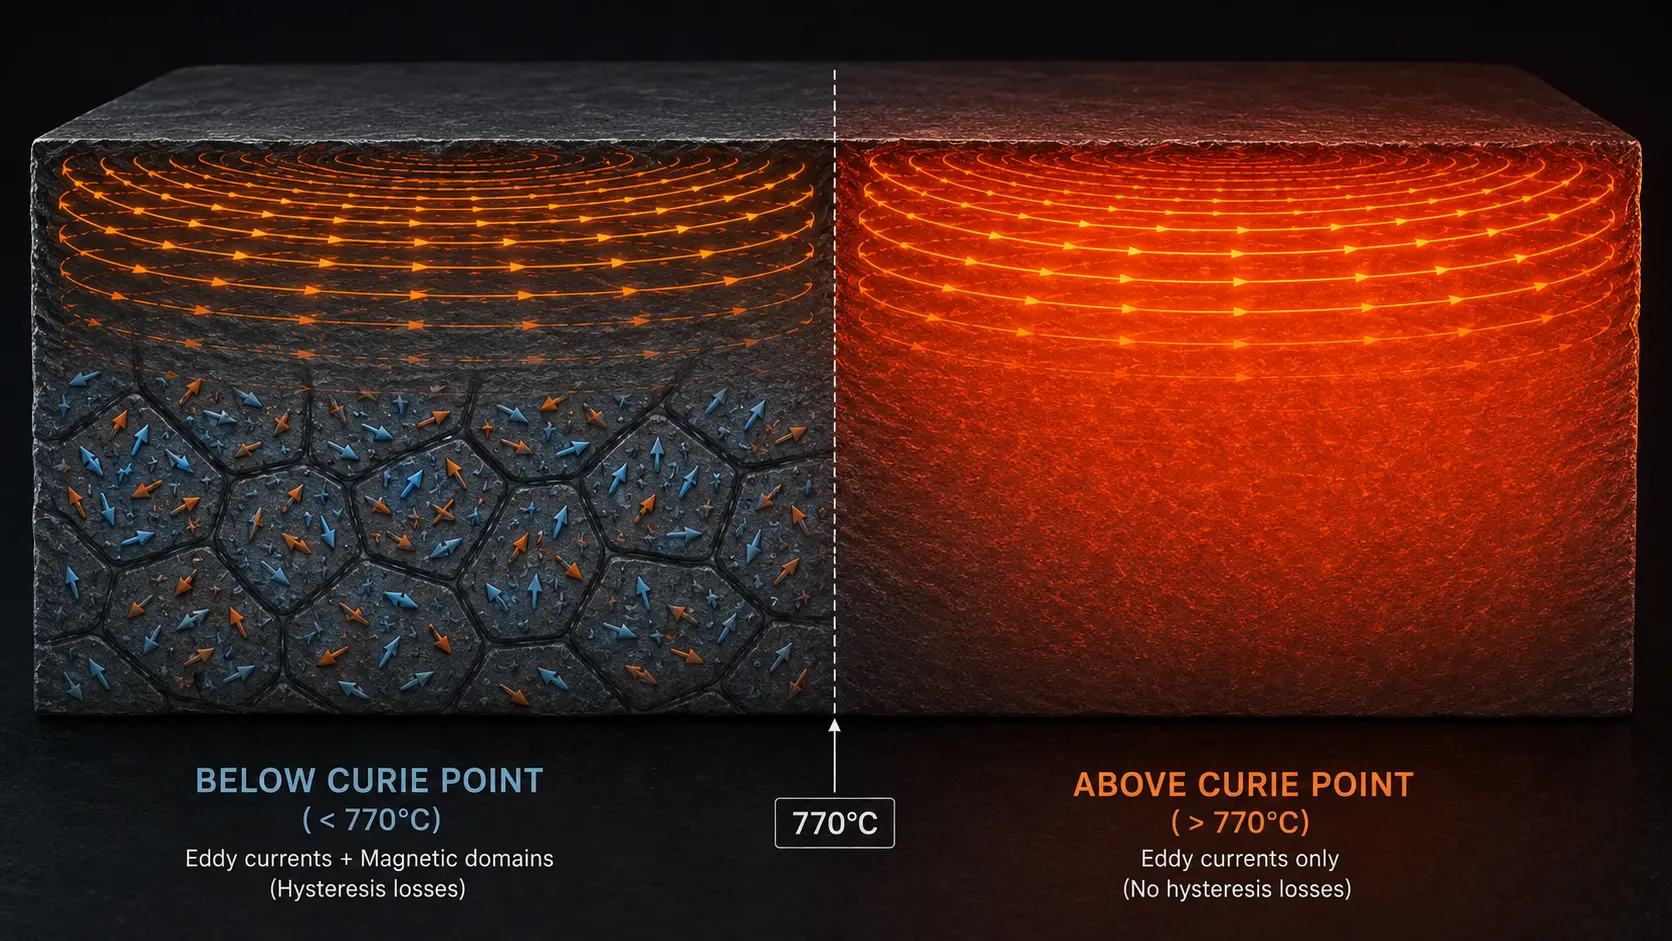
Drugi efekt potęguje to przejście: gdy stal traci przenikalność magnetyczną w punkcie Curie, to wzrasta głębokość skóry. prąd ściśle sprężony blisko powierzchni przez przepuszczalność magnetyczną nagle przenika głębiej. To zmienia rozkład prądów wirowych — a więc również wzór nagrzewania — w dokładnie tym samym momencie, gdy znika histereza. Oba efekty są odrębne, ale zachodzą jednocześnie, a rozróżnienie między nimi ma znaczenie dla rozwiązywania problemów w procesie. Zmiana głębokości naskórkowej spowodowana przenikalnością zwykle ma większy wpływ na ogólne zachowanie nagrzewania niż sama utrata histerezy.
Dla materiałów niemagnetycznych — aluminium, miedź, austenityczna stal nierdzewna — punkt Curie nie ma znaczenia, ponieważ histereza nigdy nie miała znaczenia. Ich ogrzewanie jest czysty prąd wirowy od początku do końca, co sprawia, że ich zachowanie podczas ogrzewania jest bardziej liniowe i przewidywalne po ustawieniu mocy i częstotliwości. To jeden z powodów wybór mocy nagrzewania indukcyjnego w przypadku materiałów niemagnetycznych stosuje się prostsze obliczenia — nie trzeba uwzględniać udziału histerezy i nie trzeba zarządzać przejściem Curie.
5. Dlaczego rozróżnienie ma znaczenie dla projektowania procesu
Jeśli dominują prądy wirowe, a histereza jest drugorzędna, dlaczego to rozróżnienie w ogóle ma znaczenie? ponieważ niezrozumienie obu mechanizmów prowadzi do trzech konkretnych błędów projektowych które pojawiają się w produkcji.
błędu 1 — zakładając, że histerezza pomaga materiałom niemagnetycznym. jeśli proces zaprojektowany dla stali węglowej zostanie dostosowany do stali nierdzewnej lub aluminium bez ponownego obliczania zapotrzebowania na energię, efektem będzie niedoogrzewanie. proces traci nie tylko niewielki wkład histerezy, ale także przenikanie magnetyczne, które spręża prądy wirowe do cienkiej, warstwy o wysokiej oporności. Skuteczność ogrzewania spada o więcej niż sugerowałby udział histerezy wynoszący 10–20%.
błędu 2 — Pomijając przemianę Curie w czasie cyklu. Dla procesów, które nagrzewają stal do punktu Curie (co obejmuje praktycznie wszystkie zastosowania hartowania), szybkość nagrzewania nie jest stała. Szybkość zmienia się w miarę zanikania histerezy i zwiększania się głębokości penetracji. Czas cyklu, który działa przy jednym ustawieniu mocy, może dawać inny profil temperatury przy innym ustawieniu, ponieważ czas spędzony poniżej względem. powyżej punktu Curie zmienia się część cyklu korzystająca z histerezy. Jest to istotne przy skalowaniu procesu od parametrów prototypu do prędkości produkcji.
błędu 3 — Błędne przypisanie efektów przejścia Curie. Gdy szybkość ogrzewania zmienia się przy 770°C, operatorzy czasami przypisują całą zmianę utracie histerezy, kiedy w rzeczywistości zmianę przepuszczalności i wynikającą z tego ekspansję głębokości skóry to większy efekt. Poprawne zidentyfikowanie przyczyny ma znaczenie, ponieważ dwa efekty mają różne implikacje dla sposobu, w jaki należy dostosować proces — zmiana częstotliwości odpowiada za efekt głębokości skóry; strata histerezowa, jednak, nie może być skompensowana przez jakiekolwiek dostosowanie parametrów — gdy część przekroczy punkt Curie'a, ten wkład 10–20% po prostu znika.
dla Projektowanie cewki indukcyjnej, różnica między prądami wirowymi a histerezą wpływa na to, jak mocno cewka musi być sprzężona z częścią. Ponieważ prądy wirowe są indukowane przez lokalną siłę pola magnetycznego, odległość sprzężenia bezpośrednio kontroluje intensywność prądów wirowych — a tym samym dominujący mechanizm ogrzewania. luźno sprzężona cewka wytwarza słabe prądy wirowe, a dla stali magnetycznych poniżej temperatury Curie, to przesuwa równowagę przyczyn nieco w stronę histerezy — nieefektywny tryb pracy. Ścisłe sprzężenie maksymalizuje intensywność prądów wirowych i minimalizuje udział energii zależnej od drugorzędnego mechanizmu.
Zrozumienie klasyfikacji częstotliwościowej urządzeń indukcyjnych również korzysta z tego rozróżnienia. Niższe częstotliwości powodują głębsze przenikanie prądów wirowych i niższą gęstość prądu na powierzchni — co nieco zwiększa względny udział histerezy (większa objętość materiału poddawana prądom wirowym o niższej intensywności). Wyższe częstotliwości sprężają prądy wirowe w cienką, intensywną warstwę powierzchniową, gdzie dominujące jest ogrzewanie I²R. To kolejny powód, dla którego procesy wysokoczęstotliwościowe są łatwiejsze do kontrolowania: wynik zależy prawie całkowicie od przewidywalnego zachowania prądów wirowych, z znikomym wpływem histerezy.
🔑 Kluczowa Konkluzja
Prądy wirowe i histereza to dwa mechanizmy nagrzewania w podgrzewaniu indukcyjnym — ale nie są one równorzędnymi partnerami. Prądy wirowe (oporowe nagrzewanie I²R) dostarczają 80–90% ciepła w przemysłowych procesach hartowania. Histereza (tarcie domen magnetycznych) przyczynia się do pozostałych 10–20% — i tylko dla materiałów ferromagnetycznych poniżej punktu Curie (≈770°C).
Powyżej punktu Curie, histereza całkowicie zanika. Dla materiałów niemagnetycznych, nigdy nie istniała. Projekt procesu powinien traktować prądy wirowe jako główny mechanizm, histereza jako wtórny wzmacniacz obecny tylko w określonych warunkach, oraz przejście Curiego jako przewidywalna zmiana zachowania nagrzewania, którą trzeba uwzględnić w czasie cyklu i programowaniu mocy — a nie jako zagadkę do rozwiązywania problemów po pojawieniu się złomu.
FAQ
Co jest ważniejsze: prądy wirowe lub histereza w ogrzewaniu indukcyjnym?
prądy wirowe są dominującym mechanizmem, dostarczając około 80–90% ciepła generowanego w typowych przemysłowych procesach hartowania indukcyjnego. Histereza przyczynia się do 10–20% i to tylko dla materiałów ferromagnetycznych (stali węglowych, stale stopowe, żeliwa) poniżej temperatury Curiego około 770°C. dla materiałów niemagnetycznych, takich jak aluminium, miedź, lub stal nierdzewna austenityczna, histerezza nie wnosi do zera — prądy wirowe są jedynym mechanizmem ogrzewania.
Co się dzieje z nagrzewaniem indukcyjnym powyżej punktu Curiego?
W temperaturze Curie (≈770°C dla stali), materiał traci właściwości ferromagnetyczne. dwie rzeczy dzieją się jednocześnie: nagrzewanie histeresą całkowicie ustaje (domeny magnetyczne przestają istnieć), oraz wzrasta głębokość skóry ponieważ przenikalność magnetyczna spada do prawie jedności, co pozwala prądom wirującym przenikać głębiej do części. Tempo nagrzewania zmienia się mierzalnie — ale rozszerzanie się na głębokość skóry zazwyczaj ma większy wpływ na ogólne zachowanie nagrzewania niż sama utrata histerezy. To przejście jest przewidywalne i musi być uwzględnione w czasie cyklu.
Czy nagrzewanie indukcyjne działa na materiałach niemagnetycznych?
Tak — ogrzewanie indukcyjne działa skutecznie na materiałach niemagnetycznych, w tym aluminium, miedź, mosiąd, tytan, i stale nierdzewne austenitowe. Materiały te cieplą się przez prądy wirowe, bez wkładu histerezy. Ponieważ nigdy nie przechodzą przejścia Curiego, ich zachowanie nagrzewanie jest bardziej liniowe i przewidywalne w całym zakresie temperatur. Jednak, materiały o bardzo niskiej rezystancji elektrycznej (miedź, aluminium) wymagają wyższej gęstości prądu, aby osiągnąć taką samą szybkość nagrzewania jak stal, ponieważ strata I²R na jednostkę prądu indukowanego jest niższa.
Potrzebuję wsparcia inżynierii procesowej dla zastosowania ogrzewania indukcyjnego?
Niezależnie od tego, czy hartujesz stal magnetyczną, czy nagrzewasz stopy niemagnetyczne, nasz zespół inżynierów może przeanalizować materiał części, geometrii, i cele produkcyjne, aby zaprojektować proces uwzględniający rzeczywistą fizykę, a nie uproszczone założenia. Prześlij swoje wymagania do oceny technicznej.


