
Sistemas de calentamiento por inducción para la fabricación de monturas metálicas de gafas
Ⅰ. Recocido automático por inducción de monturas metálicas para gafas
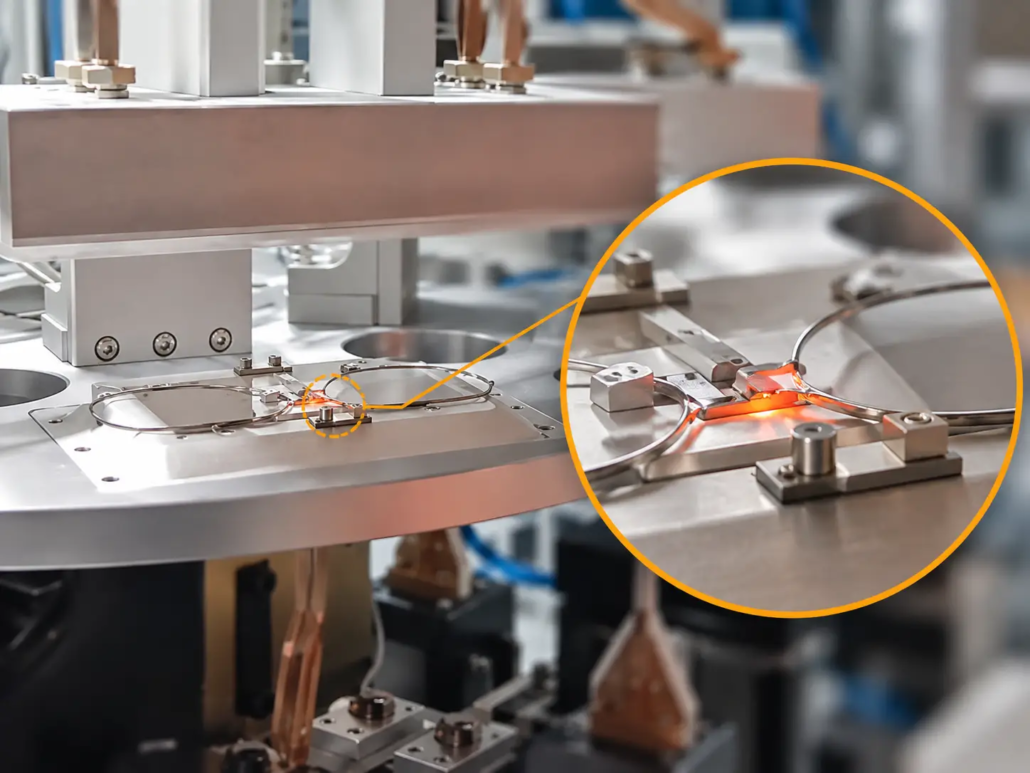
Video: Recocido por inducción automatizado de múltiples estaciones de frentes metálicos de monturas de gafas, con calentamiento localizado en la zona del puente nasal.
El vídeo muestra el procesamiento de un sistema de calefacción rotativo. marco de gafas de metal frentes. El puente nasal y los componentes contiguos del marco ya están conectados antes del calentamiento..
Las piezas de trabajo se colocan en dispositivos de fijación sobre una disposición giratoria de varias estaciones.. Localizado calentamiento por inducción se aplica al área de conexión del puente nasal en lugar de a toda la montura.
La operación se identifica como recocido por inducción, destinado a proporcionar un tratamiento térmico localizado del marco ensamblado. El resultado metalúrgico real depende del material y del ciclo de calentamiento..
Aplicación demostrada
| Artículo | Descripción |
|---|---|
| Pieza de trabajo | Frente de marco de gafas de metal |
| Ubicación de la calefacción | Área de conexión del puente nasal |
| Proceso | Recocido por inducción localizado |
| Disposición del equipo | Sistema de calefacción rotativo multiestación. |
| Sujeción de la pieza de trabajo | Dispositivos de posicionamiento del marco |
| Aplicación de producción | Fabricación de gafas metálicas. |
The video illustrates the equipment arrangement and heating location. Specific material grades, treatment temperatures, cycle times and finished-part inspection results have not been confirmed.
Ⅱ. Induction Heating Applications in Eyeglass Frame Manufacturing
Induction heating is used in metalworking processes that require heat to be concentrated in a selected area. In eyeglass frame manufacturing, the equipment must be matched to the intended operation, whether it involves changing material properties or joining components.
Localized Induction Annealing and Stress Relieving
Metal frame components may require thermal treatment after forming or assembly.
Annealing is performed using a heating cycle selected for the material and the required change in its condition. For suitable alloys, Se puede utilizar un tratamiento localizado para modificar las propiedades del material en la región calentada..
Alivio de tensiones Es una aplicación de tratamiento térmico relacionada destinada a reducir las tensiones residuales introducidas durante operaciones de fabricación anteriores.. Su eficacia depende de la aleación., condición inicial del material y ciclo térmico.
El equipo presentado demuestra un recocido localizado en el área del puente nasal.. No se ha establecido un resultado específico para el alivio del estrés a partir del vídeo únicamente..
Soldadura por inducción de componentes de monturas de gafas
Soldadura por inducción es una aplicación independiente para unir componentes metálicos de gafas utilizando un metal de aportación adecuado..
Las aplicaciones potenciales incluyen juntas de puentes nasales., conexiones de marco seleccionadas y pequeños herrajes metálicos donde la combinación de materiales y el diseño de la junta son adecuados para soldar.
La bobina de inducción calienta el área de la unión para apoyar el proceso de soldadura fuerte.. La selección del equipo debe tener en cuenta los materiales base., metal de aportación, geometría de la junta y cualquier fundente o atmósfera protectora requerida.
podemos suministrar equipo de soldadura por inducción personalizado para componentes de montura de gafas adecuados.
La máquina rotativa presentada demuestra el recocido., no soldar. Aunque ambos procesos utilizan calentamiento por inducción, una aplicación de soldadura fuerte puede requerir diferentes inductores, soportes, Configuración de control y disposición de equipos..
Ⅲ. Inductores y accesorios para piezas de trabajo personalizados
La geometría de la montura de las gafas presenta desafíos específicos para el calentamiento por inducción localizado. el puente de la nariz, Los bordes de las lentes y las pequeñas características de conexión están muy espaciadas., mientras que las dimensiones y formas del marco pueden variar entre productos.
Por lo tanto, el inductor y el dispositivo de posicionamiento están diseñados en función del componente real y de los requisitos de calefacción..
Diseño de inductores
El bobina de inducción Determina cómo se acopla la energía electromagnética a la pieza de trabajo e influye en la distribución del calor..
Para recocido del puente nasal, el inductor debe proporcionar un acceso adecuado al área de conexión teniendo en cuenta las secciones cercanas del marco.
Las principales consideraciones de diseño son el material., dimensiones de los componentes, área de calefacción requerida, holgura del serpentín y ciclo de calentamiento.
Las aplicaciones de soldadura fuerte requieren atención adicional a la geometría de la junta, Colocación del metal de relleno y acceso alrededor de la conexión..
No se debe suponer que una bobina adecuada para recocer un diseño de marco sea adecuada para cada estilo de marco o para soldadura fuerte..
Posicionamiento del marco y accesorios
El posicionamiento preciso ayuda a mantener la relación prevista entre la pieza de trabajo y el inductor durante el procesamiento..
Los accesorios pueden utilizar elementos de ubicación y soportes adaptados a la geometría del marco.. Su diseño debe tener en cuenta las condiciones de calefacción., Accesibilidad de la pieza de trabajo y método de manipulación requerido..
Donde se producen varios estilos de cuadros., Pueden ser necesarios accesorios intercambiables o herramientas separadas.. La gama de piezas de trabajo que pueden compartir un dispositivo de calefacción debe evaluarse durante el diseño del equipo..
Ⅳ. Configuración y automatización de equipos
Una sistema de calentamiento por inducción para la fabricación de gafas puede suministrarse como una estación de trabajo dedicada o incorporarse a un acuerdo de producción más grande.
El equipo giratorio de estaciones múltiples que se muestra en el video es un método disponible para manipular componentes del marco durante el calentamiento localizado.. Otras aplicaciones, incluyendo soldadura fuerte por inducción, puede utilizar diferentes diseños de máquina.
Configuración del equipo principal
| Componente | Consideraciones de configuración |
|---|---|
| Fuente de alimentación por inducción | Potencia y frecuencia de funcionamiento seleccionada para el material., geometría de la pieza de trabajo y requisitos de calefacción |
| Bobina de inducción | Personalizado para el área de calefacción requerida |
| Fijación de la pieza de trabajo | Posicionamiento y soporte del marco durante el calentamiento. |
| Control del proceso | Regulación de potencia y duración de calefacción. |
| Medición de temperatura | Equipos de medición o retroalimentación cuando sea necesario. |
| Puesto de trabajo | Disposición de una o varias estaciones según la aplicación |
| Automatización | Carga de piezas, posicionamiento, movimiento de la estación y descarga según sea necesario |
Control de suministro de energía y calefacción
Nuestras soluciones de calentamiento por inducción pueden utilizar fuentes de alimentación controladas digitalmente para regular la potencia y duración de la calefacción.
La selección de la fuente de alimentación debe considerarse junto con el inductor., Material de la pieza de trabajo y ciclo de calentamiento requerido.. La frecuencia de funcionamiento y la potencia no están determinadas únicamente por el nombre de la aplicación..
Se pueden incorporar ajustes de calefacción programables y control de retroalimentación de temperatura cuando sea apropiado. La distribución real de la temperatura también depende de la geometría del serpentín., propiedades y posicionamiento de los componentes.
Sistemas rotativos multiestación
El equipo demostrado utiliza una disposición rotatoria con múltiples posiciones de la pieza de trabajo..
Para aplicaciones de producción, movimiento de la estación, El tiempo de calentamiento y el manejo de la pieza de trabajo deben coordinarse de acuerdo con la secuencia operativa requerida..
La elección de un sistema rotativo depende del volumen de producción., dimensiones del marco, Disposición de accesorios y requisitos de cambio.. Una estación de trabajo de una sola estación puede ser más adecuada para lotes más pequeños o aplicaciones que implican cambios frecuentes de producto..
Desarrollo y verificación de procesos
Para aplicaciones de recocido, El ciclo de tratamiento debe establecerse de acuerdo con el material del marco y el resultado metalúrgico deseado..
Para la soldadura por brazing, preparación conjunta, La selección del metal de aportación y las condiciones de calentamiento deben evaluarse juntas..
Cuando sea necesario, El procesamiento y la inspección de muestras pueden ayudar a establecer parámetros operativos adecuados antes de finalizar la configuración de producción..
Ⅴ. Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
¿Se puede utilizar el equipo de calentamiento por inducción tanto para el recocido como para la soldadura fuerte de monturas de gafas??
La tecnología de calentamiento por inducción admite ambas aplicaciones, pero los procesos tienen diferentes requisitos. El recocido utiliza un ciclo térmico definido para modificar la condición del material., mientras que la soldadura fuerte une componentes utilizando metal de aportación. Inductores separados, Pueden ser necesarios accesorios o configuraciones de equipos..
¿Puede una máquina procesar diferentes diseños de monturas de gafas??
Se pueden acomodar diferentes estilos de marco dentro del rango operativo diseñado. Cambios en la geometría del marco., El material o la ubicación de la calefacción pueden requerir el cambio de accesorios., ajustes del inductor o herramientas separadas.
¿Puede el recocido por inducción reducir la distorsión o la decoloración??
El calentamiento por inducción localizado limita la entrada directa de calor a una región seleccionada, que puede ayudar a gestionar los efectos relacionados con el calentamiento en las áreas circundantes. No elimina el riesgo de distorsión o decoloración de la superficie.. Los resultados dependen del material., ciclo térmico, geometría de la pieza de trabajo y entorno de procesamiento.
¿Todo fabricante de gafas necesita una máquina calefactora rotativa??
No. Una disposición rotativa de estaciones múltiples puede ser adecuada para la producción repetida de piezas de trabajo compatibles.. Se pueden considerar equipos de estación única para volúmenes de producción más pequeños., Procesos especializados o cambios frecuentes de productos..
¿Se puede integrar el sistema de calefacción en un proceso de producción existente??
La integración es posible cuando el diseño de la máquina, Los requisitos de control y manipulación de piezas son compatibles.. El alcance de la automatización y cualquier conexión a equipos existentes deben evaluarse para el proyecto específico..
Ⅵ. Solicite una solución de calentamiento por inducción personalizada
Proporcionamos equipos de calentamiento por inducción para la fabricación de monturas metálicas para gafas., incluidos sistemas de recocido localizados y soluciones de soldadura fuerte por inducción separadas.
Para una evaluación inicial del equipo, por favor proporcione:
— Dibujos o fotografías de marcos o componentes..
— Tipo de material o aleación.
— Dimensiones principales y ubicación requerida para calentar o unir.
— Proceso previsto: recocido, aliviar el estrés o soldar.
— Cantidad de producción o producción requerida.
Con esta información, Podemos evaluar la fuente de alimentación de inducción adecuada., inductor, accesorios de piezas de trabajo y disposición de equipos.
Necesita calentamiento por inducción para monturas de anteojos metálicas.?
Envíe el dibujo de su montura de anteojos y evaluaremos una solución personalizada de recocido o soldadura fuerte..






