
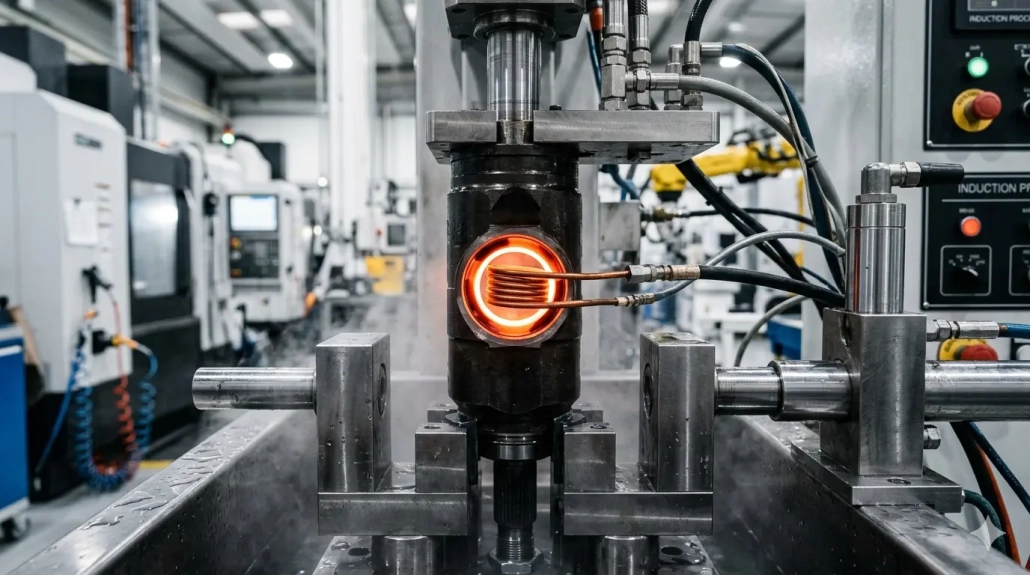
6 Các yếu tố quan trọng đối với quá trình làm cứng cảm ứng lỗ khoan bên trong: Nắm vững các hình học phức tạp
Tôi luyện lòng trong bằng cảm ứng là một trong những lĩnh vực yêu cầu khắt khe nhất trong thực hành tôi luyện bằng cảm ứng. Không giống như tôi luyện bề mặt ngoài, vật lý cơ bản kém thuận lợi hơn: các đường sức từ phân bố bên ngoài cuộn dây, và gia nhiệt dựa vào từ trường phản xạ — về bản chất kém hiệu quả hơn. Không gian hạn chế bên trong lỗ khoan càng làm hạn chế các lựa chọn thiết kế cuộn cảm, làm cho kỹ thuật thiết kế cuộn cảm trở thành thách thức kỹ thuật chính của toàn bộ quá trình.
Mục Lục
1. Các bộ phận và phạm vi vật liệu điển hình
Tôi cứng lòng trong áp dụng cho nhiều loại chi tiết trong sản xuất ô tô, máy móc xây dựng, và thiết bị công nghiệp. Các ví dụ phổ biến bao gồm bánh răng trong cho truyền động xe năng lượng mới, bánh răng trong vỏ ba chân, khoảng cách máy móc kỹ thuật, ống bơm bê tông, và vòng ngoài bạc đạn trục bánh xe ô tô.
Đường kính lỗ thường dao động từ 12 mm đến 200 mm, với các vật liệu bao gồm 45 thép, S55C, 40Cr, 42CrMo, và 65Mn. Đằng sau sự đa dạng của các bộ phận này là một thách thức về quy trình chung: làm thế nào để thiết kế một cuộn cảm cung cấp hiệu quả gia nhiệt đủ và phù hợp với bố trí làm mát bằng tản nhiệt khả thi trong không gian lỗ hẹp.
Điều này về cơ bản khác với tôi cứng bề mặt ngoài — chẳng hạn như làm cứng cảm ứng trục hay tôi cứng bánh dẫn động — nơi cuộn dây có thể quấn quanh chi tiết và dẫn từ thông trường trực tiếp vào bề mặt. Trong các ứng dụng lỗ, mỗi milimet diện tích mặt cắt của cuộn cảm phải được cân nhắc kỹ lưỡng.
2. Lựa chọn tần số: Tay đòn chính cho hiệu suất
Đối với hiệu suất nhiệt vốn thấp của lỗ trong, tăng tần số là giải pháp trực tiếp duy nhất hiệu quả. Tôi luyện cảm ứng lỗ trong yêu cầu tần số trên 20 kHz; đối với đường kính lỗ nhỏ hơn, tần số nguồn điện nên đạt 200 kHz hoặc cao hơn.
Tần số cao hơn làm giảm độ sâu thâm nhập của dòng điện, tập trung năng lượng ở bề mặt lỗ và bù đắp cho hiệu suất nhiệt giảm của gia nhiệt trường phản xạ. Điều này là logic ngược lại so với tôi luyện bề mặt ngoài đường kính lớn, nơi tần số thấp hơn thường cần thiết để đạt độ sâu vỏ đủ lớn. The ASM International Heat Treatment Society cung cấp dữ liệu tham khảo chi tiết về các tham số làm cứng cảm ứng trên các hình học và vật liệu khác nhau. Hiểu biết cách phân loại tần số thiết bị gia nhiệt cảm ứng bản đồ yêu cầu ứng dụng là thiết yếu để chọn nguồn điện phù hợp.
quy tắc thực tiễn đơn giản: khi đường kính đường kính giảm xuống, tần số phải tăng. MỘT 15 mm đường kính có thể cần 200–300 kHz, trong khi a 150 Lỗ khoan mm có thể được làm cứng hiệu quả ở tần số 30–50 kHz. Việc lựa chọn tần số đúng là quyết định quan trọng nhất trong lựa chọn công suất gia nhiệt cảm ứng cho các ứng dụng lỗ khoan.
3. Thiết kế cuộn cảm: Các thỏa hiệp kỹ thuật dưới các hạn chế về không gian
Thiết kế cuộn cảm lỗ khoan bên trong liên quan đến một số yếu tố hạn chế lẫn nhau. Mỗi quyết định thiết kế ảnh hưởng đến các yếu tố khác, và không gian hạn chế để lại ít dung sai cho lỗi.
Độ dày thành dẫn
Nên giảm thiểu độ dày của thành - thường là 0,3–1 mm - sử dụng đồng T2, đồng điện phân, hoặc đồng không có oxy. Điều này tối đa hóa độ dẫn điện trong khi vẫn bảo toàn không gian cho bộ tập trung thông lượng và kênh làm mát. Mỗi phần mười milimét tiết kiệm được trong độ dày thành có thể được phân bổ cho nồng độ từ thông hiệu quả hơn.
Lựa chọn bộ tập trung thông lượng
Lựa chọn bộ tập trung thông lượng phụ thuộc hoàn toàn vào tần số hoạt động. Ở tần số thấp hơn (20–50 kHz), cán thép silicon của 0.15 Độ dày mm với lớp phủ cách nhiệt chịu nhiệt cao trên cả hai mặt là phù hợp. Ở tần số cao hơn (100 kHz+), Bộ tập trung từ có thể gia công hoặc bột từ nhập khẩu trở thành các lựa chọn thực tế. Để hướng dẫn chi tiết về lựa chọn vật liệu, Fluxtrol cung cấp các tài nguyên kỹ thuật toàn diện về vật liệu bộ tập trung từ và các đặc tính hiệu suất theo ứng dụng cụ thể của chúng. Một giải pháp kỹ thuật đã được chứng minh là gia công một rãnh xoắn ốc vào thanh tập trung có thể gia công và quấn cuộn dây vào rãnh — tối ưu hóa cả việc sử dụng không gian và hiệu quả mạch từ trong một cấu trúc duy nhất.
Số vòng và Tần số
Cuộn cảm một vòng thường đủ ở tần số cao. Cấu hình nhiều vòng ở tần số cao cũng có thể hoạt động mà không cần bộ tập trung từ trong một số trường hợp, mặc dù điều này phụ thuộc vào hình học lỗ và mật độ công suất yêu cầu.
Định tuyến Làm mát Quench
Lộ trình làm mát bằng phương pháp tôi nước đặc biệt khó trong các chi tiết có lỗ mù, nơi các đường ống nước không thể thoát ra từ đầu lỗ. Một giải pháp thực tế cho việc tôi cứng một lần là đưa trực tiếp chất lỏng tôi từ phía trên miệng lỗ, sử dụng trọng lực để hỗ trợ thoát nước. Đối với các chi tiết có lỗ xuyên qua, các sắp xếp đa kênh theo cách truyền thống hơn là khả thi.
4. Vòng ngoài CVJ: Một nghiên cứu chi tiết về tôi cứng lòng trong
Đường đua ngoài của khớp nối chuyển động không đổi (CVJ) là một ví dụ điển hình minh họa gần như mọi thách thức trong việc tôi cứng lỗ bên trong bằng cảm ứng. Lỗ khoan bao gồm một bề mặt hình trụ bên trong và các rãnh bi — một hình học phức tạp đòi hỏi phân bố nhiệt chính xác. Vật liệu thường là Cf53, với yêu cầu độ cứng 58–62 HRC và chiều sâu thấm cứng 2,5–3,5 mm.
Phương pháp tôi cứng quét
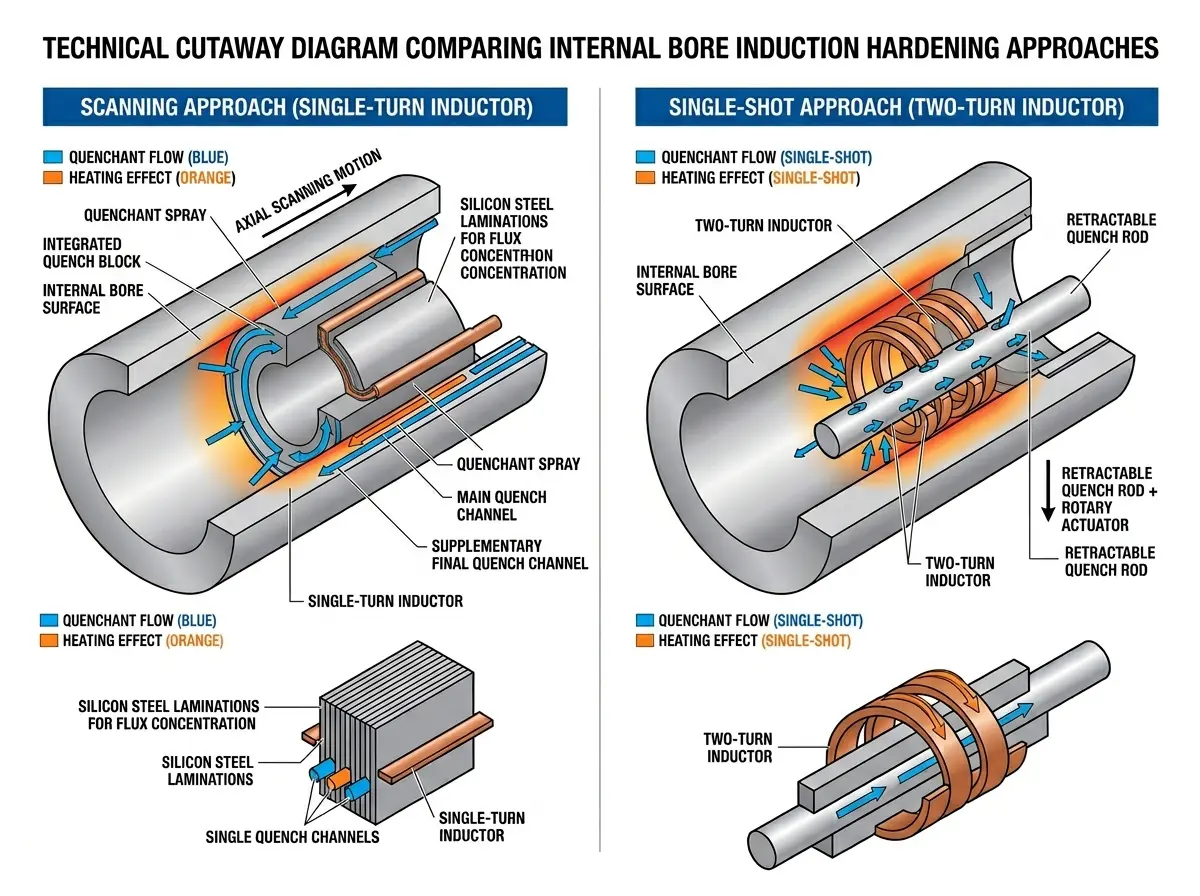
Chi tiết được kẹp tại đầu trục với lỗ khoan hướng xuống dưới. Một cuộn cảm một vòng với 0.15 các lá thép silicon cách điện chịu nhiệt hai mặt mm được sử dụng. Cần ba kênh nước tôi độc lập: một dòng nước bảo vệ bên ngoài để ngăn nhiệt độ vòng khoan quá cao, một dòng làm nguội chính để làm mát sơ cấp, và một dòng làm nguội bổ sung cuối cùng để đảm bảo phân bố độ sâu lớp bề mặt đồng đều. Trình tự thời gian của ba kênh này là rất quan trọng — việc sai thời gian ngay cả một kênh cũng có thể tạo ra độ sâu lớp bề mặt không đều hoặc các điểm mềm.
Phương pháp tôi cứng một lần
Phương pháp tôi cứng một lần sử dụng một cuộn cảm hai vòng, với đầu phun tôi được thiết kế trên một thanh thu vào có thể rút ra sau khi tôi — một cấu hình phù hợp để tích hợp vào chu trình sản xuất tự động. Mặc dù thời gian chu trình nhanh hơn, phương pháp này đòi hỏi thiết kế bao phủ cuộn cảm phức tạp hơn và kiểm soát thời gian tôi chặt chẽ hơn.
So sánh hai phương pháp
Gia cố quét đặt ra yêu cầu cao hơn về độ chính xác sản xuất cuộn cảm nhưng lại tạo ra độ sâu vỏ đồng đều hơn — một lợi thế quyết định trong sản xuất số lượng lớn nơi tính nhất quán là tối quan trọng. Quá trình làm cứng một lần nhanh hơn trong thời gian chu kỳ nhưng đòi hỏi thiết kế bao phủ cuộn cảm phức tạp hơn và kiểm soát thời gian dập tắt. Sự lựa chọn giữa chúng phụ thuộc vào khối lượng sản xuất, hình học lỗ khoan, và dải dung sai chấp nhận được về độ sâu trường hợp.
Để được hướng dẫn bổ sung về các thách thức tăng cường độ cứng theo quy trình cụ thể, tham khảo phân tích của chúng tôi về khuyết tật cứng cảm ứng bánh răng phổ biến - nhiều nguyên tắc xung quanh việc lựa chọn tần số và thiết kế dập tắt áp dụng như nhau cho các ứng dụng khoan lỗ.
🔑 Điểm mấu chốt
Logic quá trình của tôi cứng hóa cảm ứng lòng trong có thể được nói ngắn gọn: sử dụng tần số cao để bù đắp cho nhược điểm hiệu quả vốn có của làm nóng trường phản xạ, sử dụng thiết kế cuộn cảm chính xác để hoạt động trong các hạn chế về không gian nghiêm ngặt, và sử dụng làm mát bằng quench nhiều kênh để đạt được độ sâu lớp phủ đồng nhất.
Đường kính khoan, hình học (khoan xuyên hoặc khoan mù), yêu cầu độ cứng, và thông số độ sâu lớp phủ cùng xác định sự kết hợp cụ thể của tần số, cấu trúc cuộn cảm, và cách bố trí làm mát. Không có giải pháp tiêu chuẩn toàn cầu — mỗi loại bộ phận đòi hỏi thiết kế và xác nhận quy trình riêng biệt.
Câu hỏi thường gặp
Q: Tại sao tôi luyện nước trong lỗ trong khó hơn so với tôi luyện bề mặt ngoài?
Hai lý do. Đầu tiên, Các đường lực từ tự nhiên phân bố ở bên ngoài cuộn — việc làm nóng lỗ dựa vào từ trường phản xạ, cái mà vốn dĩ kém hiệu quả hơn. Thứ hai, Không gian bị giới hạn bên trong lỗ nghiêm trọng hạn chế kích thước cuộn cảm, buộc phải đưa ra những đánh đổi kỹ thuật khó khăn giữa độ dày dẫn điện, thể tích tập trung từ thông, và định tuyến kênh làm mát.
Q: Cần tần số nào cho tôi cứng lòng trong trong?
Tôi cứng lòng trong yêu cầu tần số trên 20 kHz tối thiểu. Đối với đường kính lỗ nhỏ hơn (dưới 30 mm), tần số nguồn điện nên đạt 200 kHz hoặc cao hơn. Theo quy tắc thực tế: lỗ nhỏ hơn = tần số cao hơn. MỘT 15 lỗ mm có thể cần 200–300 kHz, trong khi a 150 lỗ mm có thể được tôi cứng hiệu quả ở 30–50 kHz.
Q: Tôi cứng quét so với tôi cứng một lần — cái nào tốt hơn cho lỗ trong?
Không cái nào là tốt hơn một cách tuyệt đối. Gia cố quét tạo độ sâu vỏ đồng đều hơn nhưng đòi hỏi độ chính xác sản xuất cuộn cảm cao hơn. Gia cố một lần nhanh hơn trong chu kỳ và phù hợp với sản xuất tự động, nhưng đòi hỏi thiết kế bao phủ cuộn cảm phức tạp hơn và kiểm soát thời gian tôi chặt chẽ hơn. Lựa chọn phù hợp phụ thuộc vào hình dạng chi tiết, thể tích, yêu cầu dung sai.
Q: Nên dùng vật liệu bộ tập trung dòng điện nào cho cuộn cảm?
Ở tần số thấp hơn (20–50 kHz), 0.15 màng thép silicon mm với lớp phủ cách nhiệt nhiệt độ cao hoạt động tốt. Ở tần số cao hơn (100 kHz+), Ưu tiên sử dụng bộ tập trung dòng chảy hoặc kem dòng chảy có thể gia công. Một giải pháp phổ biến là gia công rãnh xoắn ốc vào thanh tập trung có thể gia công và quấn cuộn dây vào rãnh để tối ưu hóa hiệu quả sử dụng không gian.
Cần hỗ trợ quá trình làm cứng lỗ khoan?
Liên hệ với nhóm kỹ sư của chúng tôi để nhận hướng dẫn cụ thể về ứng dụng trong thiết kế cuộn cảm lỗ khoan bên trong, lựa chọn tần số, và xác nhận quá trình. Chúng tôi phản hồi nhanh chóng với đánh giá kỹ thuật.


