
6 内孔感应淬火的关键因素: 掌握复杂几何形状
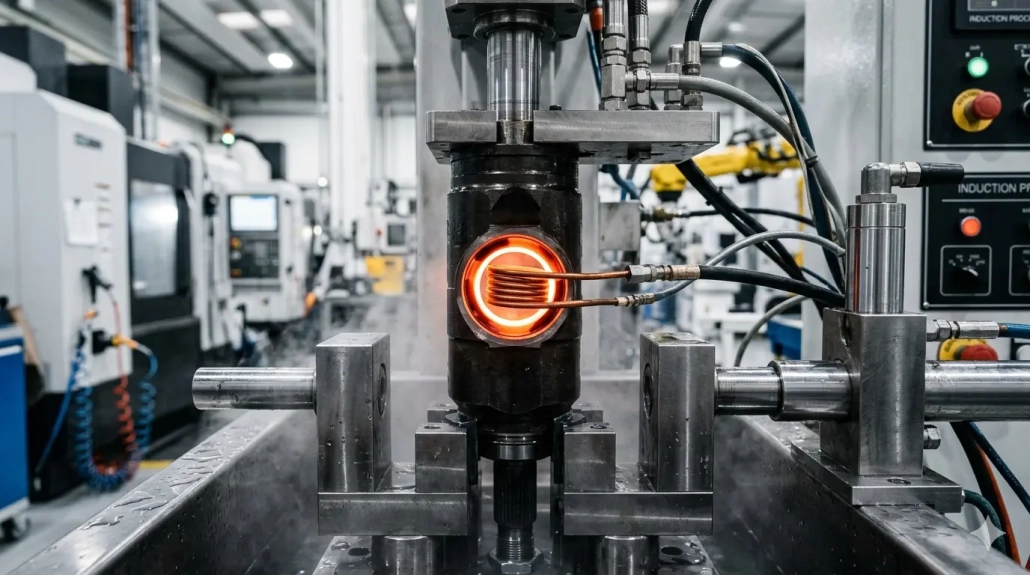
内孔感应淬火 是感应淬火实践中最具挑战性的领域之一. 与外表面硬化不同, 物理学从根本上来说不太有利: 磁力线分布在线圈的外侧, 加热依赖于反射磁场——本质上效率较低. 孔内的有限空间进一步限制了电感器的设计选择, 使电感器工程成为整个过程的核心技术挑战.
1. 典型零件和材料范围
内孔感应淬火适用于汽车领域的各种部件, 建筑机械, 和工业装备制造. 常见的例子包括新能源汽车传动系统的内花键, 三脚架外壳内花键, 工程机械垫片, 混凝土泵管, 和汽车轮毂轴承外圈.
孔径通常范围为 12 毫米至 200 毫米, 材料包括 45 钢, S55C, 40铬, 42铬钼合金, 和65Mn. 各种各样的零件背后隐藏着共同的工艺挑战: 如何设计一个感应器,提供足够的加热效率并在有限的孔空间内容纳可行的淬火冷却布局.
这与外表面硬化有本质上的不同——例如 轴感应淬火 或 驱动轮淬火 — 线圈可以缠绕工件并将磁通量直接引导到表面. 钻孔应用, 每一毫米的电感横截面都必须经过仔细论证.
2. 频率选择: 提高效率的主要杠杆
对于内孔固有的低加热效率, 提高频率是唯一直接有效的解决方案. 内孔感应淬火需要高于……的频率 20 千赫; 对于较小的孔径, 电源频率应达到…… 200 千赫或更高.
更高的频率降低了电流的穿透深度, 将能量集中在孔表面,并补偿反射场加热效率降低的问题. 这是与大直径表面硬化相反的逻辑, 通常需要较低频率以达到足够的渗层深度. 这些 美国材料学会热处理分会 提供了关于不同几何形状和材料的感应硬化参数的广泛参考数据. 理解 感应加热设备频率分类 如何对应应用需求对于选择合适的电源至关重要.
实际经验法则很简单: 随着孔径减小, 频率必须增加. 一个 15 毫米孔可能需要 200–300 kHz, 而一个 150 毫米孔可以在 30–50 kHz 有效硬化. 选择正确的频率是孔应用中最重要的决策 感应加热功率选择 用于孔应用.
3. 电感设计: 空间约束下的工程权衡
内孔电感器设计涉及几个相互约束的因素. 每一个设计决策都会影响其他因素, 而受限的空间几乎没有出错的余地.
导体壁厚
壁厚应尽量减小——通常为0.3–1毫米——使用T2铜, 电解铜, 或无氧铜. 这最大化导电性,同时为磁通集中器和冷却通道保留空间. 每节省的十分之一毫米壁厚都可以用于更有效的磁通集中.
磁通集中器选择
磁通集中器的选择完全取决于工作频率. 在较低频率下 (20–50 kHz), 硅钢片的 0.15 mm厚度,双面涂高温绝缘涂层为宜. 在较高频率下 (100 千赫兹+), 可加工助焊剂集中器或进口助焊剂膏成为实用的替代品. 详细的材料选择指导, 通量控制 提供有关磁通量集中器材料及其特定应用性能特征的全面技术资源. 一种经过验证的工程解决方案是将螺旋槽加工成可加工的集中器杆,并将线圈缠绕到槽中 - 在单一结构中优化空间利用率和磁路效率.
匝数和频率
在高频下,单匝电感器通常就足够. 高频下多匝配置在某些情况下也可以在没有磁通集中器的情况下工作, 尽管这依赖于孔的几何形状和所需的功率密度.
淬火冷却通道
在盲孔组件中,淬火冷却通道特别困难, 因为水管不能从孔端出口. 单次淬火硬化的一个实用解决方案是直接从孔口上方引入淬火液, 利用重力辅助排水. 对于通孔元件, 更传统的多通道布置是可行的.
4. CVJ 外圈: 详细的孔硬化案例研究
等速万向节 (等速万向节) 外圈是一个代表性示例,它说明了内孔感应淬火的几乎所有挑战. 孔包括内部圆柱形表面和滚珠轨道——这是一种复杂的几何形状,需要精确的热量分布. 材料通常为 Cf53, 硬度要求为 58–62 HRC,硬化层深度为 2.5–3.5 mm.
扫描硬化方法
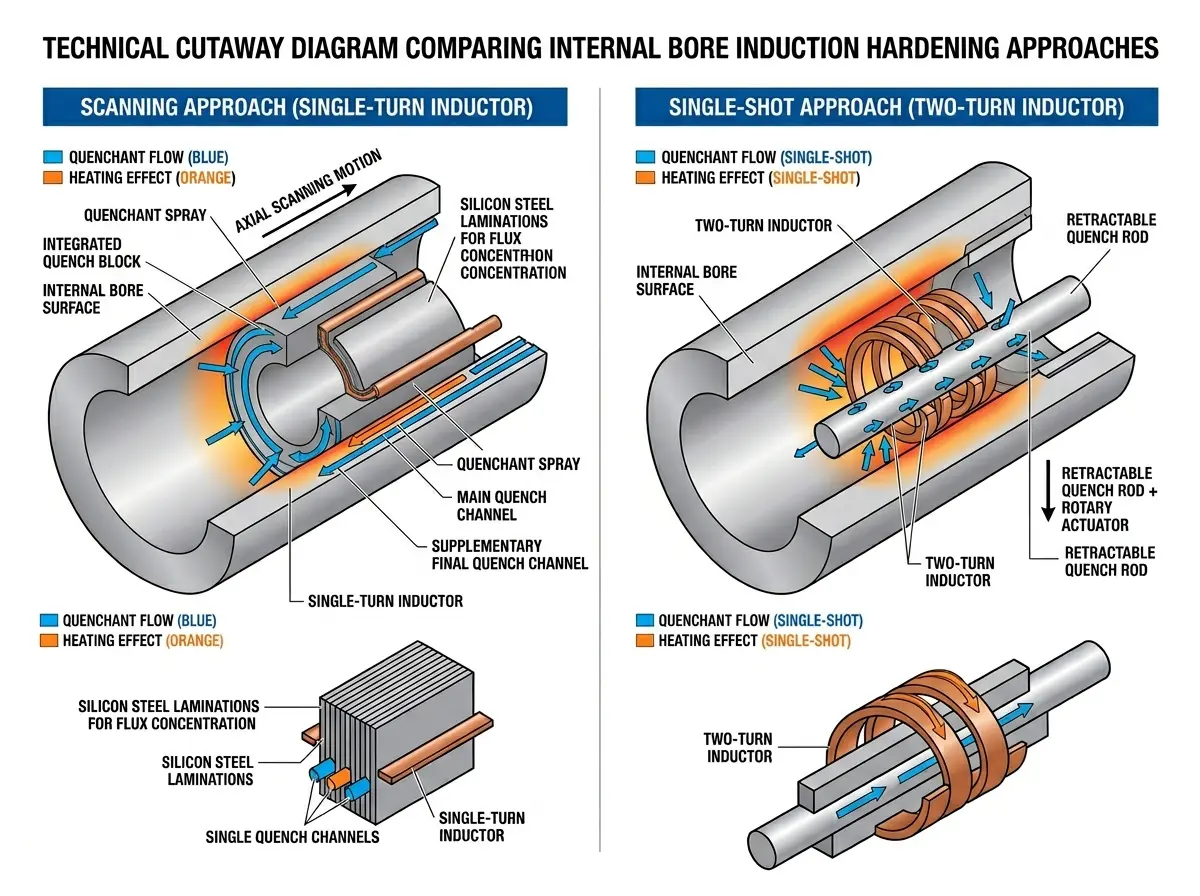
工件在轴端被夹紧,孔口朝下. 单匝电感器 0.15 采用mm双面高温绝缘硅钢片. 需要三个独立的淬火水道: 外部保护水流可防止孔边缘过热, 用于初级冷却的主淬火流程, 以及补充的最终淬火,以确保均匀的渗碳层深度分布. 这三个通道的时间顺序至关重要——即使一个通道时机不当也可能导致壳体深度不均或出现软点.
单次硬化方法
单次硬化方法使用一个两圈电感, 淬火喷嘴设计在可伸缩的棒上,淬火后收回——这种配置非常适合集成到自动化生产周期中. 虽然循环时间更快, 这种方法需要更复杂的电感覆盖设计和更严格的淬火时序控制.
比较这两种方法
扫描淬火对电感器制造精度要求更高,但通常能产生更均匀的表层深度——这是在高产量生产中一致性至关重要时的决定性优势. 单次淬火循环时间更快,但需要更复杂的电感器覆盖设计和淬火时机控制. 两者的选择取决于生产量, 孔径几何形状, 以及表层深度的可接受公差范围.
有关特定于流程的强化挑战的更多指导, 参考我们的分析 常见齿轮感应淬火缺陷 — 围绕频率选择和淬火设计的许多原则同样适用于孔应用.
🔑 关键要点
流程逻辑为 内孔感应淬火 可以简明地说: 使用高频来补偿反射场加热固有的效率缺陷, 使用精确的电感器设计在严格的空间限制下工作, 并采用多道淬火冷却,实现均匀的硬化层深度.
孔径, 几何形状 (通孔或盲孔), 硬度要求, 和渗层深度规格共同决定频率的具体组合, 电感结构, 和冷却装置. 没有通用的标准解决方案——每种零件类型都需要其自身针对性的设计和工艺验证.
常见问题解答
问: 为什么内孔感应硬化比外表面硬化更困难?
两个原因. 首先, 磁通线自然分布在线圈外部——加热内孔依赖反射磁场, 这本质上效率较低. 第二, 内孔内部的受限空间严重限制了感应器的尺寸, 迫使在导体厚度之间进行艰难的工程权衡, 磁通集中器体积, 以及冷却通道布置.
问: 内孔感应淬火需要什么频率?
内孔淬火至少需要超过 20 kHz. 对于较小的孔径 (在 30 毫米), 电源频率应达到…… 200 千赫或更高. 作为实际规则: 孔径越小 = 频率越高. 一个 15 mm 孔可能需要 200–300 kHz, 而一个 150 mm 孔可以在 30–50 kHz 下有效淬火.
问: 扫描与单次闪光淬火 — 哪种更适合内孔?
没有哪种是普遍更好的. 扫描硬化可产生更均匀的表面深度,但要求更高的电感器制造精度. 单次硬化周期时间更快,适合自动化生产, 但需要更复杂的电感器覆盖设计和更严格的失超时序控制. 正确的选择取决于零件的几何形状, 产量, 和公差要求.
问: 我应该为孔电感器使用什么通量集中器材料?
在较低频率下 (20–50 kHz), 0.15 毫米硅钢片,带高温绝缘涂层,工作良好. 在较高频率下 (100 千赫兹+), 可加工通量集中器或通量膏是首选. 一个常见的解决方案是在可加工的集中器棒上加工螺旋槽,并将线圈绕入槽中以实现最佳空间效率.


