การชุบแข็งด้วยการเหนี่ยวนำเพลาเพลารถยนต์ด้วยเครื่อง CNC แนวนอน
Ⅰ. การแข็งตัวของเพลาเพลารถยนต์ในการทำงาน
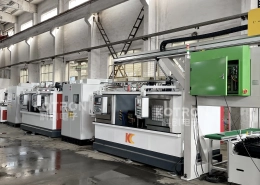
วิดีโอนี้เป็นการนำเสนอของ Kechuang เครื่องชุบแข็งแบบเหนี่ยวนำแนวนอน สร้างขึ้นสำหรับการประมวลผลเพลาเพลา.
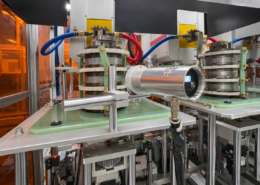
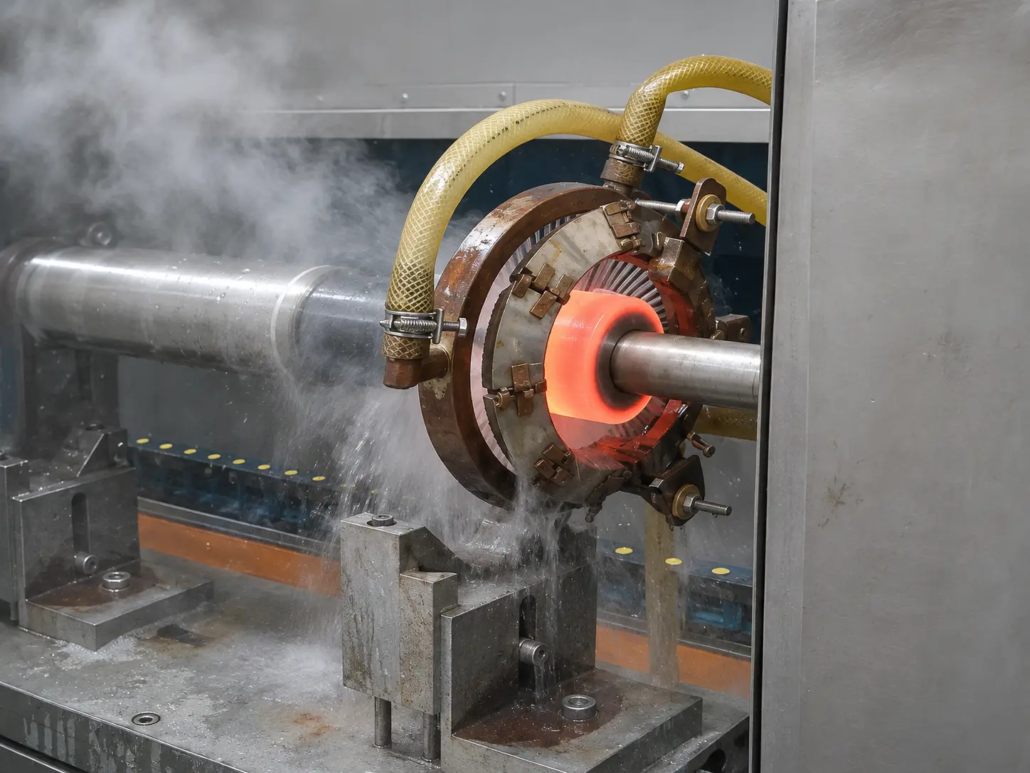
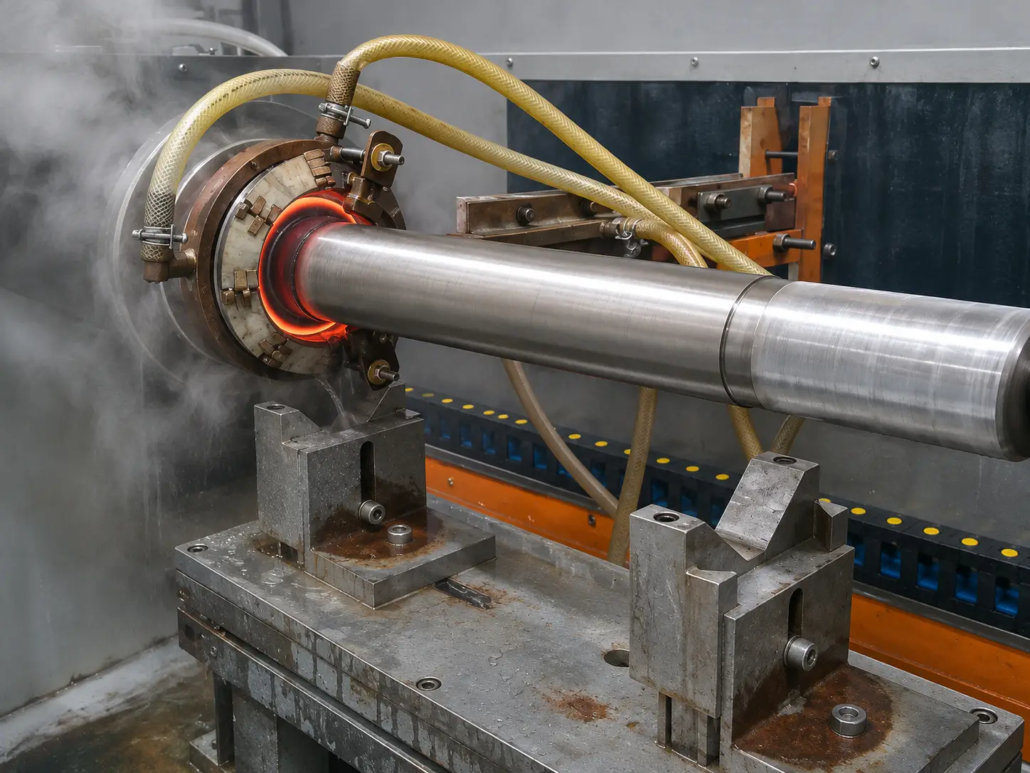
เพลาถูกยึดไว้ในอุปกรณ์ยึดแนวนอน, โดยมีขดลวดเหนี่ยวนำเรียงอยู่รอบๆ ส่วนที่กำลังรับการบำบัด. แท่นแบบเคลื่อนย้ายได้จะบรรทุกชุดประกอบการเหนี่ยวนำและช่วยให้สามารถปรับตำแหน่งโดยสัมพันธ์กับชิ้นงานได้.
อุปกรณ์รองรับ การหมุนของชิ้นงาน และการเคลื่อนไหวการสแกนที่ตั้งโปรแกรมไว้, มีตัวเลือกการประมวลผลสองแบบ: การสแกนอย่างต่อเนื่องสำหรับส่วนที่ขยายออกและการสแกนแบบแบ่งส่วนสำหรับพื้นที่การรักษาแยกกัน.
ฟังก์ชันเหล่านี้ทำให้เครื่องจักรเหมาะสมกับเพลาเพลาที่มีรูปแบบการแข็งตัวต่างกัน.
Ⅱ. ข้อกำหนดการแข็งตัวของเพลาเพลา
เพลาเพลารถยนต์ อาจต้องมีการชุบแข็งพื้นผิวตามตัวเพลาหลักหรือตามส่วนเฉพาะที่ระบุในแบบร่างส่วนประกอบ.
การรักษาที่ต้องการขึ้นอยู่กับเกรดเหล็ก, เรขาคณิตของเพลา, ความแข็งผิวที่ระบุและความลึกของตัวเรือนชุบแข็งที่มีประสิทธิภาพ.
สำหรับแกนเพลาด้วย การเปลี่ยนเส้นผ่านศูนย์กลางหรือส่วนขั้นบันได, ขดลวดเหนี่ยวนำต้องอยู่ในตำแหน่งที่มีระยะห่างจากชิ้นงานอย่างเหมาะสม. ฟิกซ์เจอร์ยังต้องรักษาการจัดตำแหน่งเพลาระหว่างการหมุนและการสแกน.
ในแอปพลิเคชันนี้, โครงสร้างเครื่องจักรแนวนอนให้การสนับสนุนชิ้นงานและพื้นที่ที่จำเป็นสำหรับชุดเหนี่ยวนำเพื่อเคลื่อนที่ไปตามเพลา.
Ⅲ. การหนีบแนวนอน, แพลตฟอร์มการหมุนและการเหนี่ยวนำแบบเคลื่อนย้ายได้
เครื่องใช้การจัดวางชิ้นงานในแนวนอนด้วย กลไกการหมุนชิ้นงาน.
ในระหว่างการประมวลผล, เพลาหมุนในขณะที่ชุดประกอบการเหนี่ยวนำอยู่ในตำแหน่งโดย แพลตฟอร์มที่สามารถเคลื่อนย้าย. การเคลื่อนไหวเหล่านี้ช่วยให้ตำแหน่งการให้ความร้อนเป็นไปตามพื้นที่บำบัดที่ต้องการ.
ข้อตกลงมีหน้าที่สำคัญสามประการ:
•การหนีบแนวนอน: ยึดและรองรับเพลาเพลาระหว่างการประมวลผล.
•การหมุนชิ้นงาน: หมุนเพลาเพื่อให้ความร้อนตามเส้นรอบวง.
•การเคลื่อนไหวของแพลตฟอร์มเหนี่ยวนำ: ปรับตำแหน่งของชุดประกอบการเหนี่ยวนำสำหรับการสแกนและการจัดตำแหน่ง.
ความสัมพันธ์ระหว่างการหมุนของเพลากับการเคลื่อนที่ของขดลวดเหนี่ยวนำเป็นสิ่งสำคัญสำหรับการรักษารูปแบบการทำความร้อนที่ต้องการ.
สำหรับเพลาที่มีความยาวต่างกัน, เส้นผ่านศูนย์กลางหรือโครงสร้างส่วนท้าย, ระยะหนีบ, ตำแหน่งสนับสนุน, สามารถปรับขนาดคอยล์และการเคลื่อนที่ของเครื่องจักรได้.
Ⅳ. การชุบแข็งการสแกนด้วยการเหนี่ยวนำแบบต่อเนื่องและแบบแบ่งส่วน
เครื่อง CNC แนวนอนนี้รองรับวิธีการสแกนสองวิธี.
การแข็งตัวของการสแกนอย่างต่อเนื่อง
สำหรับเพลาเพลาที่ต้องการส่วนเสริมความแข็งเพิ่มเติม, ชุดเหนี่ยวนำจะเคลื่อนที่ไปตามพื้นที่ที่กำหนดในขณะที่ชิ้นงานหมุน.
ความเร็วการสแกนและสภาวะความร้อนจะถูกควบคุมเพื่อให้ได้การบำบัดตามที่ต้องการตามเพลา.
การแข็งตัวของการสแกนแบบแบ่งส่วน
เพลาเพลาบางอันต้องมีพื้นที่แข็งแยกจากกันมากกว่าส่วนต่อเนื่องเพียงส่วนเดียว.
ระบบ CNC รองรับการเคลื่อนที่ของการสแกนที่ตั้งโปรแกรมไว้สำหรับแต่ละพื้นที่เหล่านี้. ชุดทำความร้อนสามารถเปลี่ยนตำแหน่งระหว่างส่วนที่ระบุตามโปรแกรมการประมวลผลได้.
ตัวเลือกระหว่างการสแกนแบบต่อเนื่องและแบบแบ่งส่วนจะขึ้นอยู่กับข้อกำหนดการวาดเพลาและการบำบัดความร้อน.
แท่นเหนี่ยวนำแบบเคลื่อนย้ายได้ของเครื่องและกลไกการหมุนชิ้นงานช่วยให้เกิดการเคลื่อนไหวที่จำเป็นสำหรับวิธีการประมวลผลเหล่านี้.
Ⅴ. การให้ความร้อนด้วยเหนี่ยวนำ, การชุบแข็งและการปรับแต่งอุปกรณ์
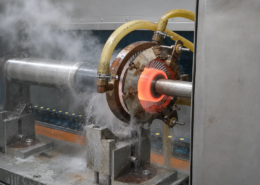
ขดลวดเหนี่ยวนำจะทำความร้อนบริเวณที่กำหนดของเพลาเพลา. บริเวณที่มีความร้อนแล้ว ดับแล้ว ภายใต้สภาวะที่เหมาะสมเพื่อพัฒนาความแข็งของพื้นผิวและความลึกของตัวเรือนที่ต้องการ.
เคจวง เครื่องชุบแข็งแนวนอน การออกแบบสามารถรวมระบบทำความร้อนแบบเหนี่ยวนำเข้ากับระบบสเปรย์ดับ. เรขาคณิตของคอยล์, มีการเลือกสภาวะความร้อนและการกำหนดค่าการดับสำหรับส่วนประกอบที่กำลังดำเนินการ.
สำหรับโครงการเพลาเพลาอื่นๆ, การปรับเปลี่ยนอุปกรณ์อาจรวมถึง:
— ระยะห่างระหว่างจุดจับยึดชิ้นงาน
— ส่วนรองรับเพลาเพิ่มเติม
— เส้นผ่านศูนย์กลางของขดลวดเหนี่ยวนำและความกว้างของความร้อน
— การสแกนการเคลื่อนที่และตำแหน่งการชุบแข็งที่ตั้งโปรแกรมไว้
— การเตรียมการหมุนและการดับ
ตัวอย่างเช่น, เพลาเพลายาวที่ต้องได้รับการบำบัดอย่างต่อเนื่องอาจต้องมีระยะการสแกนและรูปแบบการรองรับที่แตกต่างจากเพลาที่สั้นกว่าซึ่งมีพื้นที่ชุบแข็งหลายจุด.
Kechuang สามารถปรับชิ้นส่วนเหล่านี้ของเครื่องได้โดยไม่ต้องเปลี่ยนแนวคิดพื้นฐานในการชุบแข็งแนวนอน.
Ⅵ. คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
เครื่องสามารถทำการชุบแข็งการสแกนทั้งแบบต่อเนื่องและแบบแบ่งส่วนได้หรือไม่?
ได้. เครื่องชุบแข็งด้วยการเหนี่ยวนำ CNC แนวนอนนี้รองรับทั้งสองวิธี. โปรแกรมการสแกนจะถูกเลือกตามพื้นที่ชุบแข็งที่ระบุไว้สำหรับเพลาเพลา.
เพลาเพลาหมุนระหว่างการชุบแข็งแบบเหนี่ยวนำหรือไม่?
ได้. เครื่องนี้มีกลไกการหมุนชิ้นงานที่ทำงานด้วยชุดเหนี่ยวนำแบบเคลื่อนย้ายได้ในระหว่างการประมวลผล.
เครื่องจักรสามารถดำเนินการเพลาเพลาที่มีความยาวและเส้นผ่านศูนย์กลางต่างกันได้หรือไม่?
โครงสร้างตัวเครื่อง, อุปกรณ์จับยึด, ตำแหน่งสนับสนุน, ขดลวดเหนี่ยวนำและระยะการสแกนสามารถปรับให้เหมาะกับขนาดเพลาเพลาที่แตกต่างกันได้. การกำหนดค่าที่ต้องการได้รับการประเมินจากชิ้นงานจริง.
สามารถปรับแต่งพื้นที่แข็งได้?
ได้. สามารถพัฒนาโปรแกรมจัดเรียงและสแกนคอยล์เหนี่ยวนำสำหรับส่วนที่แข็งต่อเนื่องหรือแยกส่วนได้, ตามแบบของชิ้นงาน.
Ⅶ. ขอโซลูชันการแข็งตัวของเพลาเพลารถยนต์
การค้นหาเกี่ยวกับ เครื่องชุบแข็งแบบเหนี่ยวนำแนวนอน สำหรับเพลาเพลารถยนต์?
ส่งภาพวาดชิ้นงานของคุณหรือภาพถ่ายสองสามภาพให้กับ Kechuang, พร้อมคำอธิบายสั้น ๆ เกี่ยวกับบริเวณที่ต้องการการชุบแข็ง.
เราสามารถหารือเกี่ยวกับการตั้งค่าเครื่องจักรที่เหมาะสมสำหรับการใช้งานของคุณได้.
ขอโซลูชันการแข็งตัวของเพลาเพลารถยนต์
ส่งแบบชิ้นงานหรือภาพถ่ายของคุณมาให้เรา แล้วเราจะหารือเกี่ยวกับการตั้งค่าเครื่องจักรที่เหมาะสมสำหรับการชุบแข็งเพลาเพลาของคุณ.