发动机气门杆端部感应淬火机可提高耐磨性
Ⅰ. 正在运行的发动机气门端部淬火机
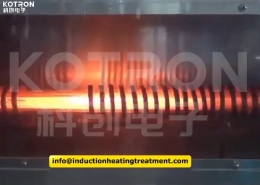
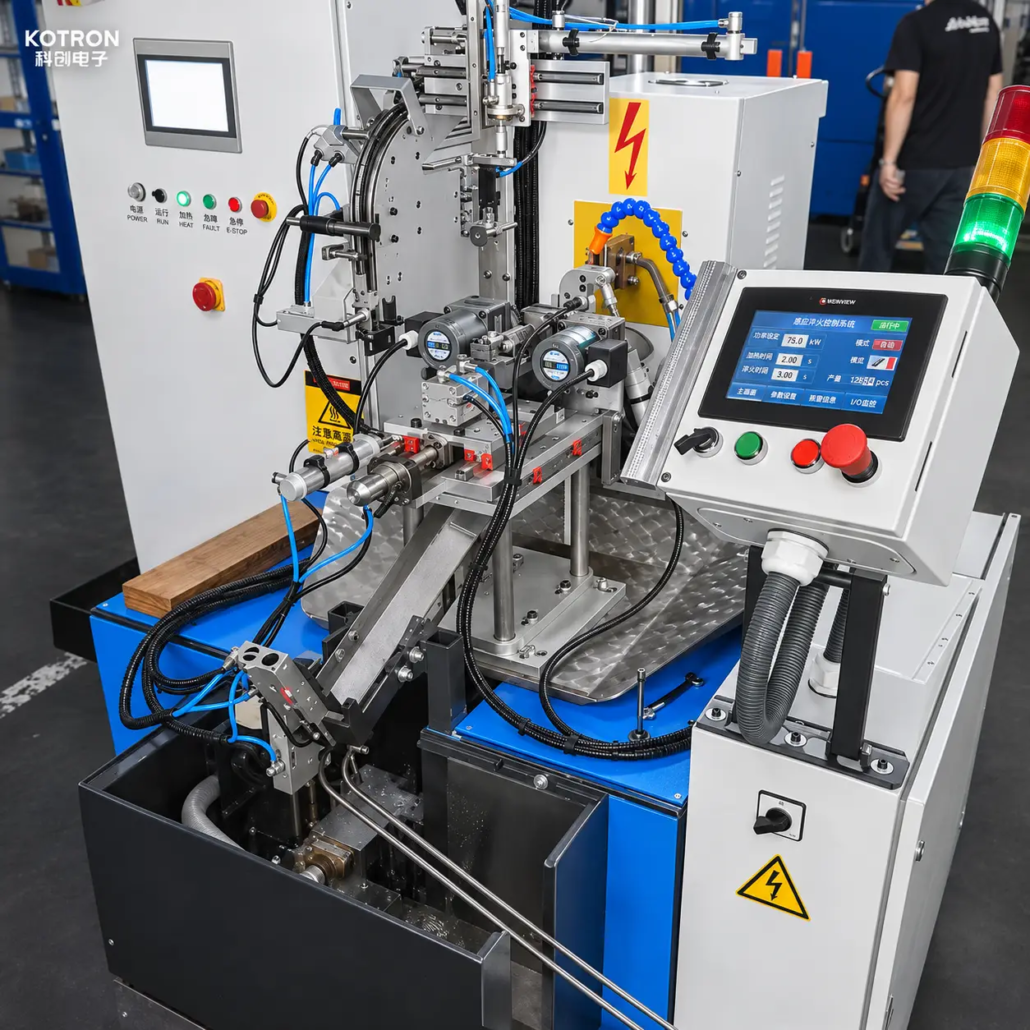
客户现场视频展示了专用感应淬火站的加工过程 发动机气门 茎尖.
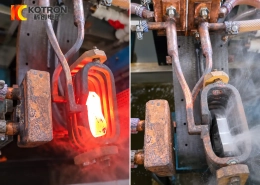
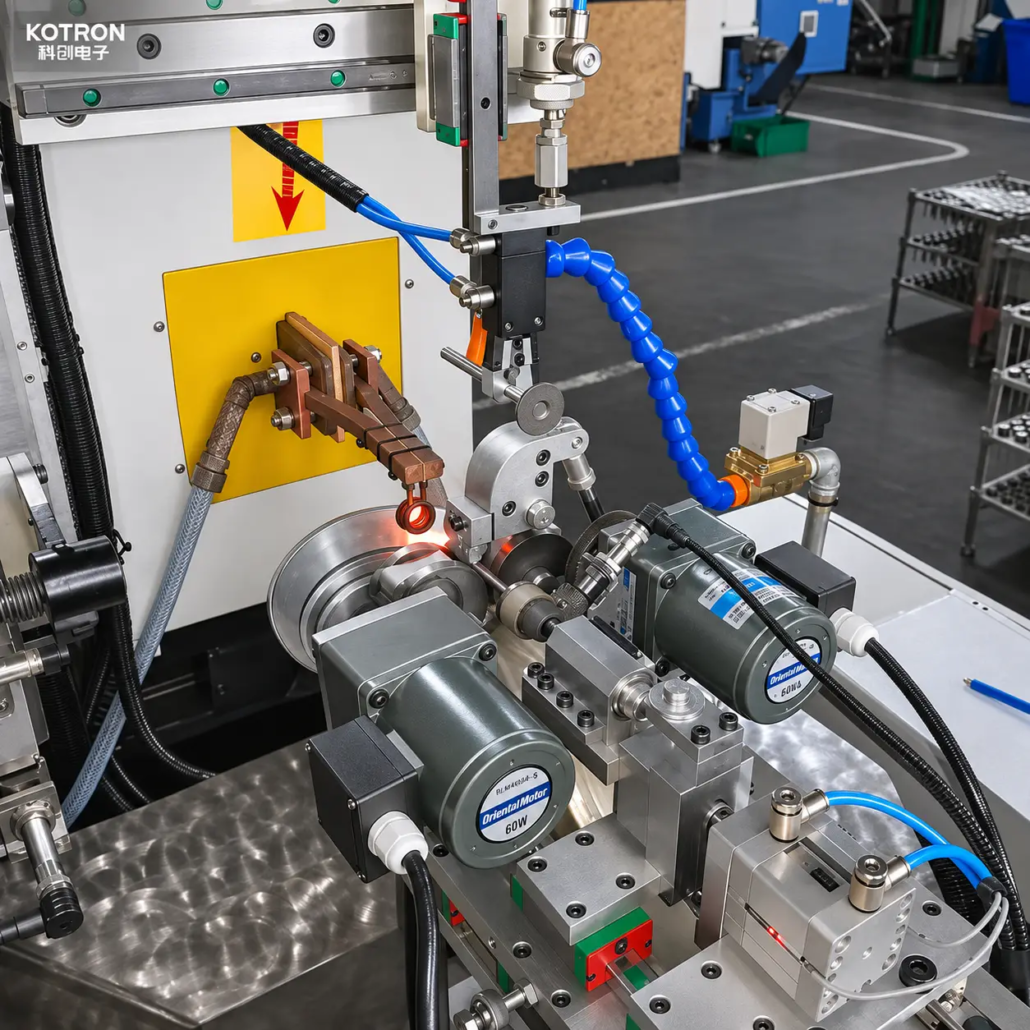
阀门固定在工件夹具中并相对于感应线圈定位. 操作期间, 指定的阀杆尖端区域被局部加热,而不是处理整个阀杆.
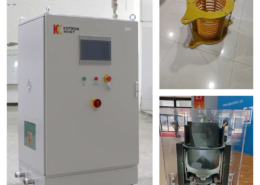
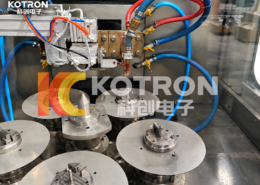
可见机器包括感应加热组件, 工件夹持部件和机械定位结构.
视频演示了工件定位和局部加热操作. 淬火布置及其操作条件是作为完整淬火过程的一部分而确定的.
Ⅱ. 应用和工件要求
发动机气门杆尖端是气门驱动机构内的接触表面. 重复的机械接触会导致尖端磨损, 使局部表面硬度成为合适阀门设计的重要要求.
感应淬火用于在阀杆尖端形成硬化区域,同时将加热限制在需要处理的区域.
该机器适用于 发动机气门尖端硬化应用 工件材料适用于何处 感应淬火 通过感应线圈即可到达所需的治疗区域.
重要的工件考虑因素包括:
•阀门材质及初始热处理条件
•阀杆直径和阀门整体几何形状
•所需硬化区的位置和长度
•所需的表面硬度和有效硬化层深度, 如有指定
•生产数量和工件处理要求
不同的阀门材料和结构可能需要不同的热处理方法. 选择感应淬火工艺之前必须确认适用性.
Ⅲ. 感应加热和淬火工艺
该机器是围绕阀杆尖端之间的关系而开发的, 感应线圈和淬火装置.
工件定位
该夹具将发动机气门固定在所需的方向,并将阀杆尖端相对于加热区定位. 定位必须适应阀门的几何形状和指定的治疗区域.
局部感应加热
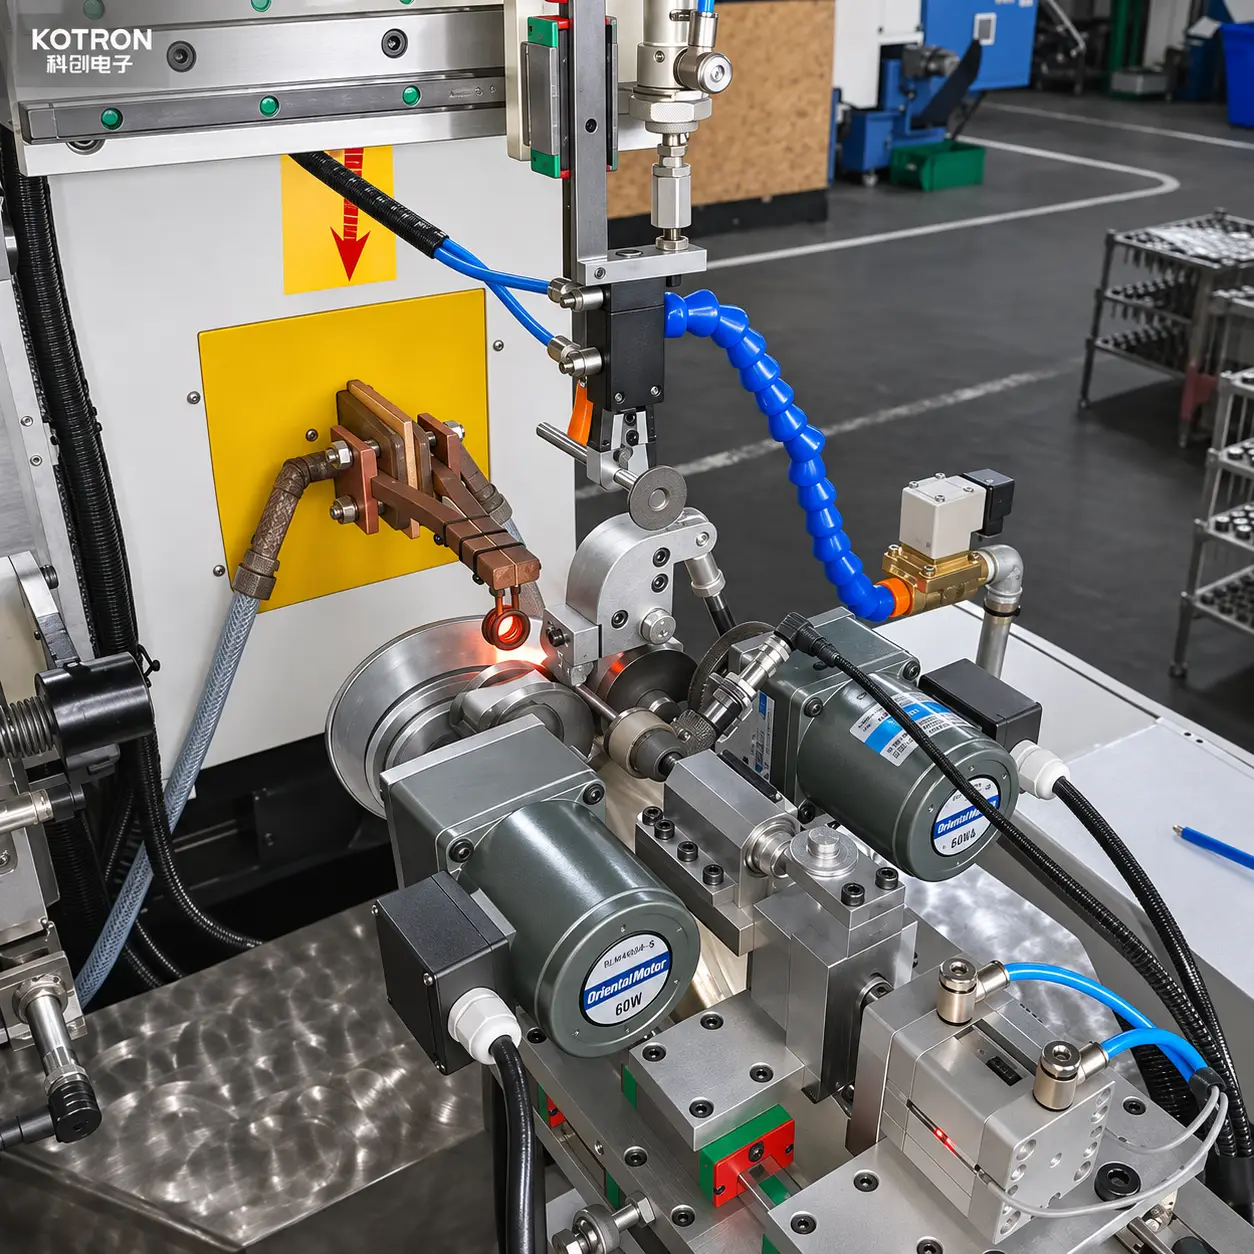
感应线圈通过交变电磁场在导电工件中产生热量.
热量集中在阀杆尖端附近. 线圈几何形状, 功率, 频率和加热时间一起选择以建立所需的加热模式.
对于 合适的淬硬钢, 淬火前处理区域必须达到适当的热条件.
淬火
加热的尖端在为阀门材料和所需硬化区域选择的条件下冷却.
这些 淬火布置 必须配合加热顺序和工件定位. 冷却方式, 交付位置和时间在工艺开发过程中确定.
加热和淬火参数是通过工件试验和针对指定硬化要求的验证来确定的. 设备本身并不能保证特定的硬度或渗层深度.
Ⅳ. 感应线圈, 夹具和工件定位
感应线圈和夹具是机器设计的核心,因为所需的处理区域仅限于阀杆的末端.
感应线圈设计
根据阀杆直径选择感应器, 加热区尺寸和可用工作空间.
其几何形状和位置会影响加热区域以及经过处理的尖端和阀杆其余部分之间的过渡.
专用工件夹具
该夹具在加工过程中固定发动机气门,并保持阀杆尖端和感应线圈之间所需的关系.
夹紧位置, 开发工具时必须考虑工件方向和可接近性.
机器运动
定位机构在操作顺序期间支持工件和加热组件之间所需的关系.
针对具体设备设计选择必要的运动安排. 固定位置硬化应用并不自动需要与固定位置硬化应用相同的运动系统 扫描轴淬火机.
加热和淬火协调
感应加热组件和淬火装置的定位和操作必须适合所需的硬化区域.
线圈接入, 冷却输送和工件处理一起评估,而不是视为单独的设备决策.
Ⅴ. 机器配置和定制
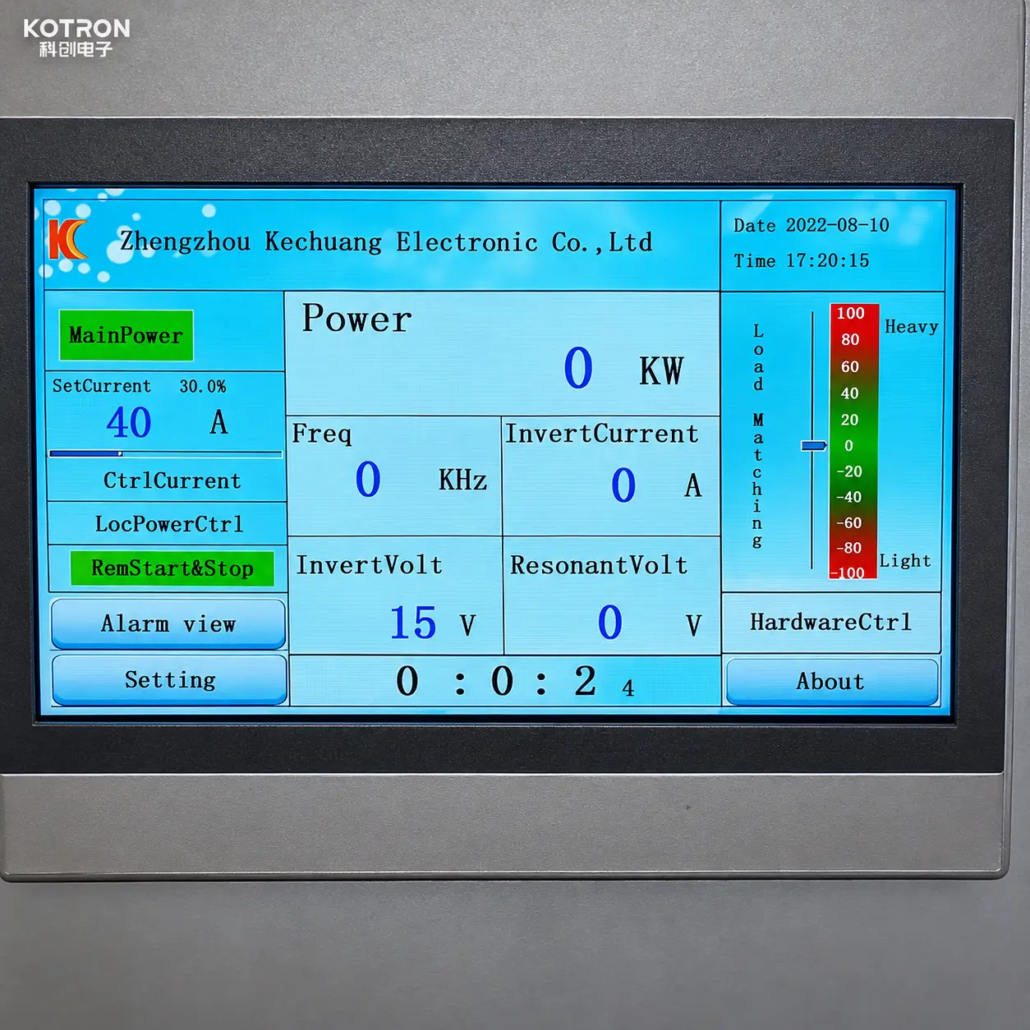
发动机气门尖端感应淬火机将电加热设备与工件夹具以及所选工艺所需的机械系统集成在一起.
客户现场设备演示了带有工件夹具和定位机构的专用感应加热站. The complete supply configuration is determined by the project requirements.
| 系统 | Equipment Function or Configuration |
|---|---|
| 感应电源 | Supplies energy for localized heating; power and frequency are selected for the application |
| 感应线圈 | Designed to heat the specified valve stem tip area |
| 工件夹具 | Supports and positions the valve during processing |
| Positioning Mechanism | Arranged according to the required workpiece and heating positions |
| 淬火系统 | Cooling method and delivery arrangement selected for the hardening process |
| 工艺控制 | Heating sequence and operating functions specified for the selected machine |
| Automation Options | 工件装载, unloading or production-line integration evaluated when required |
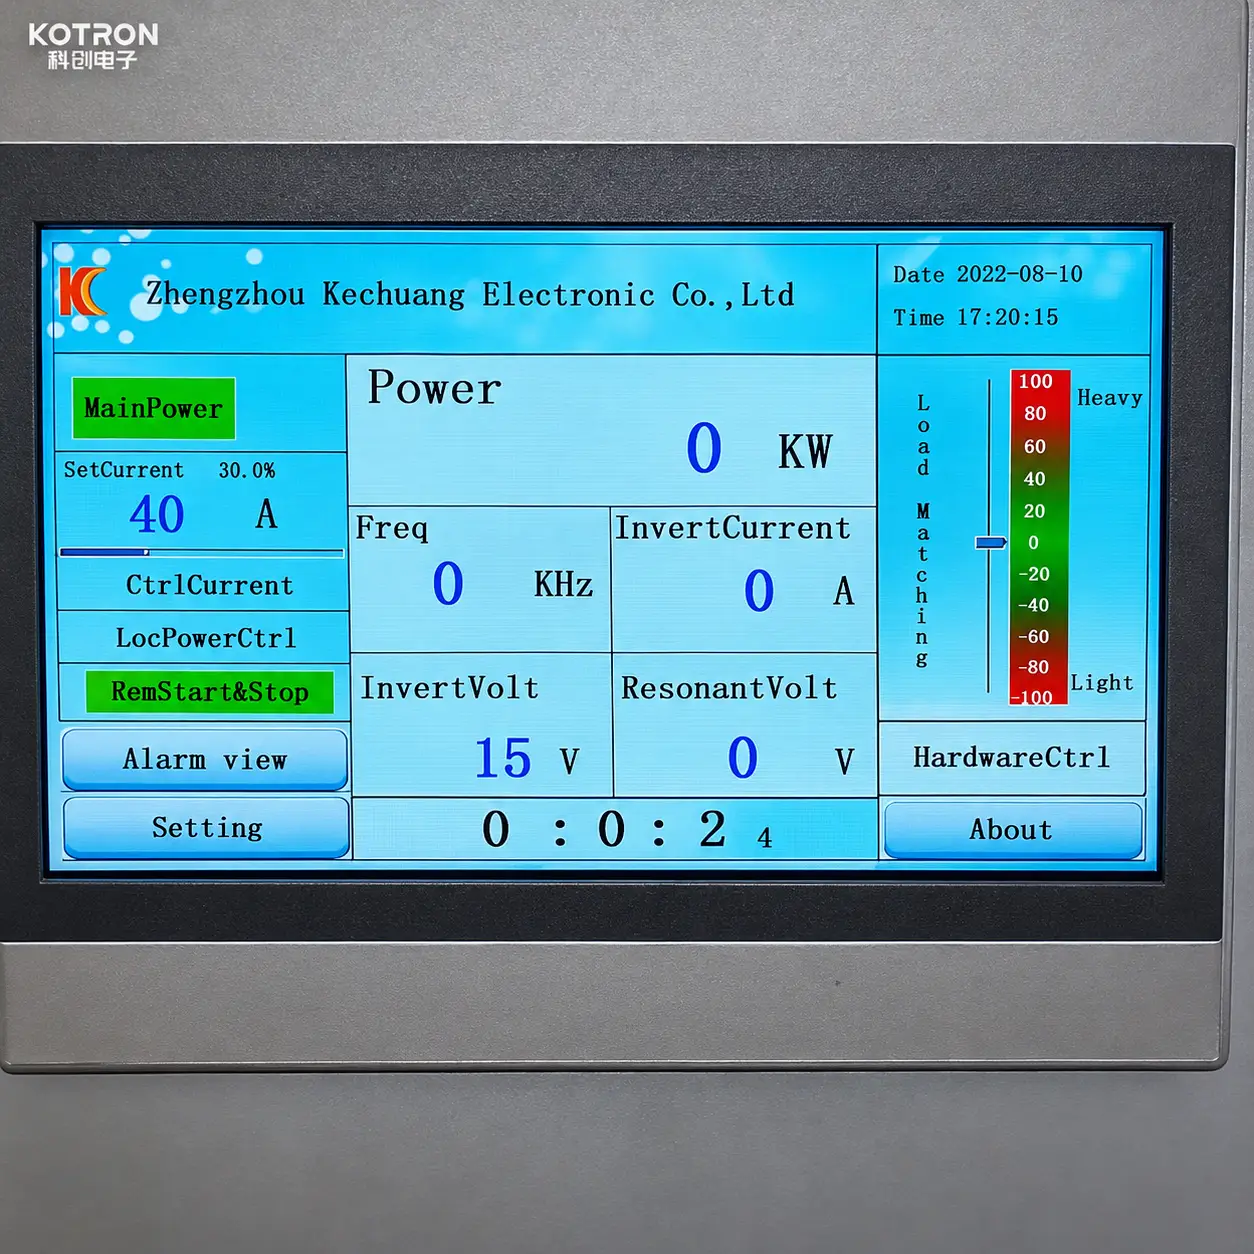
The coil and fixture are adapted to the workpiece rather than selected solely from the induction power rating.
自动处理等附加功能, 可编程运动和生产线集成是针对特定项目的. 它们不被认为是客户现场视频中显示的机器的标准功能.
Ⅵ. 如何选择合适的阀尖淬火机
机器选择从阀门材料和所需的硬化区域开始.
材料决定感应淬火是否合适并影响加热和淬火工艺. 阀杆直径和硬化区尺寸指导线圈和夹具设计.
所需的生产数量也会影响设备布局. 专用处理站可能适合一种应用, 而另一个项目可能需要额外的处理或与现有生产设备集成.
如果客户定义了硬度, 有效渗碳深度或检验要求, 这些规格应包含在设备评估中.
工艺试验 在最终确定机器配置之前,可能需要建立加热条件并验证硬化结果.
Ⅶ. 请求发动机气门尖端感应淬火解决方案
KOTRON 为发动机气门杆尖端硬化应用提供定制感应加热设备和专用工具.
讨论合适的机器, 请发送给我们:
•工件图纸或照片
•阀门材质
•主要尺寸, 特别是阀杆直径
•所需硬化面积
•预计产量
如果有的话, 另请注明目标硬度, 有效渗层深度和检验要求.
我们的工程团队可以评估感应线圈, 夹具, 加热和淬火布置, 根据您的工件和生产需求进行设备配置.