
什么是感应加热机? 母带处理 5 关键类型 & 如何选择合适的
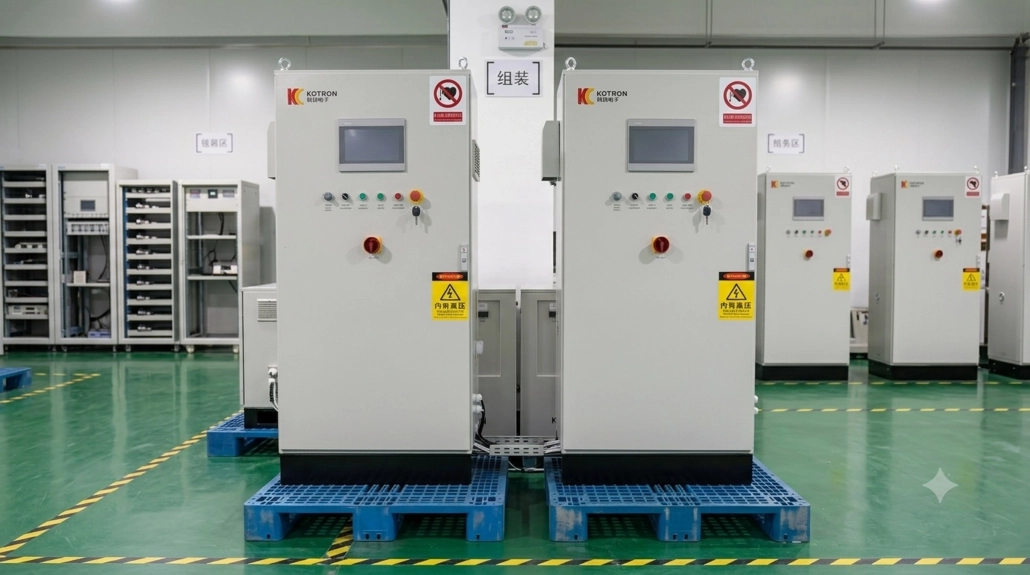
走进任何一家现代化热处理车间, 你首先注意到的是没有明火. 在他们的地方: 带数字显示的柜子, 铜线圈发出微弱的光芒, 零件在几秒钟内穿过加热站. 这一切的中心是 感应加热机 — 将电能转化为精确控制的热量的设备, 没有火, 无接触, 且无需传统熔炉那样漫长的预热时间. 本指南解释了这些机器是什么, 他们如何工作, 五种主要类型, 以及如何为您的应用选择合适的设备.
1. 什么是感应加热机?
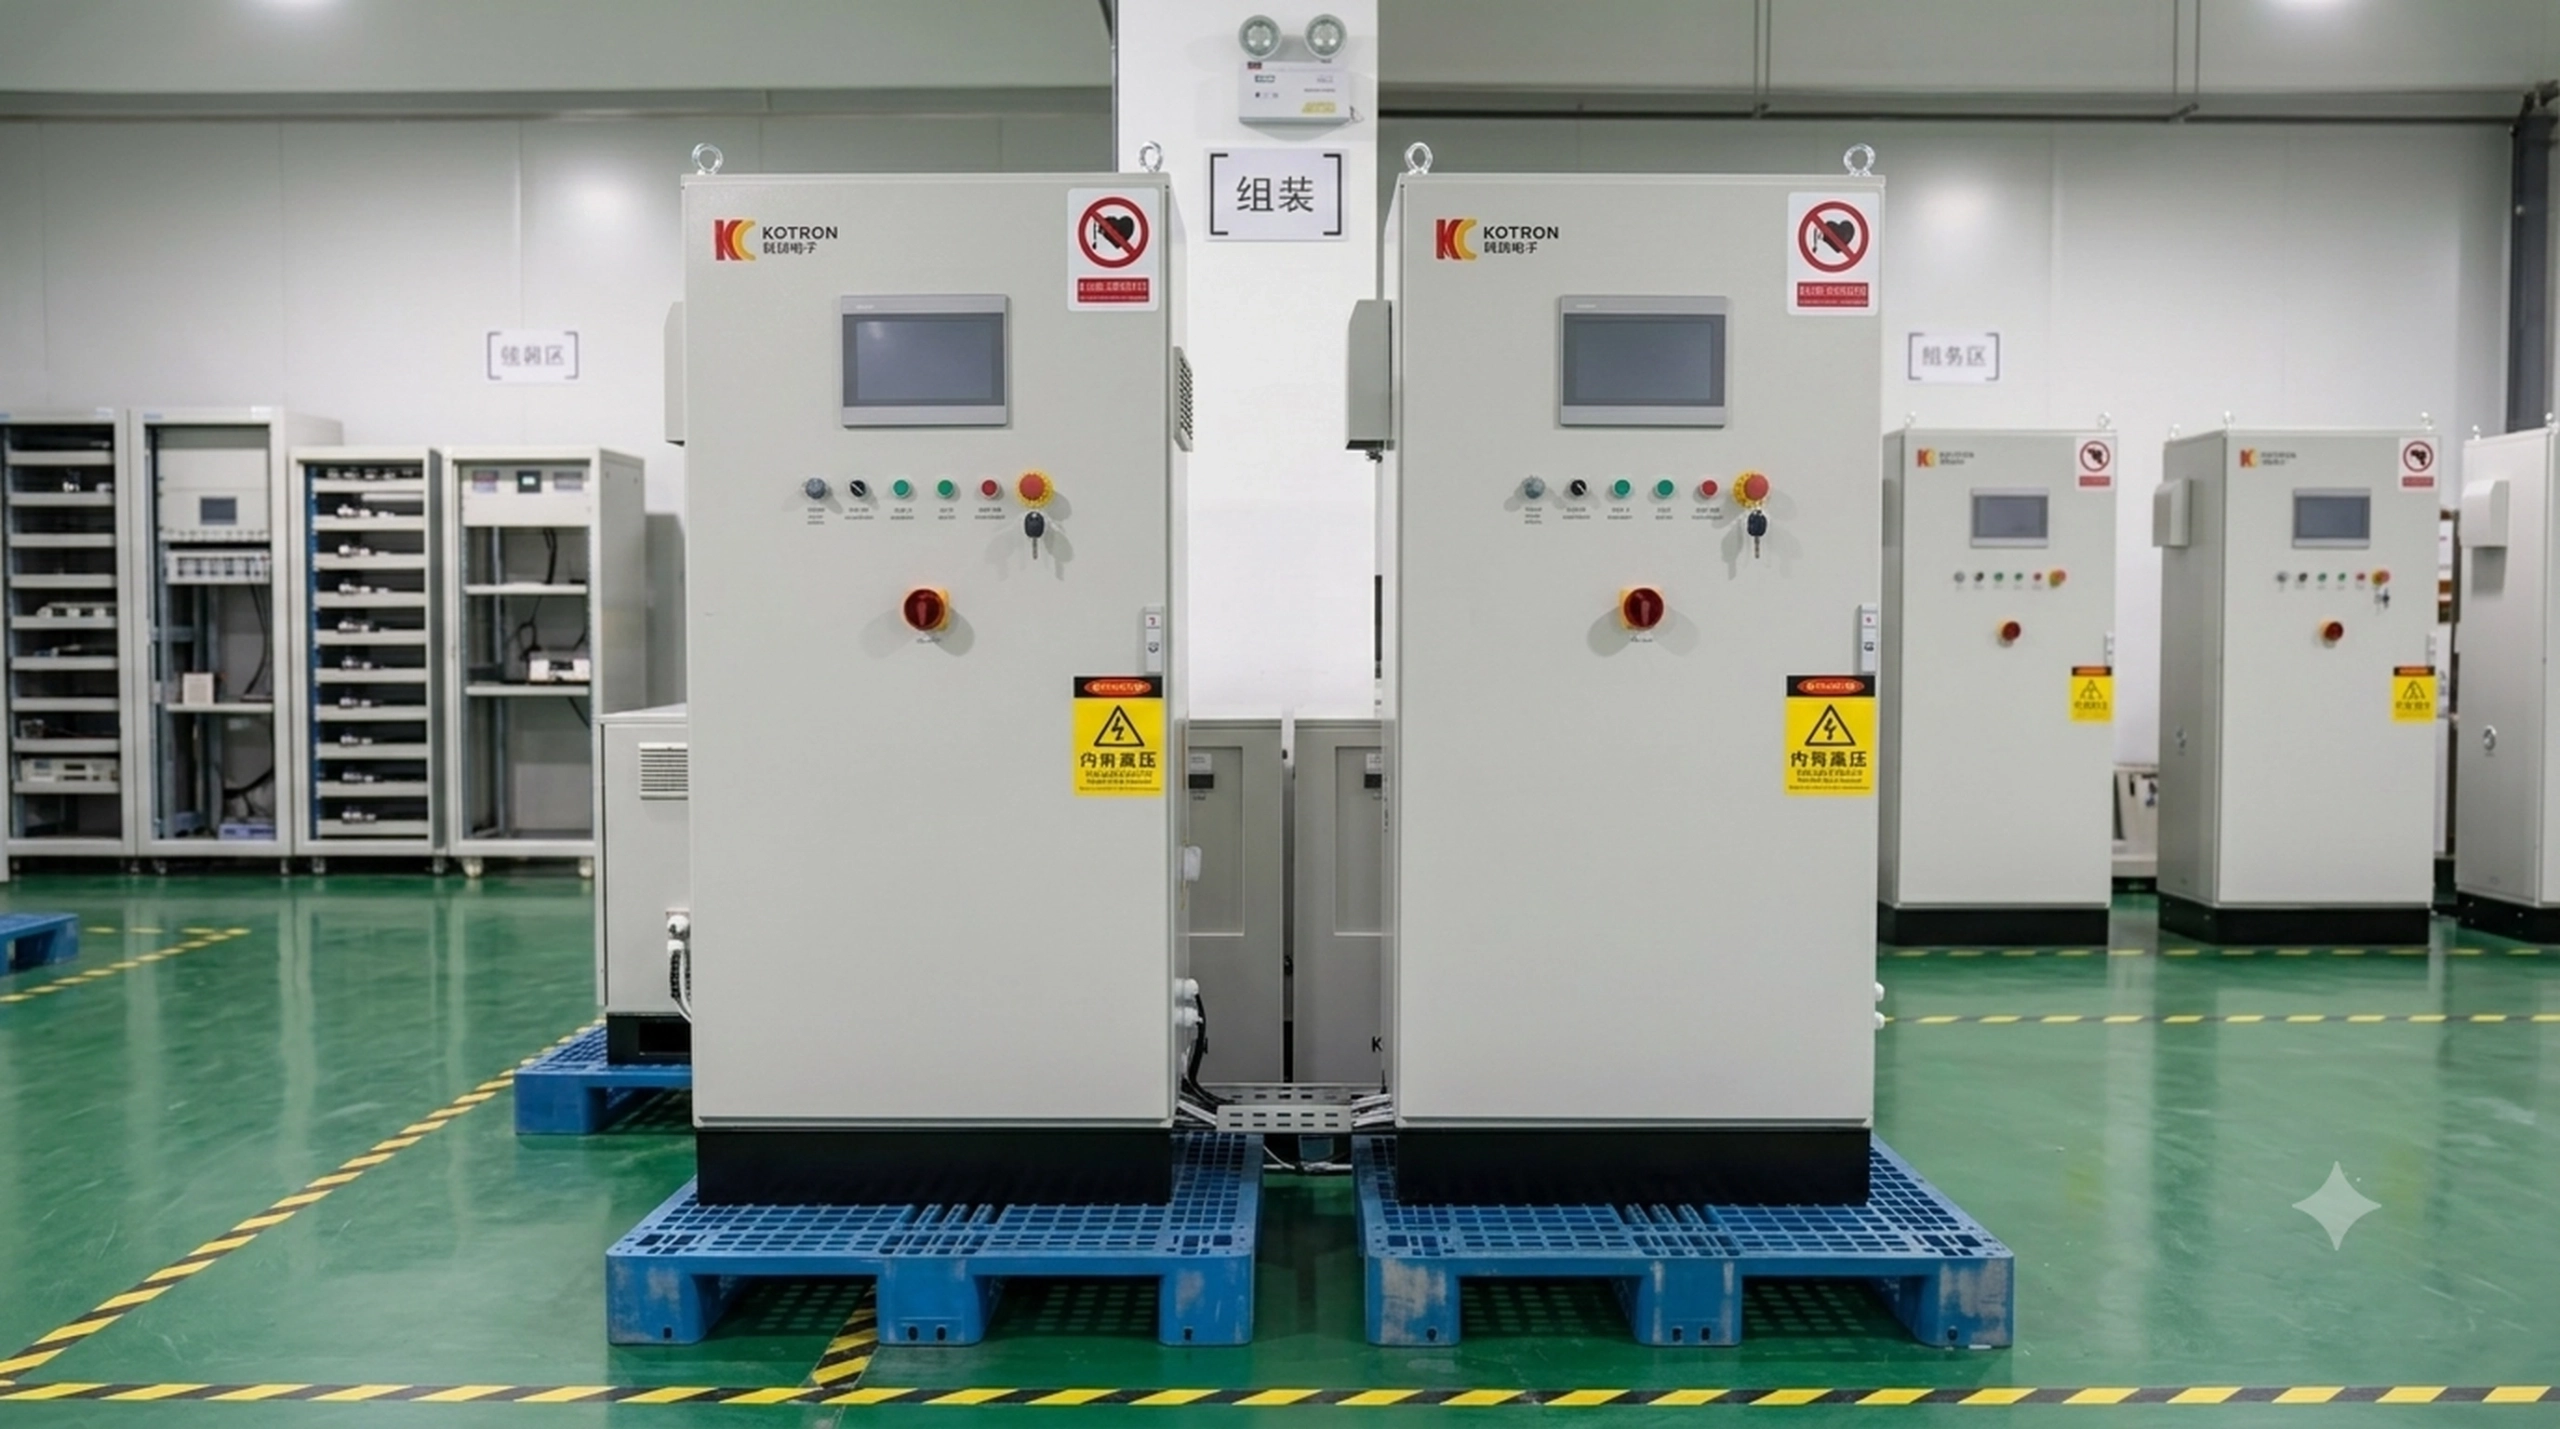
感应加热机是一种利用 电磁感应 加热导电材料(主要是金属),无需直接接触或燃烧. 由三个核心子系统组成: 将市电转换为高频交流电的电源, 工作线圈 (感应器) 产生磁场的, 以及消除线圈和电力电子设备废热的冷却系统.
感应加热机的定义特征是 工件本身内部产生热量, 不是从外部来源传输的. 机器不会变热——零件会变热. 这是与火焰加热的根本区别, 电阻加热, 和炉加热, 这就是感应速度的原因, 精确, 和能源效率.
感应加热机范围包括 紧凑型手持设备 焊接电源的尺寸(用于螺栓拆卸和小型钎焊作业) 工业机柜系统 冰箱大小, 提供数百千瓦的功率用于齿轮的连续生产硬化, 轴, 和轴承套圈. 尽管规模在这个范围内, 每台机器都按照我们的指南中解释的相同物理原理运行 感应加热的工作原理.
2. 感应加热机是如何工作的?
每台感应加热机, 无论大小或应用, 遵循相同的四步过程.
步骤 1 — 电力转换. 机器接收输入的市电 (工业设备通常为380–480V三相 电源, 便携式设备为220V单相电源) 并通过整流器将其转换为直流电. 然后直流电通过逆变器以高频开关——使用IGBT或MOSFET晶体管——产生驱动工件线圈的高频交流电. 现代设备使用数字信号处理 (DSP) 控制板通过精确的频率和功率调节来管理此转换.
步骤 2 — 磁场产生. 高频电流流过工作线圈——位于工件周围或附近的成形铜导体. 正如我们的文章所述 感应线圈的工作原理, 线圈的几何形状决定了磁场集中的位置,从而决定了零件加热的位置. 交流电产生交变磁场,该磁场会扩展, 崩溃, 并以工作频率反转方向.
步骤 3 — 涡流感应. 交变磁场穿透放置在线圈内或附近的导电工件的表面. 根据法拉第感应定律, 这种变化的磁场会在金属内感应出循环电流——涡流. 这些电流的穿透深度由 感应加热频率: 较高的频率将加热限制在较薄的表面层, 而较低的频率则驱动电流更深地进入零件.
步骤 4 — 电阻加热. 工件有电阻. 当涡流流经这种阻性材料时, 电能转化为热能 (焦耳热, I²R 损耗), 并且零件温度迅速升高. 对于居里点以下的磁性钢 (≈770°C), 磁滞有助于额外加热, 使该过程更加高效,直到材料变得非磁性.
整个循环——从室温到地表温度超过 900°C——可能需要 2 到 10 秒 取决于零件尺寸和功率密度. 这种速度使感应成为大批量生产热处理的主要加热方法.
3. 感应加热机的优势
与火焰加热相比, 煤气炉, 和电阻加热, 感应加热机具有五个明显的操作优势.
速度. 感应加热零件只需几秒钟, 不是几分钟内. 机器本身无需预热——开机即准备就绪. 适用于每班运行数千个零件的生产线, 这种周期时间优势直接转化为更高的产量和更低的每个零件成本.
精度. 通过控制频率, 功率, 线圈几何形状, 和加热时间, 您可以将特定区域加热到精确的深度,同时使邻近区域保持寒冷. 这就是为什么感应淬火可以产生一个 2 在齿轮核心仍然保持韧性和延展性的同时,在齿轮齿面形成毫米级耐磨表层——这是火焰淬火无法匹敌的空间控制水平.
能源效率. 一个设计良好的感应系统可实现 80–90% 能量传输效率 从电源输入到工件表面. 典型的燃气炉运行效率为 20–30%——大部分能量随烟道逸出. 感应加热直接在工件中产生热量, 而不是在周围环境中.
清洁安全操作. 无燃烧, 无明火, 无废气, 无烟灰. 工作环境保持更凉爽和更干净. 无需排放许可证, 无需燃气管道, 无需可燃燃料储存. 操作员可以在机器旁操作而不接触火焰或热炉壁.
过程控制和重复性. 现代感应机使用带有配方存储的数字控制器, 温度反馈 (高温计或热像仪), 以及数据记录. 一旦过程设置完成, 该机器逐个零件地再现完全相同的加热循环——对于汽车质量保证至关重要, 航空航天, 和轴承制造.
4. 五种类型的感应加热机
感应加热机按功率等级分类, 频率范围, 和预期应用. 下表比较了五种最常见的类型.
| 机器类型 | 频率范围 | 典型功率 | 适用对象 | 零件尺寸 | 典型行业 |
|---|---|---|---|---|---|
| 便携的 / 手持式 | 10–50 kHz | 1–15千瓦 | 螺栓拆卸, 轴承安装, 现场维修, 小钎焊 | 小的: 螺栓, 轴承高达 300 外径毫米 | 维护, 汽车修理, 建造 |
| 台式 / 实验室 | 30–200kHz | 5–30千瓦 | 小零件淬火, 钎焊, 焊接, 右&D, 工具室 | 小的: 销钉, 小齿轮, 切削工具, 接头件 | 工具制造, 暖通空调, 右&D实验室, 牙科/医疗 |
| 中频工业 | 1–10 千赫 | 50–500 千瓦 | 齿轮淬火, 轴淬火, 轴承环淬火, 锻造预热 | 中大型: 齿轮 M4+, 轴 Ø30–150 毫米, 轴承环 | 汽车, 重型机械, 轴承制造 |
| 高频工业 | 100–400 千赫 | 20–200 千瓦 | 浅表淬火, 小齿轮, 凸轮凸轮轴, 薄壁零件, 刀刃 | 小型–中型: 凸轮凸轮轴, 小齿轮 M2–4, 薄环, 销钉 | 汽车, 精密工程, 刀具制造 |
| 专业化 / 专用 | 特定应用 | 20–1000+ 千瓦 | 锻件加热, 焊缝退火, 线材加热, 管焊接, 连续钢带 | 所有尺寸: 锭材, 管材, 线材, 钢带, 轨道 | 钢铁厂, 锻造工厂, 管道/管材制造 |
这些机器的频率分类遵循标准行业频段. 想要深入了解频率为何重要以及如何将其与您的零件匹配, 请参阅我们详细指南 感应加热频率分类.
5. 如何选择合适的感应加热机
选择合适的机器归结为回答关于您的应用的五个问题. 顺序很重要——每个答案都会缩小选择范围.
1. 您正在加热的是什么材料? 碳钢和铸铁通过感应高效加热 (居里点以下的涡流和磁滞贡献). 非磁性材料——铝, 铜, 黄铜, 不锈钢——需要更高的功率密度和更高的频率. 材料选择影响 感应加热功率选择 直接地.
2. 目标温度和渗层深度是多少? 表面硬化至 2 毫米深度的齿轮需要中频 (1–10 千赫) 中等功率密度. 锻造用钢坯的透热需要低频率和高总功率. 外壳深度较浅 1 mm 需求高频 (100+ 千赫).
3. 什么是零件几何形状? 轴和环的外径加热指向螺旋线圈和中频机器. 孔的内径加热需要紧凑, 配备集中器的线圈和仔细的功率匹配. 齿轮齿或凸轮凸角等离散特征需要局部线圈配置 - 通常带有发夹形或异形单匝电感器. 对于复杂零件, 请参阅我们的指南 齿轮感应淬火 以及 轴感应淬火 出于特定于几何形状的考虑.
4. 你们的产量是多少? 小批量或车间工作有利于带有快速更换线圈的灵活台式或中等功率机器. 大批量生产证明使用定制工具的专用机器是合理的, 自动化零件处理, 和集成淬火系统——前期成本较高,但规模化后每个零件的成本大幅降低.
5. 有哪些实用程序可用? 以上工业机械 30 kW 通常需要三相 380–480V 电源. 水冷却是线圈和电力电子设备的标准配置 - 您需要可靠的冷却水供应或闭环冷水机. 便携式机器采用单相 220V 运行,并可采用风冷电源, 简化安装但限制占空比和功率输出.
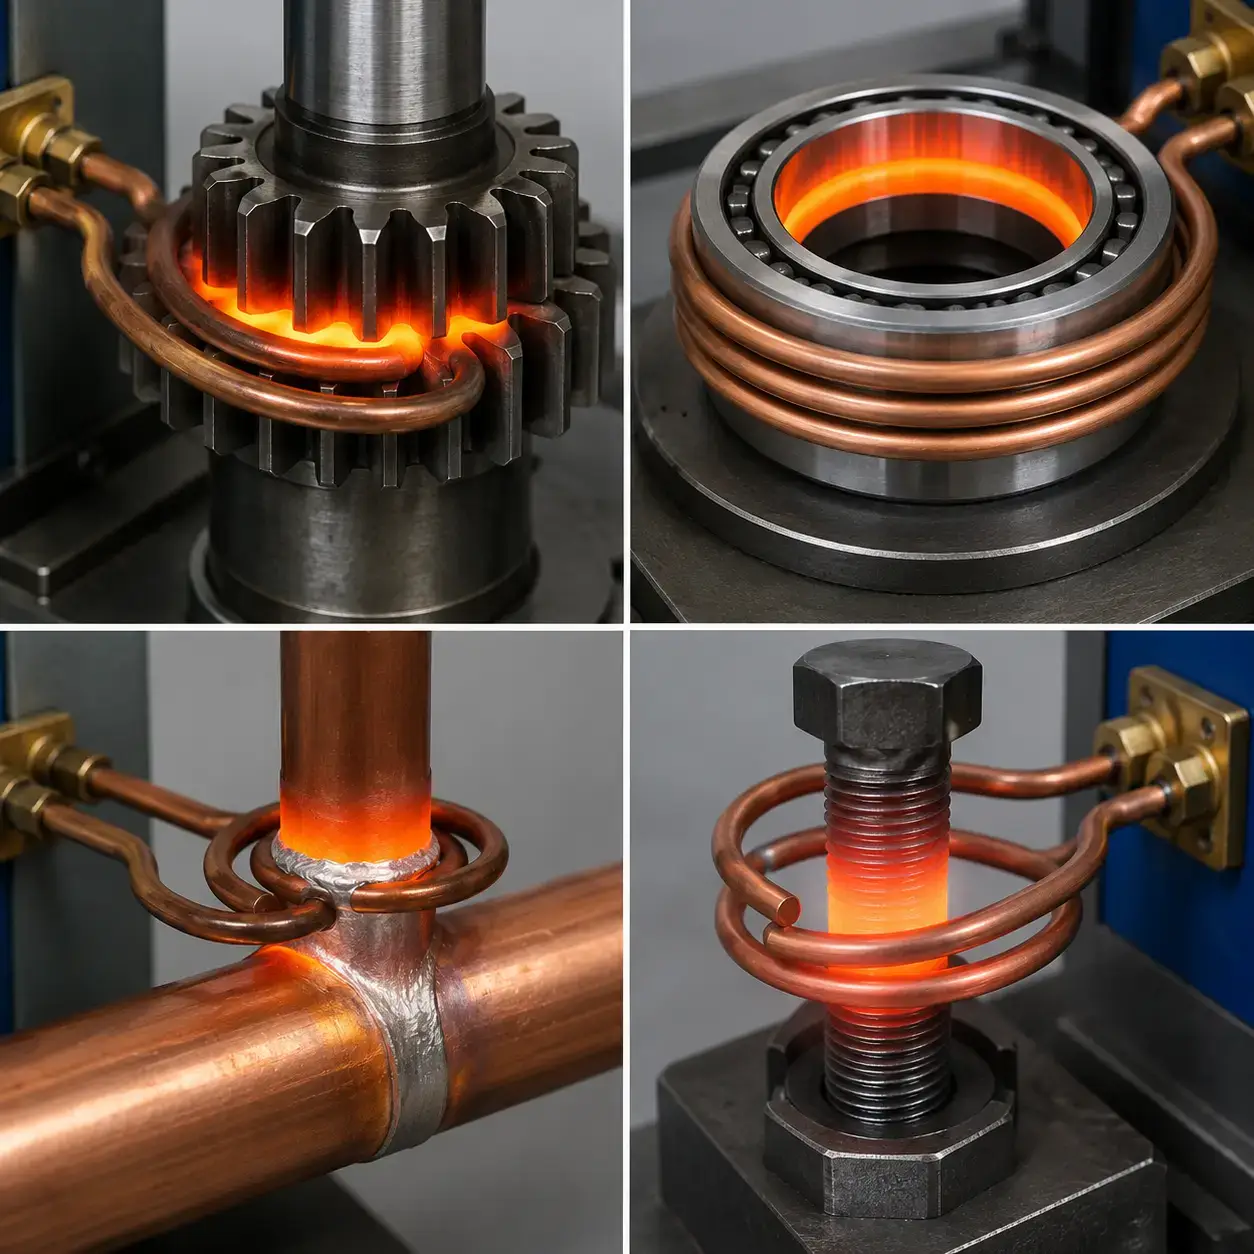
如需观看感应加热机操作的视频演示, 请访问我们的 视频库 或浏览我们 应用页面上的应用示例.
6. 总结 & 快速选择指南
感应加热机是一项速度投资, 精确, 以及工艺控制方面占优. 合适的机器匹配您的材料, 零件几何形状, 生产量, 和设施限制 - 并且它有足够的空间来处理您的下一个应用程序, 不仅仅是你现在的.
🔑 快速选型指南
| 需要浅表面硬化? | → 高周波机 (100–400 千赫), 20–200 千瓦 |
| 淬火齿轮, 轴, 轴承? | → 中频工业机 (1–10 千赫), 50–500 千瓦 |
| 螺栓拆卸或轴承安装? | → 便携式手持机 (10–50 kHz), 1–15千瓦 |
| 钎焊或锡焊? | → 台式机 (30–200kHz), 5–30千瓦 |
| 钢坯加热或锻造预热? | → 专用中/低频系统, 100–1000+ 千瓦 |
探索适合您特定应用的感应加热机——淬火, 钎焊, 锻造, 轴承加热, 或螺栓拆卸——浏览我们的 产品系列 或访问 感应加热 以及 感应淬火 解决方案页面以获取特定应用设备推荐.


