
เครื่องให้ความร้อนแบบเหนี่ยวนำคืออะไร? มาสเตอร์ ing 5 ประเภทสําคัญ & วิธีการเลือกเครื่องจักรที่เหมาะสม
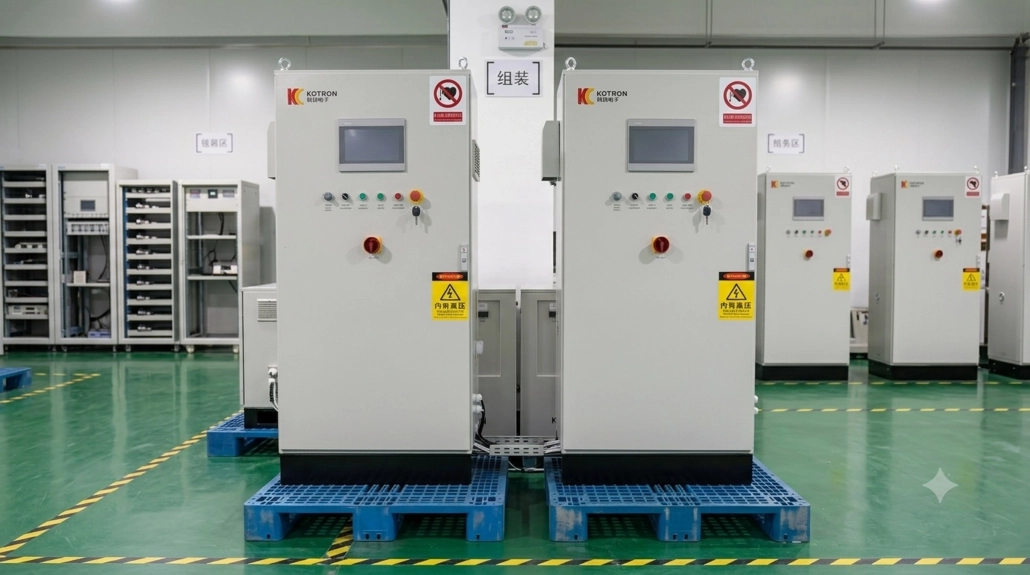
เดินเข้าไปในร้านอบชุบความร้อนสมัยใหม่ใดๆ, และสิ่งแรกที่คุณสังเกตคือการไม่มีเปลวไฟเปิด. แทนที่ด้วย: ตู้ควบคุมพร้อมหน้าจอดิจิตอล, คอยล์ทองแดงเรืองแสงจางๆ, และชิ้นส่วนเคลื่อนผ่านสถานีความร้อนในไม่กี่วินาที. ที่ศูนย์กลางของทั้งหมดนี้คือ เครื่องให้ความร้อนแบบเหนี่ยวนำ — อุปกรณ์ที่เปลี่ยนไฟฟ้าให้เป็นความร้อนที่ควบคุมอย่างแม่นยำ, โดยไม่ใช้ไฟ, โดยไม่ต้องสัมผัส, และไม่ต้องมีเวลาที่อุ่นเครื่องยาวนานเหมือนเตาแบบดั้งเดิม. คู่มือนี้อธิบายว่าเครื่องจักรเหล่านี้คืออะไร, วิธีการทำงานของพวกมัน, ห้าประเภทหลัก, และวิธีการเลือกเครื่องที่เหมาะสมกับการใช้งานของคุณ.
สารบัญ
1. เครื่องให้ความร้อนแบบเหนี่ยวนำคืออะไร?
เครื่องทำความร้อนแบบเหนี่ยวนำเป็นอุปกรณ์ที่ใช้ การเหนี่ยวนำแม่เหล็กไฟฟ้า ในการทำให้วัสดุนำไฟฟ้าร้อน — ส่วนใหญ่เป็นโลหะ — โดยไม่ต้องสัมผัสโดยตรงหรือการเผาไหม้. มันประกอบด้วยสามระบบย่อยหลัก: แหล่งพลังงานที่แปลงไฟฟ้าจากแหล่งจ่ายไฟหลักเป็นกระแสสลับความถี่สูง, ขดลวดงาน (ตัวเหนี่ยวนำ) ที่สร้างสนามแม่เหล็ก, และระบบระบายความร้อนที่กำจัดความร้อนเสียออกจากขดลวดและอิเล็กทรอนิกส์พลังงาน.
ลักษณะเด่นของเครื่องทำความร้อนแบบเหนี่ยวนำคือ ความร้อนเกิดขึ้นภายในชิ้นงานเอง, ไม่ได้ถูกถ่ายโอนจากแหล่งภายนอก. ตัวเครื่องจะไม่ร้อน — ส่วนของชิ้นงานต่างหากที่ร้อน. นี่คือความแตกต่างพื้นฐานจากการให้ความร้อนด้วยเปลวไฟ, การให้ความร้อนแบบต้านทาน, และการให้ความร้อนด้วยเตา, และนี่คือสิ่งที่ทำให้การเหนี่ยวนำมีความรวดเร็ว, ความแม่นยำ, และมีประสิทธิภาพด้านพลังงาน.
เครื่องทำความร้อนแบบเหนี่ยวนำมีตั้งแต่ เครื่องแบบพกพาขนาดเล็ก ขนาดเท่ากับแหล่งจ่ายไฟเชื่อม — ใช้สำหรับถอดสลักเกลียวและงานบัดกรีขนาดเล็ก — ไปจนถึง ระบบตู้เครื่องจักรขนาดอุตสาหกรรม ขนาดของตู้เย็น, จ่ายพลังงานหลายร้อยกิโลวัตต์สำหรับการชุบแข็งอย่างต่อเนื่องของเฟือง, เพลา, และวงแบริ่ง. แม้ว่าจะมีช่วงขนาดนี้, เครื่องจักรทุกเครื่องทำงานตามหลักฟิสิกส์เดียวกันที่อธิบายไว้ในคู่มือของเรา การทำงานของการให้ความร้อนด้วยการเหนี่ยวนำ.
2. เครื่องให้ความร้อนแบบเหนี่ยวนำทำงานอย่างไร?
เครื่องทำความร้อนแบบเหนี่ยวนำทุกเครื่อง, ไม่ว่าจะมีขนาดหรือการใช้งานใด, ปฏิบัติตามกระบวนการสี่ขั้นตอนเดียวกัน.
ขั้นตอน 1 — การแปลงพลังงาน. เครื่องจักรรับไฟฟ้าจากสายส่ง (โดยทั่วไป 380–480V สามเฟสสำหรับหน่วยอุตสาหกรรม, หรือ 220V เฟสเดียวสำหรับหน่วยพกพา) และแปลงมันเป็นกระแสตรงโดยใช้ไดโอดเรียกว่าตัวเรียงกระแส. จากนั้นกระแสตรงจะถูกสวิตช์ด้วยความถี่สูงโดยอินเวอร์เตอร์ — ใช้ทรานซิสเตอร์ IGBT หรือ MOSFET — เพื่อสร้างกระแสสลับความถี่สูงที่ขับเคลื่อนขดลวดทำงาน. เครื่องจักรสมัยใหม่ใช้การประมวลผลสัญญาณดิจิทัล (DSP) แผงควบคุมเพื่อจัดการการแปลงนี้ด้วยการควบคุมความถี่และพลังงานอย่างแม่นยำ.
ขั้นตอน 2 — การสร้างสนามแม่เหล็ก. กระแสความถี่สูงไหลผ่านขดลวดทำงาน — ตัวนำทองแดงรูปทรงซึ่งวางรอบหรือใกล้กับชิ้นงาน. ตามที่กล่าวไว้ในบทความของเราเรื่อง วิธีการทำงานของขดลวดเหนี่ยวนำ, รูปทรงของคอยล์จะกำหนดว่าสนามแม่เหล็กจะรวมศูนย์ไปที่ใด และที่ใดที่ชิ้นส่วนจะร้อน. กระแสสลับจะสร้างสนามแม่เหล็กกระแสสลับที่ขยายตัว, พังทลายลง, และกลับทิศทางที่ความถี่ในการทำงาน.
ขั้นตอน 3 - การเหนี่ยวนำกระแสเอ็ดดี้. สนามแม่เหล็กสลับจะทะลุพื้นผิวของชิ้นงานที่เป็นสื่อกระแสไฟฟ้าที่วางอยู่ภายในหรือใกล้ขดลวด. ตามกฎการเหนี่ยวนำของฟาราเดย์, สนามที่เปลี่ยนแปลงนี้ทำให้เกิดการหมุนเวียนของกระแสไฟฟ้า - กระแสไหลวน - ภายในโลหะ. ความลึกที่ทะลุผ่านของกระแสเหล่านี้ถูกควบคุมโดย ความถี่ของการทำความร้อนแบบเหนี่ยวนำ: ความถี่ที่สูงกว่าจะจำกัดความร้อนไว้ที่ชั้นผิวที่บางกว่า, ในขณะที่ความถี่ต่ำจะขับกระแสให้ลึกเข้าไปในชิ้นส่วนมากขึ้น.
ขั้นตอน 4 - ความร้อนแบบต้านทาน. ชิ้นงานมีความต้านทานไฟฟ้า. เมื่อกระแสวนไหลผ่านวัสดุที่มีความต้านทานนี้, พลังงานไฟฟ้าแปลงเป็นพลังงานความร้อน (เครื่องทำความร้อนจูล, การสูญเสียI²R), และอุณหภูมิของชิ้นส่วนจะเพิ่มขึ้นอย่างรวดเร็ว. สําหรับเหล็กแม่เหล็กที่อยู่ต่ํากว่าจุดคูรี (≈770°C), การไฮสเทอรีซิสแม่เหล็กช่วยเพิ่มความร้อน, ทําให้กระบวนการมีประสิทธิภาพมากขึ้นจนวัสดุไม่เป็นแม่เหล็ก.
วงจรทั้งหมด — ตั้งแต่อุณหภูมิห้องจนถึงมากกว่า 900°C ที่ผิว — อาจใช้เวลา 2 ต่อ 10 วินาที ขึ้นอยู่กับขนาดชิ้นส่วนและความหนาแน่นพลังงาน. ความเร็วนี้คือสิ่งที่ทําให้การเหนี่ยวนําเป็นวิธีการให้ความร้อนหลักสําหรับการอบความร้อนในปริมาณมาก.
3. ข้อดีของเครื่องให้ความร้อนแบบเหนี่ยวนำ
เมื่อเทียบกับการให้ความร้อนด้วยเปลวไฟ, เตาแก๊ส, และการให้ความร้อนด้วยความต้านทาน, เครื่องทำความร้อนแบบเหนี่ยวนำมีข้อดีในการดำเนินงานที่ชัดเจนห้าประการ.
ความเร็ว. การเหนี่ยวนำความร้อนชิ้นส่วนในไม่กี่วินาที, ไม่ใช่นาที. เครื่องไม่มีเวลาอุ่นเครื่อง — เครื่องพร้อมทันทีที่คุณเปิดเครื่อง. สำหรับสายการผลิตที่ใช้ชิ้นส่วนหลายพันชิ้นต่อกะ, ความได้เปรียบในรอบเวลานี้แปลโดยตรงถึงปริมาณงานที่สูงขึ้นและต้นทุนต่อชิ้นส่วนที่ลดลง.
ความแม่นยำ. โดยการควบคุมความถี่, พลัง, รูปทรงของขดลวด, และเวลาทำความร้อน, คุณสามารถทำความร้อนเฉพาะโซนให้มีความลึกที่แน่นอนในขณะที่ปล่อยให้พื้นที่ใกล้เคียงเย็น. นี่คือสาเหตุที่การชุบแข็งแบบเหนี่ยวนำสามารถผลิต 2 mm เคสทนการสึกหรอบนพื้นผิวฟันเฟืองในขณะที่แกนเฟืองยังคงแข็งแรงและเหนียว — ระดับการควบคุมเชิงพื้นที่ที่การชุบแข็งด้วยเปลวไฟไม่สามารถเทียบได้.
ประสิทธิภาพการใช้พลังงาน. ระบบเหนี่ยวนำที่ออกแบบมาอย่างดีจะทำให้ 80–90% ประสิทธิภาพการถ่ายเทพลังงาน จากการป้อนพลังงานของแหล่งจ่ายไปยังพื้นผิวชิ้นงาน. เตาก๊าซทั่วไปทำงานที่ 20–30% — พลังงานส่วนใหญ่ไปออกทางปล่อง. การเหนี่ยวนำสร้างความร้อนโดยตรงในชิ้นงาน, ไม่ใช่ในสภาพแวดล้อมรอบข้าง.
การทำงานที่สะอาดและปลอดภัย. ไม่มีการเผาไหม้, ไม่มีเปลวไฟเปิด, ไม่มีแก๊สไอเสีย, ไม่มีเขม่า. สภาพแวดล้อมการทํางานเย็นและสะอาดขึ้น. ไม่อนุญาตให้ปล่อยมลพิษ, ไม่มีท่อก๊าซ, ไม่มีการเก็บเชื้อเพลิงไวไฟ. ผู้ปฏิบัติงานทํางานข้างเครื่องจักรโดยไม่สัมผัสกับเปลวไฟหรือผนังเตาร้อน.
การควบคุมกระบวนการและการทําซ้ํา. เครื่องเหนี่ยวนําสมัยใหม่ใช้ตัวควบคุมดิจิทัลพร้อมการเก็บสูตร, การตอบสนองของอุณหภูมิ (ไพโรมิเตอร์หรือกล้องความร้อน), และการบันทึกข้อมูล. เมื่อกระบวนการถูกปรับให้เหมาะสม, เครื่องจักรจะทําซ้ําวงจรความร้อนเดียวกันทุกส่วน — ซึ่งมีความสําคัญต่อการประกันคุณภาพในยานยนต์, อวกาศ, และการผลิตตลับลูกปืน.
4. เครื่องทำความร้อนแบบเหนี่ยวนำ 5 ประเภท
เครื่องทำความร้อนแบบเหนี่ยวนำจะแบ่งตามระดับพลังงาน, ช่วงความถี่, และการใช้งานที่ตั้งใจไว้. ตารางด้านล่างเปรียบเทียบ 5 ประเภทที่พบบ่อยที่สุด.
| ประเภทเครื่องจักร | ช่วงความถี่ | พลังงานทั่วไป | เหมาะสำหรับ | ขนาดชิ้นส่วน | อุตสาหกรรมทั่วไป |
|---|---|---|---|---|---|
| แบบพกพา / แบบมือถือ | 10–50 kHz | 1–15 กิโลวัตต์ | การถอดสลัก, การติดตั้งตลับลูกปืน, การซ่อมในสนาม, การบัดกรีขนาดเล็ก | ขนาดเล็ก: สลัก, ตลับลูกปืนสูงสุด 300 มม. OD | การบำรุงรักษา, การซ่อมรถยนต์, การก่อสร้าง |
| แบบตั้งโต๊ะ / ห้องทดลอง | 30–200 กิโลเฮิรตซ์ | 5–30 kW | การชุบแข็งชิ้นส่วนขนาดเล็ก, การบัดกรี, การบัดกรี, R&D, ห้องเครื่องมือ | ขนาดเล็ก: หมุด, เฟืองขนาดเล็ก, เครื่องมือตัด, ข้อต่อ | การทำเครื่องมือ, HVAC, R&ห้องทดลอง D, ทันตกรรม/การแพทย์ |
| อุตสาหกรรมความถี่กลาง | 1–10 kHz | 50–500 kW | การชุบแข็งเฟือง, การชุบแข็งเพลา, การชุบแข็งวงแหวนตลับลูกปืน, การอบร้อนก่อนการตีขึ้นรูป | ขนาดกลาง–ใหญ่: เกียร์ M4+, เพลา Ø30–150 มม., วงแหวนแบริ่ง | ยานยนต์, เครื่องจักรหนัก, การผลิตตลับลูกปืน |
| อุตสาหกรรมความถี่สูง | 100–400 kHz | 20–200 kW | การทำชั้นแข็งตื้น, เฟืองขนาดเล็ก, ล้อแคม, ชิ้นส่วนผนังบาง, คมตัด | ขนาดเล็ก–กลาง: ล้อแคม, เฟืองขนาดเล็ก M2–4, วงแหวนบาง, หมุด | ยานยนต์, วิศวกรรมความแม่นยำ, การผลิตเครื่องมือตัด |
| เฉพาะทาง / ทุ่มเท | เฉพาะแอปพลิเคชัน | 20–1000+ กิโลวัตต์ | การให้ความร้อนแท่งสำหรับการตี, การอบรอยต่อ, การให้ความร้อนด้วยสาย, การเชื่อมท่อ, แถบต่อเนื่อง | ทุกขนาด: ตัวยืน, ท่อ, ลวด, แถบ, รางรถไฟ | โรงงานเหล็ก, โรงงานตีขึ้นรูป, การผลิตท่อ/ท่อกลม |
การจำแนกความถี่ของเครื่องจักรเหล่านี้ตามมาตรฐานแถบอุตสาหกรรม. สำหรับการเจาะลึกว่าทำไมความถี่ถึงสำคัญและวิธีการเลือกให้ตรงกับชิ้นส่วนของคุณ, ดูคำแนะนำอย่างละเอียดของเรา การจำแนกความถี่การให้ความร้อนด้วยเหนี่ยวนำ.
5. วิธีเลือกเครื่องทำความร้อนแบบเหนี่ยวนำที่เหมาะสม
การเลือกเครื่องที่เหมาะสมขึ้นอยู่กับการตอบคำถามห้าข้อเกี่ยวกับการใช้งานของคุณ. ลำดับมีความสำคัญ — คำตอบแต่ละข้อจะช่วยจำกัดตัวเลือก.
1. คุณกำลังทำความร้อนวัสดุประเภทใด? เหล็กกล้าคาร์บอนและเหล็กหล่อให้ความร้อนอย่างมีประสิทธิภาพด้วยการเหนี่ยวนำ (ทั้งกระแสวนและการมีส่วนร่วมของฮิสเตอรีซิสต่ำกว่าอุณหภูมิครูอี). วัสดุที่ไม่ใช่แม่เหล็ก — อะลูมิเนียม, ทองแดง, ทองเหลือง, สแตนเลส — ต้องการความหนาแน่นพลังงานสูงขึ้นและมักเป็นความถี่สูงขึ้น. การเลือกวัสดุส่งผลต่อ การเลือกกำลังไฟฟ้าสำหรับการเหนี่ยวนำความร้อน โดยตรง.
2. อุณหภูมิเป้าหมายและความลึกของเคสคือเท่าใด? พื้นผิวแข็งตัวไป 2 ความลึก มม. บนเฟืองต้องใช้ความถี่ปานกลาง (1–10 kHz) ที่ความหนาแน่นของพลังงานปานกลาง. การทำความร้อนเหล็กแท่งยาวสำหรับการตีขึ้นรูปต้องใช้ความถี่ต่ำและมีกำลังรวมสูง. ความลึกของเคสตื้นอยู่ข้างใต้ 1 มม. ต้องการความถี่สูง (100+ กิโลเฮิรตซ์).
3. เรขาคณิตของชิ้นส่วนคืออะไร? การทำความร้อนแบบ OD ของเพลาและวงแหวนชี้ไปที่คอยล์เกลียวและเครื่องจักรความถี่ปานกลาง. การทำความร้อน ID ของรูต้องใช้ขนาดกะทัดรัด, คอยล์ที่ติดตั้งหัวจ่ายและการจับคู่กำลังอย่างระมัดระวัง. ฟีเจอร์เฉพาะอย่างฟันเฟืองหรือลูกเบี้ยวต้องการการจัดวางขดลวดเฉพาะจุด — มักใช้ตัวเหนี่ยวนําแบบหมุนเดี่ยวแบบ hairpin หรือแบบหมุนเดียว. สำหรับชิ้นส่วนที่ซับซ้อน, ดูคู่มือของเราเกี่ยวกับ การชุบแข็งเฟืองด้วยไฟเหนี่ยวนำ และ การชุบแข็งแกนเพลาโดยการเหนี่ยวนำ เพื่อพิจารณาเฉพาะรูปทรง.
4. ปริมาณการผลิตของคุณเท่าไหร่? งานในโรงงานขนาดเล็กหรืองานในโรงงานสนับสนุนเครื่องจักรแบบตั้งโต๊ะหรือเครื่องจักรกําลังกลางที่ยืดหยุ่นพร้อมขดลวดเปลี่ยนเร็ว. การผลิตปริมาณมากสมควรให้เครื่องจักรเฉพาะทางที่มีเครื่องมือเฉพาะ, การจัดการชิ้นส่วนอัตโนมัติ, และระบบดับแบบบูรณาการ — ต้นทุนเริ่มต้นสูงกว่าแต่ต้นทุนต่อชิ้นส่วนต่ํากว่าอย่างมากเมื่อขยายวงกว้าง.
5. มีสาธารณูปโภคอะไรบ้าง? เครื่องจักรอุตสาหกรรมข้างต้น 30 โดยทั่วไปแล้ว kW ต้องใช้ไฟสามเฟส 380–480V. การระบายความร้อนด้วยน้ำเป็นมาตรฐานสำหรับคอยล์และระบบอิเล็กทรอนิกส์กำลัง — คุณต้องมีแหล่งจ่ายน้ำหล่อเย็นที่เชื่อถือได้หรือเครื่องทำความเย็นแบบวงปิด. เครื่องจักรแบบพกพาใช้ไฟ 220 โวลต์เฟสเดียว และอาจใช้การระบายความร้อนด้วยอากาศสำหรับแหล่งจ่ายไฟ, ทำให้การติดตั้งง่ายขึ้นแต่จำกัดรอบการทำงานและกำลังขับ.
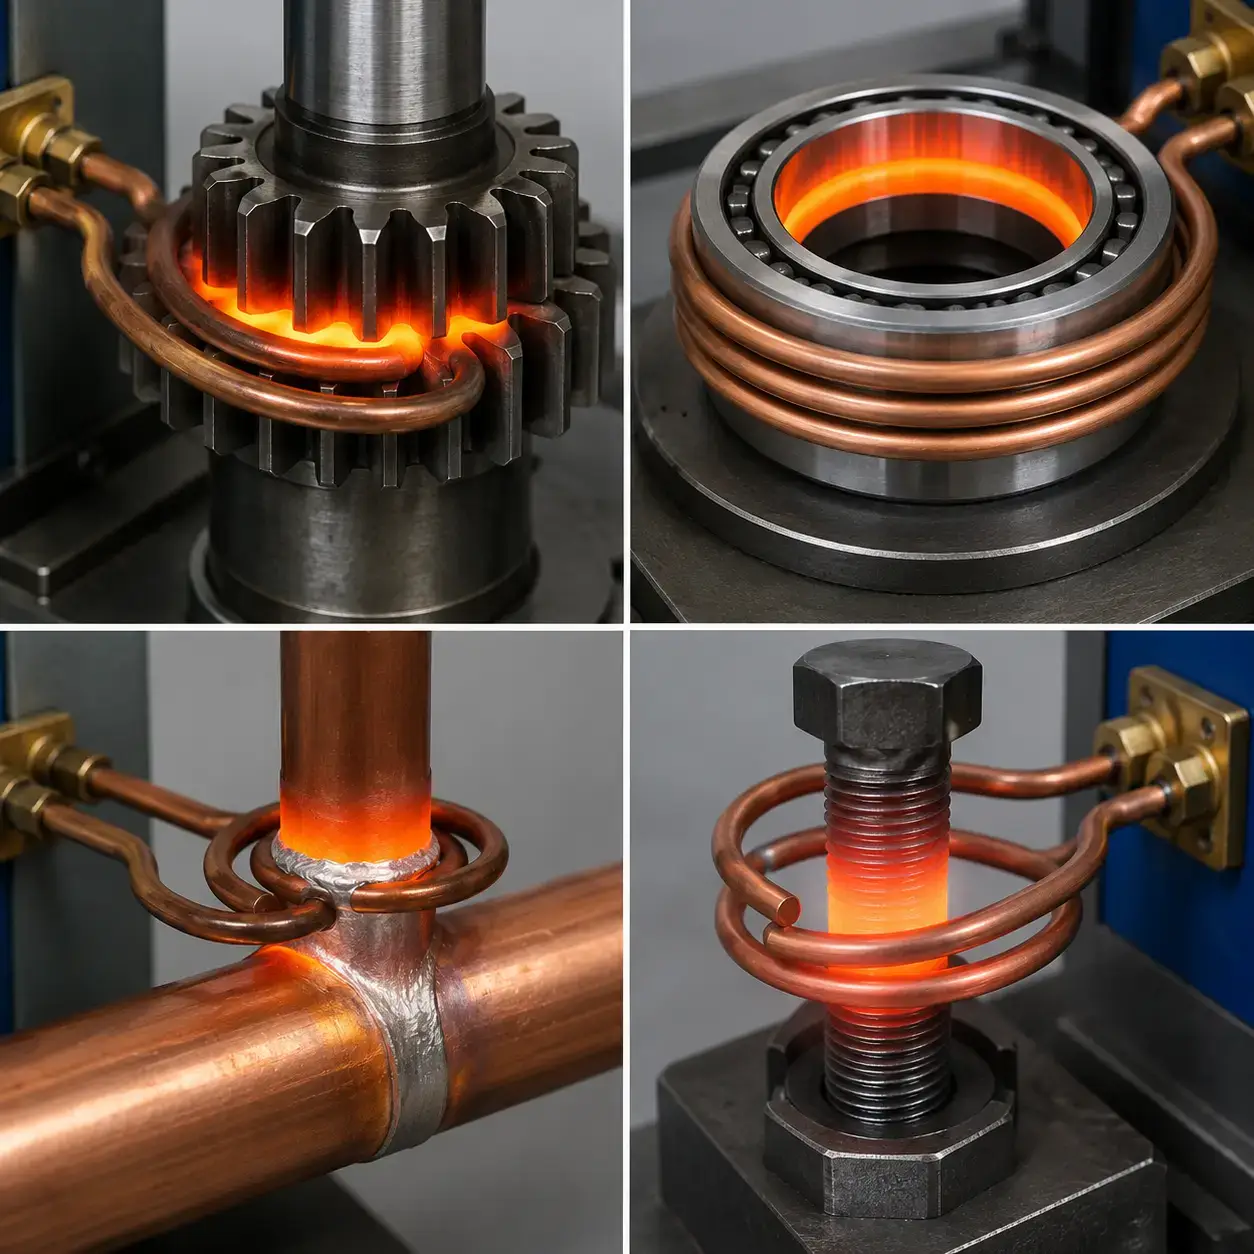
สำหรับวิดีโอสาธิตเครื่องให้ความร้อนแบบเหนี่ยวนำในการทำงาน, เยี่ยมชม ห้องสมุดวิดีโอของเรา หรือเรียกดูตัวอย่างการประยุกต์ใช้งานในหน้า หน้าการประยุกต์ใช้งานของเรา.
6. สรุป & คู่มือการเลือกอย่างรวดเร็ว
เครื่องให้ความร้อนแบบเหนี่ยวนำเป็นการลงทุนด้านความเร็ว, ความแม่นยำ, และการควบคุมกระบวนการ. เครื่องที่เหมาะสมจะตรงกับวัสดุของคุณ, รูปทรงชิ้นส่วน, ปริมาณการผลิต, และข้อจำกัดของสถานที่ — และมันทำได้โดยมีความสามารถเพียงพอที่จะรองรับการใช้งานครั้งต่อไปของคุณ, ไม่ใช่แค่ครั้งปัจจุบันของคุณ.
🔑 คู่มือการเลือกอย่างรวดเร็ว
| ต้องการการชุบแข็งแบบตื้น? | → เครื่องความถี่สูง (100–400 kHz), 20–200 kW |
| การชุบแข็งเฟือง, เพลา, ตลับลูกปืน? | → เครื่องจักรอุตสาหกรรมความถี่กลาง (1–10 kHz), 50–500 kW |
| การถอดหรือติดตั้งตลับลูกปืน? | → เครื่องมือถือแบบพกพา (10–50 kHz), 1–15 กิโลวัตต์ |
| การบัดกรีหรือบัดกรี? | → เครื่องตั้งโต๊ะ (30–200 กิโลเฮิรตซ์), 5–30 kW |
| การให้ความร้อนหรือการตีขึ้นรูปแบบแท่ง? | → ระบบความถี่กลาง/ต่ําเฉพาะทาง, 100–1000+ กิโลวัตต์ |
เพื่อสํารวจเครื่องทําความร้อนเหนี่ยวนําสําหรับการใช้งานเฉพาะของคุณ — การชุบแข็ง, การบัดกรี, การตีขึ้นรูป, การให้ความร้อนกับตลับลูกปืน, หรือการถอดน็อต — ดู ช่วงผลิตภัณฑ์ หรือเข้าสู่ การให้ความร้อนแบบเหนี่ยวนำ และ การชุบแข็งด้วยเหนี่ยวนำ หน้าโซลูชันสําหรับคําแนะนําอุปกรณ์เฉพาะการใช้งาน.
ไม่แน่ใจว่าเครื่องใดเหมาะกับการใช้งานของคุณ?
ส่งข้อกําหนดชิ้นส่วนของคุณ, วัสดุ, และเป้าหมายการผลิต. ทีมวิศวกรของเราจะแนะนำประเภทเครื่องจักรที่เหมาะสม, ระดับกำลังไฟ, และการจัดเรียงคอยล์ — การประเมินทางเทคนิคฟรีโดยไม่มีข้อผูกมัด.


