
Qué es una máquina de calentamiento por inducción? Dominando 5 Tipos Críticos & Cómo Elegir la Correcta
Entra en cualquier taller moderno de tratamiento térmico, and the first thing you notice is the absence of open flames. In their place: cabinets with digital displays, copper coils glowing faintly, and parts moving through heating stations in seconds. At the center of it all is the Máquina de calentamiento por inducción — the equipment that turns electricity into precisely controlled heat, without fire, without contact, and without the long warm-up times of traditional furnaces. This guide explains what these machines are, cómo funcionan, the five main types, and how to choose the right one for your application.
Índice de contenidos
1. Qué es una máquina de calentamiento por inducción?
Una máquina de calentamiento por inducción es un equipo que utiliza inducción electromagnética para calentar materiales eléctricamente conductores —principalmente metales— sin contacto directo ni combustión. Consiste en tres subsistemas principales: una fuente de alimentación que convierte la electricidad de la red en corriente alterna de alta frecuencia, una bobina de trabajo (inductor) que genera el campo magnético, y un sistema de enfriamiento que elimina el calor residual de la bobina y la electrónica de potencia.
La característica definitoria de una máquina de calentamiento por inducción es que el calor se genera dentro de la propia pieza de trabajo, no se transfiere desde una fuente externa. La máquina no se calienta, la pieza sí. Esta es la diferencia fundamental con el calentamiento por llama, calentamiento por resistencia, y el calentamiento en horno, y es lo que le da a la inducción su rapidez, precisión, y eficiencia energética.
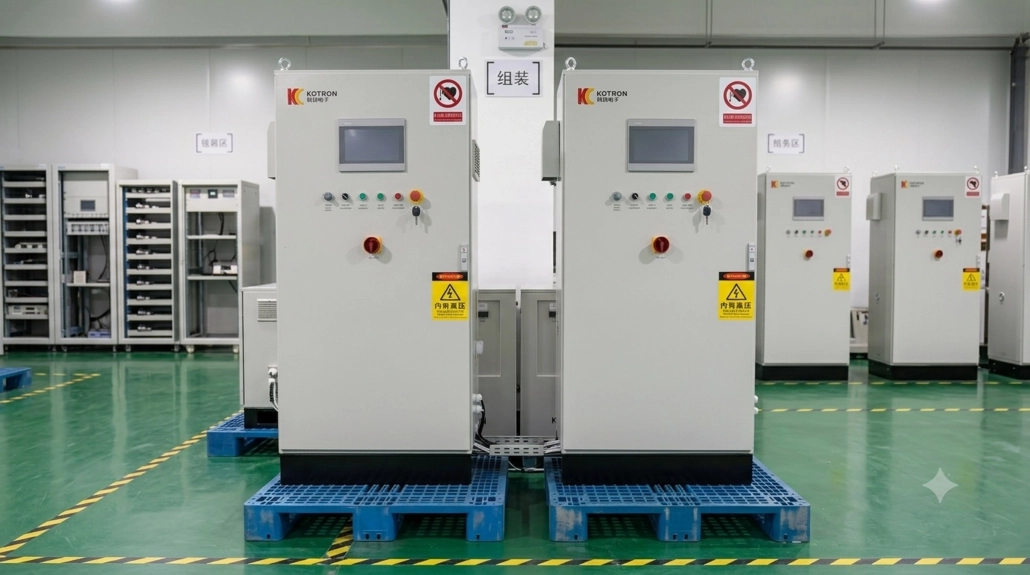
Las máquinas de calentamiento por inducción van desde unidades compactas de mano el tamaño de una fuente de alimentación de soldadura — utilizada para la extracción de pernos y pequeños trabajos de brasado — a sistemas de gabinete industrial el tamaño de un refrigerador, entregando cientos de kilovatios para el endurecimiento continuo de engranajes, ejes, y anillos de rodamiento. A pesar de esta variedad en escala, toda máquina opera bajo el mismo principio físico explicado en nuestra guía de cómo funciona el calentamiento por inducción.
2. Cómo funciona una máquina de calentamiento por inducción?
Cada máquina de calentamiento por inducción, independientemente de su tamaño o aplicación, sigue el mismo proceso de cuatro pasos.
Paso 1 — Conversión de Energía. La máquina toma la electricidad de la red entrante (típicamente 380–480V trifásico para unidades industriales, o 220V monofásico para unidades portátiles) y lo convierte a CC usando un rectificador. The DC is then switched at high frequency by an inverter — using IGBT or MOSFET transistors — to produce the high-frequency alternating current that drives the work coil. Modern machines use digital signal processing (DSP) control boards to manage this conversion with precise frequency and power regulation.
Paso 2 — Magnetic Field Generation. La corriente de alta frecuencia fluye a través de la bobina de trabajo — un conductor de cobre con forma colocado alrededor o cerca de la pieza. Como se cubre en nuestro artículo sobre cómo funcionan las bobinas de inducción, la geometría de la bobina determina dónde se concentra el campo magnético y, por lo tanto, dónde se calienta la pieza. La corriente alterna crea un campo magnético alterno que se expande, se colapsa, y cambia de dirección a la frecuencia de operación.
Paso 3 — Inducción por Corriente de Foucault. The alternating magnetic field penetrates the surface of the conductive workpiece placed within or near the coil. By Faraday’s law of induction, este campo cambiante induce corrientes eléctricas circulantes — corrientes de Foucault — dentro del metal. La profundidad de penetración de estas corrientes está gobernada porla frecuencia de calentamiento por inducción: las frecuencias altas confinan el calentamiento a una capa superficial más fina, mientras que las frecuencias bajas impulsan la corriente más profundamente en la pieza.
Paso 4 Calentamiento resistivo. La pieza tiene resistencia eléctrica. A medida que las corrientes de Foucault fluyen a través de este material resistivo, la energía eléctrica se convierte en energía térmica (calentamiento en julios, pérdidas I²R), y la temperatura de la pieza aumenta — rápidamente. para aceros magnéticos por debajo del punto de Curie (≈770°C), la histéresis magnética contribuye con un calentamiento adicional, haciendo el proceso aún más eficiente hasta que el material se vuelve no magnético.
todo el ciclo — desde la temperatura ambiente hasta más de 900°C en la superficie — puede durar 2 a 10 segundos dependiendo del tamaño de la pieza y la densidad de potencia. Esta velocidad es lo que hace que la inducción sea el método de calentamiento dominante para el tratamiento térmico de producción de alto volumen.
3. Ventajas de las Máquinas de Calentamiento por Inducción
En comparación con el calentamiento por llama, hornos de gas, y calentamiento por resistencia, las máquinas de inducción ofrecen cinco claras ventajas operativas.
Velocidad. La inducción calienta las piezas en segundos, no en minutos. No hay tiempo de calentamiento para la propia máquina: está lista en el momento en que la enciendes. Para líneas de producción que manejan miles de piezas por turno, esta ventaja en el tiempo de ciclo se traduce directamente en mayor rendimiento y menor costo por pieza.
Precisión. Al controlar la frecuencia, potencia, geometría de la bobina, y el tiempo de calentamiento, puede calentar una zona específica a una profundidad exacta mientras deja frías las áreas adyacentes. Por esto, el temple por inducción puede producir una 2 capa de 1 mm resistente al desgaste en la superficie de un diente de engranaje mientras el núcleo del engranaje permanece duro y dúctil — un nivel de control espacial que el temple por llama no puede igualar.
Eficiencia energética. Un sistema de inducción bien diseñado logra 80–90 % de eficiencia en la transferencia de energía desde la entrada de la fuente de alimentación hasta la superficie de la pieza. Un horno de gas típico funciona al 20–30% — la mayor parte de la energía sube por el conducto. La inducción genera calor directamente en la pieza, no en el entorno circundante.
Operación limpia y segura. Sin combustión, Sin subproductos de combustión, Sin gases de escape, sin hollín. El entorno de trabajo se mantiene más fresco y limpio. Sin permisos de emisión, Sin tuberías de gas, Sin almacenamiento de combustible inflamable. Los operadores trabajan junto a la máquina sin exposición a paredes de fuego o caliente.
Control de procesos y repetibilidad. Las máquinas modernas de inducción usan controladores digitales con almacenamiento de recetas, retroalimentación de temperatura (pirómetro o cámara térmica), y registro de datos. Una vez que se ajusta un proceso, la máquina reproduce exactamente el mismo ciclo de calentamiento pieza tras pieza — crucial para asegurar la calidad en la fabricación de automóviles, aeroespacial, y de rodamientos.
4. Cinco tipos de máquinas de calentamiento por inducción
Las máquinas de calentamiento por inducción se categorizan por nivel de potencia, rango de frecuencia, y aplicación prevista. La tabla a continuación compara los cinco tipos más comunes.
| Tipo de máquina | Rango de frecuencia | Potencia típica | Mejor para | Tamaño de la pieza | Industrias típicas |
|---|---|---|---|---|---|
| Portátil / De mano | 10–50 kHz | 1–15 kW | Extracción de tornillos, instalación de rodamientos, reparaciones de campo, soldadura pequeña | pequeño: tornillos, rodamientos hasta 300 mm de diámetro exterior | Mantenimiento, reparación automotriz, construcción |
| Mesa de trabajo / laboratorio | 30–200kHz | 5–30 kilovatios | Endurecimiento de piezas pequeñas, soldadura fuerte, soldadura, R&D, sala de herramientas | pequeño: pinos, engranajes pequeños, herramientas de corte, accesorios | fabricación de herramientas, climatización, R&laboratorios D, dentales/médicos |
| Industrial de frecuencia media | 1-10 kHz | 50–500 kW | Endurecimiento de engranajes, endurecimiento de ejes, endurecimiento del anillo del rodamiento, precalentamiento de forja | Mediano-grande: engranajes M4+, ejes Ø30–150 mm, anillos de rodamientos | Automotor, maquinaria pesada, fabricación de rodamientos |
| Industrial de alta frecuencia | 100–400 kHz | 20–200 kW | Endurecimiento superficial, engranajes pequeños, lóbulos de levas, piezas de pared fina, bordes cortantes | Pequeño-mediano: lóbulos de levas, engranajes pequeños M2–4, anillos delgados, pinos | Automotor, ingeniería de precisión, fabricación de herramientas de corte |
| Especializada / Dedicada | específica para la aplicación | 20–1000+ kW | Calefacción de billetes para forja, recocido de costura, calentamiento de alambre, soldadura de tubos, cinta continua | Todos los tamaños: lingotes, tubos, Cable, Cinta, ferrocarril | acerías, plantas de forja, fabricación de tubos/tuberías |
La clasificación por frecuencia de estas máquinas sigue las bandas estándar de la industria. Para profundizar en por qué la frecuencia es importante y cómo ajustarla a su pieza, consulte nuestra guía detallada sobre clasificación de la frecuencia de calefacción por inducción.
5. Cómo Elegir la Máquina de Calentamiento por Inducción Correcta
Seleccionar la máquina adecuada se reduce a responder cinco preguntas sobre su aplicación. El orden importa: cada respuesta reduce el campo.
1. ¿Qué material está calentando? El acero al carbono y el hierro fundido se calientan eficientemente con inducción (tanto las contribuciones de corriente de Foucaults como la histéresis por debajo del punto de Curie). Los materiales no magnéticos — aluminio, cobre, latón, acero inoxidable — requieren mayor densidad de potencia y a menudo mayor frecuencia. La elección del material afecta selección de potencia de calentamiento por inducción Directamente.
2. ¿cuál es la temperatura objetivo y la profundidad de la carcasa?? El endurecimiento superficial a 2 mm de profundidad en un engranaje requiere frecuencia media (1-10 kHz) a densidad de potencia moderada. El calentamiento directo de un lingote para forja necesita baja frecuencia y alta potencia total. Profundidades de caja poco profundas debajo 1 demanda de alta frecuencia (100+ kHz).
3. ¿Cuál es la geometría de la pieza? Calentamiento OD de ejes y anillos hacia bobinas helicoidales y máquinas de frecuencia media. El calentamiento de diámetro interno de los agujeros requiere compactidad, bobinas equipadas con concentrador y una cuidadosa adaptación de potencia. Discrete features like gear teeth or cam lobes need localized coil configurations — often with hairpin or shaped single-turn inductors. Para piezas complejas, consulta nuestras guías sobre El temple por inducción de engranajes y temple por inducción de ejes para consideraciones específicas de geometría.
4. What is your production volume? El trabajo de bajo volumen o tipo taller favorece máquinas de banco flexibles o de potencia media con bobinas de cambio rápido. La producción de alto volumen justifica máquinas dedicadas con herramientas personalizadas, manejo automatizado de piezas, y sistemas de temple integrados: mayor costo inicial pero costo por pieza dramáticamente menor a gran escala.
5. Qué servicios están disponibles? Las máquinas industriales de más de 30 kW típicamente requieren energía trifásica de 380–480 V. La refrigeración líquida es estándar para la bobina y la electrónica de potencia — necesitas un suministro fiable de agua de refrigeración o un enfriador de circuito cerrado. Las máquinas portátiles funcionan con monofásica de 220V y pueden usar refrigeración por aire como fuente de alimentación, simplificando la instalación pero limitando el ciclo de trabajo y la potencia de producción.
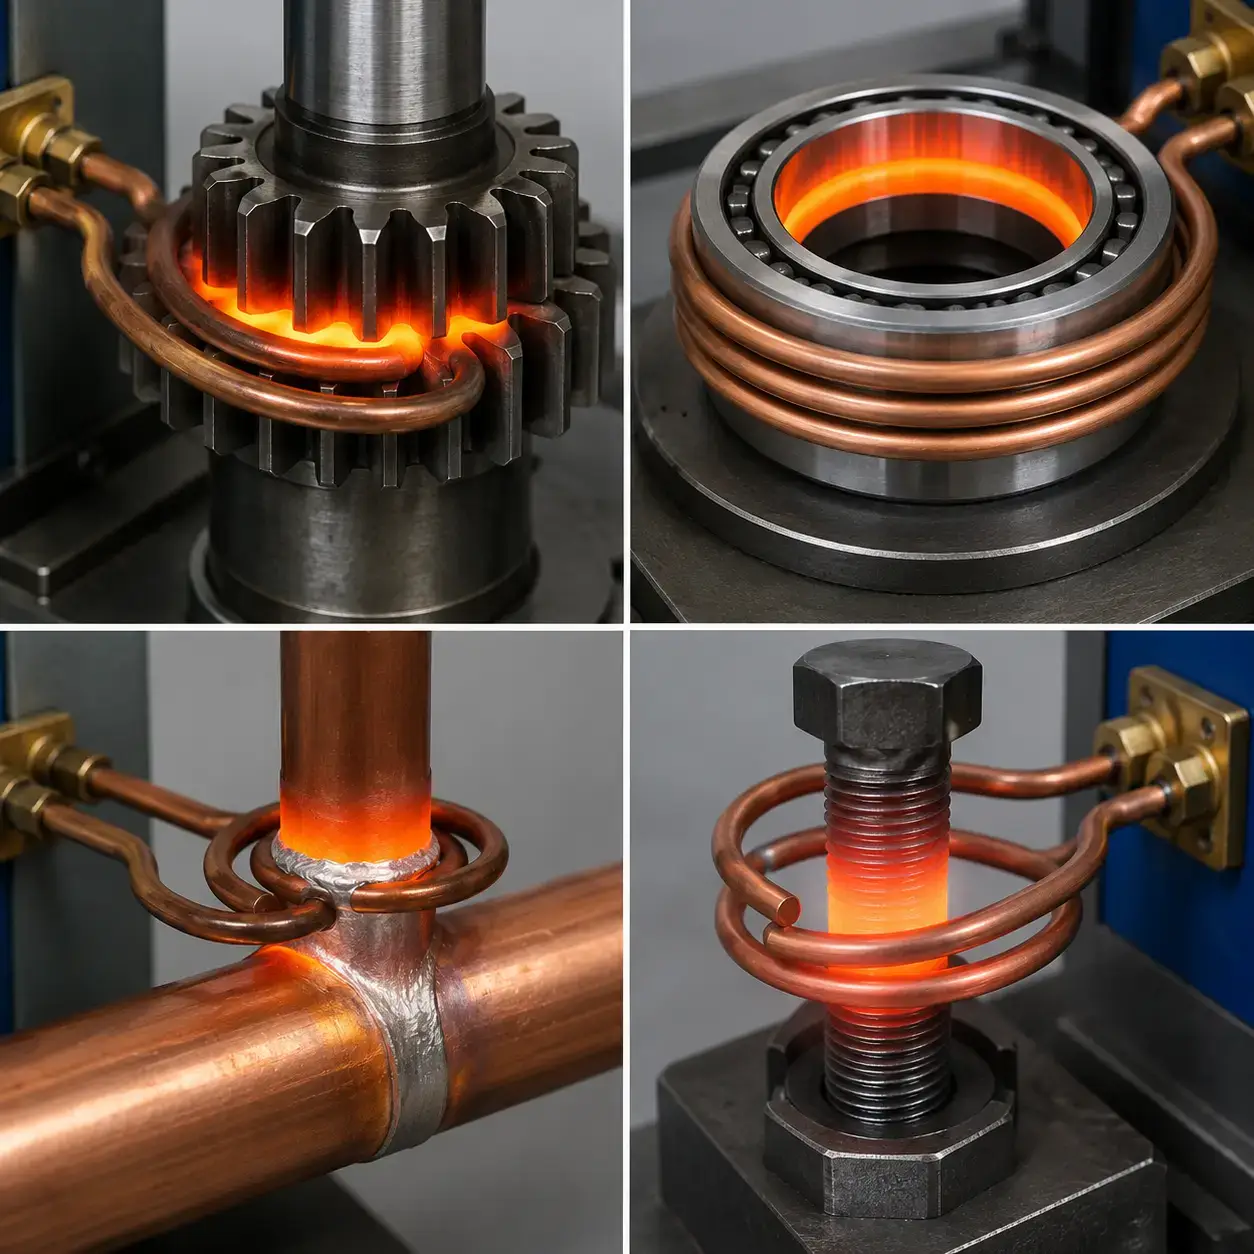
Para demostraciones en vídeo de máquinas de calefacción por inducción en funcionamiento, visita nuestro biblioteca de videos o navega ejemplos de aplicaciones en nuestra página de aplicaciones.
6. Resumen & Guía de Selección Rápida
Una máquina de calentamiento por inducción es una inversión en rapidez, precisión, y control de proceso. La máquina adecuada coincide con tu material, geometría de la pieza, volumen de producción, y las limitaciones de tu instalación — y lo hace con suficiente margen para manejar tu próxima aplicación, no solo la actual.
🔑 Guía rápida de selección
| ¿Necesitas cementar superficiales poco profundas? | → Máquina de alta frecuencia (100–400 kHz), 20–200 kW |
| Endurecimiento de engranajes, ejes, rodamientos? | → Máquina industrial de frecuencia media (1-10 kHz), 50–500 kW |
| Retiro de pernos o montaje de rodamientos? | → Máquina portátil de mano (10–50 kHz), 1–15 kW |
| Bronceado o soldadura? | → Máquina de sobremesa (30–200kHz), 5–30 kilovatios |
| Billet heating or forging preheat? | → Specialized medium/low-frequency system, 100–1000+ kW |
To explore induction heating machines for your specific application — hardening, soldadura fuerte, forja, calentamiento de rodamientos, or bolt removal — browse our gama de productos o visitar el calentamiento por inducción y temple por inducción solution pages for application-specific equipment recommendations.
Not Sure Which Machine Fits Your Application?
Send us your part specifications, material, y objetivos de producción. Nuestro equipo de ingeniería recomendará el tipo de máquina adecuado, nivel de potencia, y la configuración de la bobina — evaluación técnica gratuita sin compromiso.


