
ما هي آلة التسخين التعريفي? إتقان 5 الأنواع الحرجة & كيفية اختيار المناسب
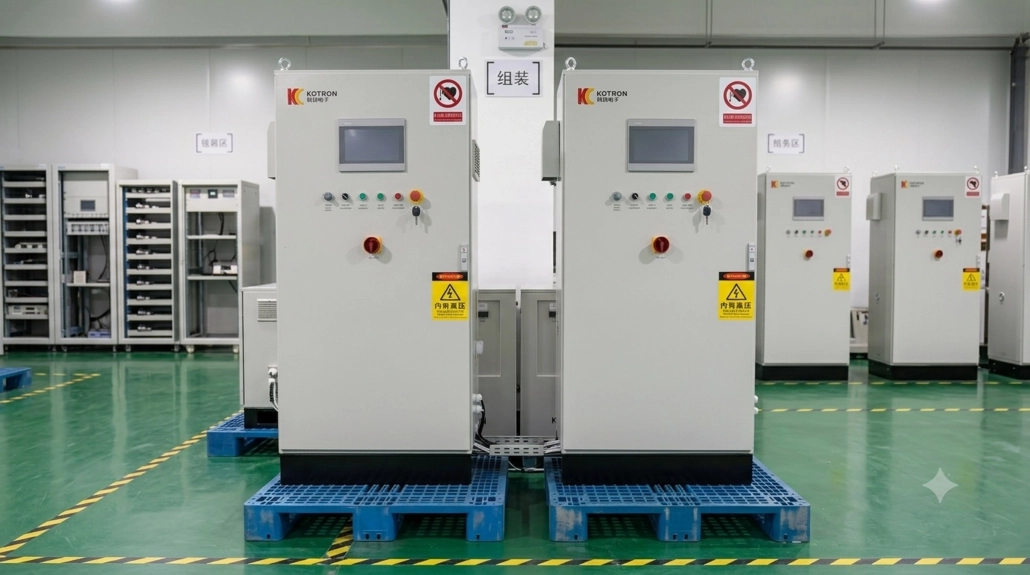
قم بالدخول إلى أي متجر حديث للمعالجة الحرارية, وأول شيء تلاحظه هو عدم وجود ألسنة اللهب المكشوفة. في مكانهم: خزائن مع شاشات رقمية, لفائف النحاس متوهجة بصوت ضعيف, وتتحرك الأجزاء عبر محطات التسخين في ثوانٍ. في وسط كل ذلك هو آلة التسخين بالحث الكهربائي - المعدات التي تحول الكهرباء إلى حرارة يتم التحكم فيها بدقة, بدون نار, بدون اتصال, وبدون أوقات التسخين الطويلة للأفران التقليدية. يشرح هذا الدليل ما هي هذه الآلات, كيفية عملهما, الأنواع الخمسة الرئيسية, وكيفية اختيار المناسب لتطبيقك.
جدول المحتويات
1. ما هي آلة التسخين التعريفي?
آلة التسخين التعريفي هي قطعة من المعدات التي تستخدم الحث الكهرومغناطيسي لتسخين المواد الموصلة للكهرباء — خصوصًا المعادن — دون اتصال مباشر أو احتراق. يتكون من ثلاثة أنظمة فرعية أساسية: مزود طاقة يحول الكهرباء الرئيسية إلى تيار متردد عالي التردد, ملف عمل (محث) الذي يولد المجال المغناطيسي, ونظام تبريد يزيل الحرارة الزائدة من الملف والإلكترونيات الخاصة بالطاقة.
الخاصية المميزة لماكينة التسخين بالحث هي أن تُولد الحرارة داخل قطعة العمل نفسها, وليس من مصدر خارجي. الآلة لا تسخن — الجزء هو الذي يسخن. هذا هو الفرق الأساسي عن التسخين بالنار, تسخين المقاومة, والتسخين بالفرن, وهذا ما يمنح الحث سرعته, الدقة, وكفاءته في استخدام الطاقة.
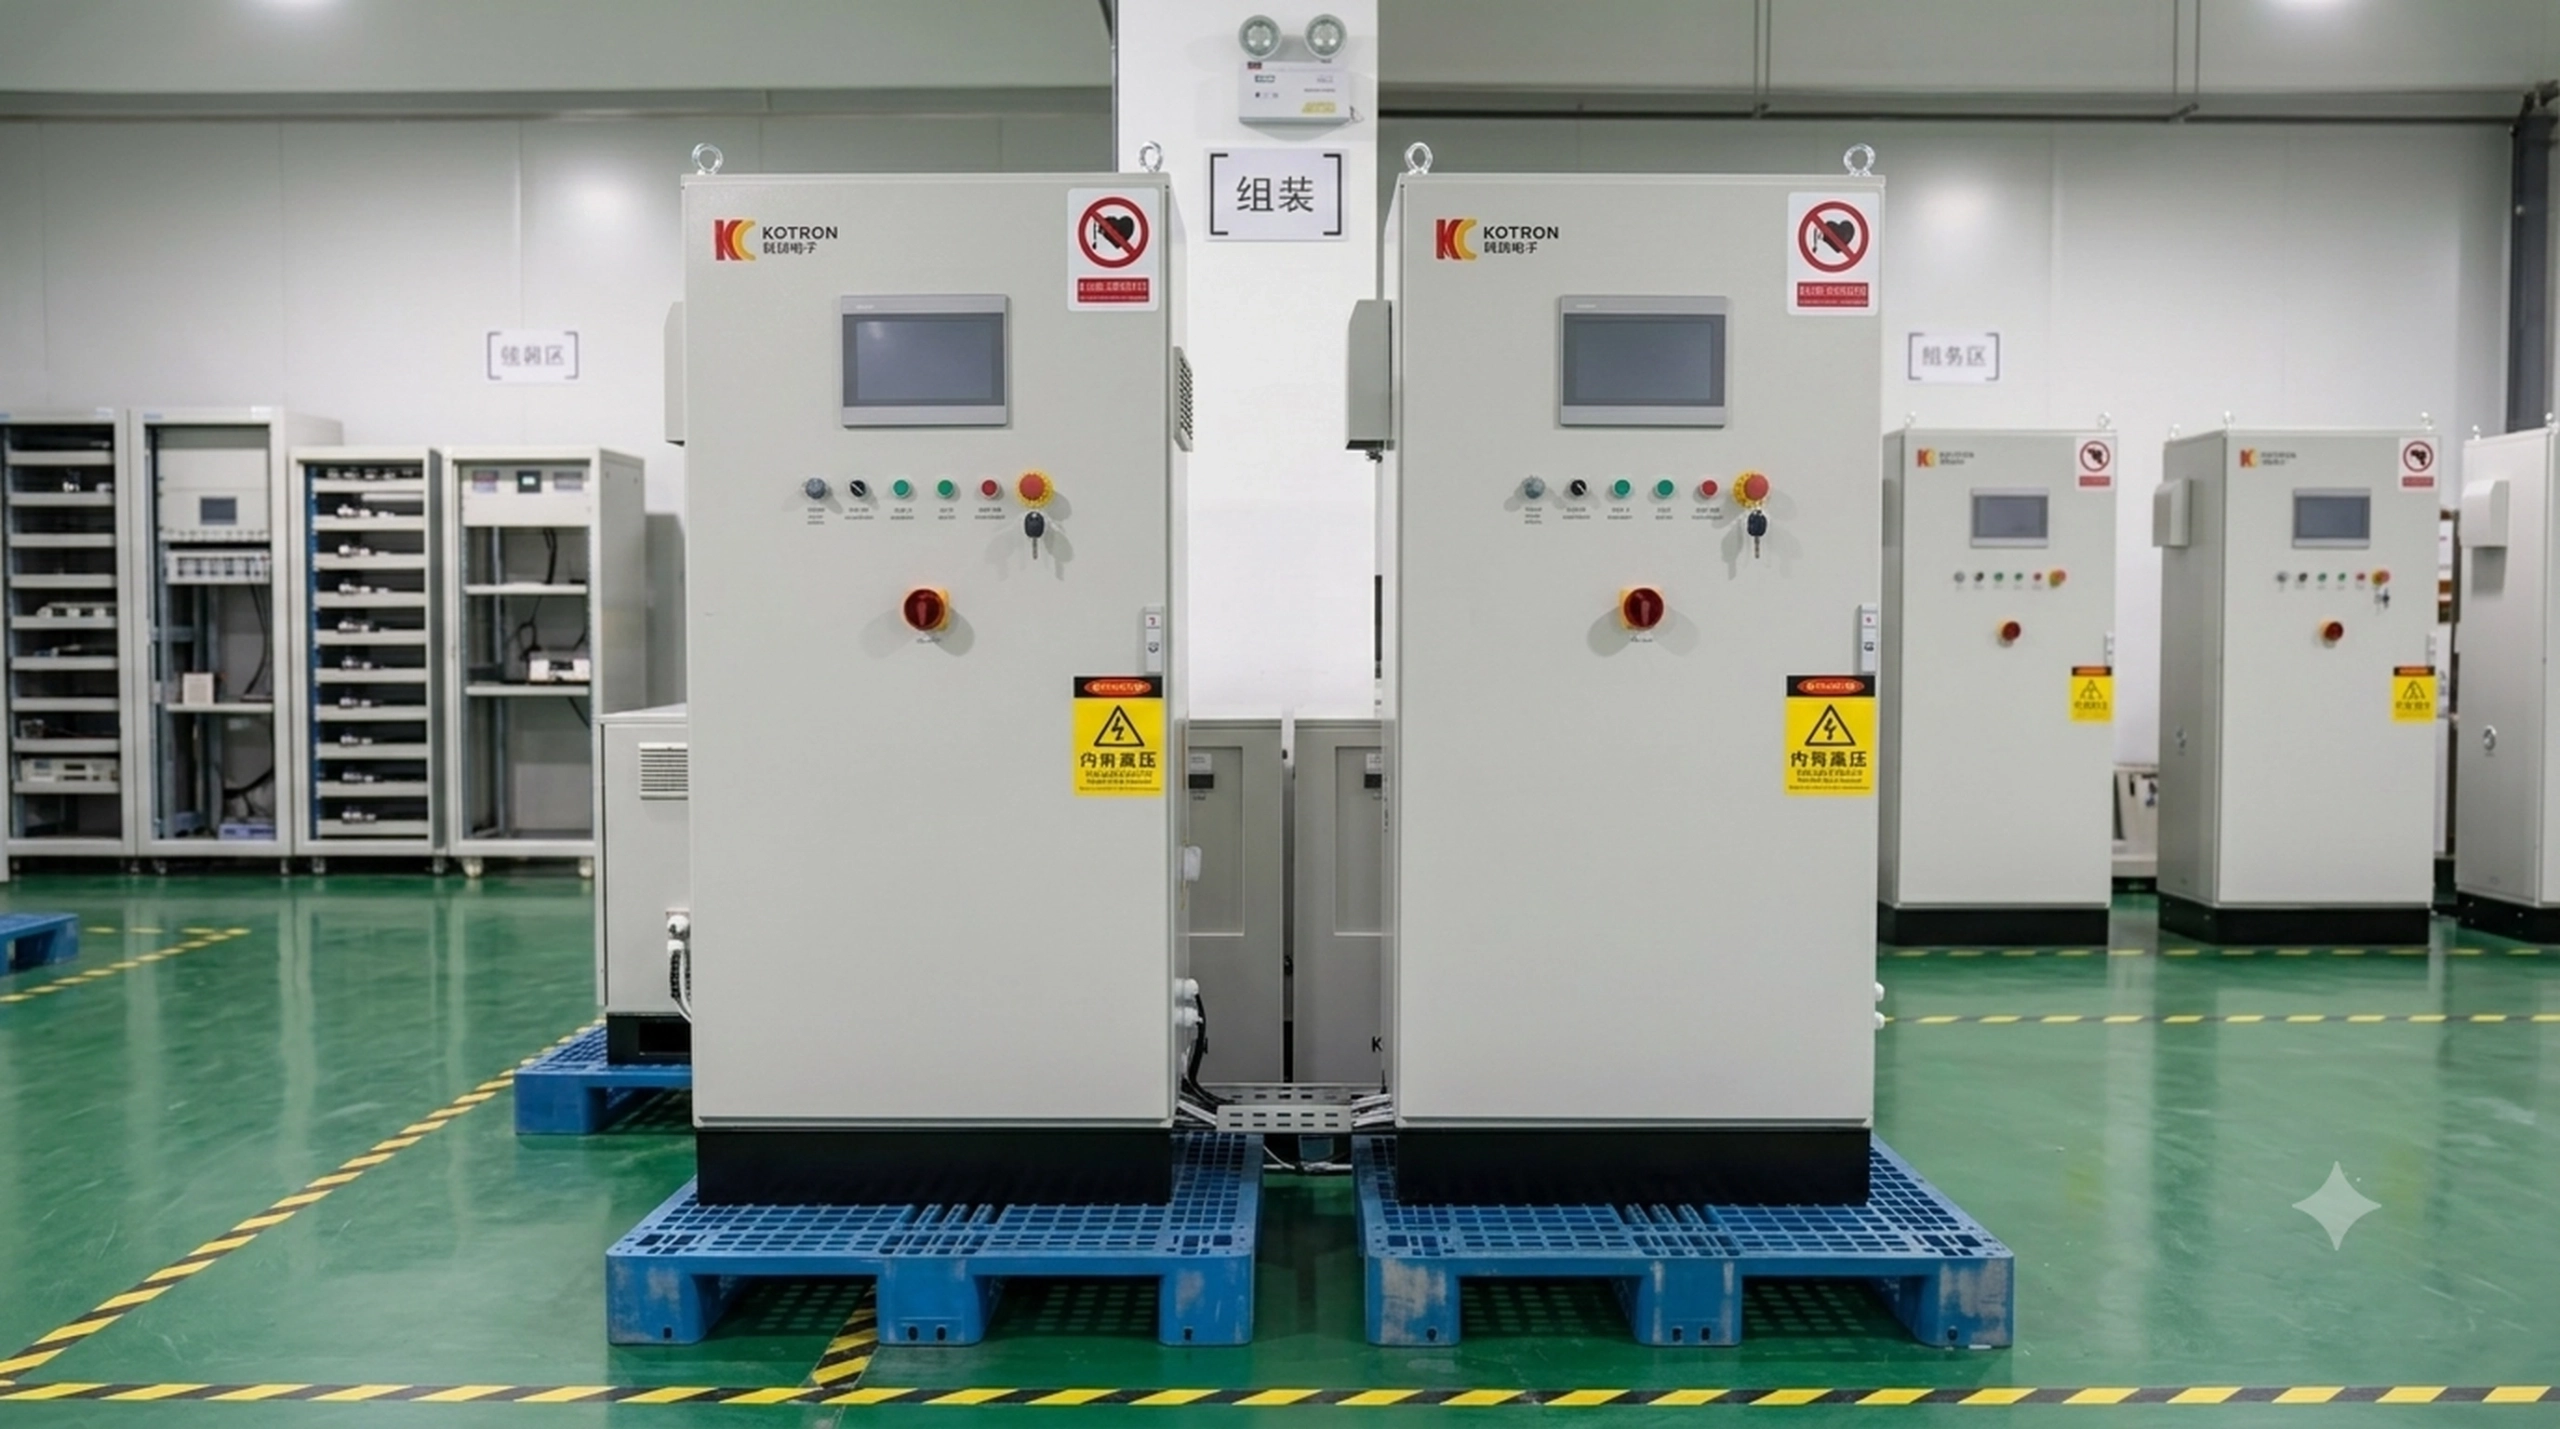
آلات التسخين بالحث تتراوح من وحدات محمولة مدمجة بحجم مصدر طاقة اللحام — تُستخدم لإزالة البراغي وأعمال اللحام الصغيرة — إلى أنظمة خزانة صناعية بحجم الثلاجة, تقدم مئات الكيلوواط للإنتاج المستمر بتقسية التروس, المحاور, وحلقات المحامل. على الرغم من هذا التفاوت في الحجم, كل آلة تعمل على نفس المبدأ الفيزيائي الموضح في دليلنا ل كيف يعمل التسخين بالحث.
2. كيف تعمل آلة التسخين التعريفي?
كل آلة تسخين التحريض, بغض النظر عن الحجم أو التطبيق, تتبع نفس العملية ذات الأربع خطوات.
الخطوة 1 — تحويل الطاقة. تأخذ الآلة الكهرباء القادمة من التيار الكهربائي الرئيسي (عادة 380–480 فولت ثلاثي الطور للوحدات الصناعية, أو 220 فولت أحادي الطور للوحدات المحمولة) وتحولها إلى تيار مستمر باستخدام مقوم. يتم بعد ذلك تحويل التيار المستمر إلى تيار متردد عالي التردد بواسطة محول — باستخدام ترانزستورات IGBT أو MOSFET — لإنتاج التيار المتردد عالي التردد الذي يحرك ملف العمل. تستخدم الآلات الحديثة معالجة الإشارة الرقمية (DSP) لوحات التحكم لإدارة هذا التحويل مع تنظيم دقيق للتردد والطاقة.
الخطوة 2 — توليد المجال المغناطيسي. يتدفق التيار عالي التردد عبر ملف العمل — موصل نحاسي مشكّل موضوع حول أو بالقرب من قطعة العمل. كما ورد في مقالنا عن كيف تعمل الملفات الحثية, تحدد هندسة الملف مكان تركيز المجال المغناطيسي وبالتالي مكان تسخين الجزء. يخلق التيار المتردد مجالًا مغناطيسيًا متناوبًا يتوسع, ينهار, ويعكس الاتجاه عند تردد التشغيل.
الخطوة 3 - تحريض تيار إيدي. يخترق المجال المغناطيسي المتناوب سطح قطعة العمل الموصلة الموضوعة داخل الملف أو بالقرب منه. بواسطة قانون فاراداي للحث, يؤدي هذا المجال المتغير إلى تحفيز تيارات كهربائية متداولة -تيارات إيدي- داخل المعدن. عمق اختراق هذه التيارات يتحدد بواسطة تردد التسخين بالحث: الترددات الأعلى تحصر التسخين في طبقة سطحية أرق, بينما التيارات ذات الترددات المنخفضة تدفع التيار أعمق في القطعة.
الخطوة 4 — التسخين المقاوم. القطعة لها مقاومة كهربائية. مع تدفق التيارات الدوامية عبر هذه المادة المقاومة, تتحول الطاقة الكهربائية إلى طاقة حرارية (تسخين جول, خسائر I²R), وترتفع درجة حرارة القطعة — بسرعة. بالنسبة للصلب المغناطيسي أسفل نقطة كوري (≈770°م), تساهم المقاومة المغناطيسية في التدفئة الإضافية, مما يجعل العملية أكثر كفاءة حتى يصبح المادة غير مغناطيسية.
يمكن أن تستغرق الدورة بأكملها — من درجة حرارة الغرفة إلى أكثر من 900°م على السطح — 2 إلى 10 ثواني اعتمادًا على حجم الجزء وكثافة الطاقة. هذه السرعة هي ما يجعل التسخين بالتحريض الطريقة المهيمنة للتسخين في الإنتاج بكميات كبيرة.
3. مزايا آلات التسخين التعريفي
مقارنة بالتسخين باللهب, أفران الغاز, وبالتسخين بالمقاومة, توفر آلات التسخين بالتحريض خمسة مزايا تشغيلية واضحة.
السرعة. يقوم التحريض بتسخين الأجزاء في ثوان, ليس خلال دقائق. لا وقت تسخين للجهاز نفسه — إنه جاهز بمجرد تشغيله. لخطوط الإنتاج التي تعمل على آلاف القطع في كل وردية, تترجم ميزة زمن الدورة هذه مباشرة إلى إنتاجية أعلى وتكلفة أقل لكل قطعة.
الدقة. من خلال التحكم في التردد, الطاقة, هندسة الملف, وزمن التسخين, يمكنك تسخين منطقة محددة إلى عمق دقيق مع ترك المناطق المجاورة باردة. هذا هو السبب في أن التقسية بالحث يمكن أن تنتج 2 غطاء مقاوم للتآكل بسمك ملم على سطح سن الترس بينما يظل جوهر الترس صلبًا ومرنًا — مستوى من التحكم المكاني لا يمكن لمعاملة اللهب أن تضاهيه.
كفاءة الطاقة. ينجز نظام التحريض المصمم جيدًا 80–90% كفاءة نقل الطاقة من مدخل مصدر الطاقة إلى سطح الجزء. يعمل فرن الغاز النموذجي عند 20–30% — معظم الطاقة تذهب إلى المدخنة. يولد التحريض الحرارة مباشرة في قطعة العمل, ليس في البيئة المحيطة.
تشغيل نظيف وآمن. لا احتراق, لا لهب مفتوح, لا غازات عادم, لا سخام. يبقى بيئة العمل أكثر برودة ونظافة. لا تصاريح انبعاثات, لا توجد أنابيب غاز, لا يوجد تخزين وقود قابل للاشتعال. يعمل المشغلون بجانب الآلة دون التعرض للهب أو جدران الفرن الساخنة.
التحكم في العملية وإمكانية التكرار. تستخدم الآلات الحثية الحديثة متحكمات رقمية مع تخزين الوصفات, ردود فعل درجة الحرارة (مقياس درجة الحرارة أو الكاميرا الحرارية), وتسجيل البيانات. بمجرد ضبط عملية معينة, تعيد الآلة إنتاج نفس دورة التسخين بالضبط جزءًا بعد جزء — وهذا أمر حيوي لضمان الجودة في صناعة السيارات, الفضاء الجوي, وتصنيع المحامل.
4. خمسة أنواع من ماكينات التسخين بالحث
تصنف ماكينات التسخين بالحث حسب مستوى الطاقة, نطاق التردد, والتطبيق المقصود. يقارن الجدول أدناه بين أكثر خمسة أنواع شيوعًا.
| نوع الماكينة | نطاق التردد | القدرة النموذجية | الأفضل لـ | حجم الجزء | الصناعات النموذجية |
|---|---|---|---|---|---|
| محمولة / يدوية | 10-50 كيلو هرتز | 1–15 كيلو واط | إزالة البراغي, تركيب المحامل, الإصلاحات الميدانية, اللحمية الصغيرة | صغيرة: براغي, محامل حتى 300 مم OD | الصيانة, إصلاح السيارات, البناء |
| على الطاولة / مختبر | 30-200 كيلو هرتز | 5–30 كيلوواط | تصلب القطع الصغيرة, التلحيم باللحام, اللحام بالقصدير, R&D, غرفة الأدوات | صغيرة: الدبابيس, التروس الصغيرة, أدوات القطع, التركيبات | صنع الأدوات, التدفئة والتهوية وتكييف الهواء HVAC, R&مختبرات D, الأسنان/الطب |
| التردد المتوسط الصناعي | 1–10 كيلوهرتز | 50–500 كيلوواط | تصلب التروس, تصليب المحاور, تصلب حلقات المحامل, تسخين التشكيل المسبق | متوسطة–كبيرة: تروس M4+, محاور Ø30–150 مم, حلقات التحمل | السيارات, آلات ثقيلة, تصنيع المحامل |
| الصناعية عالية التردد | 100–400 كيلوهرتز | 20–200 كيلوواط | تصلب سطحي ضحل, التروس الصغيرة, نتوءات الكامات, قطع رقيقة الجدران, حواف القطع | صغيرة–متوسطة: نتوءات الكامات, تروس صغيرة M2–4, حلقات رقيقة, الدبابيس | السيارات, الهندسة الدقيقة, تصنيع أدوات القطع |
| متخصصة / مخصصة | محددة حسب التطبيق | 20–1000+ كيلوواط | تسخين البليت للتزوير, لحام الوصلات, تسخين الأسلاك, لحام الأنابيب, شريط مستمر | جميع الأحجام: السبائك, الأنابيب, سلك, شريط, السكك الحديدية | أفران الصلب, مصانع التشكيل, تصنيع الأنابيب/أنابيب |
تصنيف تردد هذه الآلات يتبع نطاقات الصناعة القياسية. للتمعن بشكل أعمق في سبب أهمية التردد وكيفية مطابقته لقطعتك, راجع دليلنا التفصيلي ل تصنيف تردد التسخين بالحث.
5. كيفية اختيار آلة التسخين التعريفي المناسبة
يأتي اختيار الجهاز المناسب للإجابة على خمسة أسئلة حول طلبك. الترتيب مهم – كل إجابة تضيق المجال.
1. ما هي المواد التي تقوم بتسخينها? يسخن الفولاذ الكربوني والحديد الزهر بكفاءة مع الحث (كل من مساهمات التيار الدوامي والتباطؤ أقل من نقطة كوري). المواد غير المغناطيسية - الألومنيوم, النحاس, النحاس الأصفر, الفولاذ المقاوم للصدأ - يتطلب كثافة طاقة أعلى وترددًا أعلى في كثير من الأحيان. يؤثر اختيار المواد موارد اختيار مصدر طاقة التسخين بالحث مباشرة.
2. ما هي درجة الحرارة المستهدفة وعمق الحالة? تصلب السطح ل 2 عمق ملم على الترس يتطلب تردد متوسط (1–10 كيلوهرتز) بكثافة طاقة معتدلة. من خلال التسخين، يحتاج البليت المستخدم للتزوير إلى تردد منخفض وطاقة إجمالية عالية. أعماق الحالة الضحلة تحت 1 ملم الطلب عالية التردد (100+ كيلوهرتز).
3. ما هي هندسة الجزء? يشير تسخين الـ OD للأعمدة والحلقات إلى الملفات الحلزونية والآلات ذات التردد المتوسط. يتطلب تسخين التجاويف المدمجة, الملفات المزودة بمركزات ومطابقة الطاقة بعناية. الميزات المنفصلة مثل أسنان التروس أو نتوءات الكامات تحتاج إلى تكوينات ملفات موضعية — غالبًا باستخدام محثات أحادية اللفة على شكل دبابيس أو مصممة. بالنسبة للأجزاء المعقدة, انظر أدلتنا حول تصلب التروس بالتحريض و تصلب العمود بالحث للاعتبارات الخاصة بالهندسة.
4. ما هو حجم الإنتاج لديك? العمل ذو الحجم المنخفض أو أعمال الورش الصغيرة يفضل الآلات المرنة على المكتب أو متوسطة الطاقة مع ملفات سريعة التغيير. إنتاج عالي الحجم يبرر الآلات المخصصة مع أدوات مخصصة, معالجة القطع المؤتمتة, وأنظمة التبريد المتكاملة - تكلفة أولية أعلى ولكن تكلفة الجزء الواحد أقل بشكل كبير على نطاق واسع.
5. ما هي المرافق المتاحة? الآلات الصناعية أعلاه 30 تتطلب كيلوواط عادةً طاقة ثلاثية الطور 380-480 فولت. يعد تبريد المياه أمرًا قياسيًا بالنسبة للملف وإلكترونيات الطاقة - فأنت بحاجة إلى مصدر موثوق لمياه التبريد أو مبرد مغلق الحلقة. تعمل الآلات المحمولة بجهد 220 فولت أحادي الطور وقد تستخدم تبريد الهواء لإمدادات الطاقة, تبسيط التثبيت ولكن الحد من دورة العمل وإخراج الطاقة.
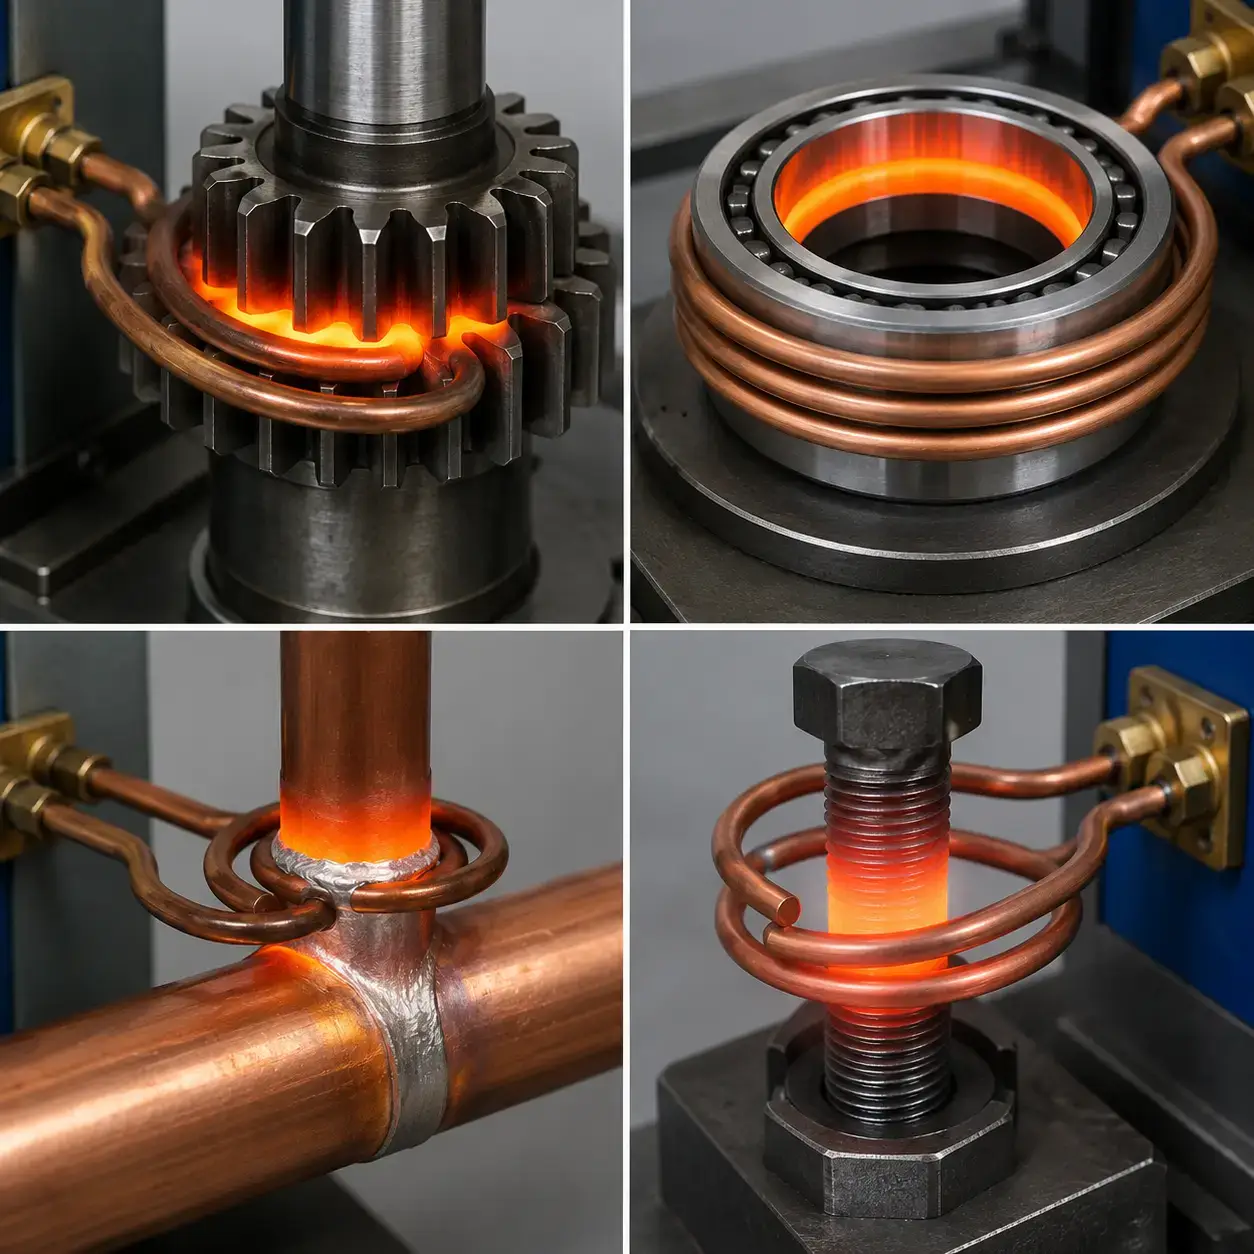
لعروض الفيديو لمعدات التسخين بالحث أثناء التشغيل, زر مكتبتنا الفيديو أو تصفح أمثلة التطبيقات على صفحة التطبيقات الخاصة بنا.
6. ملخص & دليل الاختيار السريع
آلة التسخين بالحث هي استثمار في السرعة, الدقة, ومراقبة العملية. الآلة المناسبة تتوافق مع موادك, وشكل القطعة, حجم الإنتاج, ومحددات منشأتك — وتفعل ذلك بمساحة كافية للتعامل مع تطبيقك التالي, ليس فقط جهازك الحالي.
🔑 دليل الاختيار السريع
| تحتاج إلى تقسية سطحية ضحلة? | → آلة عالية التردد (100–400 كيلوهرتز), 20–200 كيلوواط |
| تقسية التروس, المحاور, المحامل? | → آلة صناعية بتردد متوسط (1–10 كيلوهرتز), 50–500 كيلوواط |
| إزالة البراغي أو تركيب المحامل? | → آلة محمولة باليد (10-50 كيلو هرتز), 1–15 كيلو واط |
| اللحام بالقصدير أو اللحام بالبراس? | → آلة سطح المكتب (30-200 كيلو هرتز), 5–30 كيلوواط |
| تسخين القوالب أو التسخين المسبق للحدادة? | → نظام متخصص بتردد متوسط/منخفض, 100–1000+ كيلوواط |
لاستكشاف آلات التسخين بالحث لتطبيقك المحدد — التقسية, التلحيم باللحام, الحدادة, تسخين المحامل, أو إزالة البراغي — تصفح صفحاتنا نطاق المنتج أو قم بزيارة التسخين بالحث و التقسية بالتحريض للتوصيات المتعلقة بالمعدات الخاصة بالتطبيق.
غير متأكد أي آلة تناسب تطبيقك?
أرسل لنا مواصفات الجزء الخاص بك, المادة, وأهداف الإنتاج الخاصة بك. سوف يوصي فريق الهندسة لدينا بنوع الماكينة المناسب, مستوى الطاقة, وتكوين الملف — تقييم فني مجاني بدون أي التزام.


