
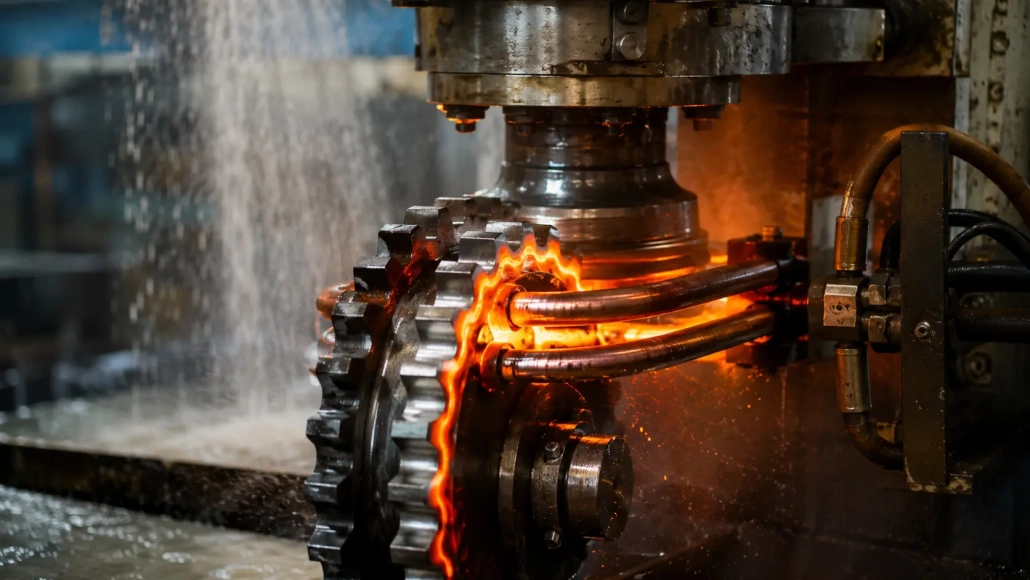
Resolviendo 2 Defectos críticos de temple por inducción en engranajes: Estructura no martensítica & Distorsión
El endurecimiento por inducción de engranajes a menudo presenta dos defectos críticos que pueden arruinar un lote antes de que alguien los detecte: dureza superficial inesperadamente baja causada por estructuras no martensíticas, y distorsión tras el temple que empuja la desviación más allá de la tolerancia del plano. Este artículo analiza las causas principales y las soluciones más prácticas —extraídas de la experiencia de producción con piñones C45E y 45# coronas de engranaje.
📋 Tabla de Contenidos
1. Piñones de motor: El problema de la estructura no martensítica
La configuración
Material: Acero C45E, 6 mm grosor del diente. Objetivo de dureza superficial: ≥58 HRC. El El temple por inducción de engranajes la configuración utiliza una 100 kW / 80 fuente de alimentación de alta frecuencia kHz, bobina de cobre de un solo giro, y alimentación rotativa del eje.
El defecto
El troquelado fino deja una capa deformada y trabajada en frío en las puntas de los dientes. Durante el calentamiento rápido por inducción, esta microestructura deformada resiste la austenización.
El resultado es una banda delgada de estructura no martensítica en la superficie misma donde la dureza importa más, limitando la dureza alcanzable muy por debajo de la especificación. La metalografía confirma islas de ferrita en una matriz martensítica justo en el flanco del diente (Referencia: Manual ASM Vol. 4C — Temple por Inducción).
La Solución
El camino más práctico es un 100 °C revenido a baja temperatura inmediatamente después del enfriamiento. Esto preserva la dureza máxima en estado templado recién enfriado mientras libera micro-tensiones que hacen que la capa no martensítica sea frágil. Para una comparación más amplia de las estrategias de proceso de endurecimiento en diferentes tipos de engranajes, consulta nuestra guía sobre templado por inducción de un solo disparo vs. diente por diente para ruedas motrices.
Igualmente crítico es apretar el ciclo de calentamiento: correr a máxima potencia desde el primer milisegundo, y controlar el tiempo del ciclo en 0.5-segundos incrementos. Una vez que ambas medidas estén en vigor, la dispersión de la dureza entre lotes se reduce drásticamente.
2. Engranajes de volante de inercia: Control de distorsión en el endurecimiento por inducción de engranajes
La configuración
Material: 45# acero carbono. Diámetro típico de la corona: 300–500 milímetros. El plan exige una Desviación posterior al enfriamiento de ≤0,15 mm — una tolerancia casi imposible de mantener solo ajustando los parámetros de potencia.
El defecto
Durante el enfriamiento por inmersión, el anillo se enfría de manera desigual — la cara inferior en contacto con el soporte se enfría más lento que la cara superior expuesta. Este enfriamiento asimétrico crea un gradiente de tensiones térmicas que deforma el anillo en forma ovalada, con valores de desalineación que superan fácilmente 0.3 mm.
La Solución
Esto requiere un enfoque de dos vertientes — soporte + post-procesamiento:
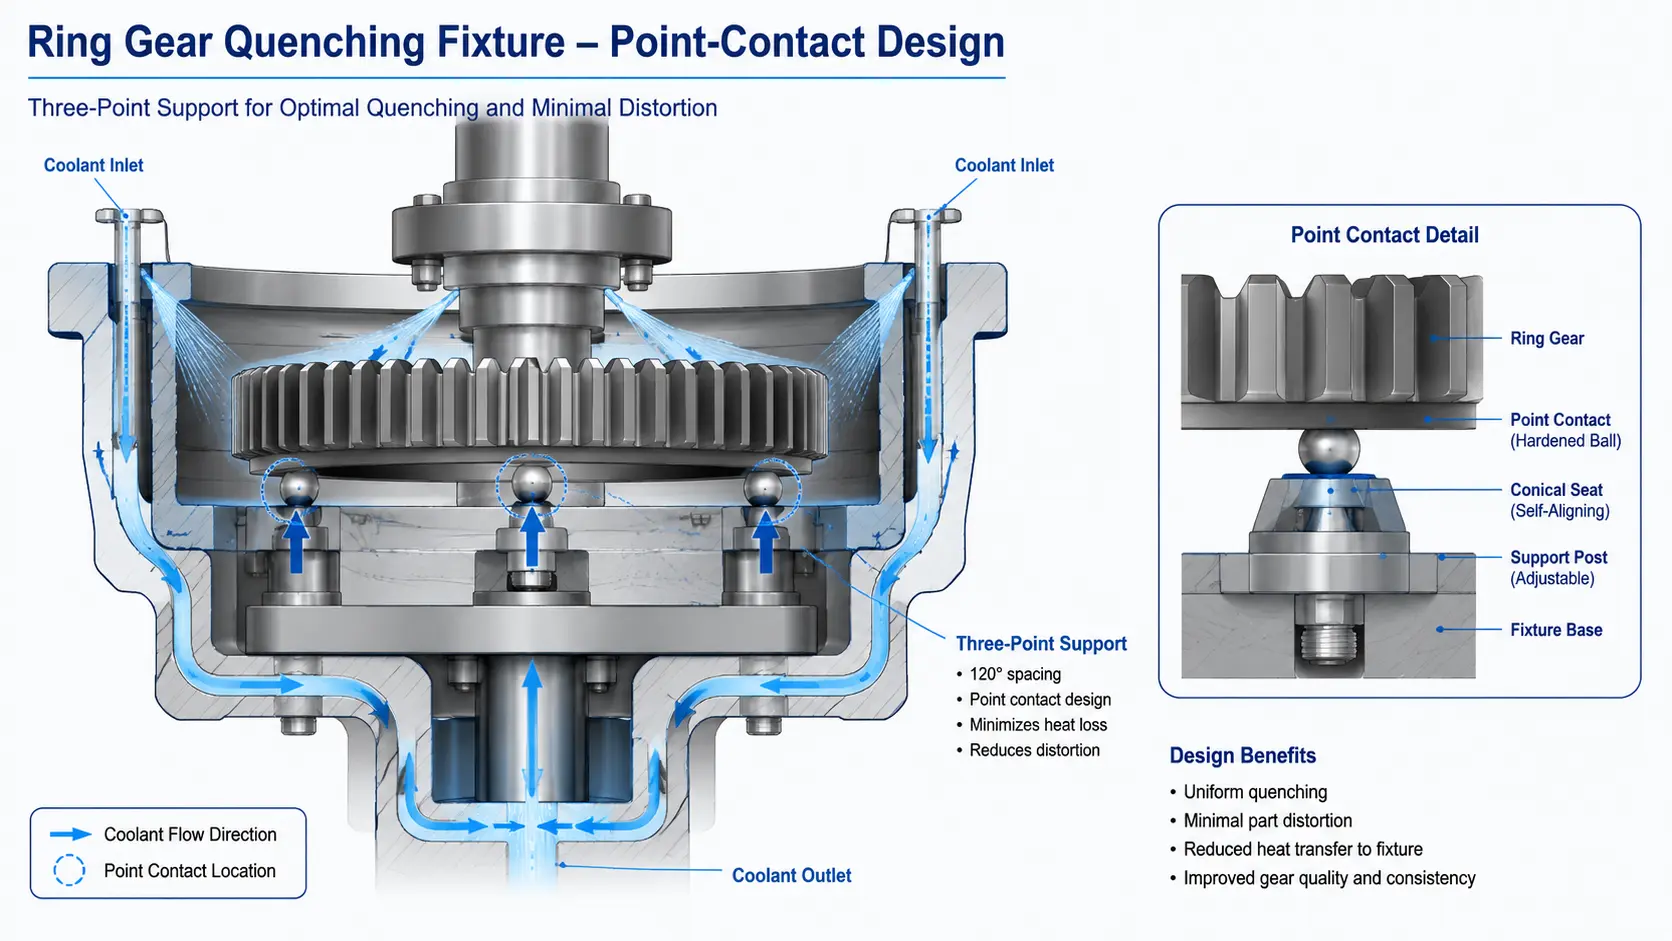
1. Dispositivo de enfriamiento por contacto puntual. Reemplace el accesorio de contacto de superficie completa con un diseño de contacto de tres puntos. Minimizando el área de contacto., El refrigerante circula uniformemente por toda la pieza., eliminando el enfriamiento diferencial que causa deformación.
El material del accesorio debe tener baja permeabilidad magnética — acero inoxidable o aleaciones de cobre específicas — para evitar el calentamiento por inducción parásito en los puntos de contacto (Ver también: Soluciones de Engranajes — Endurecimiento por Inducción de Engranajes Parte 2).
2. Enderezamiento CNC en línea. Incluso con un dispositivo optimizado, cierta distorsión es inevitable en anillos de paredes delgadas. Integrando un Máquina enderezadora CNC inmediatamente aguas abajo de la estación de enfriamiento mide el descentramiento en cada pieza y aplica una corrección mecánica controlada para devolverlo dentro del 0.15 mm sobre.
Conclusión clave
Una estable El temple por inducción de engranajes El proceso depende tanto de lo que sucede. antes la bobina calienta la pieza (microestructura de la formación previa) como en lo que pasa después (Diseño y enderezamiento de accesorios.).
Para piñones, la palanca es metalúrgico — reconocer y mitigar la capa de deformación de corte fino con un templado preciso. Para coronas dentadas, la palanca es mecánico — invertir en fijaciones de punto de contacto y enderezamiento en línea. En ambos casos, la solución no es una fuente de alimentación más cara; es una ingeniería de procesos más inteligente a su alrededor. Lectura relacionada: Único Disparo vs. Diente a diente: cómo elegir el proceso de endurecimiento por inducción adecuado para las ruedas motrices
Preguntas frecuentes: Preguntas comunes sobre el endurecimiento por inducción de engranajes
P1: ¿Por qué el corte fino causa una estructura no martensítica en el endurecimiento por inducción de engranajes??
El corte fino introduce una intensa deformación plástica en frío en las puntas de los dientes.. Esta microestructura deformada tiene una temperatura de austenitización más baja que el material base. Durante el calentamiento rápido por inducción (típicamente debajo 2 segundos), la entrada de calor es demasiado breve para homogeneizar completamente la austenita en esta zona deformada.
El resultado es islas de ferrita atrapadas en la matriz martensítica después de la temple — la «estructura no martensítica» — y dado que la ferrita es órdenes de magnitud más blanda que la martensita, la dureza superficial disminuye significativamente justo donde se necesita más resistencia al desgaste.
Q2: ¿Por qué usar revenido a baja temperatura (100 °C) en lugar de un revenido más alto?
El revenido estándar para engranajes endurecidos por inducción normalmente se realiza a 150–200 °C, pero en este caso eso sacrificaría demasiada dureza superficial.
El 100 °C, el revenido a baja temperatura es un compromiso deliberado: preserva la dureza máxima alcanzada tras el temple mientras alivia suficiente tensión residual para evitar que la capa no martensítica se agriete bajo la carga de servicio: un paso de alivio de tensiones más que un revenido completo.
Q3: Qué hace que la sujeción por contacto puntual sea mejor que el soporte de superficie completa?
Cuando un engranaje anular se asienta plano contra un accesorio de superficie completa durante el temple, el la cara inferior se enfría significativamente más lento que la cara superior expuesta — el accesorio actúa como un aislante térmico. Este enfriamiento asimétrico deforma el anillo en un óvalo, excediendo fácilmente 0.3 mm de desviación.
A el accesorio de contacto de tres puntos elimina este problema permitiendo que el líquido de temple circule uniformemente alrededor de ambas caras. El compromiso: los contactos puntuales concentran el esfuerzo mecánico, selección de material de sujeción — baja permeabilidad magnética, alta resistencia a temperaturas elevadas — se vuelve crítico.
Q4: ¿Puedo resolver la distorsión en el temple por inducción de engranajes ajustando solo la potencia y la frecuencia??
No. Para engranajes anulares de paredes delgadas (relación diámetro-grosor por encima de 20:1), las soluciones solo térmicas alcanzan un límite físico: el gradiente de temperatura requerido para el temple total crea inherentemente una contracción térmica desigual durante el enfriamiento.
El único enfoque confiable es sujeción de contacto puntual más rectificado CNC en línea como una red de seguridad mecánica. la afinación por parámetros de potencia por sí sola nunca cumplirá consistentemente una especificación de esgotamiento de ≤0,15 mm.
Contáctenos para una Evaluación de Proceso Gratuita
Si está lidiando con dispersión de dureza o distorsión posterior al enfriamiento en su El temple por inducción de engranajes línea, Póngase en contacto con nuestro equipo de ingeniería para obtener una evaluación gratuita del proceso.
Envíenos el dibujo de su pieza de trabajo, grado de material, y los parámetros actuales del proceso, y te entregaremos un diagnóstico preliminar y una propuesta de optimización dentro de 48 horas — cubriendo la configuración de la fuente de alimentación, diseño de bobinas, recomendaciones de fijación, y cuando corresponda, integración de alisado en línea.
Da el siguiente paso: comparte el plano de tu pieza y los requisitos de producción. Nuestros ingenieros de aplicaciones analizarán los cuellos de botella de su proceso sin costo alguno y recomendarán soluciones específicas, ya sea que eso signifique templado a baja temperatura., sujeción de contacto puntual, o una estación de enderezado CNC en línea adaptada a su producción.


