
Risolvere 2 Difetti critici di tempra ad induzione degli ingranaggi: Struttura non martensitica & Deformazione
Indurimento per induzione degli ingranaggi spesso incontra due difetti critici che possono scartare un lotto prima che qualcuno li rilevi: durezza superficiale insolitamente bassa causata da strutture non martensitiche, e distorsione post-tempra che spinge il fuoriuscita oltre la tolleranza del progetto. Questo articolo esamina le cause principali e le soluzioni più pratiche, tratte dall'esperienza di produzione con pignoni C45E e 45# corone dentate.
📋 Indice dei contenuti
1. Pignoni del motore: Il problema della struttura non martensitica
L'installazione
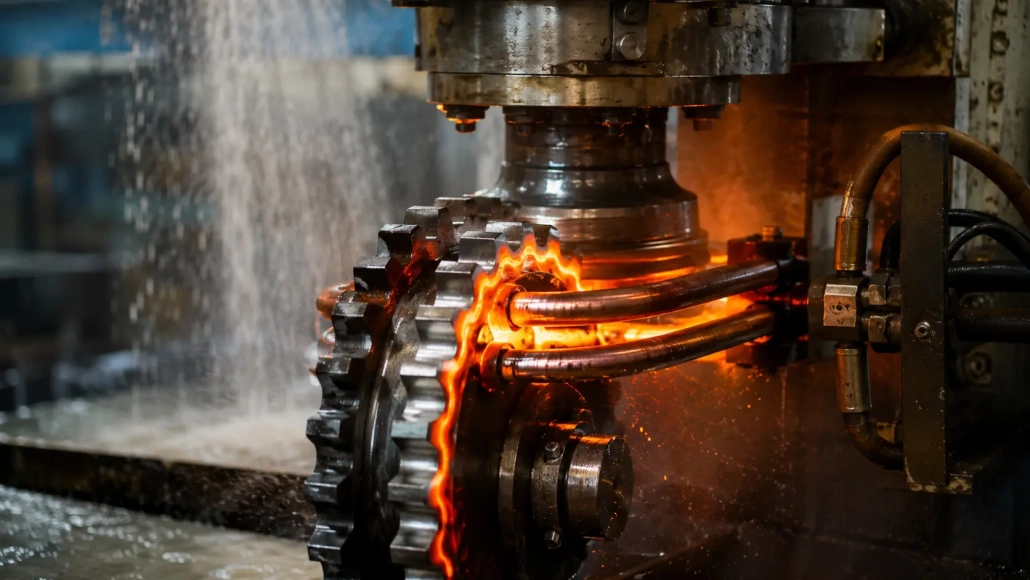
Materiale: Acciaio C45E, 6 spessore dente mm. Obiettivo di durezza superficiale: ≥58HRC. Il la tempra per induzione degli ingranaggi l'installazione utilizza a 100 kW / 80 alimentatore ad alta frequenza kHz, bobina di rame monospira, e avanzamento del mandrino rotante.
Il difetto
Foglie oscuranti a strato deformato lavorato a freddo alle punte dei denti. Durante il riscaldamento rapido a induzione, questa microstruttura deformata resiste all'austenitizzazione.
Il risultato è una sottile fascia di struttura non martensitica proprio in superficie dove la durezza conta di più, limitare la durezza ottenibile ben al di sotto delle specifiche. La metallografia conferma le isole di ferrite in una matrice martensitica proprio sul fianco del dente (Riferimento: Manuale ASM vol. 4C — Tempra ad induzione).
La correzione
Il percorso più pratico è un 100 tempra a bassa temperatura °C immediatamente dopo la tempra. Questo preserva la massima durezza appena temprata mentre allevia le micro-tensioni che rendono fragile lo strato non martensitico. Per un confronto più ampio delle strategie di indurimento tra diversi tipi di ingranaggi, vedi la nostra guida su scansione singola vs. indurimento a induzione dente per le ruote motrici.
Ugualmente critico è stringere il ciclo di riscaldamento: funzionare a piena potenza dal primo millisecondo, e controllare il tempo del ciclo in 0.5-incrementi di secondi. Una volta che entrambe le misure sono in atto, la dispersione di durezza da lotto a lotto si riduce drasticamente.
2. Corone dentate del volano: Controllo della distorsione nell'indurimento per induzione degli ingranaggi
L'installazione
Materiale: 45# acciaio al carbonio. Diametro tipico della corona dentata: 300–500 mm. Il progetto richiede una deviazione post-tempra ≤0,15 mm — una tolleranza quasi impossibile da mantenere solo regolando i parametri di potenza.
Il difetto
Durante la tempra per immersione, la corona si raffredda in modo non uniforme — la faccia inferiore a contatto con il supporto si raffredda più lentamente della faccia superiore esposta. Questo raffreddamento asimmetrico crea un gradiente di stress termico che deforma la corona in un ovale, con valori di deviazione facilmente superiori 0.3 mm.
La correzione
Ciò richiede a approccio su due fronti: appuntamento fisso + post-elaborazione:
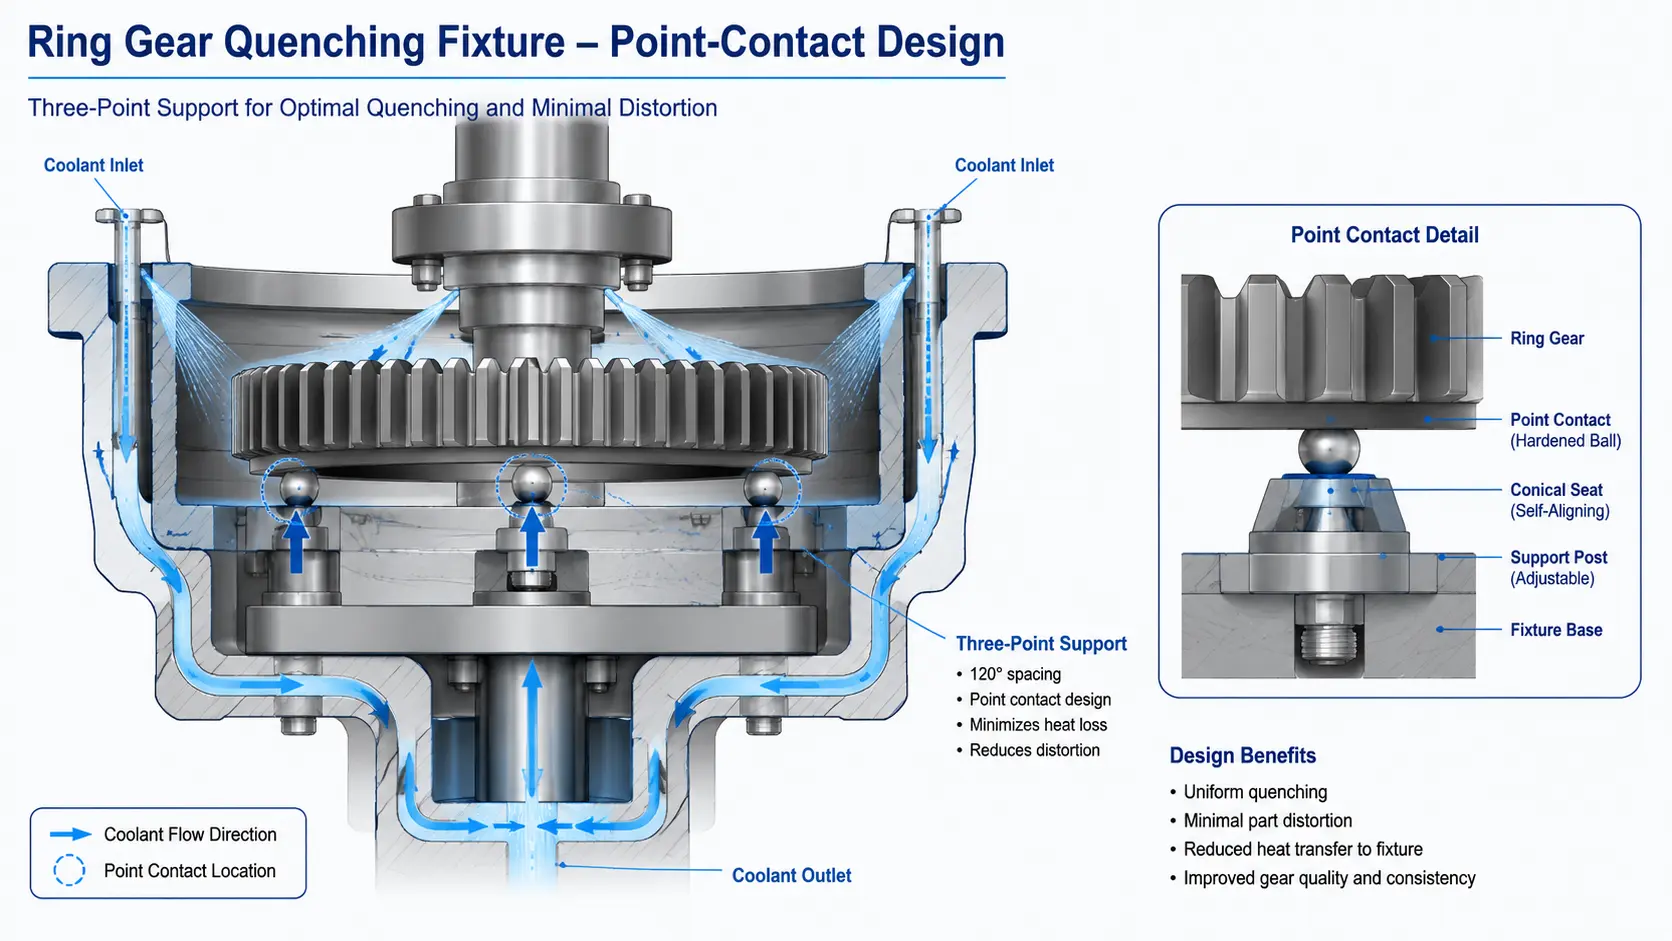
1. Dispositivo di tempra a contatto puntuale. Sostituire il fissaggio a contatto completo con a design del contatto a tre punti. Riducendo al minimo l'area di contatto, il refrigerante circola uniformemente attorno all'intera parte, eliminando il raffreddamento differenziale che causa deformazioni.
Il materiale dell'apparecchio deve avere bassa permeabilità magnetica — acciaio inossidabile o leghe specifiche di rame — per evitare il riscaldamento ad induzione parassita nei punti di contatto (Vedi anche: Gear Solutions — Induction Gear Hardening Part 2).
2. Raddrizzatura CNC in linea. Anche con un apparecchio ottimizzato, una certa distorsione è inevitabile negli anelli a pareti sottili. Integrando a Raddrizzatrice CNC immediatamente a valle della stazione di raffreddamento misura il run-out su ogni parte e applica una correzione meccanica controllata per riportarla entro i limiti 0.15 busta da mm.
Chiave da asporto
Una stalla la tempra per induzione degli ingranaggi il processo dipende molto da ciò che accade Prima la bobina riscalda la parte (microstruttura dalla formatura precedente) come su ciò che accade Dopo (progettazione e raddrizzamento delle attrezzature).
Per pignoni, la leva è metallurgico — riconoscere e mitigare lo strato di deformazione a tranciatura fine con un rinvenimento preciso. Per corone dentate, la leva è meccanico — investire in fissaggi a punto di contatto e raddrizzatura in linea. In entrambi i casi, la soluzione non è un alimentatore più costoso; è un'ingegneria di processo più intelligente attorno ad esso. Lettura correlata: Tempra singola contro. Dente per dente: come scegliere il giusto processo di tempra a induzione per le ruote motrici
FAQ: Domande comuni sulla tempra ad induzione degli ingranaggi
D1: Perché la tranciatura fine provoca una struttura non martensitica nella tempra ad induzione degli ingranaggi?
La tranciatura fine introduce un'intensa deformazione plastica a freddo sulle punte dei denti. Questa microstruttura deformata ha a temperatura di austenitizzazione più bassa rispetto al materiale di base. Durante il riscaldamento rapido a induzione (tipicamente sotto 2 secondi), l'apporto termico è troppo breve per omogeneizzare completamente l'austenite in questa zona deformata.
Il risultato è isole di ferrite intrappolate nella matrice martensitica dopo l'estinzione - il “struttura non martensitica” - e perché la ferrite è ordini di grandezza più morbida della martensite, la durezza superficiale diminuisce significativamente proprio dove è maggiormente necessaria la resistenza all'usura.
Q2: Perché utilizzare il rinvenimento a bassa temperatura (100 °C) invece di un temperamento più elevato?
La tempra standard per gli ingranaggi temprati a induzione viene generalmente eseguita a 150–200 °C, ma in questo caso sarebbe così sacrificare troppa durezza superficiale.
Il 100 °C la temperatura a bassa temperatura è un compromesso deliberato: preserva il durezza di picco allo stato di raffreddamento alleviando al tempo stesso lo stress residuo sufficiente a prevenire la rottura dello strato non martensitico sotto carico di servizio: una fase di distensione piuttosto che un rinvenimento completo.
Q3: Ciò che rende il fissaggio a punto di contatto migliore del supporto su tutta la superficie?
Quando una corona dentata si appoggia piatta contro un dispositivo su tutta la superficie durante la tempra, la la faccia inferiore si raffredda molto più lentamente rispetto alla faccia superiore esposta: l'apparecchio funge da isolante termico. Questo raffreddamento asimmetrico deforma l'anello in un ovale, superando facilmente 0.3 mm.
Un dispositivo di contatto a tre punti elimina questo problema permettendo al liquido di tempra di circolare uniformemente attorno a entrambe le superfici. Il compromesso: i contatti puntiformi concentrano lo stress meccanico, quindi la scelta del materiale del dispositivo di fissaggio — bassa permeabilità magnetica, alta resistenza a caldo — diventa critica.
Q4: Posso risolvere la distorsione nella cementazione induttiva degli ingranaggi regolando solo potenza e frequenza?
No. Per ingranaggi ad anello a parete sottile (rapporto diametro-spessore superiore 20:1), le soluzioni solo termiche raggiungono un limite fisico: Il gradiente di temperatura necessario per la tempra completa crea intrinsecamente contrazioni termiche irregolari durante la tempra.
L'unico approccio affidabile è fissaggio a contatto punktuale più raddrizzatura CNC in linea come rete di sicurezza meccanica. La sola regolazione dei parametri di potenza non permetterà mai di soddisfare costantemente una specifica di eccentricità ≤0,15 mm.
Contattaci per una valutazione del processo gratuita
Se stai affrontando variazioni di durezza o distorsioni post-tempra nella tua la tempra per induzione degli ingranaggi linea, contatta il nostro team di ingegneri per una valutazione del processo gratuita.
Inviaci il disegno del tuo pezzo, grado del materiale, e parametri di processo attuali, e forniremo una diagnosi preliminare e una proposta di ottimizzazione entro 48 ore — riguardante la configurazione dell'alimentatore, progettazione della bobina, raccomandazioni per il fissaggio, e dove applicabile, integrazione della raddrizzatura in linea.
Fai il passo successivo: condividi il tuo disegno della parte e i requisiti di produzione. I nostri ingegneri applicativi analizzeranno gratuitamente i colli di bottiglia del vostro processo e consiglieranno soluzioni mirate, sia che ciò significhi rinvenimento a bassa temperatura, fissaggio a contatto punktuale, o una stazione di raddrizzatura CNC in linea adatta alla vostra produttività.


