
해결 작업 2 중요 기어 유도 경화 결함: 비마르텐사이트 구조 & 왜곡
기어 고주파 경화 누군가 발견하기 전에 배치를 폐기할 수 있는 두 가지 중요한 결함이 종종 발생합니다.: 예기치 않게 낮은 표면 경도 비마르텐사이트 조직으로 인한, 그리고 담금질 후 왜곡 청사진 허용 범위를 넘어 런아웃을 밀어내는. 이 기사에서는 C45E 스프로킷 및 생산 경험을 통해 얻은 근본 원인과 가장 실용적인 수정 사항을 안내합니다. 45# 링 기어.
📋 목차
1. 엔진 스프로킷: 비마르텐사이트 구조 문제
설정
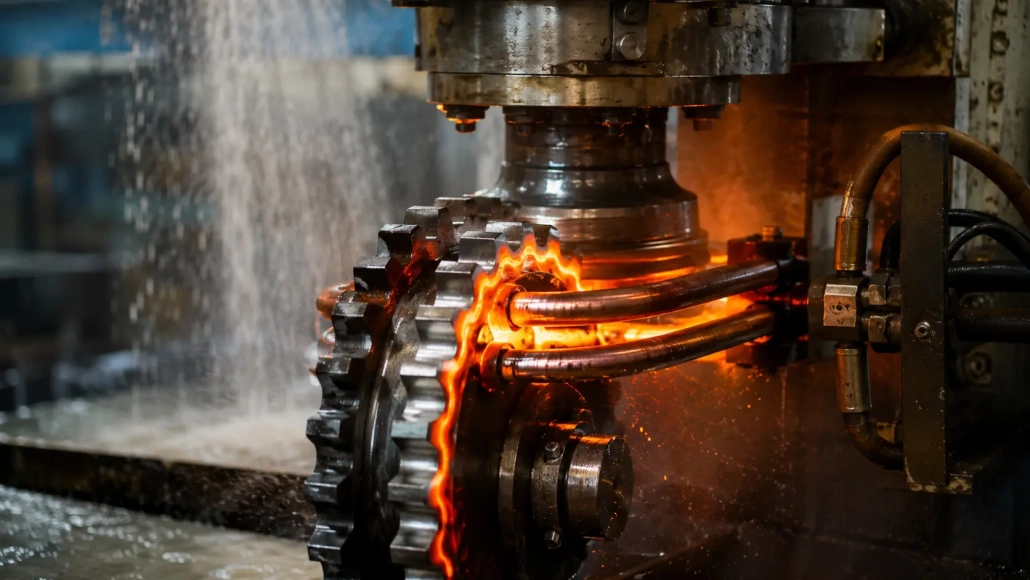
재료: C45E 강철, 6 mm 치아 두께. 표면 경도 목표: ≥58HRC. 이 기어 유도 경화 설정에서는 100 kW / 80 kHz 고주파 전원 공급 장치, 단일 회전 구리 코일, 회전 스핀들 피드.
결함
미세 블랭킹 잎사귀 냉간 가공 변형층 이빨 끝부. 급속 유도 가열 중, 이 변형된 미세구조는 오스테나이트화에 저항하며.
결과는 얇은 띠 비마텐사이트 구조 경도가 가장 중요한 표면에서, 달성 가능한 경도를 규격보다 훨씬 낮게 제한. 금속학이 치아 옆구리 바로 마텐사이트틱 매트릭스 내 페라이트 섬을 확인 (참고문헌: ASM 핸드북 권. 4C — 유도 경화).
수정
가장 실용적인 경로는 100 °C 저온 성미 담금질 직후. 이는 비마르텐사이트층을 부서지기 쉽게 만드는 미세 응력을 완화하면서 담금질된 최고 경도를 보존합니다.. 다양한 기어 유형에 걸쳐 경화 공정 전략을 폭넓게 비교합니다., 가이드 참조 단일 샷 대. 구동 휠의 톱니별 유도 경화.
마찬가지로 중요한 것은 가열주기를 강화: 첫 번째 밀리초부터 최대 전력으로 실행, 및 제어 사이클 시간 0.5-두 번째 증분. 두 가지 조치가 모두 시행되면, 배치 간 경도 분포가 극적으로 좁아짐.
2. 플라이휠 링기어: 기어 유도 경화 시 변형 제어
설정
재료: 45# 탄소강. 일반적인 링 기어 직경: 300–500 mm. 도면 요구사항은 퀜칭 후 편심 ≤0.15 mm — 전력 파라미터 조정만으로는 유지가 거의 불가능한 공차.
결함
침지 담금질 동안, 링은 고르게 냉각되지 않음 — 지그와 접촉한 하부면은 노출된 상부면보다 느리게 냉각됨. 이 비대칭 냉각은 링을 타원형으로 뒤틀리게 하는 열응력 구배를 생성함, 런아웃 값이 쉽게 초과되는 경우 0.3 mm.
수정
이를 위해서는 두 가지 접근 방식 - 고정 장치 + 후처리:
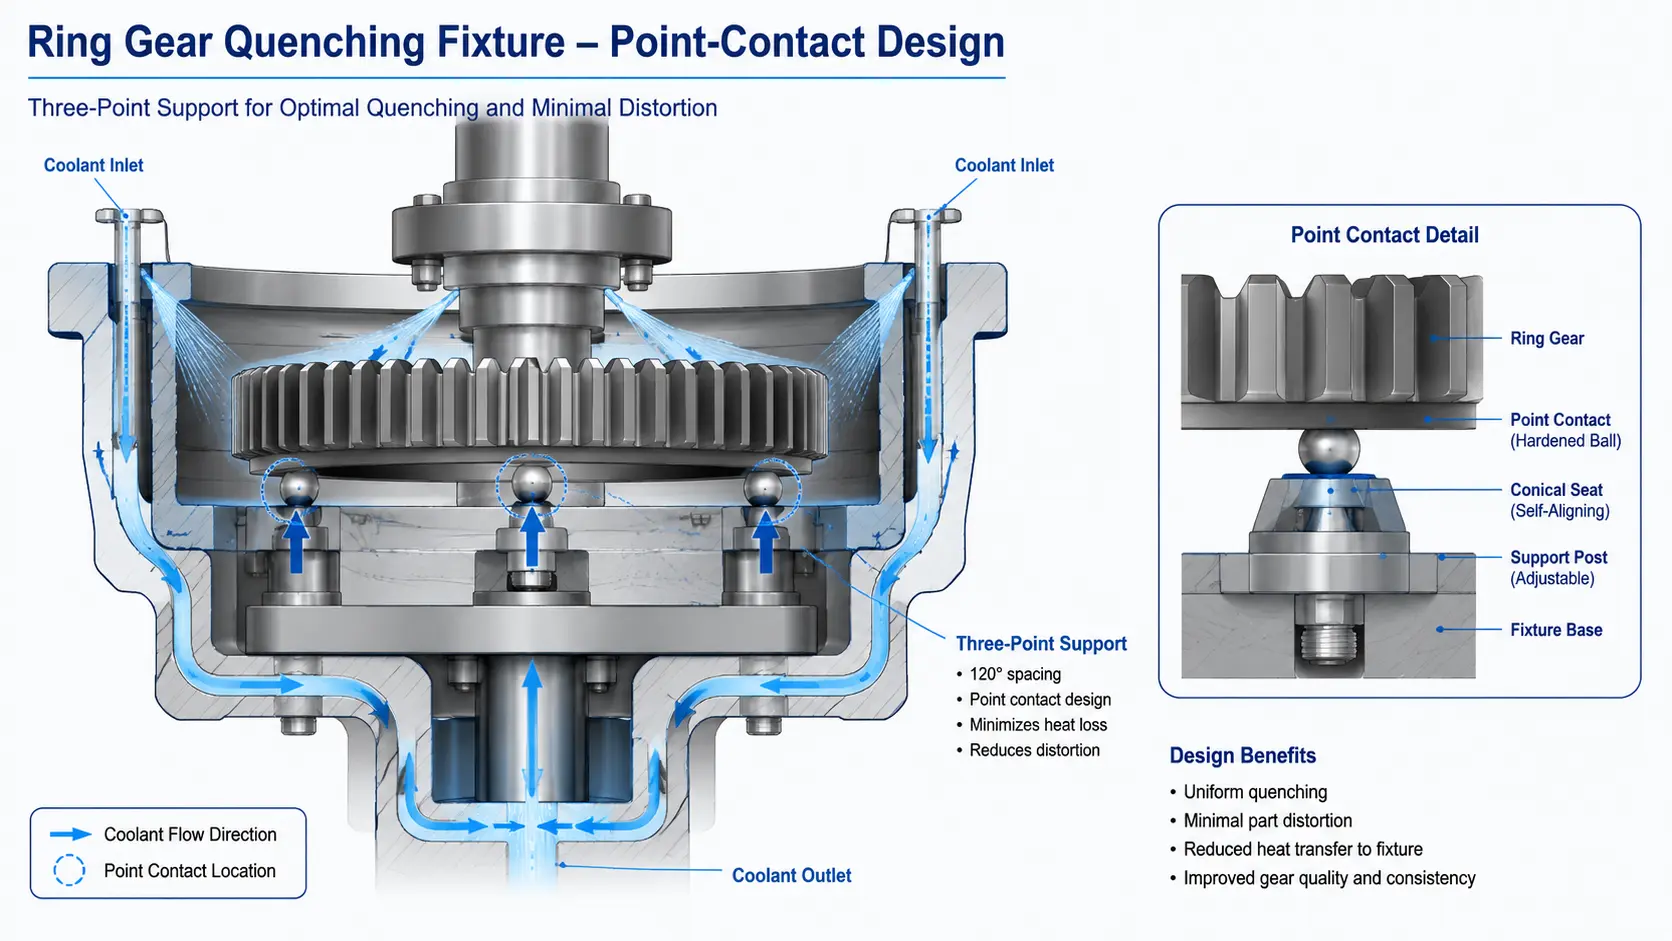
1. 점접촉 담금질 설비. 전면 접촉 고정 장치를 3점 접촉 설계. 접촉면적을 최소화하여, 냉각수는 부품 전체를 균일하게 순환합니다., 뒤틀림을 유발하는 차등 냉각 제거.
고정 재료에는 다음이 있어야 합니다. 낮은 투자율 — 접촉 지점에서 기생 유도 가열을 피하기 위해 스테인리스강 또는 특정 구리 합금 사용 (참고: Gear Solutions — 유도 기어 경화 부분 2).
2. 인라인 CNC 스트레이트닝. 최적화된 고정 장치가 있어도, 얇은 벽의 링에서는 일부 변형이 불가피함. 통합 CNC 스트레이트닝 기계 담금질 스테이션 바로 하류에 설치되어 모든 부품의 편차를 측정하고 제어된 기계적 보정을 적용하여 규정된 0.15 mm 범위 내로 되돌림.
핵심 내용
안정적인 기어 유도 경화 공정은 다음의 결과뿐만 아니라 전에 발생하는 일에도 달려 있음 코일이 부품을 가열합니다. (사전 성형의 미세구조) 무슨 일이 일어나는지 ~ 후에 (고정 장치 디자인 및 교정).
스프로킷용, 레버는 학의 — 정밀한 템퍼링으로 미세 블랭킹 변형층을 인식하고 완화합니다.. 링기어용, 레버는 기계적인 — 점 접촉 고정 및 인라인 교정에 투자. 두 경우 모두 다름, 수정은 더 비싼 전원 공급 장치가 아닙니다; 더 스마트한 프로세스 엔지니어링이 필요합니다. 관련 독서: 단발 경화 vs. 톱니별 — 구동 휠에 적합한 유도 경화 공정을 선택하는 방법
자주 묻는 질문(FAQ): 기어 유도 경화에 대한 일반적인 질문
Q1: 기어 유도 경화에서 파인 블랭킹이 비마르텐사이트 조직을 유발하는 이유?
파인 블랭킹으로 인해 톱니 끝 부분에 강렬한 저온 소성 변형이 발생합니다.. 이 변형된 미세구조는 낮은 오스테나이트화 온도 기본재료보다. 급속 유도 가열 중 (일반적으로 아래 2 몇 초), 이 변형된 영역에서 오스테나이트를 완전히 균질화하기에는 열 입력이 너무 짧습니다..
결과는 마르텐사이트 매트릭스에 갇힌 페라이트 섬 담금질 후 — “비마텐사이트 구조” - 페라이트는 마르텐사이트보다 훨씬 더 부드럽기 때문입니다., 내마모성이 가장 필요한 부분에서는 표면 경도가 크게 떨어집니다..
Q2: 저온 템퍼링을 사용하는 이유 (100 °C) 더 높은 성격 대신?
유도 경화 기어의 표준 템퍼링은 일반적으로 150~200°C에서 실행됩니다., 하지만 이 경우에는 그럴 것이다 너무 많은 표면 경도를 희생.
이 100 °C 저온 성질은 의도적인 타협입니다.: 그것은 보존한다 담금질된 최고 경도 비마르텐사이트층이 사용 하중 하에서 균열이 발생하는 것을 방지할 만큼 충분한 잔류 응력을 완화하는 동시에 - 완전 템퍼가 아닌 응력 완화 단계.
Q3: 전면 지지보다 점접촉 고정이 더 나은 이유?
담금질 중에 링 기어가 전면 고정 장치에 편평하게 안착되는 경우, 그 바닥면이 상당히 느리게 냉각됩니다. 노출된 윗면보다 - 고정 장치가 단열재 역할을 합니다.. 이러한 비대칭 냉각은 링을 타원형으로 변형시킵니다., 쉽게 초과 0.3 mm 런아웃.
A 3점 접촉 고정구 담금질 액체가 양면 주위로 균일하게 순환하도록 하여 이 문제를 해결합니다.. 절충안: 점 접점은 기계적 응력을 집중시킵니다., 따라서 기구 재료 선택—낮은 자기 투과율, 높은 열강도—가 중요해진다.
Q4: 기어 유도 경화에서 힘과 주파수만 조절해서 왜곡을 해결할 수 있을까?
아니요. 얇은 벽의 링기어의 경우 (위 직경 대 두께 비율 20:1), 열적 용액만으로는 물리적 한계에 도달함: 관통 경화에 필요한 온도 구배는 본질적으로 소광 시 고르지 않은 열수축을 만든다.
유일한 신뢰할 수 있는 접근법은 포인트 콘택트 고정구 plus 직렬 CNC 직선 가공 기계적 안전망으로서. 전력 매개변수 튜닝만으로는 0.15mm 이하의 런아웃 사양을 일관되게 충족할 수 없습니다..
무료 공정 평가를 위해 문의하십시오
경도 산란 또는 담금질 후 왜곡을 처리하는 경우 기어 유도 경화 선, 자세한 내용은 엔지니어링 팀에 문의하세요. 무료 프로세스 평가.
작업 도면을 보내주세요, 재료 등급, 현재 공정 매개변수 포함, 그러면 예비 진단 및 최적화 제안서를 제공하겠습니다 내 48 몇 시간 이내 —전원 공급 구성 포함, 코일 설계, 고정구 권고, 해당되는 경우, 인라인 직선 통합 통합.
다음 단계 진행: 부품 출력 및 생산 요구사항 공유. 저희 응용 엔지니어가 공정 병목 현상을 무료로 분석하고 목표 해결책을 추천합니다 — 저온 템퍼링이든 상관없이, 포인트 콘택트 고정구, 처리량에 맞는 직렬 CNC 직선 작업장.


