
Rozwiązanie 2 Krytyczne wady hartowania indukcyjnego w przekładni: Struktura niemartensytowa & zniekształcenia
Hartowanie indukcyjne często napotyka dwa krytyczne wady, które mogą zezłomować partię zanim ktokolwiek je wykryje: nieoczekiwanie niska twardość powierzchni spowodowana strukturą niemartensytową, i zniekształcenia po hartowaniu które przekraczają tolerancję planu. Ten artykuł omawia podstawowe przyczyny problemów i najpraktyczniejsze rozwiązania — oparte na doświadczeniu produkcyjnym z kołami łańcuchowymi C45E i 45# pierścieniami zębatymi.
📋 Spis treści
1. Koła zębate silnika: Problem struktury niemetensytycznej
Ustawienie
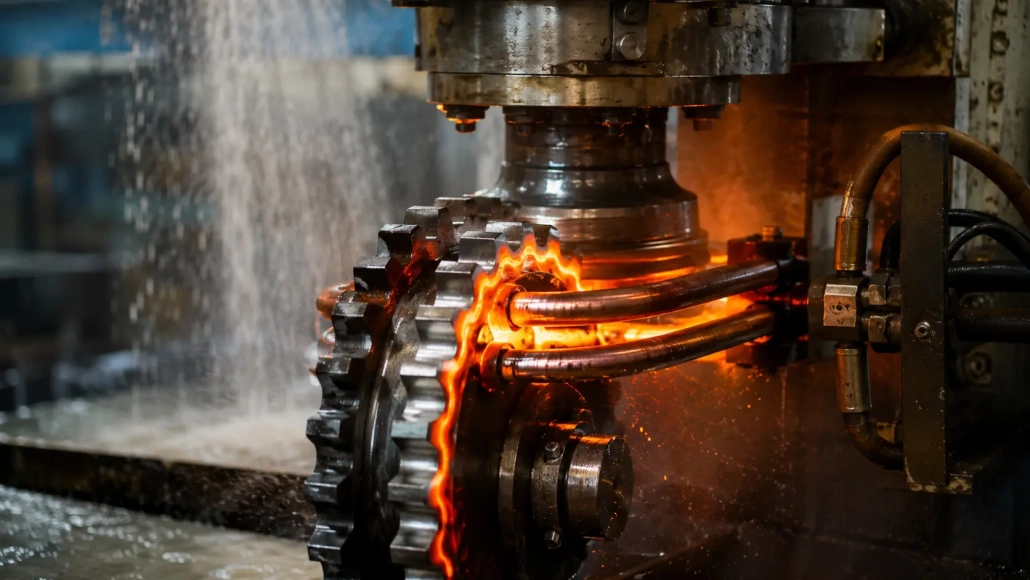
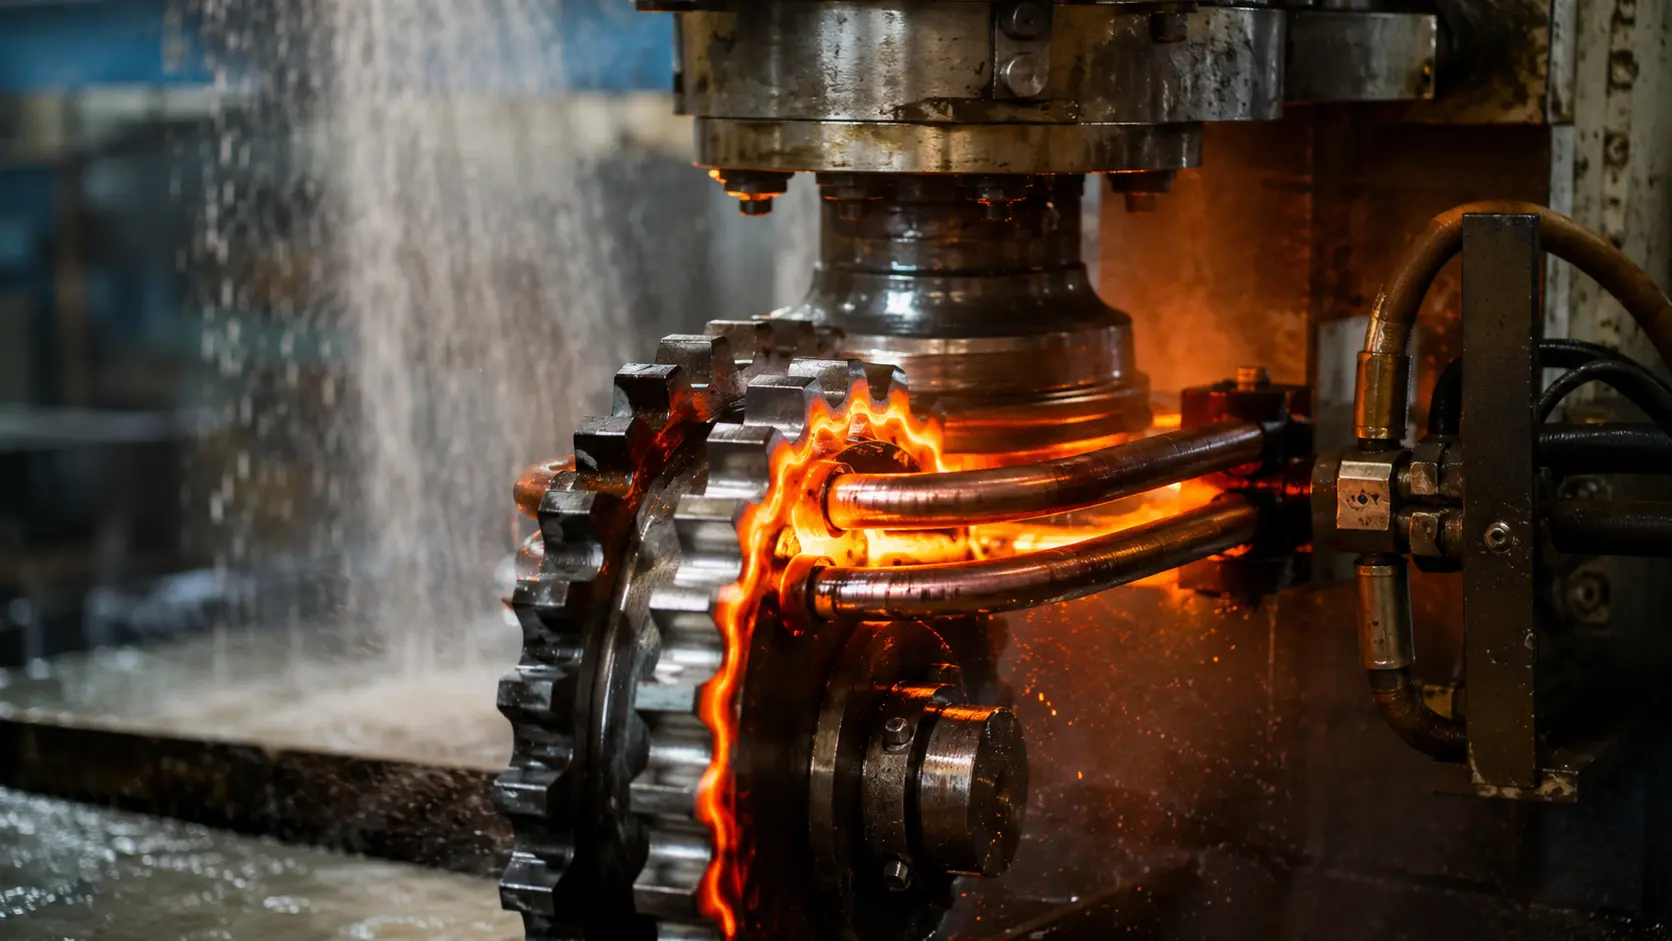
Materiał: Stal C45E, 6 mm grubości zęba. Docelowa twardość powierzchniowa: ≥58 HRC. Dla hartowanie indukcyjne ustawienie używa 100 kW / 80 zasilania wysokiej częstotliwości kHz, jednozwojowej miedzianej cewki, i posuw wrzeciona obrotowego.
Defekt
Wykrawanie precyzyjne pozostawia warstwę odkształconą na zimno na czubkach zębów. Podczas szybkiego nagrzewania indukcyjnego, ta odkształcona mikrostruktura opiera się austenityzacji.
W rezultacie powstaje cienka warstwa niemartensytycznej struktury na samej powierzchni, gdzie twardość jest najważniejsza, ograniczając osiągalną twardość znacznie poniżej specyfikacji. Metallografia potwierdza obecność wysp ferrytycznych w matrycy martenzytycznej tuż przy flance zęba (Referencja: ASM Handbook, Tom. 4C — Hartowanie indukcyjne).
Rozwiązanie
Najbardziej praktyczną drogą jest 100 °C temperament niskotemperaturowy zaraz po ostygnięciu. Zachowuje to maksymalną twardość po hartowaniu, jednocześnie łagodząc mikronaprężenia, które powodują, że warstwa niemartenzytyczna jest krucha. Dla szerszego porównania strategii procesu hartowania dla różnych typów przekładni, zobacz nasz przewodnik o skanowania pojedynczym strzałem vs. Hartowanie indukcyjne zębów po zębach kół napędowych.
Równie krytyczne jest zaostrzenie cyklu grzewczego: działać z pełną mocą od pierwszej milisekundy, i kontrolować czas cyklu 0.5-drugie przyrosty. Gdy oba środki zostaną zastosowane, Rozrzut twardości między partiami znacznie się zawęża.
2. Pierścienie zamachowe: Kontrola odkształceń w nawęglaniu indukcyjnym kół zębatych
Ustawienie
Materiał: 45# stal węglowa. Typowa średnica koła pierścieniowego: 300–500 mm. Plan wymaga rozbieżności po hartowaniu ≤0,15 mm — tolerancja prawie niemożliwa do utrzymania jedynie poprzez regulację parametrów mocy.
Defekt
Podczas hartowania zanurzeniowego, koło pierścieniowe chłodzi się nierównomiernie — dolna powierzchnia stykająca się z uchwytem chłodzi się wolniej niż odsłonięta górna powierzchnia. To asymetryczne chłodzenie tworzy gradient naprężeń termicznych, który odkształca koło w owal, z wartościami bicia łatwo przekraczającymi 0.3 mm.
Rozwiązanie
Wymaga to podejście dwutorowe — urządzenie + obróbka końcowa:
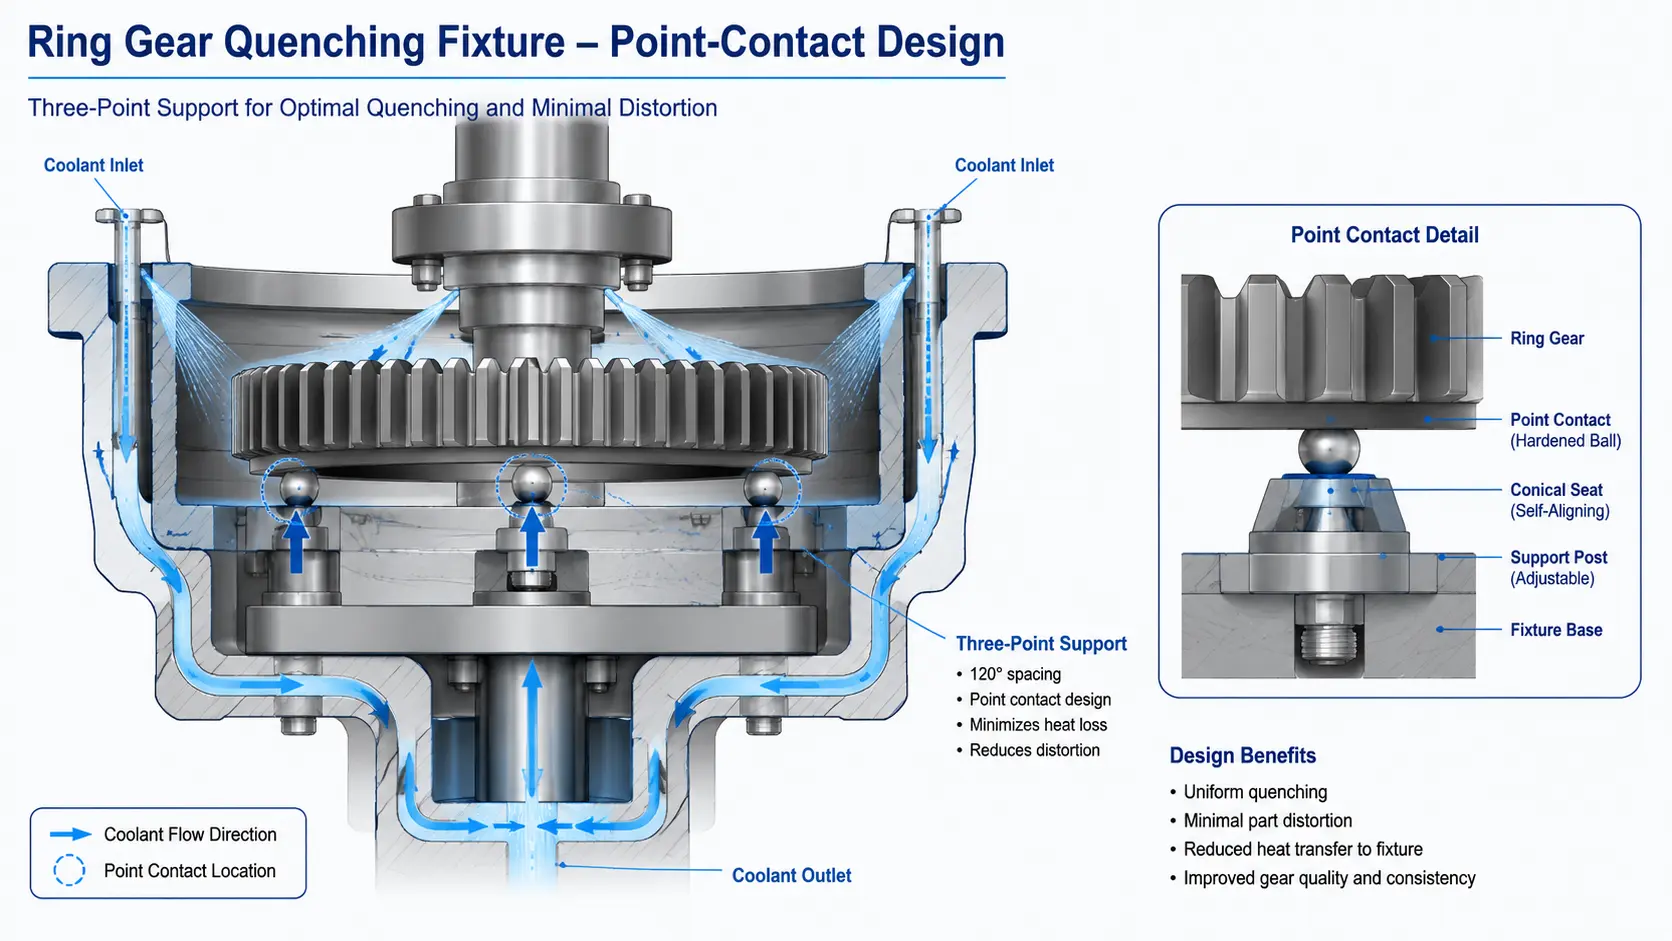
1. Urządzenie do hartowania punktowego. Wymień mocowanie stykowe na całej powierzchni na a konstrukcja styku trzypunktowego. Minimalizując powierzchnię styku, chłodziwo krąży równomiernie po całej części, wyeliminowanie chłodzenia różnicowego powodującego wypaczenia.
Materiał mocowania musi mieć niska przenikalność magnetyczna — stal nierdzewna lub określone stopy miedzi — aby uniknąć pasożytniczego nagrzewania indukcyjnego w punktach styku (Zobacz także: Gear Solutions — Hartowanie indukcyjne kół zębatych Część 2).
2. Proste prostowanie CNC w linii. Nawet przy zoptymalizowanym oprzyrządowaniu, pewne odkształcenia są nieuniknione w pierścieniach o cienkich ściankach. Integracja maszyny do prostowania CNC bezpośrednio za stacją hartowania mierzy bicia każdej części i stosuje kontrolowaną korekcję mechaniczną, aby przywrócić ją do 0.15 przedziału mm.
Klucz na wynos
Stabilny hartowanie indukcyjne proces zależy w takim samym stopniu od tego, co dzieje się wcześniej cewka nagrzewa część (mikrostrukturę z poprzedniego formowania) jak o tym, co się stanie Po (projektowanie i prostowanie osprzętu).
Do zębatek, dźwignia jest metalurgiczny — rozpoznawanie i łagodzenie warstwy odkształceń o dokładnym wygaszeniu poprzez precyzyjne odpuszczanie. Do kół koronowych, dźwignia jest mechaniczny — inwestuj w mocowanie punktowe i prostowanie liniowe. W obu przypadkach, rozwiązaniem nie jest droższy zasilacz; wokół tego jest inteligentniejsza inżynieria procesowa. Powiązane lektury: Hartowanie jednorazowe vs. Ząb po zębie — jak wybrać odpowiedni proces hartowania indukcyjnego kół napędowych
FAQ: Często zadawane pytania dotyczące indukcyjnego hartowania kół zębatych
P1: Dlaczego precyzyjne wycinanie powoduje niemartensytyczną strukturę w indukcyjnym hartowaniu kół zębatych?
Precyzyjne wycinanie wprowadza intensywną zimną deformację plastyczną na szczytach zębów. Ta zdeformowana mikrostruktura ma niższą temperaturę austenityzacji niż materiał bazowy. Podczas szybkiego nagrzewania indukcyjnego (zazwyczaj poniżej 2 sekundy), czas ogrzewania jest zbyt krótki, aby całkowicie zhomogenizować austenit w tej zdeformowanej strefie.
Efektem jest wyspy ferrytyczne uwięzione w matrycy martenzytycznej po hartowaniu — “niemartensytycznej struktury” — oraz dlatego, że ferryt jest o rząd wielkości bardziej miękki niż martenzyt, twardość powierzchni spada znacząco tam, gdzie najbardziej potrzebna jest odporność na zużycie.
Q2: Po co stosować odpuszczanie w niskiej temperaturze (100 °C) zamiast wyższego temperamentu?
Standardowe odpuszczanie przekładni hartowanych indukcyjnie zwykle przebiega w temperaturze 150–200 °C, ale w tym przypadku tak by było poświęcić zbyt dużą twardość powierzchni.
Dla 100 Niskotemperaturowy temperament w °C to celowy kompromis: zachowuje maksymalna twardość po hartowaniu przy jednoczesnym rozładowaniu wystarczających naprężeń resztkowych, aby zapobiec pęknięciom warstwy niemartensytowej pod obciążeniem serwisowym — to etap odprężenia, a nie pełne odpuszczenie.
Q3: Co sprawia, że mocowanie punktowe jest lepsze niż pełnopowierzchniowe podparcie?
Gdy koło pierścieniowe opiera się płasko o oprawę pełną powierzchni podczas hartowania, to dolna ściana stygnie znacznie wolniej odsłonięta górna powierzchnia — oprawa działa jak izolator termiczny. To asymetryczne chłodzenie wygina pierścień w owalny kształt, łatwo przekraczające 0.3 mm run-out.
A trójpunktowe złącze eliminuje ten problem, umożliwiając równomierną cyrkulację cieczy hartującej wokół obu powierzchni. Komponent kompromisu: punkty styku koncentrują naprężenia mechaniczne, dlatego wybór materiału uchwytu — niska przenikalność magnetyczna, wysoka wytrzymałość na gorąco — staje się krytyczny.
Q4: Czy mogę rozwiązać problem odkształceń przy indukcyjnym hartowaniu kół zębatych, regulując tylko moc i częstotliwość?
Nie. Dla cienkościennych kół pierścieniowych (stosunek średnicy do grubości powyżej 20:1), rozwiązania wyłącznie cieplne natrafiają na fizyczny limit: Gradient temperatury wymagany do hartowania w całej masie nieuchronnie powoduje nierównomierne skurcze termiczne podczas hartowania.
Jedynym niezawodnym podejściem jest uchwyt punktowy plus prostowanie CNC w linii jako mechaniczna siatka bezpieczeństwa. Samo dostosowanie parametrów mocy nigdy nie zapewni konsekwentnie spełnienia specyfikacji przesunięcia ≤0,15 mm.
Skontaktuj się z nami, aby uzyskać bezpłatną ocenę procesu
Jeśli masz do czynienia z rozrzutem twardości lub odkształceniem po hartowaniu w swojej hartowanie indukcyjne linii, skontaktuj się z naszym zespołem inżynierów w celu bezpłatnej oceny procesu.
Prześlij nam rysunek swojej części, klasa materiału, i obecne parametry procesu, i dostarczymy wstępną diagnozę i propozycję optymalizacji w ciągu 48 godzin — obejmującą konfigurację źródła zasilania, projekt cewki, zalecenia dotyczące mocowania, i tam gdzie to możliwe, integrację prostowania w linii.
Zrób następny krok: prześlij swój wydruk części i wymagania produkcyjne. Nasi inżynierowie aplikacyjni przeanalizują wąskie gardła w Twoim procesie bez żadnych opłat i zalecą ukierunkowane poprawki — czy oznacza to hartowanie w niskiej temperaturze, uchwyt punktowy, czy stację prostowania CNC w linii dopasowaną do Twojej wydajności.


