
Bevor Sie eine Induktions-Schrumpfmaschine kaufen: 6 wichtige Entscheidungen
Die meisten Käufe einer Induktions-Schrumpfmaschine beginnen mit einer Leistungsangabe. Sie sollten mit einer Teilezeichnung beginnen. Die Kilowatt sind wichtig, aber sie beantworten eine Frage, die Sie noch nicht gestellt haben: Wie viel Ausdehnung benötigen Sie, wie schnell und wie reproduzierbar? Wenn Sie diese drei Zahlen nicht genau festlegen können, sagt die Typenschildangabe nichts aus.
Zwischen einer Maschine, die sich innerhalb von zwölf Monaten amortisiert, und einer, die nur Staub ansetzt, liegen meist sechs Entscheidungen — alle getroffen, bevor die Bestellung unterschrieben wird.
1. Verstehen Sie, was der Prozess tatsächlich erfordert?
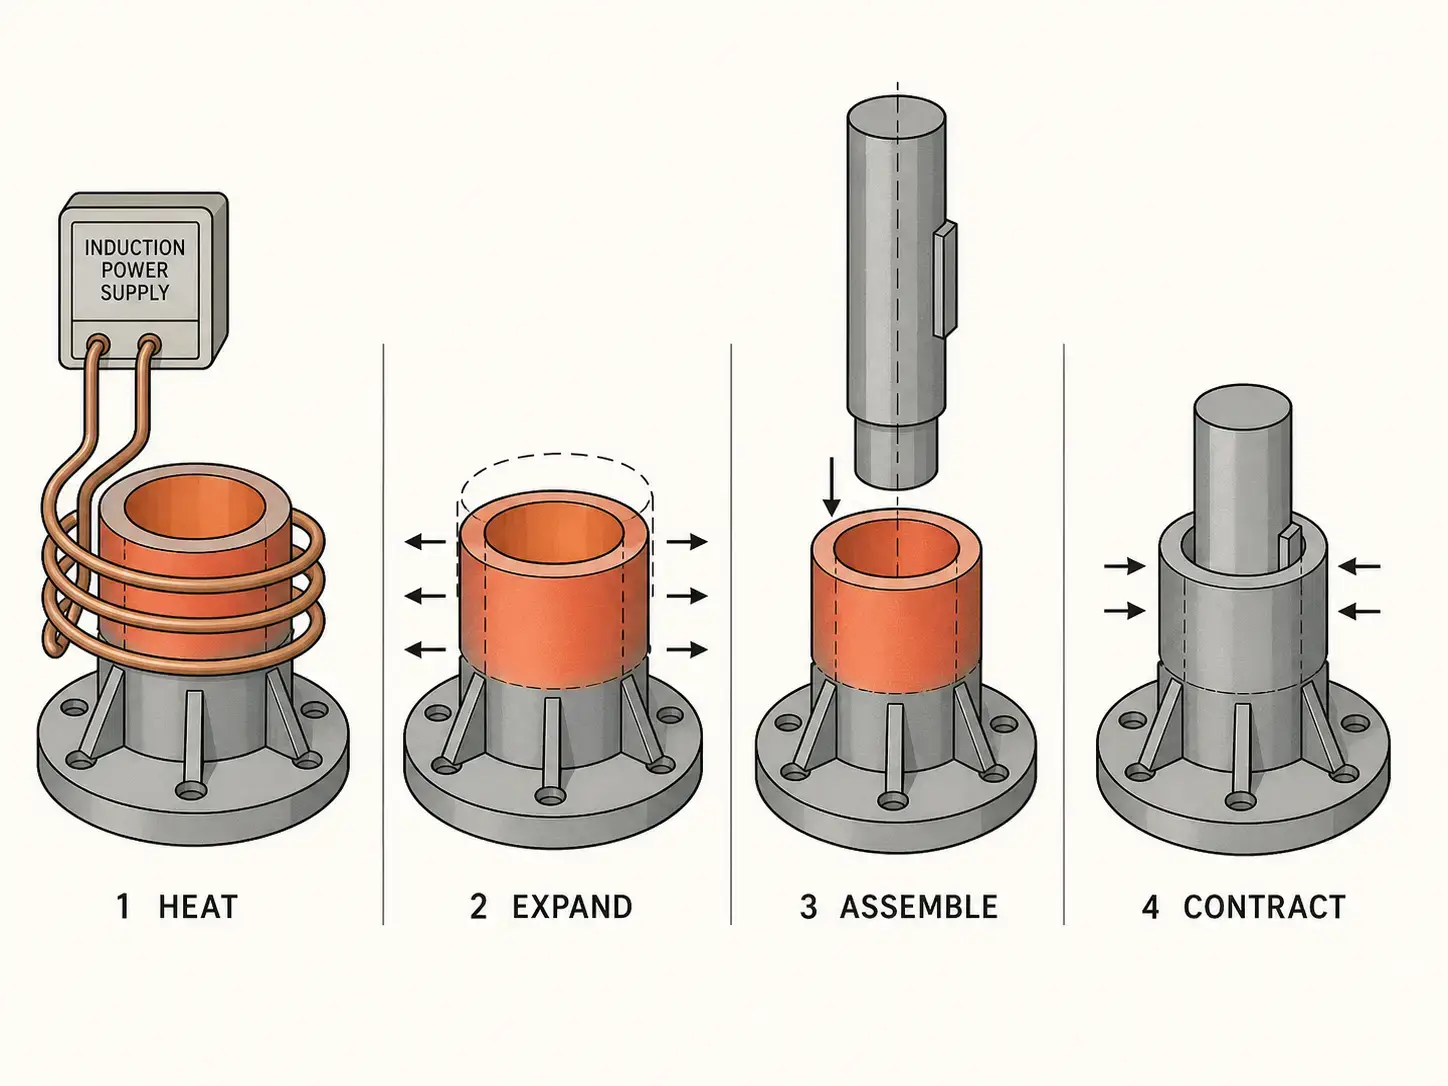
Eine Induktions-Schrumpfmaschine nutzt elektromagnetische Induktionserwärmung, um ein Metallbauteil so auszudehnen, dass es ein anderes Teil mit Presssitz aufnehmen kann. Nach der Montage kühlt das erwärmte Außenteil ab und zieht sich zusammen, wodurch eine starke mechanische Verbindung entsteht—ohne Klebstoffe, ohne Schweißen, ohne mechanische Verbindungselemente. Typische Anwendungen sind Werkzeughalter, Motorrotoren, Getriebebaugruppen, Lagersitze, Kupplungen, Wellen und Hülsen.
Induktion erwärmt nur das Bauteil, das ausgedehnt werden muss, nicht die gesamte Baugruppe. Schnellere Zyklen als ein Ofen, bessere Wiederholgenauigkeit als ein Brenner, kein zu wartendes Ölbad. All das ist irrelevant, wenn das Prozessfenster falsch ist.
Bevor Sie Maschinenmodelle vergleichen, bringen Sie zuerst die Baugruppe zu Papier:
— Material, Güte und wärmebehandelter Zustand des Außenbauteils
— Material des Innenbauteils
— Außendurchmesser, Innendurchmesser und erwärmte Länge
— Presssitzbereich und erforderliches Montagespiel
— Zielausdehnung oder Zieltemperatur
— Maximal zulässige Temperatur
— Beschichtungen, Plattierungen oder Oberflächenzustände des Teils
— Erforderliche Zykluszeit und Produktionsvolumen pro Schicht
— Belademethode: manuell, halbautomatisch oder vollautomatisch
Der Materialzustand ist entscheidend. Wenn das Teil bereits gehärtet und angelassen wurde, muss die Erwärmungstemperatur beim Schrumpfen mindestens 20–30°C unter der ursprünglichen Anlasstemperatur bleiben. Wird dieser Grenzwert überschritten, riskieren Sie eine Verringerung der Härte, Maßänderungen oder eine Beeinträchtigung des Oberflächenzustands. Bei Teilen mit engeren thermischen Grenzen sollten Sie das Prozessfenster zusammen mit Ihren Parametern für das Induktionsanlassen prüfen, um sicherzustellen, dass die Temperaturreserve ausreicht.
2. Welche Maschinenkonfiguration passt zu Ihrer Produktion?
Wählen Sie die Konfiguration anhand des Bauteils, nicht anhand des Katalogs. Bauteilgeometrie, Gewicht, Produktionsvolumen und die Art, wie die Baugruppe durch Ihre Fertigung läuft, bestimmen das Layout.
| Konfiguration | Am besten geeignet für | Typisches Volumen |
|---|---|---|
| Tischgerät | Werkzeughalter, kleine Präzisionsbaugruppen, Arbeiten im Werkzeugbau oder in der Instandhaltung | Niedrig |
| Vertikal | Wellen, Hülsen, Rotoren, Lagerbaugruppen — Schwerkraft unterstützt die Ausrichtung | Niedrig–mittel |
| Horizontal | Lange Wellen, Rohre, zylindrische Komponenten, die vertikal nur schwer zu handhaben sind | Niedrig–hoch |
| Rundschalttisch | Mehrstationenbetrieb: Beladen, Erwärmen, Montieren, Entladen an separaten Positionen | Mittel–hoch |
| Roboter- / Förderzelle | Inline-Produktion mit enger Taktzeit, Rückverfolgbarkeit oder Zielen zur Reduzierung des Arbeitsaufwands | Hoch |
| Mit kundenspezifischer Vorrichtung | Schwere, unregelmäßige oder schwer zu handhabende Komponenten jenseits von Standardwerkzeugen | Variiert |
Viele Käufer benötigen eine Maschine, die eine ganze Teilefamilie abdecken kann. Das ist praktikabel, wenn die Teile ähnliche Materialien, Durchmesser und Heizlängen aufweisen. Eine Maschine, die jedoch auf einen zu großen Bereich ausgelegt wird, wird häufig ineffizient, teuer oder schwierig zu bestücken. Ein guter Lieferant sollte Ihre gesamte Teilefamilie prüfen und ermitteln, welche Teile Spulen, Vorrichtungen und Rezepte gemeinsam nutzen können. In manchen Fällen bieten zwei kleinere, dedizierte Stationen einen höheren Durchsatz und eine einfachere Bedienung als ein überdimensioniertes Universalsystem.
3. Leistung, Frequenz und Zykluszeit—haben Sie getestet oder geraten?
Die Leistung bestimmt, wie schnell die Maschine Wärme einbringt. Die Frequenz bestimmt, wo sich die Wärme konzentriert. Beim Schrumpffügen besteht das Ziel darin, ausreichend Wärme in die äußere Komponente einzubringen, um eine gleichmäßige Bohrungsaufweitung über den Passungsbereich zu erzeugen—nicht nur an der Oberfläche und nicht so tief, dass das Innenteil vor der Montage unnötig erwärmt wird.
— Kleinere, dünnere Teile verwenden typischerweise eine höhere Frequenz (Energie konzentriert sich nahe der Oberfläche, schnellere Bohrungsaufweitung bei dünnwandigen Komponenten)
— Größere oder dickere Teile erfordern im Allgemeinen niedrigere Frequenzen (tiefere Strompenetration zur Ausdehnung der gesamten Wandstärke)
— Höhere Leistung kann die Erwärmungszeit verkürzen, jedoch nur, wenn Spulen- und Bauteildesign eine effiziente Kopplung unterstützen
— Übermäßige Leistung ohne geeignete Steuerung führt zu Überhitzung, Hotspots oder Bauteilverzug
Dimensionieren Sie die Stromversorgung nicht allein nach dem Teiledurchmesser. Zwei Teile mit demselben Außendurchmesser können unterschiedliche Leistungsniveaus benötigen, wenn sich Wandstärke, Werkstoffgüte, erwärmte Länge oder Temperaturgrenze ändern. Die einzige Möglichkeit, Leistung und Frequenz zu bestätigen, sind Anwendungstests—dokumentieren Sie Aufheizzeit, Endtemperatur, gemessene Ausdehnung, Teileoptik und Wiederholgenauigkeit der Montage an Ihren tatsächlichen Komponenten.
Noch ein Punkt: Ein Aufheizzyklus von fünf Sekunden bedeutet nichts, wenn der Bediener zwanzig Sekunden benötigt, um die Baugruppe zu laden und auszurichten. Der Engpass liegt meist in der Handhabung, nicht in der Erwärmung.
4. Ist die Spule für Ihr Teil ausgelegt?
Die Induktionsspule ist der Punkt, an dem die Maschine auf das Teil trifft. Selbst eine hochwertige Stromversorgung liefert mit der falschen Spulengeometrie schlechte Ergebnisse. Beim Schrumpffügen muss die Spule die Energie mit guter Umfangsgleichmäßigkeit in die erforderliche Erwärmungszone einbringen—ungleichmäßige Erwärmung führt zu ungleichmäßiger Ausdehnung, und ungleichmäßige Ausdehnung macht die Montage inkonsistent.
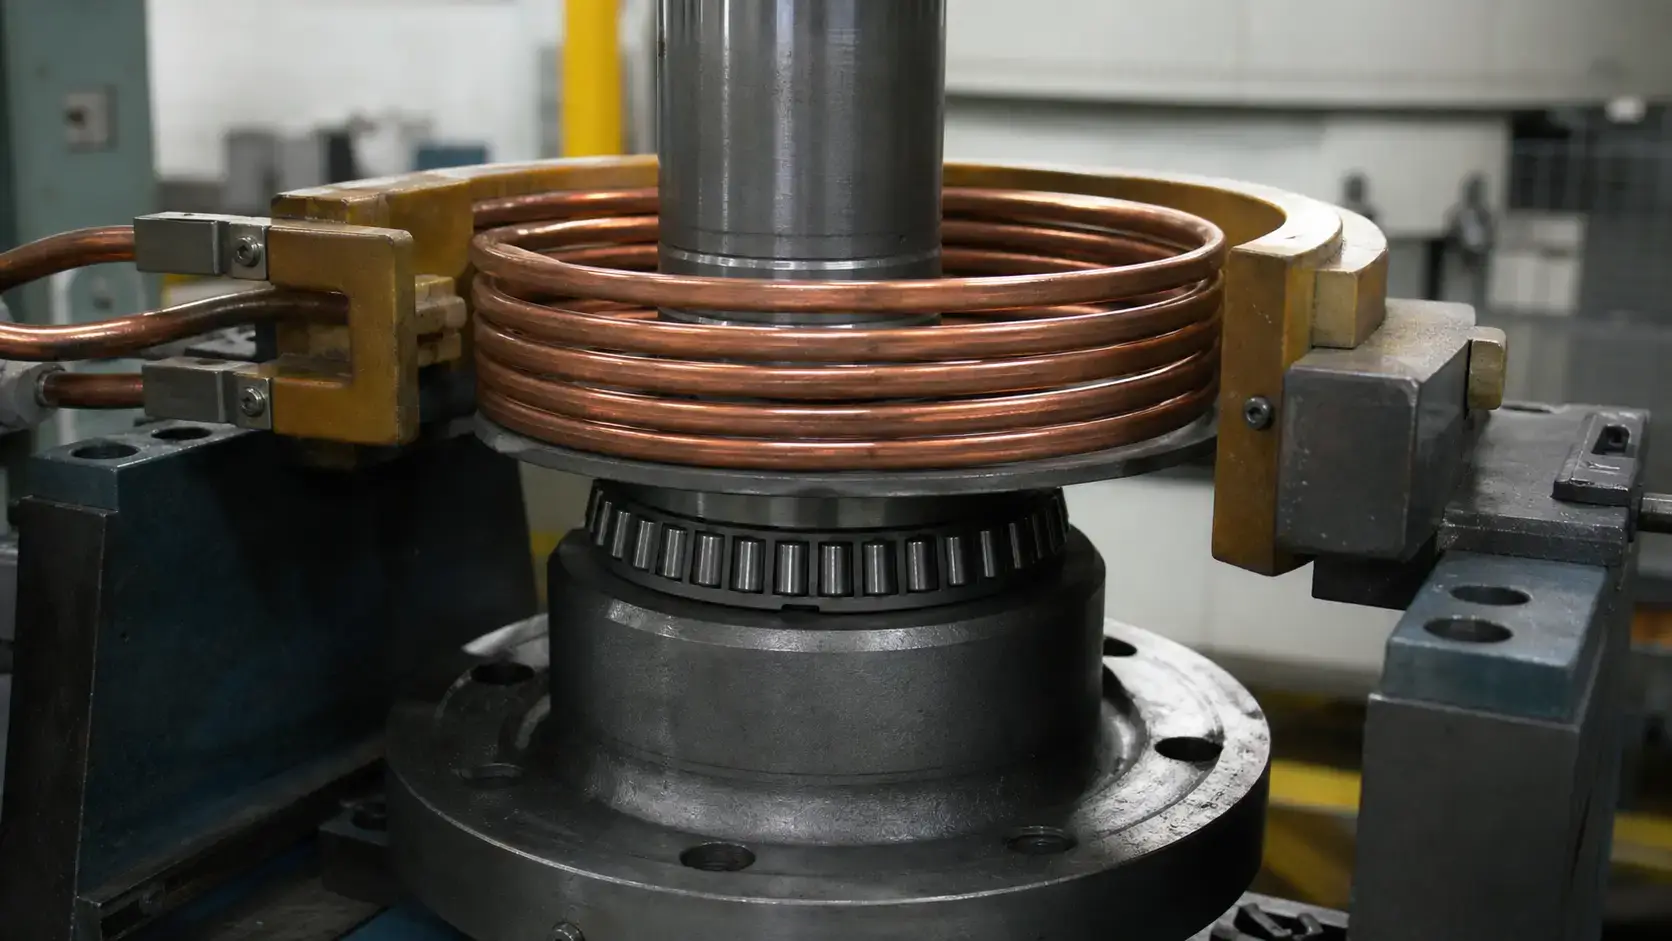
Ein gutes Design von Induktionsspulen für das Schrumpffügen berücksichtigt:
| Faktor | Was das für das Schrumpffügen bedeutet |
|---|---|
| Erwärmte Länge & Bohrungsposition | Bestimmt die Wickelzone der Spule — die Energie muss den gesamten Fügebereich erreichen |
| Abstand zwischen Spule und Teil | Zu groß verringert die Kopplungseffizienz; zu eng birgt Kontaktgefahr beim Laden |
| Temperaturgleichmäßigkeit | Ungleichmäßige Erwärmung = ungleichmäßige Ausdehnung = inkonsistente Montage und mögliche Fehlausrichtung |
| Magnetische Flusskonzentratoren | Erforderlich in der Nähe von Schultern, Flanschen oder wärmeempfindlichen Bereichen, um die Energie gezielt zu lenken |
| Variation von Teil zu Teil | Verschiebt das Erwärmungsmuster; die Vorrichtung sollte eine konsistente Teilepositionierung sicherstellen |
| Kühlleistung der Spule | Muss der anhaltenden Wärmelast in der Produktion standhalten, ohne Drift oder Ausfall |
| Wartungszugang | Der Austausch der Spule sollte keine umfangreiche Demontage der Maschine erfordern |
Die Positionierung von Spule zu Teil muss wiederholgenau sein. Wenn ein Bediener das Teil in unterschiedlichen Höhen oder mit Versatz laden kann, verschiebt sich das Erwärmungsmuster—dies führt zu inkonsistenter Ausdehnung, langsamer Montage oder lokaler Überhitzung. Produktionsvorrichtungen sollten das Teil in Position führen, ohne dass der Bediener in der Nähe eines heißen Bauteils manuell korrigieren muss.
Schrumpffügen erfordert außerdem präzises Timing. Das Teil muss erwärmt, überführt oder montiert und gesetzt werden, bevor es zu viel Temperatur verliert. Eine langsame oder umständliche Handhabungssequenz verkleinert das verfügbare Montagefenster. Bei schwereren Teilen können pneumatische oder servogesteuerte Schlitten, vertikale Hubmechanismen oder robotergestütztes Laden erforderlich sein. Das Vorrichtungsdesign ist oft genauso wichtig wie das Spulendesign.
5. Wie viel Prozesskontrolle benötigen Sie tatsächlich?
Wärme ein, Wärme aus ist das Minimum. Ein Produktionssystem benötigt eine wiederholbare Energieeinbringung, eine verifizierbare Bauteilpositionierung und eine Prozessaufzeichnung—insbesondere dann, wenn das Bauteil einen wärmebehandelten Zustand aufweist, den Sie sich nicht leisten können zu verändern.
Vier Ansätze, in der Reihenfolge zunehmender Absicherung:
— Zeitbasierte Steuerung—einfach, wirksam, wenn eingehende Teile hinsichtlich Geometrie und Ausgangstemperatur konsistent sind
— Leistungsbasierte Steuerung—hält ein festgelegtes Leistungsniveau und passt sich geringfügigen Lastschwankungen an
— Temperaturrückführung (Infrarot-Pyrometer oder Kontaktsensor)—bietet den besten Schutz, wenn Temperaturgrenzen eng sind oder wenn die Ausgangsbedingungen von Teil zu Teil variieren
— Rezeptbasierte Steuerung—speichert Parameter je Teilenummer und reduziert Einrichtfehler des Bedieners bei Umrüstungen
Wenn Rückverfolgbarkeit wichtig ist, spezifizieren Sie Folgendes:
— Leistungsregelung im geschlossenen Regelkreis mit Echtzeitanpassung
— Teileanwesenheitserkennung (verhindert Trockenbetrieb und ausgelassene Zyklen)
— Überwachung des Spulenkühlstroms mit Alarmschwelle
— Datenprotokollierung mit zeitgestempelten Zyklusaufzeichnungen
— Barcode- oder MES-Integration für Rückverfolgbarkeit auf Teileebene
— Passwortgeschützter Parameterzugriff zur Vermeidung unbefugter Anpassungen
Automatisieren Sie nicht nur, weil Sie es können. Eine manuelle Tischanlage ist die richtige Maschine für Werkzeugbau, Instandhaltung und Teilefamilien mit geringen Stückzahlen. Eine vollautomatisierte Zelle lohnt sich, wenn die Taktzeit unter 30 Sekunden fällt oder wenn Rückverfolgbarkeit und Arbeitskosten die Rechnung kippen. Wenn Sie die Amortisationszeit für die Automatisierung nicht schriftlich beziffern können, brauchen Sie sie wahrscheinlich noch nicht.
6. Übersteht sie Ihre Fertigungsumgebung?
Eine Induktions-Schrumpfpassungsmaschine läuft in der Fertigung. Zunder, Öl, Späne, Kühlmittelnebel, Vibrationen, Staplerverkehr und der Bediener in der dritten Schicht, der Teile anders lädt als der Bediener in der ersten Schicht—all das beeinflusst die Zuverlässigkeit. Spezifizieren Sie für diese Umgebung.
Die Kühlung ist das Erste, was richtig ausgelegt werden muss. Unzureichende Kühlung verkürzt die Lebensdauer der Stromversorgung, verursacht störende Fehlermeldungen und führt zu inkonsistenter Erwärmung. Die meisten industriellen Systeme verwenden ein geschlossenes Wasserkühlsystem. Prüfen Sie Durchflussrate, Druck, Leitfähigkeit und Temperaturbereich vor dem Kauf—Brauchwasser ist ohne Filtration oder Wärmetausch nicht immer geeignet.
Die Sicherheitsanforderungen hängen von Bauteiltemperatur, Maschinenlayout, Spannungsniveau und Bedienerzugang ab. Mindestens erforderlich sind:
— Schutzvorrichtungen und Verriegelungen an heißen Teilen und Quetschstellen
— Not-Aus-Schalter in Reichweite des Bedieners
— Schutz für Spulen- und Busspannung
— Eindeutige Zyklusstatusanzeige, sichtbar von der Bedienposition aus
— Lockout/Tagout-Zugang für die Instandhaltung
Wenn Ihr Instandhaltungsteam eine Leiter, einen Spiegel und drei Inbusschlüssel braucht, nur um eine Spule zu prüfen, wurde die Maschine von jemandem konstruiert, der nie an einer Produktionslinie gearbeitet hat. Spulen, Schläuche, Vorrichtungen und Sensoren müssen erreichbar sein. Häufige Umrüstungen erfordern schnelle, wiederholbare Spulenwechsel—keine Neuausrichtung, kein Rätselraten. Eine Maschine neben Bearbeitungszentren benötigt Schutz vor Spänen und Kühlmittelnebel. Eine Maschine in einer Schmiedehalle braucht stärkere Schutzvorrichtungen, robustere Kühlung und Bedienelemente, die einfach genug sind, um sie mit Handschuhen zu bedienen.
Rahmen und Werkzeuge müssen das Bauteil während Erwärmung und Montage sicher stützen. Schlechte Ergonomie oder instabile Vorrichtungen verursachen Qualitätsprobleme, selbst wenn der Erwärmungsprozess korrekt ist. Jede Komponente des Induktionserwärmungssystems muss unter Produktionsbedingungen zusammenarbeiten—nicht nur auf dem Angebotsblatt.
Wichtigste Erkenntnis
Sechs Entscheidungen. Treffen Sie auch nur eine davon falsch, bleibt die Maschine hinter ihrer Leistung zurück. Treffen Sie zwei falsch, kaufen Sie innerhalb von zwei Jahren eine zweite Maschine. Die Leistungsangabe steht auf dem Typenschild. Alles andere—Prozessdefinition, Maschinenkonfiguration, Frequenz, Spulengeometrie, Steuerungslogik, Kompatibilität mit der Fertigungshalle—wird entschieden, bevor das Angebot geschrieben wird. Bringen Sie Teilezeichnungen, Passungsdaten, Temperaturgrenzen und eine realistische Taktzeit zum ersten Gespräch mit Ihrem Lieferanten mit. Wenn dessen Vorschlag einen der sechs oben genannten Bereiche auslässt, suchen Sie einen anderen Lieferanten.
F: Welche Informationen benötigt ein Lieferant, um eine Induktions-Schrumpffügemaschine auszulegen?
A: Teilezeichnungen, Materialdaten, Passungstoleranzen, erforderliche Aufweitung oder Zieltemperatur, erwärmte Länge, Produktionsrate, Lademethode und verfügbare Medienversorgung im Werk. Wenn das Teil beschichtet, gehärtet oder temperaturempfindlich ist, teilen Sie diese Informationen frühzeitig mit—sie wirken sich direkt auf Leistung, Frequenz und Prozessfenster aus.
F: Ist induktives Schrumpffügen schneller als Ofenerwärmung?
A: Ja, in der Regel deutlich schneller. Induktion erwärmt nur die äußere Komponente lokal und bringt sie in Sekunden statt in Minuten auf Ausdehnungstemperatur. Außerdem werden Energieverbrauch, Stellfläche und unnötige Wärmeeinwirkung auf das gesamte Teil reduziert. Öfen können weiterhin für Kleinserien oder sehr große Bauteile geeignet sein, bei denen die Taktzeit nicht die wichtigste Einschränkung ist.
F: Kann eine Induktions-Schrumpffügemaschine mehrere Teilegrößen verarbeiten?
A: Ja, wenn die Teilefamilie bereits während der Konstruktion geprüft wird. Das System benötigt mehrere Spulen, Vorrichtungen und gespeicherte Rezepte. Wenn der Bereich zu groß ist, sind zwei dedizierte Stationen oft leistungsfähiger als eine überdimensionierte Maschine.
Erhalten Sie eine Anwendungsprüfung für Ihren Schrumpffügeprozess
Senden Sie uns Ihre Teilezeichnungen und Passungsanforderungen. Wir sagen Ihnen, welche Leistung, Frequenz und Spulenkonfiguration sinnvoll ist—bevor Sie Geld in Ausrüstung investieren.










