
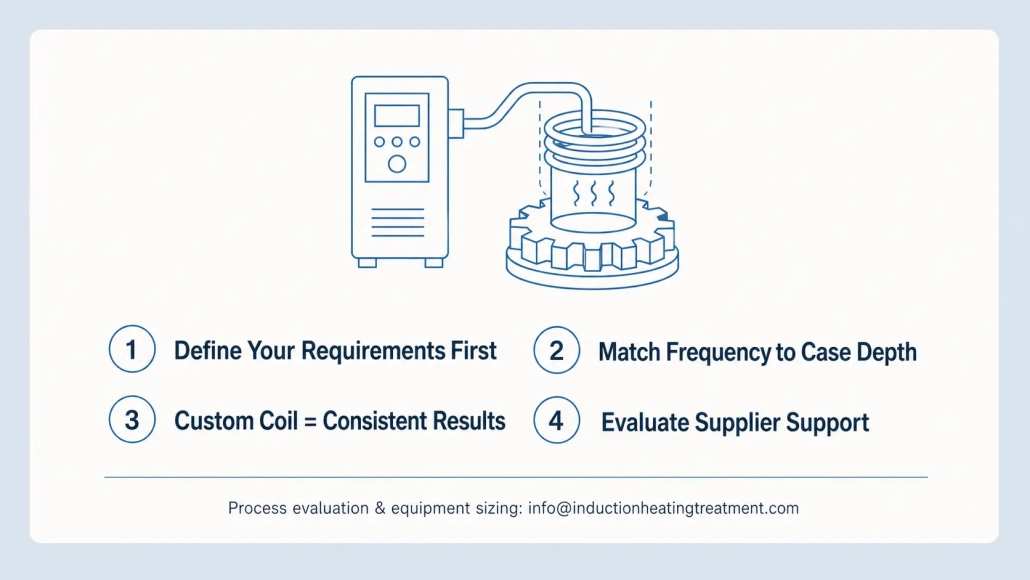
So wählen Sie ein Induktionshärtesystem aus: 8 entscheidende Faktoren für Hersteller
Die Auswahl eines Induktionshärtesystems ist keine Entscheidung anhand einer einzigen Spezifikation. Die Leistungsangabe allein sagt nur sehr wenig aus. Das richtige System hängt von der Geometrie Ihres Werkstücks, der angestrebten Einhärtetiefe, dem Durchsatz und davon ab, wie gut der Lieferant Ihren Prozess versteht — nicht nur seine eigene Ausrüstung.
Wenn einer dieser Punkte falsch bewertet wird, führt das zu ungleichmäßiger Härte, durchgebrannten Spulen oder einer Maschine, die eine halbe Schicht ungenutzt bleibt. Dieser Leitfaden erläutert die acht Faktoren, die tatsächlich bestimmen, ob ein System zuverlässige Ergebnisse liefert — oder zum Engpass in Ihrer Linie wird.
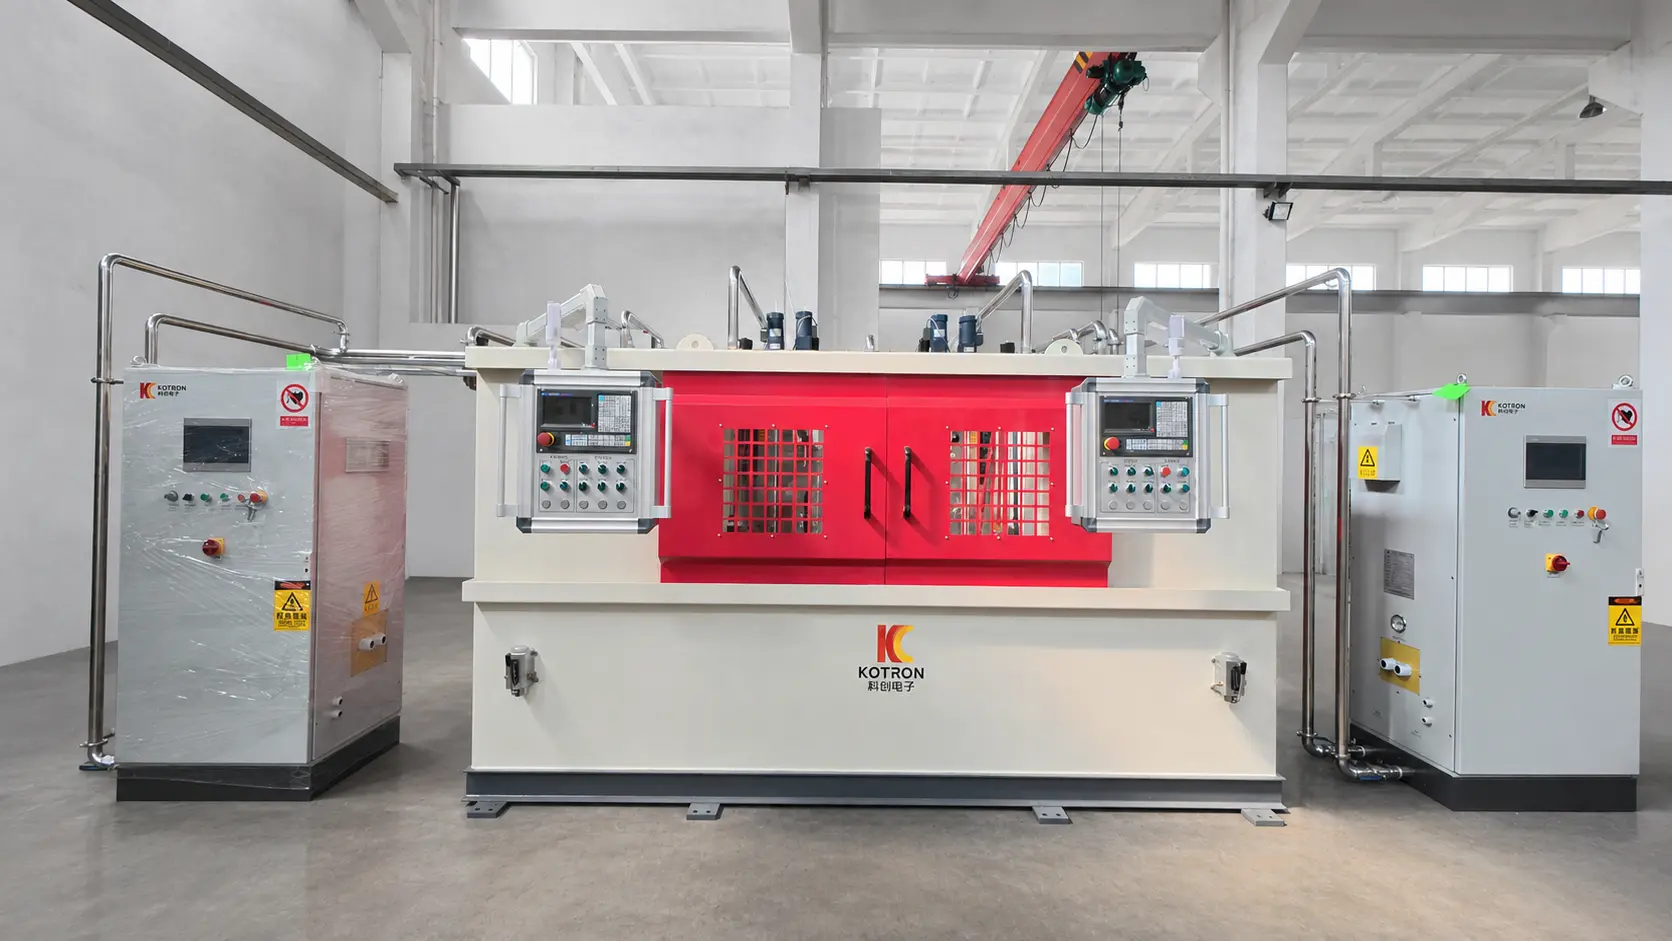
1. Beginnen Sie mit Ihrem Werkstück, nicht mit der Maschine
Zu viele Betriebe beginnen damit, Kilowattzahlen und Preisschilder zu vergleichen. Drehen Sie die Reihenfolge um. Beginnen Sie mit dem, was Sie härten möchten.
Klären Sie diese sechs Datenpunkte, bevor Sie mit einem Lieferanten sprechen:
— Werkstücktyp und Geometrie (Welle, Zahnrad, Lagerring, Gleichlaufgelenk)
— Werkstoffgüte
— Ziel-Oberflächenhärte (HRC-Bereich)
— Erforderliche Einhärtetiefe
— Jährliches Produktionsvolumen
— Ziel-Taktzeit pro Teil
Ein System, das für flaches Zahnradhärten mit 0,8 mm Einhärtetiefe ausgelegt ist, reicht bei einer Wellenanwendung mit 6 mm nicht aus. Wenn Sie zuerst das Bauteil definieren, vermeiden Sie den Kauf einer Maschine, die entweder überdimensioniert oder zu schwach ist.
2. Wählen Sie das richtige Erwärmungsverfahren
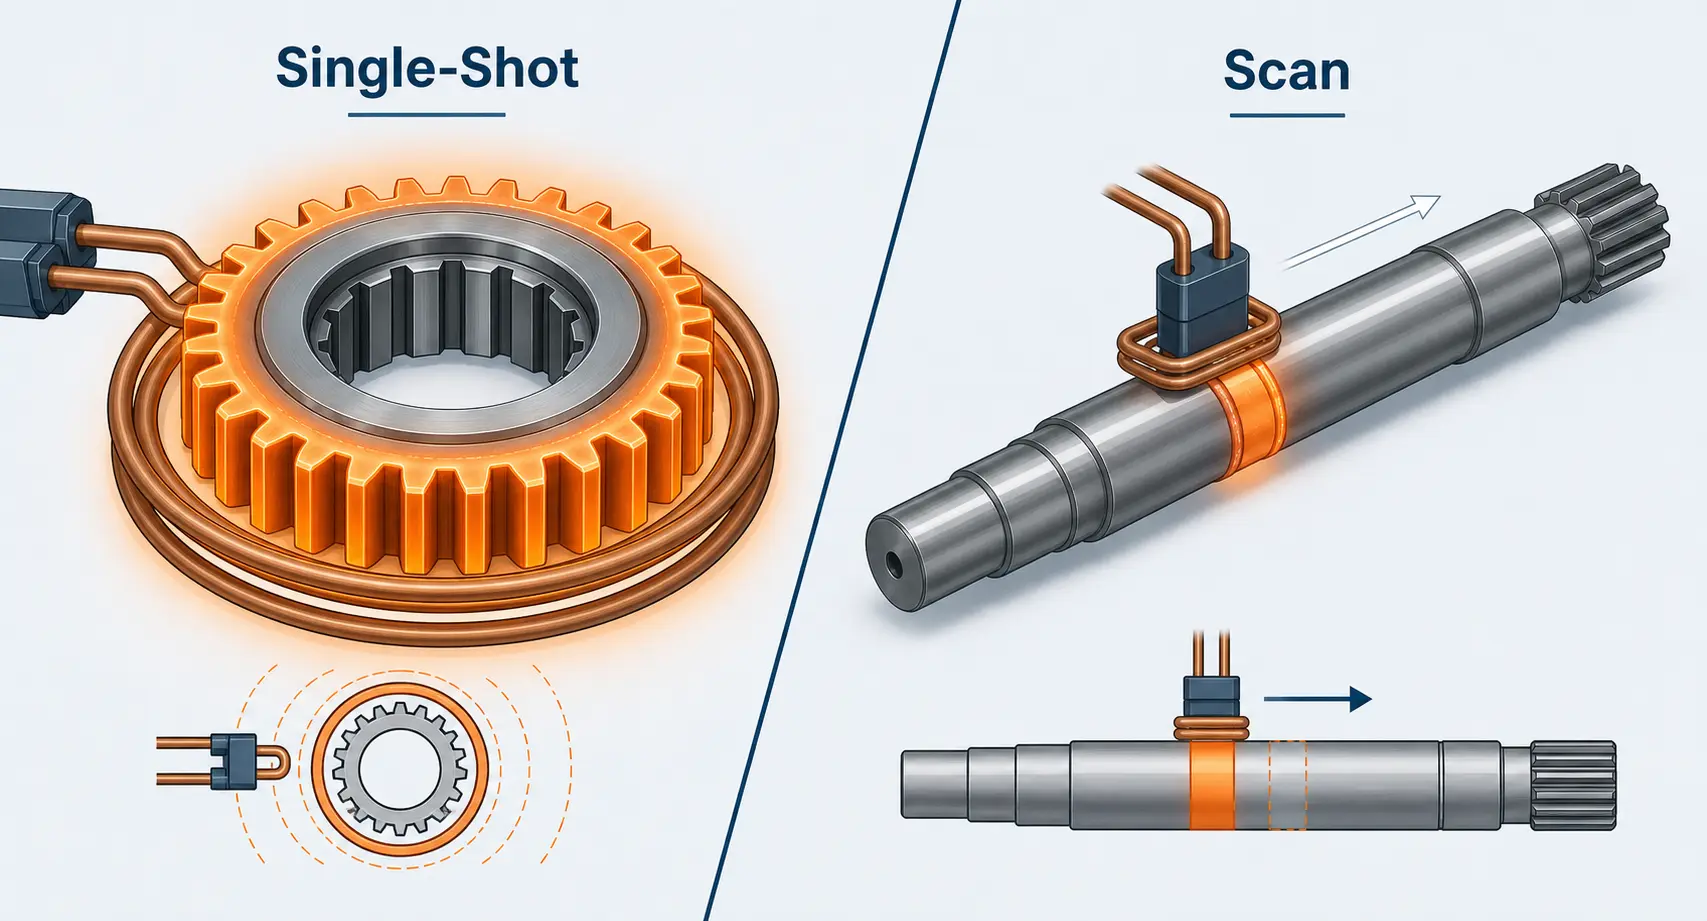
Zwei Ansätze dominieren das Härten in der Produktion, und sie eignen sich für unterschiedliche Werkstücke.
Single-Shot-Härten erwärmt die gesamte Zielzone auf einmal mit einer stationären Spule, die das Bauteil umschließt. Es bietet hervorragende Gleichmäßigkeit und kurze Taktzeiten — ideal für Zahnräder, Lagerringe und Flanschbauteile, bei denen die gehärtete Zone kompakt ist.
Scan-Härten bewegt die Spule schrittweise entlang des Werkstücks, während die Abschreckung direkt dahinter erfolgt. Dies ist die bevorzugte Methode für lange Wellen, Führungsschienen und Rollen, bei denen die Erwärmung der gesamten Oberfläche auf einmal eine unpraktisch große Stromversorgung erfordern würde.
Legen Sie das Verfahren frühzeitig fest. Es beeinflusst alles, was danach kommt: Spulengeometrie, Leistungsbedarf, Abschreckdesign und die Art der Bauteilspannung.
| Faktor | Single-Shot-Härten | Scan-Härten |
|---|---|---|
| Am besten geeignet für | Zahnräder, Lagerringe, Flanschbauteile — kompakte Härtezonen | Lange Wellen, Führungsschienen, Rollen — ausgedehnte Härtezonen |
| Taktzeit | Kurz — gesamte Zone wird auf einmal erwärmt | Länger — die Spule fährt schrittweise entlang des Bauteils |
| Erwärmungsgleichmäßigkeit | Hervorragend — stationäre Spule umschließt das Bauteil | Hängt von Spulengeometrie und Regelung der Vorschubgeschwindigkeit ab |
| Leistungsbedarf | Höher — die gesamte Zone muss gleichzeitig mit Energie versorgt werden | Niedriger — es wird jeweils nur ein schmaler Bereich erwärmt |
| Spulenkomplexität | Mittel — mehrwindige Ringspule oder profilierte Spule | Geringer — einwindige Spule oder Pancake-Spule, einfachere Konstruktion |
| Anlagenkosten | Höhere Anfangsinvestition | In der Regel niedriger — kleinere Stromversorgung erforderlich |
3. Stimmen Sie Leistung und Frequenz auf die Aufgabe ab
Die Leistung bestimmt, wie schnell Sie erwärmen. Die Frequenz bestimmt, wie tief die Wärme eindringt. Beide müssen gemeinsam bewertet werden — keine der beiden Größen erzählt allein die ganze Geschichte.
Höhere Frequenzen (100–500 kHz) konzentrieren die Energie nahe der Oberfläche und erzeugen geringe Einhärtetiefen von 0,5–1,5 mm. Mittlere Frequenzen (1–10 kHz) treiben den Strom tiefer in das Bauteil und eignen sich für Einhärtetiefen ab 2 mm bei größeren Teilen. Für tiefe Einsatzhärtung über 5 mm sind Frequenzen unter 3 kHz typisch.
Der häufige Fehler besteht darin, nach höherer Leistung zu suchen und dabei die Frequenz zu vernachlässigen. Ein 200-kW-System mit der falschen Frequenz liefert schlechtere Ergebnisse als eine korrekt abgestimmte 100-kW-Einheit. Wenn Sie tiefer in die Leistungsauswahl einsteigen möchten, haben wir dieses Thema separat behandelt.
4. Die Spule entscheidet über den Prozess
Keine Stromversorgung — so fortschrittlich sie auch sein mag — kann eine schlecht ausgelegte Spule kompensieren. Die Spule ist der Ort, an dem elektromagnetische Energie in Wärme umgewandelt wird. Ihre Geometrie bestimmt die Gleichmäßigkeit der Erwärmung, die Effizienz und ob Sie von Teil zu Teil eine konstante Härte erreichen.
Wenn Sie einen Lieferanten bewerten, fragen Sie gezielt zur Spule nach:
— Ist sie speziell für Ihr Werkstück ausgelegt oder handelt es sich um eine Standardform?
— Kann der Lieferant thermische Simulationen oder frühere Ergebnisse mit ähnlichen Geometrien vorlegen?
— Wie ist die Kühlung in den Spulenkörper integriert?
— Wie hoch ist die typische Spulenlebensdauer, und wie schnell erhalten Sie Ersatz?
Eine kundenspezifische Spule kostet anfangs mehr, amortisiert sich aber durch weniger Ausschuss, schnellere Takte und weniger Härtefehler infolge ungleichmäßiger Erwärmung.
5. Kühlung ist kein nachträglicher Gedanke
Beim Induktionshärten sind Erwärmung und Abschreckung in einem einzigen Prozess gekoppelt. Sie können das Erwärmungsprofil perfekt treffen und das Bauteil dennoch ruinieren, wenn der Abschreckstrom ungleichmäßig, verzögert oder unzureichend ist.
Achten Sie auf der Abschreckseite auf drei Dinge: Abdeckung des Sprühbilds, Durchflussstabilität im Dauerbetrieb und konstante Abschreckverzögerung. Eine Verzögerungsdrift von einer halben Sekunde zwischen den Zyklen reicht aus, um die Härte außerhalb der Spezifikation zu verschieben.
Über das Werkstück hinaus schützt das Kühlsystem auch die Spule und die Leistungselektronik. Unterdimensionierte Kühlung führt zu Spulendurchbrand, IGBT-Ausfällen und ungeplanten Stillstandszeiten, die weit mehr kosten, als eine Kühlungsaufrüstung gekostet hätte.
6. Automatisierungsfunktionen, die Sie wirklich benötigen
Auch eine manuell beladene Station profitiert prozessseitig von Automatisierung in der Steuerung. Achten Sie mindestens auf:
— Rezeptverwaltung mit gespeicherten Parametern pro Teilenummer
— Echtzeitüberwachung von Leistung und Frequenz mit Alarmausgängen
— PLC-Kommunikation zur Integration mit vor- und nachgelagerten Stationen
— Produktionsdatenerfassung für Rückverfolgbarkeit
Das sind keine Luxusfunktionen. Allein die Rezeptverwaltung eliminiert Einrichtfehler, wenn Bediener zwischen Teilefamilien wechseln, und die Datenerfassung liefert die Dokumentationskette, die Kunden aus der Automobil- und Luftfahrtindustrie zunehmend verlangen.
7. Bewerten Sie den Lieferanten, nicht nur das Datenblatt
Eine Maschine, die auf dem Datenblatt perfekt aussieht, bedeutet wenig, wenn der Lieferant sie nicht unterstützen kann. Bevor Sie sich festlegen, prüfen Sie, ob der Lieferant Folgendes bietet:
— Musterversuche mit Ihren tatsächlichen Bauteilen (nicht nur mit Referenzwerkstücken)
— Spulenauslegung und Prozessentwicklung als Teil des Pakets
— Inbetriebnahme vor Ort und Bedienerschulung
— Ersatzteilverfügbarkeit mit dokumentierten Lieferzeiten
Ein Lieferant mit fundierter Anwendungstechnik erzielt mit Hardware der Mittelklasse oft bessere Ergebnisse als ein reiner Geräteverkäufer mit Premium-Spezifikationen und ohne Prozessunterstützung.
8. Vier Fehler, die Einkaufsentscheidungen entgleisen lassen
Kauf allein nach Leistungsangabe. Ein 300-kW-System mit schlechter Spule produziert schlechtere Teile als ein 150-kW-System mit gut konstruierter Spule und passender Frequenzabstimmung.
Verzicht auf Musterversuche. Kaufen Sie niemals, ohne zuvor Ihre eigenen Teile durch das System laufen zu lassen. Was bei einem Demo-Zahnrad funktioniert, lässt sich möglicherweise nicht auf Ihre Geometrie, Ihr Material oder Ihr Taktzeitziel übertragen.
Die Spule als Standardware behandeln. Eine generische Spule ist der schnellste Weg zu ungleichmäßiger Härte, geringer Effizienz und vorzeitigem Ausfall. Planen Sie von Anfang an Budget für kundenspezifisches Spulen-Engineering ein.
Flexibilität ignorieren. Wenn Ihr Produktspektrum mehrere Teilefamilien umfasst, wird ein System, das nur eine Geometrie verarbeiten kann, schnell an Grenzen stoßen. Fragen Sie nach Schnellwechsel-Spulenaufnahmen, Rezept-Speicherkapazität und ob die Stromversorgung unterschiedliche Spulentypen ohne Neukonfiguration betreiben kann.
Wichtigste Erkenntnis
Ein Induktionshärtesystem ist eine Prozessinvestition, kein Standardkauf. Das beste System ist selten das leistungsstärkste oder das günstigste — es ist das System, bei dem Leistung, Frequenz, Spulendesign, Kühlung und Steuerungsarchitektur präzise auf Ihre Teile und Ihre Produktionsrealität abgestimmt sind. Die Grundlagen der Induktionserwärmung sind überall gleich, aber die Anwendungstechnik entscheidet darüber, ob ein System seinen Platz in Ihrer Fertigung verdient.
F: Welche Informationen sollte ich einem Lieferanten für Induktionshärteanlagen senden?
A: Senden Sie Werkstückzeichnungen, Werkstoffgüte, Zielhärte und Einhärtetiefe, Jahresvolumen und Taktzeit. Wenn Sie Musterteile versenden können, tun Sie es — nichts ersetzt einen realen Prozessversuch.
F: Kann ein System mehrere Bauteiltypen verarbeiten?
A: Ja — mit dedizierten Spulen pro Teilefamilie und einem Steuerungssystem, das separate Rezepte speichert. Eine flexible Plattform mit Schnellwechsel-Spanntechnik spart Stellfläche und Kapital im Vergleich zum Betrieb mehrerer Einzweckmaschinen.
F: Ist höhere Leistung immer besser?
A: Nein. Zu viel Leistung erschwert die Temperaturregelung und erhöht die Betriebskosten, ohne die Ergebnisse zu verbessern. Dimensionieren Sie die Leistung für Ihre größte Teilefamilie und den schnellsten erforderlichen Zyklus — alles darüber hinaus ist Verschwendung.
Benötigen Sie Hilfe bei der Auslegung eines Induktionshärtesystems?
Senden Sie uns Ihre Werkstückzeichnungen und Anforderungen. Wir führen einen Musterversuch durch und empfehlen ein System, das auf Ihre Teile abgestimmt ist — kein Pauschalangebot von der Stange.










