Машина индукционной закалки шлицевого вала
Ⅰ. См. процесс закалки шлицевого вала.
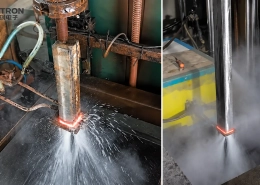
На видео видно, как шлицевой вал упрочняется однократный индукционный процесс.
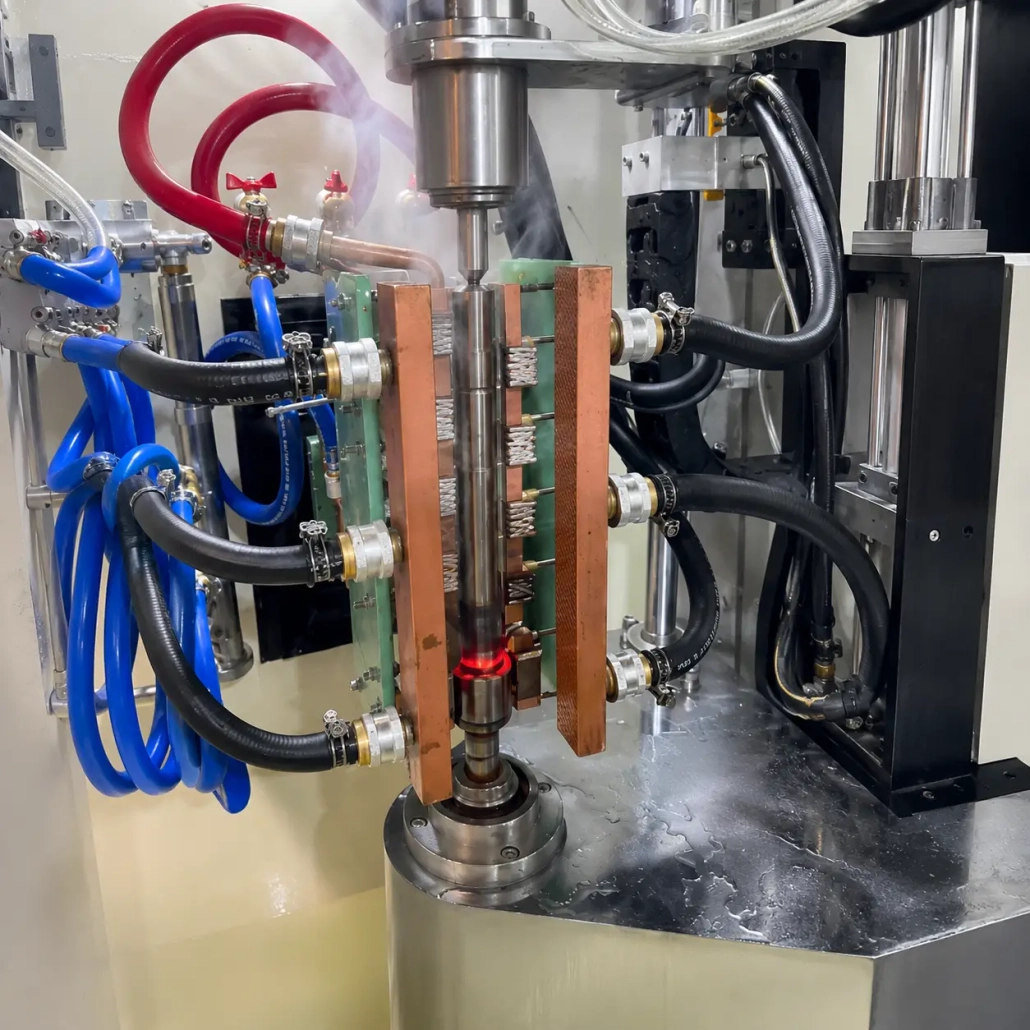
После того, как заготовка установлена, вся секция целевого шлица нагревается одновременно. Индуктор не сканирует вал вверх или вниз во время нагрева.. Как только будет достигнут необходимый режим нагрева, полностью нагретая секция немедленно закаливается распылением.
Этот процесс можно резюмировать как:
1. Позиционирование
2. Одноразовый индукционный нагрев
3. Общая закалка распылением
4. Разгрузка
Это отличается от обычного сканирующего упрочнения., где более короткая зона нагрева постепенно перемещается вдоль заготовки.
Для подходящей длины и геометрии шлицев, однократная закалка обеспечивает прямой способ нагрева и закалки всей области шлицов за один цикл..
Ⅱ. Как работает индукционная закалка шлицевого вала за один раз
Шлицевое сечение сложнее нагревать, чем плоскую цилиндрическую поверхность..
Шлицевой профиль содержит вершины зубьев., фланги, корни и канавки. Эти особенности создают различные условия электромагнитной связи вокруг профиля., поэтому результат нагрева не может контролироваться только за счет мощности.
В одноразовом процессе, индуктор рассчитан на покрытие всей длины целевого шлица. Заготовка остается в положении закалки, пока применяется индукционная мощность в течение запрограммированного периода..
Когда нагрев завершен, система закалки охлаждает всю нагретую секцию, а не следует за движущейся зоной нагрева.
Несколько переменных работают вместе:
• Индукционная мощность
• Рабочая частота
• Время нагрева
• Геометрия индуктора
• Соединение между индуктором и заготовкой
• Размеры сплайна
• Материал
• Время закалки и расположение распыления
Целью является создание необходимого закаленного рисунка на шлицевом участке., не просто поднять поверхность до максимально возможной температуры.
Поэтому твердость поверхности и эффективная глубина гильзы должны определяться в соответствии с фактическим материалом вала., требования к геометрии сплайна и чертежам. Их не следует рассматривать как фиксированные значения для каждого шлицевого вала..
Ⅲ. Специальная конструкция индуктора для шлицевого профиля
Индуктор является одной из важнейших частей системы закалки шлицевого вала..
Гладкий вал часто можно нагреть с помощью относительно простого круглого индуктора.. Шлицевое сечение требует более тщательного распределения поля, поскольку профиль поверхности постоянно меняется между кончиком зуба и корнем..
Таким образом, индуктор разрабатывается на основе фактического чертежа заготовки..
Важная информация о конструкции включает в себя:
• Внешний диаметр шлица
• Диаметр корня
• Профиль зуба
• Длина сплайна
• Закаленная область
• Требуемая глубина цементации
• Доступное пространство вокруг заготовки
• Требуемый цикл нагрева
Концентраторы магнитного потока также могут использоваться там, где необходимо воздействовать на электромагнитное поле и концентрировать энергию вокруг выбранных участков сплайна..
В поставляемой технической информации по платформам индукционной закалки компании также подчеркивается контролируемое расстояние между индуктором и заготовкой., структурная жесткость и изоляция в индивидуальной конструкции индуктора.
по этой причине, Выбор индуктора только по внешнему диаметру вала редко бывает достаточным. Для двух шлицевых валов одинакового диаметра могут потребоваться разные конструкции катушек, поскольку геометрия их зубьев и закаленная длина различны..
Ⅳ. Управление станком и процессом закалки
Машина должна последовательно располагать шлицевую часть относительно индуктора и системы закалки..
Вертикальное расположение станка подходит для многих деталей типа вала.. Заготовку можно зажать и расположить так, чтобы необходимая секция шлица попадала в стационарную станцию нагрева до начала цикла закалки..
В зависимости от конфигурации проекта, управление машиной может координировать:
• Позиционирование заготовки
• Зажим
• Время нагрева
• Индукционная мощность
• Последовательность нагрева
• Задержка гашения
• Время закалки распылением
• Завершение цикла
• Сигналы погрузки и разгрузки
Существующие в компании вертикальные закалочные платформы с ЧПУ поддерживают ручную и автоматическую работу и могут быть сконфигурированы для фиксированного положения., сегментная и сканирующая закалка деталей валового типа.
Для процесса шлицевого вала, показанного на этой странице, однако, осевое сканирование не используется при нагреве. Вся область целевого шлица нагревается в одной позиции..
Это различие имеет значение при оценке машины.. Скорость перемещения и длина сканирования, например, являются важными параметрами для процесса сканирования, но не являются основными переменными процесса для этого одноразового приложения..
Ⅴ. Индукционная мощность IGBT с цифровым управлением DSP
Индукционный источник питания контролирует подачу электрической энергии во время каждого цикла нагрева..
Доступные системы используют преобразование мощности IGBT с цифровым управлением DSP. В поставляемой информации об оборудовании перечислены цифровые режимы регулирования и управления мощностью, включая работу при постоянном токе и постоянной мощности., с контролем температуры, доступным в соответствующих конфигурациях.
Для закалки шлицевого вала, мощность индукции и рабочая частота должны выбираться на основе всех технологических требований, а не только диаметра вала..
Соответствующие факторы включают:
Материал + Сплайновая геометрия + Длина с подогревом + Требуемая глубина корпуса + Время нагрева + Производительность
Короткая шлицевая часть с относительно небольшой нагретой массой может потребовать совершенно иной конфигурации, чем длинная шлицевая секция., даже если оба вала имеют одинаковый внешний диаметр.
Именно поэтому мы не разделяем шлицевые валы на фиксированные. «маленький,» «средний» и «большой» категории мощности.
Блок питания, индуктор и цикл закалки следует оценивать вместе.
Ⅵ. Конфигурации с одной и несколькими станциями
Станция закалки может быть организована в зависимости от необходимого объема производства и способа обработки заготовок..
А конфигурация с одной станцией обеспечивает одно положение закалки. Погрузка и разгрузка могут быть ручными или автоматизированными в зависимости от проекта..
Для более высоких производственных требований, а многостанционная индексирующая машина может использоваться для организации различных операций на нескольких станциях в соответствии с производственным циклом.
В комплект поставки оборудования входят двухпозиционные и четырехпозиционные закалочные платформы.. Вращение заготовки, Механизмы индексации и устройства автоматической загрузки доступны в соответствующих системах..
Для автоматического производства, также может быть сконфигурирована портальная система загрузки. Существующая платформа компании использует горизонтальное и вертикальное перемещение с сервоприводом и захватами для перемещения деталей типа вала между местом загрузки и станцией закалки..
Возможные конфигурации включают в себя:
• Одностанционная машина
• Многостанционная индексирующая машина
• Ручная загрузка
• Портальная автоматическая загрузка
• Автоматическая разгрузка
• Подключение конвейера
• Управление рецептами
• Связь на производственной линии
Окончательное расположение зависит от веса детали., размеры вала, время цикла и планировка завода.
Ⅶ. Дополнительный мониторинг процесса
Для повторяющегося производства, система закалки может быть оснащена функциями мониторинга и записи процесса.
Доступная платформа мониторинга может собирать такие данные, как индукционный ток., напряжение, частота и энергия. С соответствующими датчиками, течение тушащей среды, Также можно контролировать расход и температуру охлаждающей воды.
Типичные функции включают в себя:
• Мониторинг процессов в режиме реального времени
• Запись кривой нагрева
• Сигнализация верхнего и нижнего предела
• Хранение рецептов заготовок
• Исторические производственные записи
• Отслеживаемость данных процесса
Мониторинг не заменяет испытание на твердость или проверку глубины корпуса готового вала.. Его цель — зафиксировать, оставался ли производственный цикл в пределах установленного технологического окна, и облегчить выявление аномальных циклов..
Это особенно полезно, когда один и тот же шлицевой вал многократно изготавливается в серийном производстве..
Ⅷ. Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Это процесс сканирующей индукционной закалки??
Нет. Процесс, показанный на видео, представляет собой однократную индукционную закалку.. Вся секция целевой шлицы нагревается в одном положении, а затем закаливается распылением.. Во время цикла нагрева осевое сканирование отсутствует..
Выполняется ли однократная закалка для каждого шлицевого вала??
Не обязательно. Длина сплайна, геометрии зубьев, материал заготовки, требуемая закаленная модель и условия производства влияют на выбор процесса. Длинные шлицевые секции или другие требования к закалке могут лучше подходить для сегментированных или сканирующих методов.. Процесс следует выбирать после просмотра чертежа заготовки..
Какую твердость и глубину корпуса может достичь станок?
Не существует единого значения твердости или глубины корпуса, применимого к каждому шлицевому валу.. Результат зависит от материала, исходное состояние термообработки, геометрия шлицев и требуемая спецификация закалки. Пожалуйста, укажите требуемую твердость поверхности и эффективную глубину корпуса из вашего чертежа или технического стандарта, чтобы процесс нагрева можно было разработать с учетом этих требований..
Может ли один станок обрабатывать разные шлицевые валы?
Да, при условии, что детали остаются в пределах механических и электрических возможностей машины.. Для разных шлицевых валов могут потребоваться отдельные индукторы., приспособления и технологические рецепты. Если на одном станке необходимо обработать несколько заготовок, все их чертежи лучше просмотреть на этапе выбора оборудования.
Какая информация необходима для выбора машины?
Пожалуйста, отправьте: чертеж шлицевого вала, материал и сорт, общими размерами, размеры сплайна, область, требующая закалки, требуемая твердость поверхности, необходимая эффективная глубина корпуса, объем производства или требуемый цикл, и требования к ручной или автоматической загрузке.
Чертеж с четко обозначенной необходимой закаленной областью особенно полезен для определения индуктора., Индукционную мощность, метод закалки и конфигурация машины.
Ⅸ. Отправьте нам чертеж шлицевого вала
Систему индукционной закалки шлицевого вала следует разрабатывать вокруг конкретной детали, а не выбирать только на основе модели машины..
Отправьте нам свой чертеж заготовки, Материал, закаленную область, требование твердости, глубина корпуса и производственные требования. Мы можем оценить однократный процесс закалки, расположение индуктора, Индукционную мощность, метод закалки, структура машины и конфигурация автоматизации вместе.
Отправьте чертеж заготовки →
Запросить техническое предложение →