
Induktionshärtung
Induktionshärten steht als Kern, Hocheffiziente Anwendung der Induktionserwärmungstechnologie bei der Metallwärmebehandlung. Entwickelt, um die Verschleißfestigkeit und Ermüdungsfestigkeit von Metallwerkstücken zu erhöhen, dieses fortschrittliche Verfahren liefert eine lokale Oberflächenhärtung bei gleichzeitiger Erhaltung der Zähigkeit des Werkstückkerns – ideal für kritische Industriebauteile.
Wie es funktioniert: Schnell, Kontrolliert & Zuverlässig
- Schnelles Induktionsheizen
Das Werkstück wird in einer maßgefertigten Induktionsspule positioniert. während Wechselstrom durch die Spule fließt, wird ein hochfrequentes Magnetfeld erzeugt, wodurch Wirbelströme in der Werkstücksoberfläche induziert werden. Diese Ströme erhitzen den Zielbereich innerhalb von Sekunden bis mehreren zehn Sekunden schnell auf die Austenitisierungstemperatur – viel schneller als herkömmliche Erwärmungsmethoden.
- Präzises Abschrecken & Kühlung
Unmittelbar nach dem Erhitzen, Die heiße Oberfläche wird mit Wasser abgeschreckt, Öl, oder spezielle Abschreckmedien. Durch diese schnelle Abkühlung wird die Oberflächenmikrostruktur in ultraharten Martensit umgewandelt, während der Werkstückkern in seinem ursprünglichen duktilen Zustand bleibt. Das Ergebnis: eine perfekte Balance aus hart, verschleißfeste Oberflächen und robust, stoßdämpfende Kerne.
Warum sich für Induktionshärtung entscheiden? Wichtige Vorteile für Ihre Produktionslinie
-
Umweltfreundlich & Kosteneffizient
Keine offenen Flammen, minimale Abgase, und niedriger Energieverbrauch. Reduziert Werkstücksverformung und Abwurf, Minimiert Nachbearbeitungskosten und maximiert die Produktionserträge.
-
Gezielte Verstärkung
Härtet nur die verschleißanfälligen Bereiche (z.B., Zahnradzähne, Wellenschichten, Schienenoberflächen) ohne die Kerneigenschaften zu verändern. Beseitigt Nachbearbeitung und reduziert Materialverschwendung.
-
Unvergleichliche Effizienz
Reduziert die Wärmebehandlungszyklen im Vergleich zur Flammen- oder Ofenhärtung drastisch. Ermöglicht eine nahtlose Integration mit automatisierten Produktionslinien, Steigerung der Durchsatzleistung und Verringerung der Stückkosten für die Massenfertigung.
-
Ausgezeichnete Prozesssteuerung
Spulendesign anpassen, aktuelle Frequenz, und Leistungsabgabe, um die Tiefe und den Bereich der gehärteten Schicht präzise anzupassen. Gewährleistet konsistente, wiederholbare Ergebnisse, die den strengsten industriellen Standards entsprechen.
Typische Anwendung
Automobilfertigung: Härten von Kurbelwellen, Nockenwellen, Getrieberäder, und Bremskomponenten—entscheidend für die Verbesserung der Haltbarkeit und Leistung von Fahrzeugen.
Werkzeugmaschinenindustrie: Präzisionshärtung von Werkzeugmaschinenführungen, Spindeln, und Werkzeughaltern—Gewährleistung von langfristiger Stabilität und Bearbeitungsgenauigkeit.
Baumaschinen: Verschleißfeste Behandlung von Kettenlaufwerken von Baggern, Ladeschaufel-Pins, und Hydraulikzylinderstangen—Verlängerung der Lebensdauer unter harten Arbeitsbedingungen.
| Induktionshärtung | Konventionelles Abschrecken (Flamme/Ofen) |
|---|---|
| Ultraschnell: Oberflächentemperatur erreicht das Austenitisierungsniveau innerhalb von Sekunden bis zehn Sekunden, verkürzt den Wärmebehandlungszyklus drastisch. | Langsam: Ofenhärtung erfordert Stunden Erhitzung; Flammenhärtung hat ungleichmäßigen Wärmetransfer und lange Heizzeiten. |
| Hoch kontrollierbar: Anpassung der Form der Induktionsspule, aktuelle Frequenz, und Leistung, um die gehärtete Fläche und Schichttiefe präzise zu definieren; keine Auswirkungen auf Nicht-Zielbereiche. | Schlechte Präzision: Flammenhärtung wird leicht von den Bedienerfähigkeiten beeinflusst; Ofenhärtung erhitzt das gesamte Werkstück, führt zu Leistungsänderungen. |
| Minimale Verformung: Lokale Erhitzung vermeidet thermische Belastungen auf das gesamte Werkstück; Nachbearbeitung (z.B., Schleifen) die Arbeitsbelastung wird deutlich reduziert. | Starke Verformung: Vollstückerhitzen verursacht große thermische Ausdehnung und Kontraktion; hohe Nachbearbeitungsrate für Präzisionskomponenten. |
| Hohe Effizienz: Energie wird direkt in Wärme auf der Werkstückoberfläche umgewandelt; fast kein Wärmeverlust an die Umgebung. | Niedriger Wirkungsgrad: Ofenhärtung verschwendet viel Wärme für das Heizen des Ofenkörpers und die Wärmeableitung; Flammhärtung hat Wärmeverluste durch Strahlung. |
| Vollständig integrierbar: Passt zu automatisierten Produktionslinien für kontinuierlichen Betrieb, Unbemannter Betrieb; Konstante Qualität der Chargenbearbeitung. | Niedriges Automatisierungsniveau: Flammhärtung beruht auf manueller Bedienung; Ofenhärtung erfordert manuelles Be- und Entladen, mit hohen Arbeitskosten. |
| Umweltfreundlich: Keine offene Flamme, kein Abgas, und niedriger Geräuschentwicklung; Erfüllt strenge industrielle Umweltstandards. | Umweltschädlich: Flammhärtung erzeugt Rauch und Lärm; Ofenhärtung kann abhängig von den Heizbrennstoffen Abgase emittieren. |
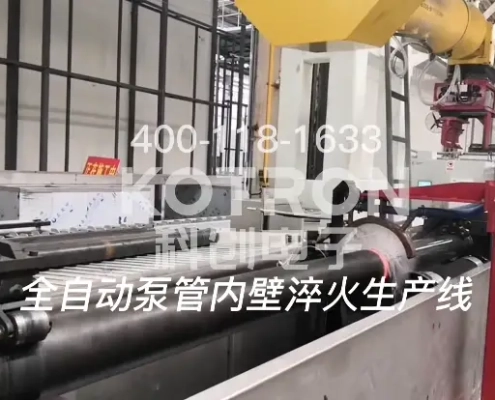 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/08/concrete-pump-pipe-inner-wall-induction-hardening-line.webp
414
745
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
cui yanan2026-08-13 03:34:402026-09-22 08:45:54Betonpumpenrohr-Induktionshärte-Maschine
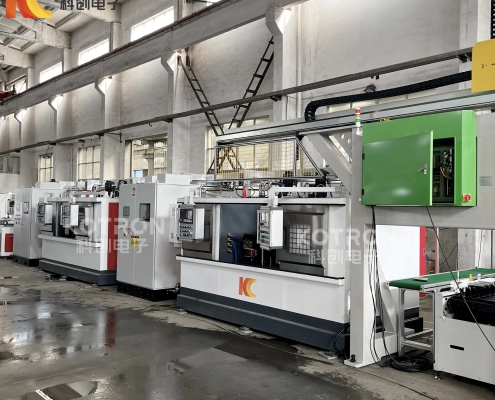 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/08/Truss-type-automatic-loading-and-quenching-production-line-scaled.webp
2560
2557
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
cui yanan2026-08-11 08:08:512026-09-22 08:50:16Automatische Induktionshärtemaschine für Pulvermetallurgiegetriebe
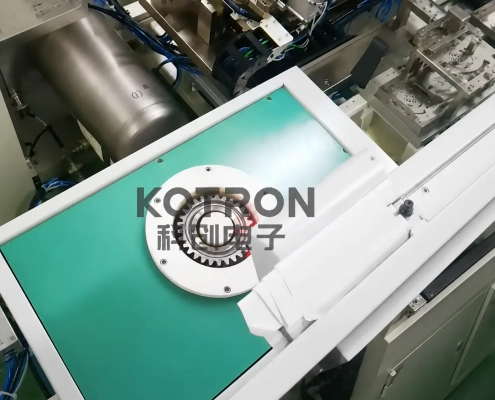 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/08/Gear-Shrink-Fitting-Cover-Page1.webp
1254
1254
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
cui yanan2026-08-10 06:47:372026-09-22 08:50:53Automatische Induktionsschrumpfverbindung


