
Wirbelströme vs. Hysterese beim Induktionsheizen: 5 Kritische Unterschiede, die Ihr Heizergebnis bestimmen
Jeder Induktionsheizprozess erzeugt Wärme im Werkstück durch elektrische Ströme, die durch ein Magnetfeld induziert werden. Aber nicht jede Anwendung erzeugt die Wärme auf die gleiche Weise. Wirbelströme vs. Hysterese beim Induktionsheizen beschreibt zwei verschiedene physikalische Mechanismen – und nur einer von ihnen trägt in den meisten industriellen Prozessen die Hauptlast. Die Verwechslung der beiden führt zu falschen Annahmen über den Energiebedarf, Frequenzauswahl, und darüber, was passiert, wenn das Bauteil die Curie-Temperatur überschreitet. Dieser Artikel trennt, wie jeder Mechanismus funktioniert, was jeder tatsächlich beiträgt, und warum die Unterscheidung in dem Moment wichtig ist, in dem man von der Theorie zur Produktion übergeht.
Inhaltsverzeichnis
1. Wirbelstromerwärmung: Der primäre Mechanismus
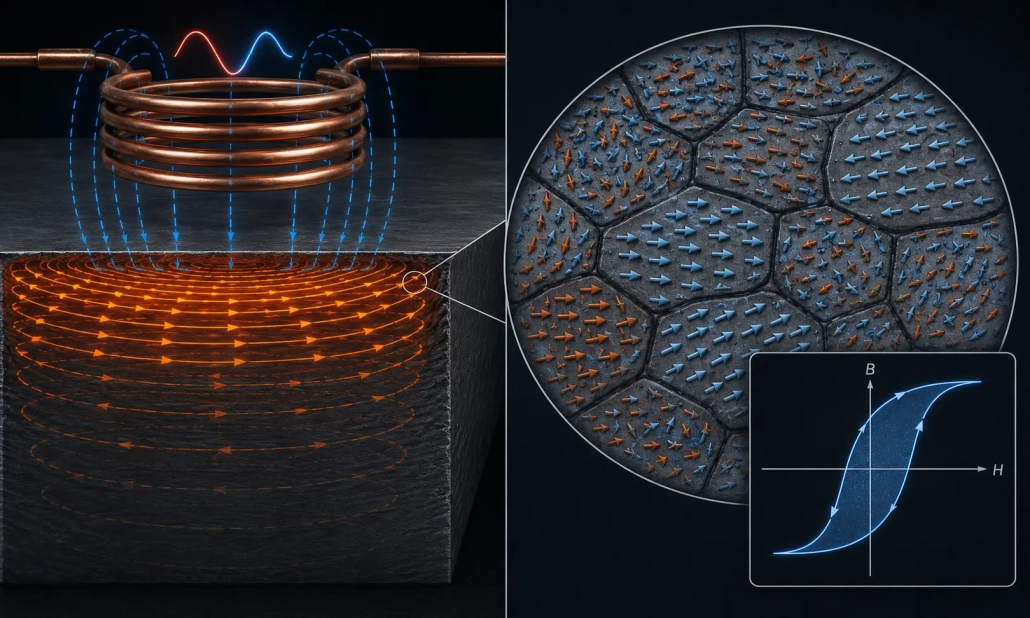
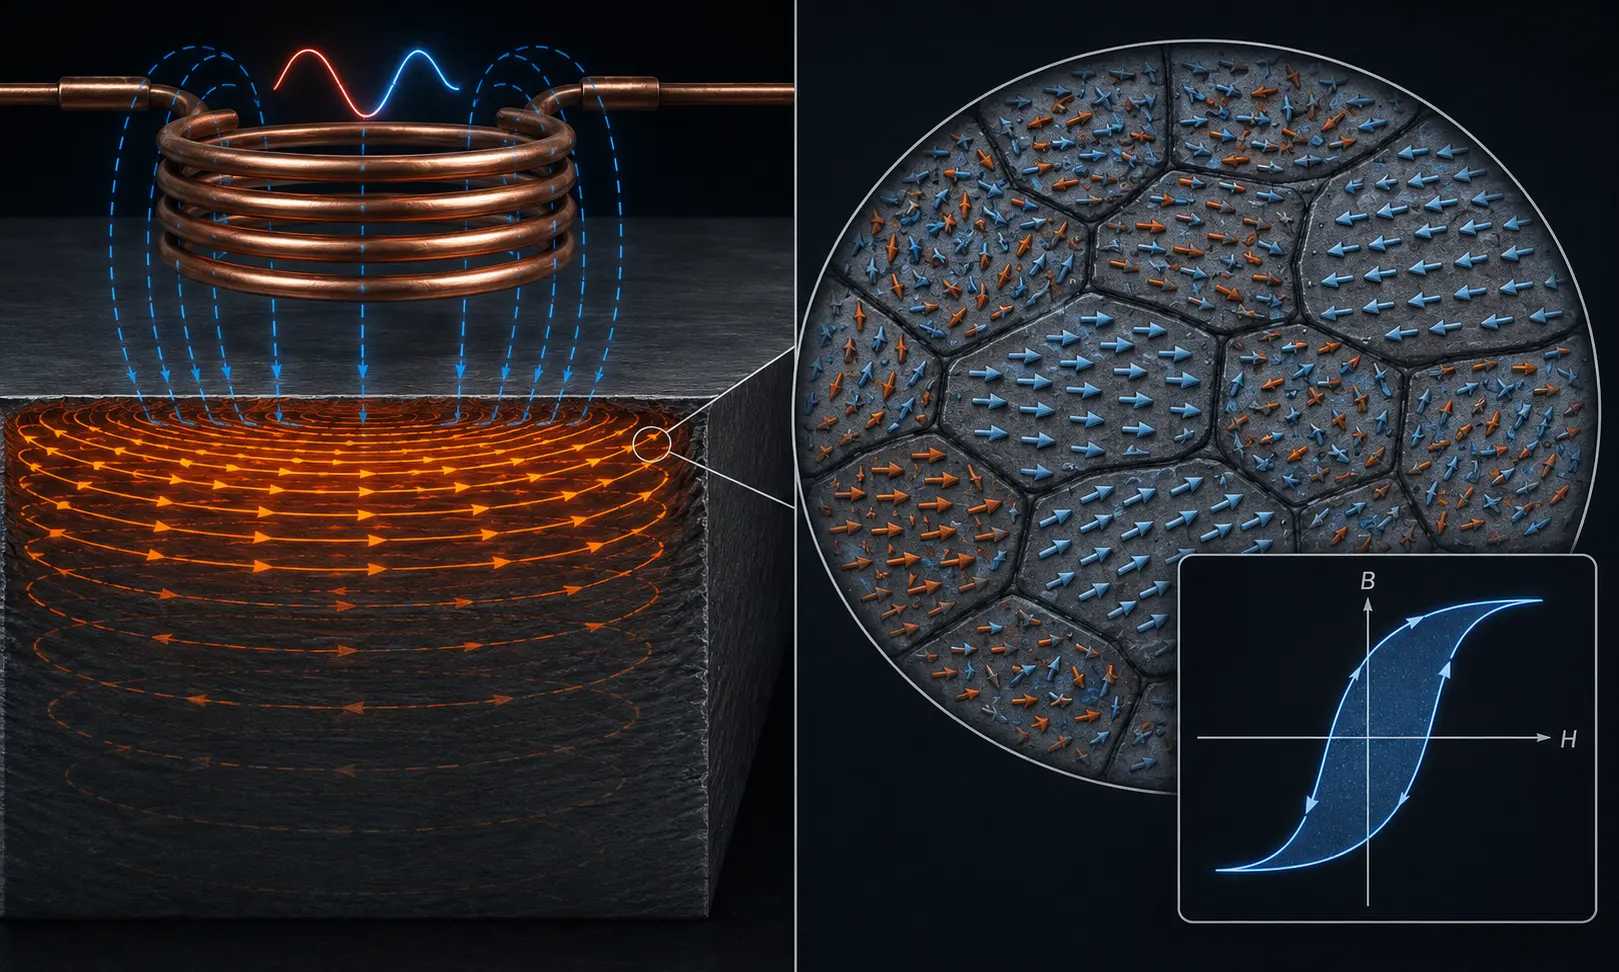
Wirbelströme sind zirkulierende Stromschleifen wird im Inneren des Werkstücks durch das magnetische Wechselfeld der Induktionsspule induziert. Sie heißen „Wirbel“ Strömungen, weil sie in geschlossenen kreisförmigen Bahnen – wie Wirbel in einem Bach – im Metall selbst fließen. Dies ist das gleiche Prinzip, das in unserem Leitfaden behandelt wird wie Induktionsheizung funktioniert: Das magnetische Wechselfeld der Spule induziert eine Spannung im Werkstück, und weil das Werkstück elektrisch leitfähig ist, Diese Spannung treibt Strom durch sie.
Die Heizung kommt von widerständig (I²R) Verluste. Der induzierte Strom fließt durch den elektrischen Widerstand des Stahls, und dieser Widerstand wandelt elektrische Energie in Wärme um – genau die gleiche Physik wie bei einem ohmschen Heizelement, nur dass der Strom drahtlos induziert wird und nicht über Drähte geliefert wird. Die erzeugte Wärmemenge hängt von der Stromdichte (wie viel Strom pro Flächeneinheit fließt) und die dem Materialwiderstand (wie sehr das Material diesem Fluss widersteht). Stahl, mit seiner relativ hohen Resistivität im Vergleich zu Kupfer oder Aluminium, erwärmt sich aus diesem Grund effizient unter Induktion.
Wirbelströme sind auch der Punkt, wo Frequenz zum dominierenden Steuerparameter wird. Aufgrund des Haut-Effekts, beschränkt höhere Frequenz die Wirbelströme auf eine dünnere Oberflächenschicht – und damit auf einen kleineren Querschnitt mit höherem effektivem Widerstand – was eine schnellere, oberflächlichere Erwärmung. Dies ist der Grund, warum wie Frequenz die Induktionsheizung beeinflusst nicht von der Art und Weise, wie Wirbelströme sich verhalten, zu trennen ist: die Frequenz bestimmt die Tiefe, in der Wirbelströme fließen, und diese Tiefe bestimmt das Heizmuster.
2. Hystereseerwärmung: Der sekundäre Mechanismus
Hysteresewärme ist grundlegend anders als Wirbelstromwärme – sie ist magnetisch, nicht widerstandsfähig. Ferromagnetische Materialien wie Stahl bestehen aus mikroskopischen Bereichen, die genannt werden magnetische Domänen, jede mit ihrer eigenen magnetischen Ausrichtung. In einem nicht magnetisierten Zustand, zeigen diese Domänen zufällig in verschiedene Richtungen und ihre Felder heben sich gegenseitig auf. Wenn ein äußeres Magnetfeld angelegt wird – wie das Feld einer Induktionsspule – drehen sich die Domänen, um sich ihm anzupassen. Wenn das Feld umkehrt (wie es in jeder Halbwelle des Wechselstroms geschieht), drehen die Domänen sich um, um sich in die entgegengesetzte Richtung auszurichten.
Dieses Umschalten ist nicht reibungslos. Bei jeder Neuausrichtung wird eine kleine Menge Energie in Form von Wärme abgegeben – ein Effekt, der als bezeichnet wird magnetischer Hystereseverlust. Der Energieverlust pro Zyklus ist proportional zur vom Material umschlossenen Fläche B-H-Kurve (magnetische Flussdichte vs. Magnetfeldstärke), und die gesamte Hysterese-Heizleistung steigt linear mit der Frequenz – mehr Zyklen pro Sekunde bedeuten mehr Domänenumschläge pro Sekunde, was mehr Wärme bedeutet.
Die kritische Einschränkung: Hysterese tritt nur auf in ferromagnetischen Materialien — Stählen, Gusseisen, Nickellegierungen — und nur solange sie magnetisch bleiben. Nichtmagnetische Materialien wie Aluminium, Kupfer, austenitischer Edelstahl, Messing, und Titan erfahren genau null Hystereseerwärmung. Für diese Materialien, sind Wirbelströme der einzige Erwärmungsmechanismus, und jedes Prozessdesign, das auf Hysteresebeitrag setzt, wird scheitern.
3. Die tatsächliche Beitragsaufteilung
In ferromagnetischem Stahl von Raumtemperatur bis zum Curie-Punkt (≈770°C), sind beide Mechanismen aktiv — aber sie tragen nicht gleichermaßen bei. Wirbelströme liefern ca 80–90 % der Gesamtwärme unter typischen industriellen Induktionshärtungsbedingungen (mittlere bis hohe Frequenz, mittlere bis hohe Leistungsdichte). Den Rest trägt die Hysterese bei 10–20 %. Die genaue Aufteilung variiert je nach Materialqualität, Frequenz, und Flussdichte, sondern Wirbelströme dominieren immer in jedem praktischen Härteprozess.
Diese Aufteilung ist keine Designentscheidung – sie wird durch die Physik vorgegeben. Der Hystereseverlust pro Zyklus wird durch die B-H-Schleifenfläche des Materials festgelegt, Das ist eine materielle Eigenschaft. Wirbelstromverlust, im Gegensatz dazu, skaliert mit der Quadrat von Frequenz und Flussdichte – so dass Frequenz und Leistung in Richtung industrieller Härtegrade ansteigen, Wirbelströme ziehen weiter voran. Bei den verwendeten Frequenzen und Leistungsdichten Zahnrad-Induktionshärtung und Wellenhärtung (3–40 kHz, hohe Flussdichte), Hysterese ist ein kleiner Nebeneffekt, kein Designhebel.
Das einzige Szenario, in dem die Hysterese eine größere Rolle spielt, ist niederfrequent, Erwärmung mit geringer Flussdichte - Zum Beispiel, bestimmte Vorheiz- oder Spannungsabbauanwendungen unterhalb des Curie-Punkts, bei denen die Wirbelstromintensität absichtlich begrenzt wird. In diesen engen Fällen, kann die Hysterese 30–40 % der gesamten Erwärmung erreichen. Aber dies sind die Ausnahmen, nicht die Regel.
4. Der Curie-Punkt: Wo die Hysterese endet
Stahl erfährt eine grundlegende Veränderung bei ungefähr 770°C (der Curie-Temperatur): er verliert seine ferromagnetischen Eigenschaften und wird paramagnetisch. Die magnetischen Domänen, die die Hysteresewärme ermöglichten existieren nicht mehr. Über dem Curie-Punkt, Hysterese trägt genau null bei — jedes Joule Wärme ab diesem Punkt stammt nur aus Wirbelströmen.
Dieser Übergang hat einen messbaren Effekt auf die Heizkurve. Unterhalb des Curie-Punktes, die kombinierte Wirbelstrom- + Hystereseerwärmung folgt einer Rate. Am Curie-Punkt, fällt die Hysterese weg und die Heizrate verschiebt sich — aber da die Wirbelströme bereits den Großteil der Wärme lieferten, ist der Rückgang auffällig, aber nicht dramatisch. Bediener, die mit ihrem Prozess vertraut sind, können den Curie-Übergang oft an einer leichten Änderung des Stromverbrauchs oder der Heizrate auf dem Maschinenanzeige identifizieren.
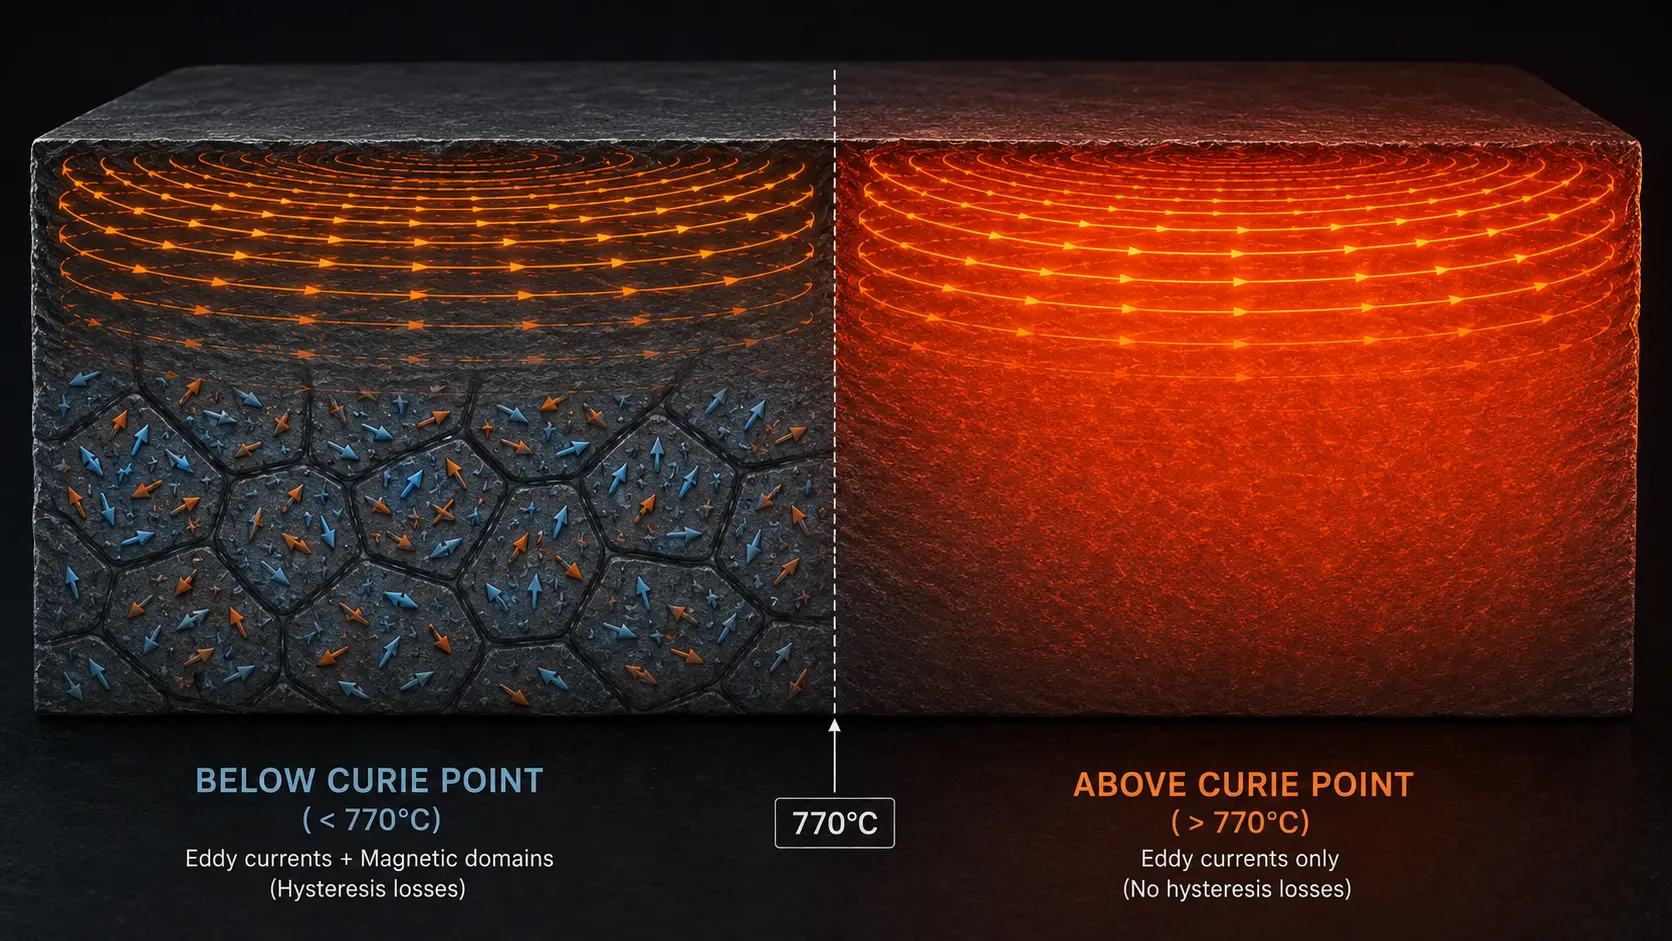
Ein zweiter Effekt verstärkt diesen Übergang: wenn Stahl am Curie-Punkt seine magnetische Permeabilität verliert, das nimmt die Hauttiefe zu. Strom, der durch die magnetische Permeabilität dicht an der Oberfläche zusammengedrückt wurde, dringt plötzlich tiefer ein. Dies verändert die Wirbelstromverteilung – und damit das Erwärmungsmuster – genau in dem Moment, in dem die Hysterese verschwindet. Die beiden Effekte sind unterschiedlich, fallen aber zusammen, und die Unterscheidung zwischen ihnen ist für die Prozessfehlersuche wichtig. Die durch Permeabilität gesteuerte Hauttiefenänderung hat typischerweise einen größeren Einfluss auf das Gesamterwärmungsverhalten als der Verlust der Hysterese allein.
Für nicht-magnetische Materialien – Aluminium, Kupfer, Austenitischer Edelstahl — der Curie-Punkt ist irrelevant, weil Hysterese von Anfang an nie beigetragen hat. Ihre Erwärmung ist reiner Wirbelstrom von Anfang bis Ende, was ihr Heizverhalten linearer und vorhersehbarer macht, sobald Leistung und Frequenz eingestellt sind. Dies ist ein Grund, warum Auswahl der Induktionsheizleistung Für nicht-magnetische Materialien folgt eine einfachere Berechnung — es gibt keinen Hysteresebeitrag zu berücksichtigen und keinen Curie-Übergang zu handhaben.
5. Warum die Unterscheidung für die Prozessgestaltung wichtig ist
Wenn Wirbelströme dominieren und Hysterese nachgeordnet ist, Warum ist die Unterscheidung überhaupt wichtig? Weil das Missverständnis der beiden Mechanismen zu drei spezifischen Konstruktionsfehlern führt die in der Produktion auftreten.
Fehler 1 — Annahme, dass Hysterese nicht-magnetischen Materialien hilft. Wenn ein für Kohlenstoffstahl ausgelegter Prozess auf Edelstahl oder Aluminium angepasst wird, ohne die Leistungsanforderungen neu zu berechnen, wird das Ergebnis Unterhitzung sein. Der Prozess verlor nicht nur den kleinen Hysteresebeitrag, sondern auch die magnetische Permeabilität, die Wirbelströme in eine dünne, hochohmige Schicht komprimierte. Die effektive Heizleistung fällt um mehr als die 10–20% Hystereseanteil, wie es vermuten ließe.
Fehler 2 — Die Curie-Übergangstemperatur im Zykluszeitplan wird ignoriert. Für Prozesse, die Stahl durch den Curie-Punkt erhitzen (was praktisch alle Härtungsanwendungen einschließt), ist die Heizrate nicht konstant. Die Rate ändert sich, wenn die Hysterese verschwindet und die Eindringtiefe zunimmt. Eine Zykluszeit, die bei einer Leistungseinstellung funktioniert, kann bei einer anderen Einstellung ein anderes Temperaturprofil erzeugen, da die Zeit unterhalb bzw.. oberhalb des Curie-Punkts die Anteil des Zyklus, der von Hysterese profitiert. Dies ist relevant, wenn ein Prozess von Prototyp-Parametern auf Produktionsgeschwindigkeiten skaliert wird.
Fehler 3 — Fälschliche Zuschreibung der Curie-Übergangseffekte. Wenn sich die Heizrate bei 770°C ändert, schreiben Betreiber manchmal die gesamte Änderung dem Hystereseverlust zu, während in Wirklichkeit die Änderung der Permeabilität und die resultierende Ausdehnung der Eindringtiefe der größere Effekt ist. Die korrekte Identifizierung der Ursache ist wichtig, weil die beiden Effekte unterschiedliche Auswirkungen darauf haben, wie Sie den Prozess anpassen — die Änderung der Frequenz betrifft den Hauttiefeneffekt; der Hystereseverlust, Jedoch, kann durch keine Parameteranpassung kompensiert werden — sobald das Bauteil den Curie-Punkt überschreitet, diese 10–20% Beitrag sind einfach weg.
Für Induktionsspulendesign, die Unterscheidung zwischen Wirbelströmen und Hysterese beeinflusst, wie eng die Spule mit dem Bauteil gekoppelt werden muss. Da Wirbelströme durch die lokale Magnetfeldstärke induziert werden, Die Kopplungsdistanz steuert direkt die Wirbelstromintensität — und damit den dominierenden Erwärmungsmechanismus. Eine locker gekoppelte Spule erzeugt schwache Wirbelströme, und für magnetische Stähle unterhalb des Curie-Punkts, verschiebt dies das Beitragsverhältnis leicht in Richtung Hysterese — ein ineffizientes Betriebsregime. Eine enge Kopplung maximiert die Wirbelstromintensität und minimiert den Anteil der Leistung, der auf den sekundären Mechanismus angewiesen ist.
Das Verständnis der Frequenzklassifikation von Induktionsgeräten profitiert ebenfalls von dieser Unterscheidung. Niedrigere Frequenzen führen zu einer tieferen Wirbelströmung und einer geringeren Stromdichte an der Oberfläche – was den relativen Beitrag der Hysterese leicht erhöht (mehr Materialvolumen mit niedrigerintensiven Wirbelströmen). Höhere Frequenzen komprimieren Wirbelströme zu einer dünnen, intensive Oberflächenschicht, in der die I²R-Erwärmung überwältigend dominiert. Dies ist ein weiterer Grund, warum hochfrequente Prozesse leichter zu kontrollieren sind: das Ergebnis hängt fast vollständig vom vorhersehbaren Wirbelstromverhalten ab, mit vernachlässigbarem Hystereseeinfluss.
🔑 Wichtige Erkenntnis
Wirbelströme und Hysterese sind die beiden Erwärmungsmechanismen beim Induktionsheizen – aber sie sind keine gleichwertigen Partner. Wirbelströme (Widerstandsheizung I²R) liefern 80–90 % der Wärme bei industriellen Härteprozessen. Hysterese (Reibung von magnetischen Domänen) trägt die verbleibenden 10–20 % bei – und nur bei ferromagnetischen Materialien unterhalb des Curie-Punkts (≈770°C).
Über dem Curie-Punkt, Hystese verschwindet vollständig. Bei nicht-magnetischen Materialien, existierte sie nie. Die Prozessauslegung sollte Wirbelströme als den primären Mechanismus behandeln, Hysterese als sekundärer Verstärker, der nur unter bestimmten Bedingungen vorhanden ist, und der Curie-Übergang als vorhersehbare Veränderung des Heizverhaltens, die bei der Zykluszeit- und Leistungsprogrammierung berücksichtigt werden muss – nicht als Rätsel, das nach dem Auftreten von Ausschuss gelöst werden muss.
FAQ
Was ist wichtiger: Wirbelströme oder Hysterese beim Induktionsheizen?
Wirbelströme sind der dominierende Mechanismus, sie liefern ungefähr 80–90 % der in typischen industriellen Induktionshärtungsprozessen erzeugten Wärme. Hysterese trägt 10–20% bei und nur für ferromagnetische Materialien (Kohlenstoffstähle, legierte Stähle, Gusseisen) unterhalb der Curie-Temperatur von etwa 770°C. Für nichtmagnetische Materialien wie Aluminium, Kupfer, oder austenitischen Edelstahl, trägt Hysterese null bei – Wirbelströme sind der alleinige Heizmechanismus.
Was passiert beim Induktionsheizen oberhalb des Curie-Punkts?
Bei der Curie-Temperatur (≈770°C für Stahl), verlieren die Materialien ihre ferromagnetischen Eigenschaften. Zwei Dinge geschehen gleichzeitig: die Hystereseheizung hört vollständig auf (magnetische Domänen hören auf zu existieren), und die nimmt die Hauttiefe zu weil die magnetische Permeabilität auf nahezu eins sinkt, was es Wirbelströmen ermöglicht, tiefer in das Bauteil einzudringen. Die Heizrate ändert sich messbar — aber die Ausdehnung der Eindringtiefe hat typischerweise einen größeren Einfluss auf das gesamte Heizverhalten als der Verlust der Hysterese allein. Dieser Übergang ist vorhersehbar und muss bei der Zykluszeit berücksichtigt werden.
Funktioniert Induktionshärten bei nicht-magnetischen Materialien??
Ja — Induktionshärten funktioniert effektiv bei nicht-magnetischen Materialien, einschließlich Aluminium, Kupfer, Messing, Titan, und austenitische Edelstähle. Diese Materialien erhitzen sich ausschließlich durch Wirbelströme, ohne Hysteresebeitrag. Da sie niemals einen Curie-Übergang durchlaufen, ihr Heizverhalten ist linearer und über den gesamten Temperaturbereich vorhersehbarer. Jedoch, Materialien mit sehr niedrigem elektrischen Widerstand (Kupfer, Aluminium) benötigen eine höhere Stromdichte, um die gleiche Heizrate als Stahl zu erreichen, weil der I²R-Verlust pro Einheit induzierten Stroms geringer ist.
Benötigen Sie prozesstechnische Unterstützung für Ihre Induktionsheizungs-Anwendung?
Egal, ob Sie magnetische Stähle härten oder nichtmagnetische Legierungen erhitzen, unser Ingenieurteam kann Ihr Bauteilmaterial analysieren, Geometrie, und Produktionsziele, um einen Prozess zu entwerfen, der die tatsächliche Physik berücksichtigt – keine vereinfachten Annahmen. Senden Sie Ihre Anforderungen für eine technische Bewertung ein.


