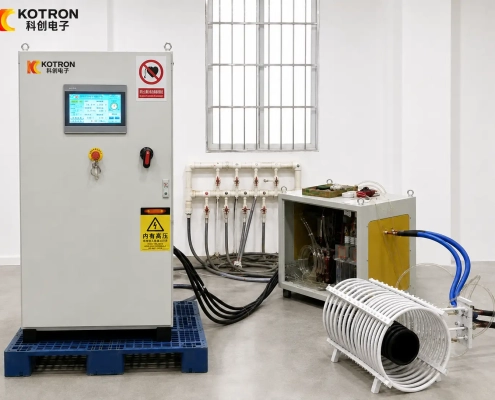
In der Schmiedeproduktion, Durch Induktionserwärmung werden Metallbarren schnell erhitzt (z.B., Stahl, Kupfer, Aluminium) auf die zum Schmieden erforderliche Temperatur gebracht (typischerweise 800℃~1250℃), Geeignet zum Vorwärmen von Bauteilen wie Kurbelwellen, Pleuelstangen, Zahnräder, und Flansche vor dem Schmieden. Im Vergleich zu herkömmlichen kohle-/gasbefeuerten Öfen, Die Induktionserwärmung ermöglicht eine präzise Steuerung der Heizfläche und der Temperatur der Knüppel, Vermeiden Sie lokales Überbrennen oder ungleichmäßige Erwärmung. Außerdem wird die Aufheizzeit um mehr als verkürzt 50%, Dadurch werden die Schmiedepräzision und die Produktionseffizienz erheblich verbessert. Zusätzlich, Es gibt keine offenen Flammen oder Abgase, Einhaltung der Umweltschutzauflagen.
Beim Warmwalzen oder Extrudieren von Rohren, Profile, und Drähte, Induktionswärme wird für die kontinuierliche Online-Erwärmung von metallischen Basismaterialien verwendet, um eine gute Plastizität während des Walzens/Extrudierens zu gewährleisten. Beispiele umfassen die Induktionswärmebehandlung von Rohrrohlingen vor dem Warmwalzen von nahtlosen Stahlrohren und das Vorwärmen von Rohlingen vor der Extrusion von Aluminiumprofilen. Dies ermöglicht eine automatisierte kontinuierliche Produktion mit einem Fehler in der Temperaturgleichmäßigkeit von ≤±5℃, Materialverlust wird erheblich reduziert.
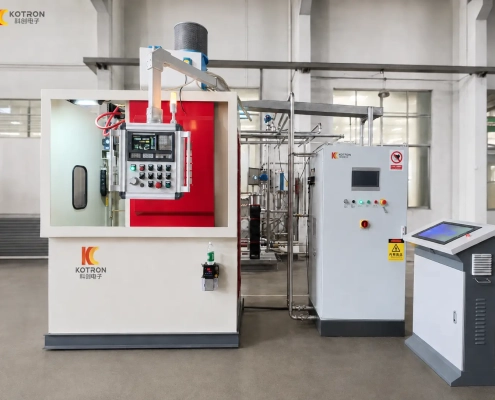
Induktionsabschreckung ist eine der ausgereiftesten Anwendungen der Induktionserwärmung. Sie erwärmt schnell die Oberfläche (oder lokale Bereiche) von Metallwerkstücken unter Verwendung von Hochfrequenz-/Mittelfrequenz-Induktionsstrom, gefolgt von schneller Abkühlung, um die Leistungsanforderung von „harter Oberfläche und zähhartem Kern“.
- Anwendungsszenarien: Oberflächenabschreckung von kritischen Bauteilen wie Automobilkurbelwellen, Nockenwellen, Zahnräder, Lagern, Führungsbahnen von Werkzeugmaschinen, und Kettenlaufwerken im Maschinenbau;
- Vorteile: Kontrollierbare Abschreckschichttiefe (0.5mm~10mm), minimale Verformung, kein Bedarf an umfangreicher nachträglicher Bearbeitung, und Produktionseffizienz 3~5 Mal höher als bei herkömmlichem Flammglühen.
- Anlassen: Induktionserwärmung führt eine Niedrigtemperaturanlassung durch (150°C~350°C) an gehärteten Werkstücken zur Beseitigung von inneren Spannungen, Stabilisierung der Struktur, und Vermeidung von Werkstückrissen;
- Glühen: Wird zum Glühen von kaltgewalzten Stahlblechen, Kupferrohren, Aluminiumfolien, usw. verwendet. Induktionserwärmung erreicht gleichmäßige Erweichung, Stellt die Materialplastizität für die nachfolgende Bearbeitung wieder her (z.B., Stanzen, Strecken).
Induktionsnormalisierung von Stahl- und Eisen-Gussteilen verfeinert die Körnung, verbessert die Struktur, und erhöht die Festigkeit und Zähigkeit der Werkstücke, geeignet zur Leistungsoptimierung von Gussteilen für Schwermaschinen und Rohteilen für Automobilkomponenten.
Induktionsschmelzöfen erhitzen Metalle mithilfe von Wirbelströmen, die durch elektromagnetische Induktion erzeugt werden, geeignet zum Schmelzen von Edelmetallen (Gold, Silber, Platin) und Spezialmetallen (Titan, Zirkonium, Nickelbasierte Legierungen). Hauptvorteile umfassen:
- Schnelle Schmelzgeschwindigkeit und gleichmäßige Metallzusammensetzung;
- Gute Schmelztiegeldichtigkeit, Reduzierung des Metalloxidationsverlusts;
- Präzise Temperaturkontrolle, Vakuumschmelzen (Für die Herstellung von hochwertigen Legierungen).
In Gießereien, Induktionsheizung isoliert geschmolzenen Stahl/Eisen in Übertragungsköpfen, um eine konstante Gießtemperatur zu gewährleisten, Vermeidung von Gießfehlern wie Kaltverschlüssen und Schrumpfkavitäten.
Nutzung des Prinzips der thermischen Ausdehnung und Kontraktion von Metallen, Durch die Induktionserwärmung werden Bauteile lokal erwärmt (Lagern, Zahnräder, Buchsen) um sie für die Montage mit Wellen zu erweitern; umgekehrt, Heizelemente erleichtern die Demontage. Dies ersetzt herkömmliche Hämmer- und Einpressmethoden, Vermeidung von Komponentenschäden.
In der Metalloberflächenbehandlungsindustrie, Die Induktionserwärmung wird zum Trocknen und Aushärten von Pulverlacken und Elektrotauchlacken eingesetzt. Im Vergleich zur Heißlufttrocknung, Es verbessert die Heizeffizienz um ein Vielfaches 40% und verbessert die Haftung der Beschichtung.
Allerdings handelt es sich nicht um ein Kernszenario für die Metallverarbeitung, Induktionserwärmung wird auch zum Vorwärmen von Lebensmitteldosen vor dem Versiegeln und Heißversiegeln von Kunststoffverpackungsfolien eingesetzt (eine erweiterte Anwendung der industriellen Heizung).
- Hoher Wirkungsgrad & Energieeinsparung: Der thermische Wirkungsgrad erreicht 80 % bis 90 %., übertrifft die herkömmliche Widerstandsheizung bei weitem (40%~50%) und Flammenerhitzung (30%~40%);
- Präzise Steuerung: Heiztemperatur, Bereich, und Zeit können über die Parameter der Stromversorgung genau eingestellt werden, was eine hohe Produktkonsistenz gewährleistet;
- Umweltschutz & Sicherheit: Kein Rauch, schädliche Gasemissionen, oder offene Flammen, was das Brandrisiko verringert und die Arbeitsbedingungen in der Werkstatt verbessert;
- Automatisierungskompatibilität: Integrierbar mit Robotern und Förderlinien für vollautomatisierte Produktion, senkt die Arbeitskosten.

 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/09/bent-copper-tube-induction-brazing.webp
1086
1448
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
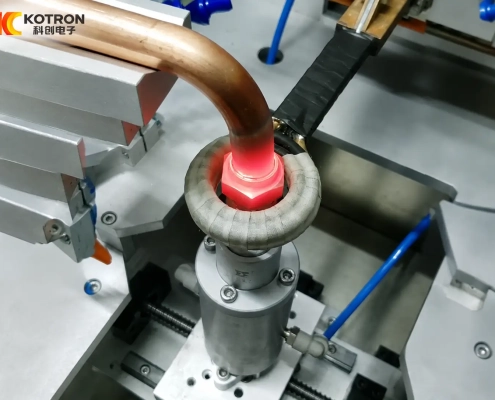
cui yanan2026-09-04 03:43:192026-09-08 03:49:35Induktionsolieren für HLK & Kühlungs-Kupferkomponenten
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/09/Large-Cylinder-Induction-Heating-System-for-Forging.webp
1086
1448
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
cui yanan2026-09-03 03:11:492026-09-08 03:50:06Großzylinder-Induktionsheizungssystem für Schmiedearbeiten
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/09/CNC-Shaft-Induction-Hardening-Machine.webp
1086
1448
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
cui yanan2026-09-02 03:32:402026-09-07 02:45:11CNC-Wellen-Induktionshärtemaschine


