
Induktionserwärmung für Stahlrohre: Wo sie funktioniert, warum sie wichtig ist und worauf zu achten ist
Induktionserwärmung für Stahlrohre wird häufig eingesetzt, wenn ein Produktionsprozess Wärme in einem bestimmten Bereich benötigt – und nicht über das gesamte Bauteil hinweg. Sie kommt beim Rohrumformen, Biegen, Löten, bei der Schweißvorbereitung, beim Spannungsarmglühen, Härten und Vorwärmen zum Einsatz.
Der Grund, warum Hersteller sich dafür entscheiden, ist einfach: Ein Stahlrohr kann schnell erwärmt werden, wobei die Wärme gezielt dort eingebracht wird, wo sie benötigt wird. Dadurch ist das Verfahren in vielen Produktionslinien nützlicher als Ofenerwärmung oder Flammenerwärmung, insbesondere wenn der Prozess Konsistenz und Wiederholgenauigkeit erfordert.
Dieser Artikel erklärt, wo Induktionserwärmung für Stahlrohre tatsächlich sinnvoll ist, welche Vorteile sie bietet und was vor der Auswahl eines Systems geprüft werden muss.
Video: Demonstration der Induktionserwärmung eines Stahlrohrs — kontrollierte Erwärmungszone im mittleren Abschnitt.
Dieses Video zeigt, wie ein Stahlrohr im mittleren Abschnitt erwärmt wird. Die gesamte Erwärmungszone wird rot und zeigt damit, dass die Wärme im Zielbereich konzentriert ist, anstatt sich über das gesamte Rohr zu verteilen.
1. Wie Induktionserwärmung für Stahlrohre funktioniert
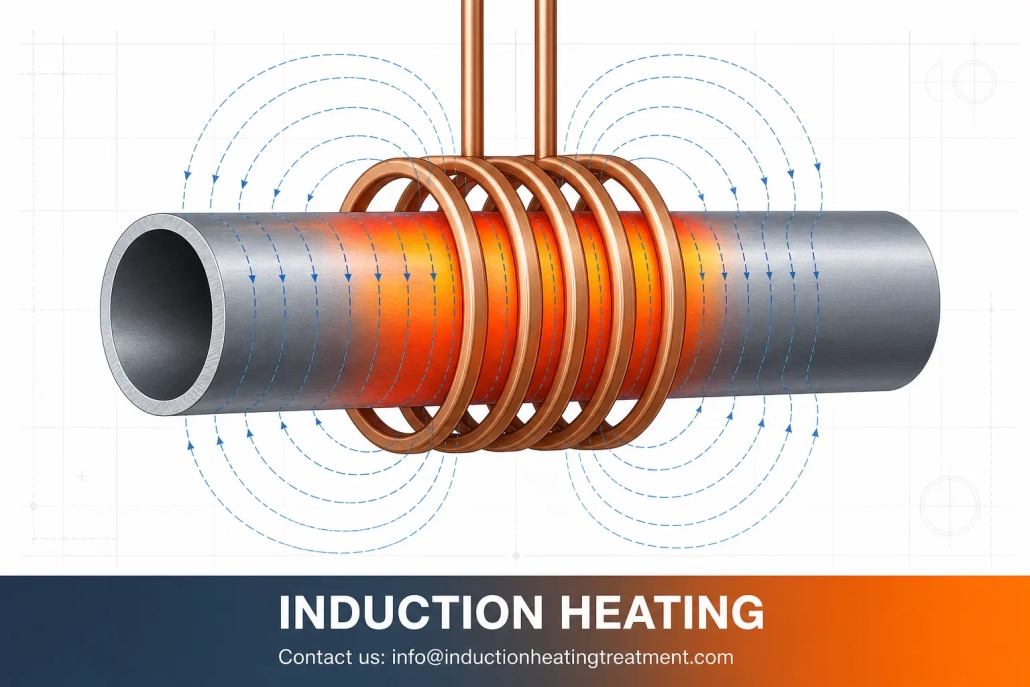
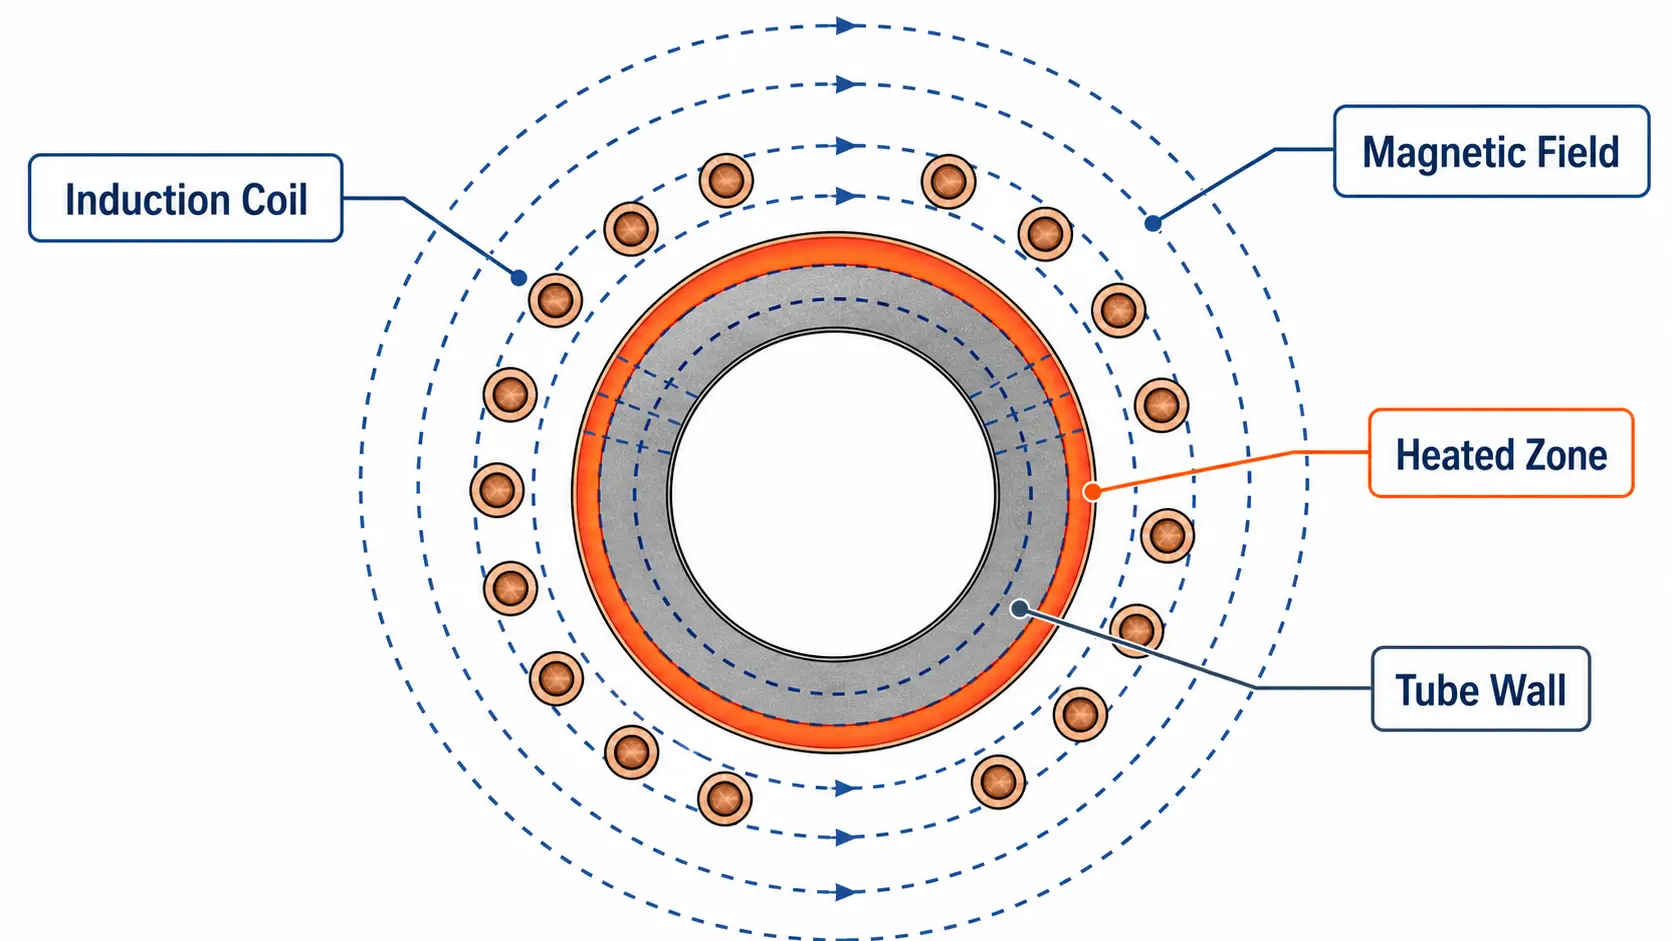
Induktionserwärmung nutzt ein Wechselmagnetfeld, um Wärme direkt im Stahlrohr zu erzeugen. Eine Spule wird um das Rohr oder um den Abschnitt platziert, der erwärmt werden muss. Das Rohr selbst wird zur Wärmequelle.
Der praktische Vorteil liegt nicht in der Theorie. Er liegt im Ergebnis: Wärme kann in einen bestimmten Rohrabschnitt eingebracht werden, ohne zuerst das gesamte Bauteil zu erwärmen.
Das ist wichtig, wenn der Prozess nur eine Zone erwärmen muss, zum Beispiel:
Das Rohrende, den mittleren Abschnitt, einen Verbindungsbereich, eine Biegezone, eine Schweißnaht
2. Häufige Anwendungen für die Erwärmung von Stahlrohren
Erwärmung von Rohrenden zum Umformen: Die Erwärmung von Rohrenden wird vor dem Bördeln, Reduzieren, Stauchen, Aufweiten oder anderen Umformschritten eingesetzt. Nur der Endabschnitt wird erwärmt, sodass der Rest des Rohrs weniger beeinflusst wird. Das ist nützlich, wenn der nächste Prozess von einer gleichmäßigen Erweichung der erwärmten Zone abhängt.
Rohrbiegen: Beim Rohrbiegen wird Wärme auf den Bereich aufgebracht, der umgeformt werden soll. Dadurch lässt sich das Rohr kontrollierter biegen, und das Risiko von Rissen wird reduziert. Dies ist einer der eindeutigsten Anwendungsfälle für Induktionserwärmung, da die Erwärmungszone genau dort platziert werden kann, wo sie benötigt wird.
Löten und Erwärmen von Verbindungen: Induktionserwärmung wird häufig für Rohrbaugruppen eingesetzt, die gelötete Verbindungen benötigen. Die Spule konzentriert die Wärme auf den Verbindungsbereich, damit das Lotmaterial richtig fließen kann. Dies ist besonders nützlich, wenn der Rest der Baugruppe nicht überhitzt werden soll.
Glühen von Schweißnähten und Spannungsarmglühen: Nach dem Schweißen kann der Nahtbereich eine weitere Wärmebehandlung benötigen, um Spannungen zu reduzieren oder den Zustand des geschweißten Abschnitts zu verbessern. Induktionserwärmung kann sich auf die Naht konzentrieren, während das Rohr durch die Linie läuft. Dies funktioniert am besten, wenn Rohrführung und Spulenposition stabil sind.
Randschichthärten: Einige Rohranwendungen erfordern eine härtere Oberfläche für eine höhere Verschleißbeständigkeit. Induktionserwärmung kann genutzt werden, um die äußere Schicht schnell zu erwärmen, gefolgt von einer Abkühlung. Dies ist ein spezialisierterer Anwendungsfall, kommt aber häufig bei Bauteilen vor, die im Betrieb Verschleiß widerstehen müssen.
Vorwärmen vor dem Schweißen oder Beschichten: Vorwärmen hilft, das Rohr auf die nachfolgende Bearbeitung vorzubereiten. Es kann die Prozessstabilität verbessern und thermische Schocks reduzieren. Diese Lösung wird häufig gewählt, wenn eine Produktionslinie mehr Konsistenz benötigt, als Flammenerwärmung bieten kann.
3. Warum Hersteller sie einsetzen
Sie erwärmt nur den erforderlichen Bereich. Das ist der Hauptgrund. Wenn der Prozess nur einen Abschnitt erwärmen muss, gibt es keinen Grund, den Rest des Rohrs mit zu erwärmen.
Sie ist schneller als viele traditionelle Methoden. Induktion verschwendet keine Zeit damit, einen großen Ofenraum aufzuheizen oder darauf zu warten, dass sich das gesamte Bauteil erwärmt.
Sie lässt sich leichter wiederholen. Sobald das System korrekt eingerichtet ist, kann es das gleiche Ergebnis konstanter liefern als manuelle Erwärmung.
Sie passt besser zur Automatisierung. Induktionssysteme können mit Förderern, Rollen, Rotationshandling, Robotern und Temperaturregelsystemen in Produktionslinien integriert werden.
Sie kann die Abhängigkeit von manueller Arbeit reduzieren. Das ist in Produktionsumgebungen wichtig, in denen Unterschiede zwischen Bedienern Qualitätsprobleme verursachen.
4. Was das Ergebnis beeinflusst
Dieser Punkt ist wichtiger als jede Marketingaussage. Viele Induktionsprojekte scheitern, weil Prozess und Ausrüstung nicht richtig aufeinander abgestimmt sind.
| Faktor | Worauf zu achten ist |
|---|---|
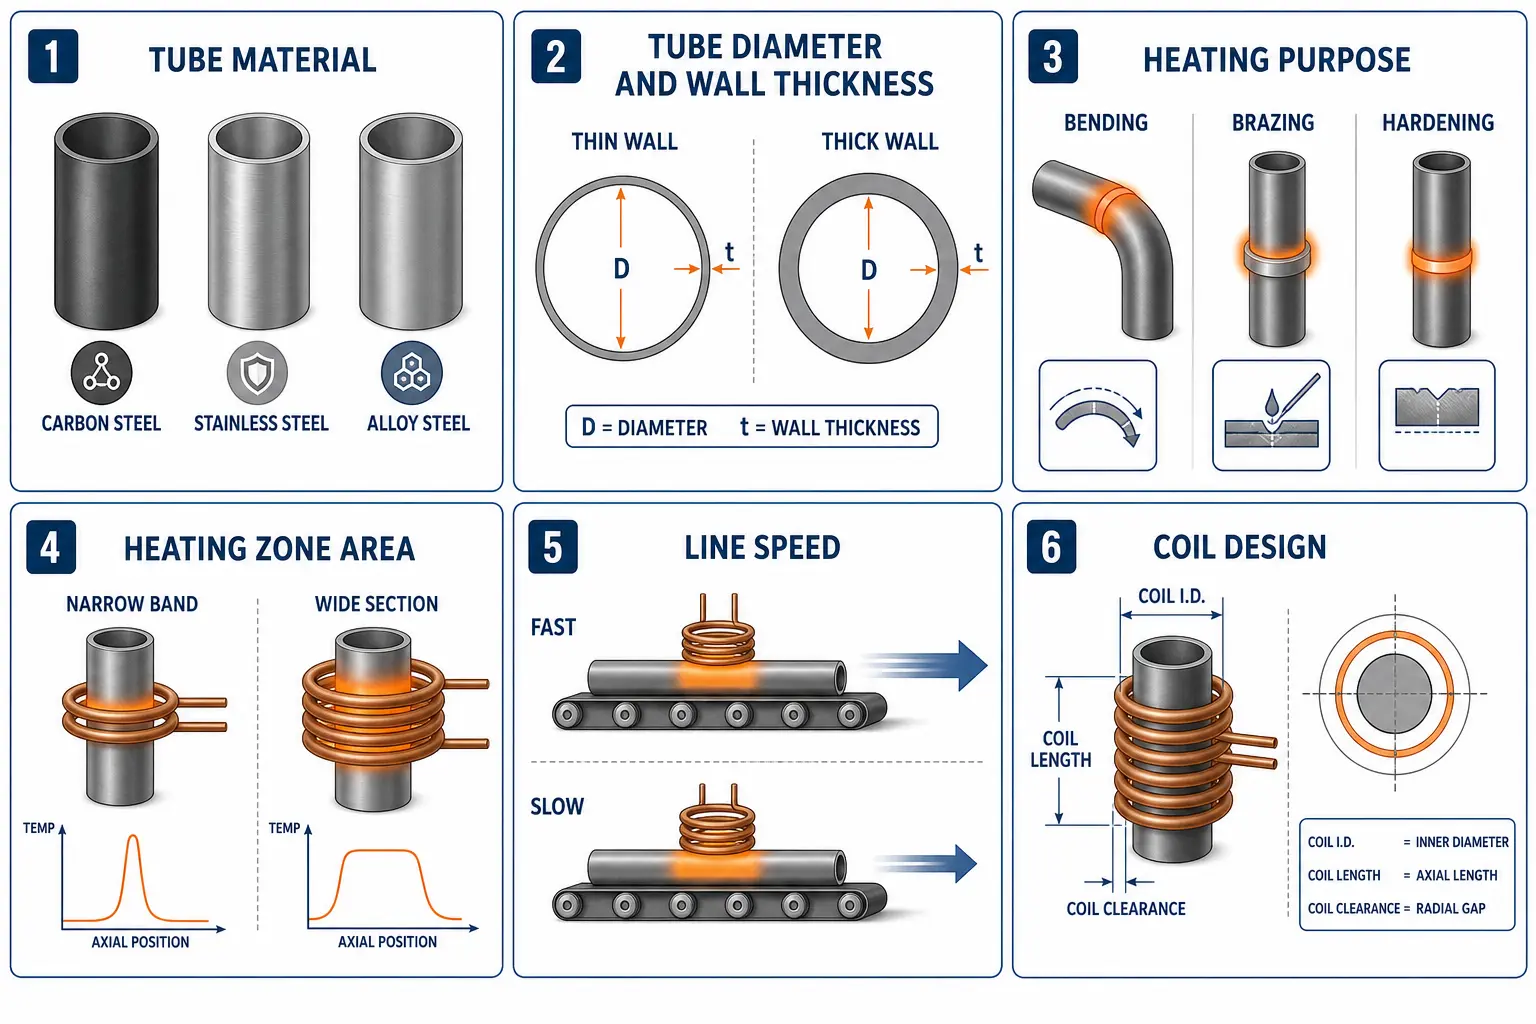
| Rohrmaterial | Verschiedene Stähle verhalten sich nicht gleich. Kohlenstoffstahl, Edelstahl und legierter Stahl können alle unterschiedlich auf Induktionserwärmung reagieren. Wenn das Material nicht frühzeitig bestätigt wird, kann das Erwärmungsergebnis instabil sein. |
| Rohrgröße und Wandstärke | Ein dünnes Rohr reagiert anders als ein dickes Rohr. Dünnwandige Rohre erwärmen sich schneller und können leichter überhitzen. Dickwandige Rohre benötigen mehr Leistung und Zeit, um zuverlässig durchzuwärmen. |
| Erwärmungszweck | Das Ziel unterscheidet sich je nach Aufgabe: Biegen, Löten, Vorwärmen, Härten, Spannungsarmglühen. Wenn der Zweck unklar ist, wird die Einrichtung wahrscheinlich falsch sein. |
| Erwärmungsbereich | Ein kurzer lokaler Erwärmungsbereich und ein längerer Erwärmungsabschnitt erfordern unterschiedliche Spulenkonstruktionen und unterschiedliche Prozesssteuerung. |
| Liniengeschwindigkeit oder Zykluszeit | Der Erwärmungsprozess muss zum tatsächlichen Produktionstakt passen. Wenn sich das Rohr zu schnell bewegt, kann die Erwärmung unvollständig sein. Wenn es sich zu langsam bewegt, sinkt die Ausbringung. |
| Spulendesign | Die Spule bestimmt, wohin die Wärme geht. Ein schlechtes Spulendesign führt zu schlechten Ergebnissen, selbst wenn die Stromversorgung gut ist. |
5. Überlegungen zur Ausrüstung
Ein echtes Induktionssystem für Stahlrohre besteht nicht nur aus einer Stromversorgung. Es umfasst in der Regel:
Stromversorgung. Sie muss zur Anwendung passen. Ein zu schwaches System kann nicht mithalten. Ein schlecht geregeltes System kann ungleichmäßige Erwärmung verursachen.
Spule.
Kühlsystem. Kühlung ist nicht optional. Die Spule und die Leistungselektronik benötigen sie, um zuverlässig zu laufen.
Steuerungen.
Handlingsystem.
Temperaturüberwachung. Wenn die Temperatur für den Prozess entscheidend ist, sollte sie gemessen und nicht geschätzt werden.
Sicherheitseinrichtungen.
Handling und Positionierung: Wenn sich das Rohr an der falschen Stelle bewegt, ändert sich das Erwärmungsergebnis. Das System muss das Rohr auf die Spule ausgerichtet halten.
Wartung und Sicherheit: Dies wird oft bis später ignoriert – ein Fehler. Schläuche, Anschlüsse, Spulen, Sensoren und Schutzvorrichtungen benötigen alle Wartungszugang.
6. Häufige Probleme
1. Die Erwärmung ist ungleichmäßig. Meist verursacht durch schlechte Ausrichtung, eine inkonsistente Bauteilposition oder eine mangelhafte Spuleneinstellung.
2. Dünne Rohre überhitzen. Das passiert, wenn Wärme zu aggressiv eingebracht wird oder die Regelung unzureichend ist.
3. Dicke Rohre werden innen nicht ausreichend erwärmt. Die Oberfläche kann heiß aussehen, während das Innere für den Prozess noch zu kühl ist.
4. Oberflächenoxidation tritt auf. Stahl, der an Luft erwärmt wird, oxidiert. Induktion reduziert die Expositionszeit, beseitigt Oxidation aber nicht automatisch.
5. Spulen verschleißen zu früh. Häufige Ursachen sind schlechte Kühlung, Probleme mit der Wasserqualität, Vibrationen oder unbeabsichtigter Kontakt.
7. Wann Induktionserwärmung gut geeignet ist
Induktionserwärmung ist eine gute Wahl, wenn der Prozess Folgendes erfordert:
|
Gut geeignet — lokale Erwärmung — schnelle Erwärmung — wiederholbare Erwärmung — einfachere Automatisierung |
Weniger attraktiv — das Produktionsvolumen ist gering — Produkttypen wechseln zu häufig — der Prozess benötigt lange Haltezeiten — der Erwärmungsbereich ist zu variabel, um gut kontrolliert zu werden |
In der Praxis sollte die Entscheidung auf Musterprüfungen basieren, nicht auf Annahmen.
Wichtigste Erkenntnis: Induktionserwärmung für Stahlrohre ist sinnvoll, wenn der Prozess kontrollierte, lokale Erwärmung benötigt und die Produktionslinie wiederholbare Ergebnisse erfordert. Sie ist keine Universallösung, aber für die richtige Anwendung ist sie oft schneller, sauberer und leichter zu automatisieren als Ofen- oder Flammenerwärmung. Die eigentliche Frage ist nicht, ob sie Stahlrohre erwärmen kann. Das kann sie. Die eigentliche Frage ist, ob sie zur Rohrgröße, zum Material, zum Erwärmungsziel und zur Produktionsmethode passt.
FAQ
F: Kann Induktionserwärmung bei Edelstahlrohren eingesetzt werden?
A: Ja, aber Edelstahl kann sich anders verhalten als Kohlenstoffstahl. Daher muss der Prozess auf das Material abgestimmt werden.
F: Ist Induktionserwärmung besser als Ofenerwärmung?
A: Nicht immer. Für lokale Erwärmung und Produktionslinien ist sie in der Regel besser geeignet, während Ofenerwärmung für größere Chargen oder Prozesse mit langen Haltezeiten besser sein kann.
F: Was sollte vor der Auswahl eines Induktionssystems geprüft werden?
A: Rohrmaterial, Größe, Erwärmungszweck, Produktionsgeschwindigkeit und Handlingmethode sollten zuerst geprüft werden.
Anwendungsprüfung für die Erwärmung von Stahlrohren erhalten
Teilen Sie uns Ihr Rohrmaterial, die Abmessungen, den Erwärmungszweck und den Produktionsablauf mit. Unser Engineering-Team kann beurteilen, ob Induktionserwärmung ein geeigneter Ansatz für Ihren Prozess ist.










