花键轴感应淬火机
Ⅰ. 查看花键轴淬火工艺
视频显示花键轴经过硬化处理 一次性感应过程.
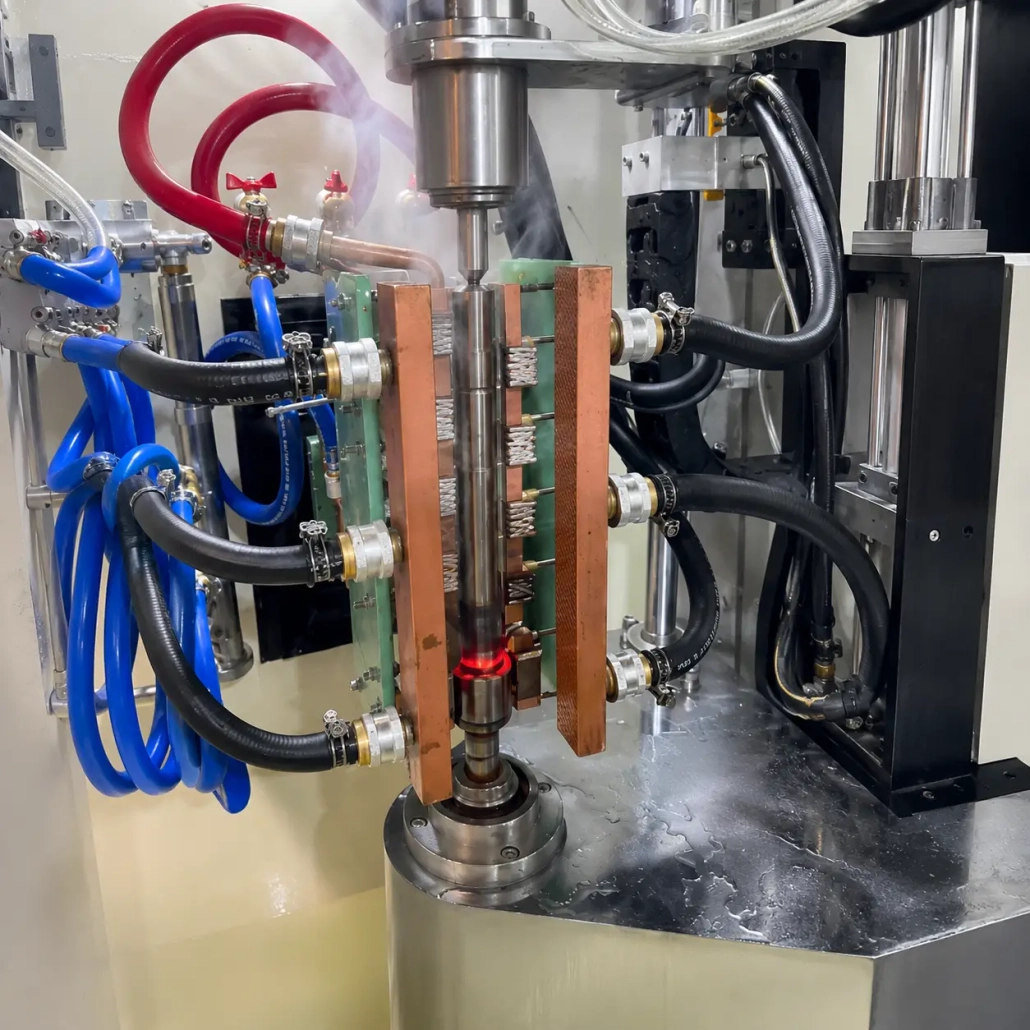
工件定位后, 整个目标花键部分同时加热. 加热期间感应器不会向上或向下扫描轴. 一旦达到所需的加热条件, 完全加热的部分立即进行喷雾淬火.
该过程可以概括为:
1. 定位
2. 一次性感应加热
3. 整体喷淋淬火
4. 卸货
这与传统的扫描硬化不同, 较短的加热区沿着工件逐渐移动.
适用于合适的花键长度和几何形状, 一次性淬火提供了一种在一个周期内加热和淬火整个花键区域的直接方法.
Ⅱ. 一次性花键轴感应淬火的工作原理
花键部分的加热比普通圆柱表面更复杂.
花键轮廓包含齿尖, 侧翼, 根部和沟槽. 这些特征在型材周围产生不同的电磁耦合条件, 所以加热效果不能单独用功率来控制.
在一次性过程中, 电感器设计用于覆盖完整的目标样条长度. 在设定的时间内施加感应功率时,工件保持在硬化位置.
当加热完成时, 淬火系统冷却整个加热部分,而不是跟随移动的加热区域.
多个变量共同作用:
• 感应电源
• 工作频率
• 加热时间
• 电感器几何形状
• 感应器与工件之间的耦合
• 花键尺寸
• 材料
• 淬火时间及喷雾安排
目的是在花键截面上建立所需的硬化图案, 不仅仅是将表面升高到尽可能高的温度.
因此,需要根据实际轴材料指定表面硬度和有效硬化层深度, 样条几何形状和绘图要求. 它们不应被视为每个花键轴的固定值.
Ⅲ. 花键轮廓专用电感设计
感应器是花键轴淬火系统最重要的部件之一.
通常可以使用相对简单的圆形感应器来加热光轴. 花键部分需要更仔细的场分布,因为表面轮廓在齿尖和齿根之间不断变化.
因此,感应器是围绕实际工件图纸开发的.
重要的设计信息包括:
• 花键外径
• 根径
• 齿形
• 花键长度
• 硬化区域
• 所需的渗碳层深度
• 工件周围的可用空间
• 所需的加热周期
磁通量集中器也可用于需要影响电磁场并将能量集中在样条选定区域周围的地方.
所提供的公司感应淬火平台的技术信息还强调了受控的感应器到工件的间距, 定制电感设计中的结构刚性和绝缘性.
因此, 仅根据轴的外径选择感应器是不够的. 直径相似的两个花键轴仍然需要不同的线圈结构,因为它们的齿几何形状和硬化长度不同.
Ⅳ. 机器和淬火过程控制
机器必须相对于感应器和淬火系统一致地定位花键部分.
立式机器布置适用于许多轴类部件. 工件可以被夹紧和定位,以便所需的花键部分在硬化循环开始之前进入固定加热站.
取决于项目配置, 机器控制可以协调:
• 工件定位
• 夹紧
• 加热时间
• 感应电源
• 加热顺序
• 淬火延迟
• 喷淋淬火时间
• 循环完成
• 装卸信号
公司现有立式数控淬火平台支持手动、自动操作,可配置固定位置, 轴类零件分段扫描淬火.
对于本页所示的花键轴工艺, 然而, 加热期间不使用轴向扫描. 整个目标样条区域在一个位置被加热.
在评估机器时,这种区别很重要. 行进速度和扫描长度, 例如, 是扫描过程的重要参数,但不是此一次性应用的主要过程变量.
Ⅴ. 具有 DSP 数字控制的 IGBT 感应电源
感应电源控制每个加热周期期间电能的输送方式.
可用系统使用 采用 DSP 数字控制的 IGBT 功率转换. 提供的设备信息列出了数字电源调节和控制模式,包括恒流和恒功率操作, 在相应的配置中提供与温度相关的控制.
用于花键轴淬火, 感应功率和工作频率应根据完整的工艺要求而不仅仅是轴直径来选择.
相关因素包括:
材料 + 样条几何 + 加热长度 + 所需的外壳深度 + 加热时间 + 生产率
受热质量相对较小的短花键可能需要与长花键部分截然不同的配置, 即使两个轴具有相似的外径.
这就是为什么我们不将花键轴分为固定花键轴 “小的,” “中等的” 以及 “大的” 电源类别.
电源, 感应器和硬化周期应一起评估.
Ⅵ. 单站和多站配置
淬火站可根据所需的生产量和工件处理方式布置.
一个 单站配置 提供一个硬化位置. 根据项目的不同,装载和卸载可以是手动或自动的.
对于更高的生产要求, 一个 多工位分度机 可以根据生产周期在多个工位上安排不同的操作.
提供的设备信息包括双工位和四工位分度硬化平台. 工件旋转, 相应的系统上有索引机制和自动装载装置.
用于自动化生产, 还可以配置龙门装载系统. 公司现有平台采用伺服驱动的水平和垂直运动,并带有夹具,在装载位置和硬化站之间传输轴类零件.
可能的配置包括:
• 单工位机
• 多工位分度机
• 手动装载
• 龙门自动上料
• 自动卸料
• 输送机连接
• 菜谱管理
• 生产线通讯
最终安排取决于零件重量, 轴尺寸, 周期时间和工厂布局.
Ⅶ. 可选的过程监控
用于重复生产, 硬化系统可配备过程监控和记录功能.
可用的监控平台可以收集感应电流等数据, 电压, 频率和能量. 配备相应的传感器, 淬火介质流量, 还可以监控冷却水流量和温度.
典型功能包括:
• 实时过程监控
• 加热曲线记录
• 上下限报警
• 工件配方存储
• 历史生产记录
• 过程数据可追溯
监测不能取代成品轴的硬度测试或渗碳深度检查. 其目的是记录生产周期是否保持在既定的工艺窗口内,并使异常周期更容易识别.
当批量生产中重复生产相同的花键轴时,这特别有用.
Ⅷ. 常见问题解答
单击问题以展开答案.
这是扫描感应淬火工艺吗?
不. 视频中显示的过程是一次性感应淬火. 完整的目标花键部分在一个位置加热,然后喷淋淬火. 加热循环期间没有轴向扫描.
是否对每个花键轴都进行一次淬火?
未必. 花键长度, 牙齿几何形状, 工件材料, 所需的硬化图案和生产条件都会影响工艺的选择. 长花键部分或不同的硬化要求可能更适合分段或扫描方法. 应在查看工件图纸后选择工艺.
机器可以达到什么硬度和渗层深度?
没有适用于每个花键轴的单一硬度或表面深度值. 结果取决于材料, 原始热处理条件, 花键几何形状和所需的硬化规范. 请根据您的图纸或技术标准提供所需的表面硬度和有效渗碳层深度,以便可以围绕这些要求开发加热工艺.
一台机器可以加工不同的花键轴吗?
可以, 前提是零件保持在机器的机械和电气能力范围内. 不同的花键轴可能需要单独的感应器, 夹具和工艺配方. 如果需要在同一台机器上加工多个工件, 最好在设备选择阶段审查他们的所有图纸.
选型机器需要哪些信息?
请发送: 花键轴图, 材质及等级, 外形尺寸, 花键尺寸, 待硬化区域, 要求的表面硬度, 所需的有效渗层深度, 生产数量或所需周期, 以及手动或自动加载要求.
明确标记所需硬化区域的图纸对于确定电感器特别有用, 感应电源, 淬火方法及机器配置.
Ⅸ. 将您的花键轴图纸发送给我们
花键轴感应淬火系统应围绕实际零件开发,而不是仅从机器模型中选择.
向我们发送您的 工件图, 材料, 硬化区, 硬度要求, 渗层深度和生产要求. 我们可以评估一次性硬化过程, 电感器排列, 感应电源, 淬火方法, 机器结构与自动化配置相结合.