
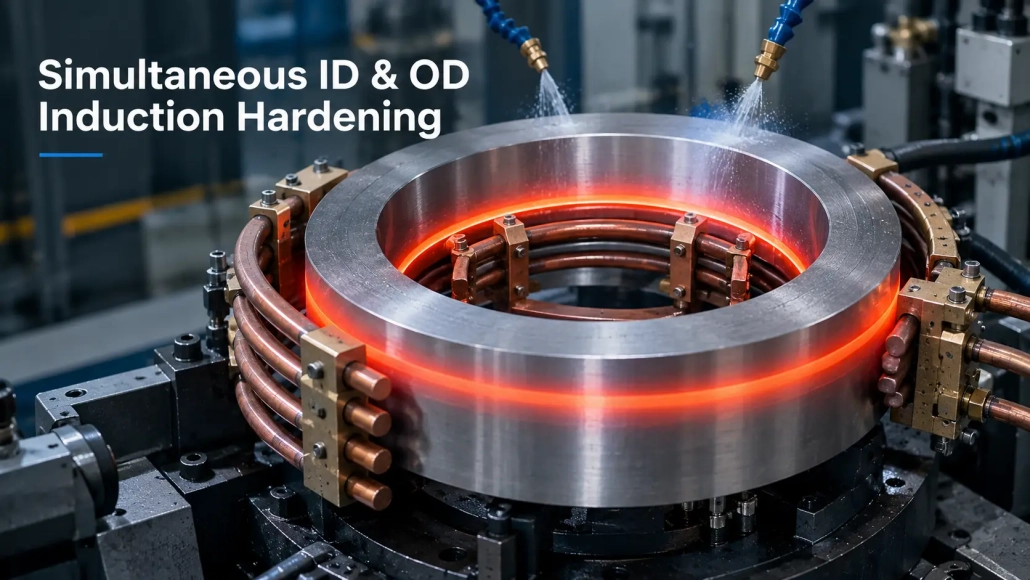
Đường kính trong và ngoài có thể được tôi cứng cảm ứng đồng thời không?
Một số thành phần hình vòng yêu cầu bề mặt cứng cảm ứng trên cả đường kính ngoài (Đường kính ngoài) và đường kính trong (ID). Cách làm thông thường thì đơn giản: làm cứng một bề mặt trước, rồi xử lý bề mặt kia.
Cách đó hiệu quả, nhưng nó cũng tạo ra một thao tác bổ sung.
Khi bề mặt ngoài (OD) được làm cứng trước và bề mặt trong (ID) được làm nóng sau đó, bề mặt ngoài đã cứng có thể cần được bảo vệ bằng phun nước để ngăn chặn việc tôi lại không mong muốn trong chu trình làm nóng thứ hai. Cuộn cảm cũng phải được thay đổi, và chi tiết phải trải qua hai quá trình làm cứng riêng biệt.
Đối với sản xuất lặp lại, việc xử lý bổ sung đó có thể trở thành một vấn đề thực tế.
Một cách tiếp cận khác là làm nóng ID và OD cùng một lúc.
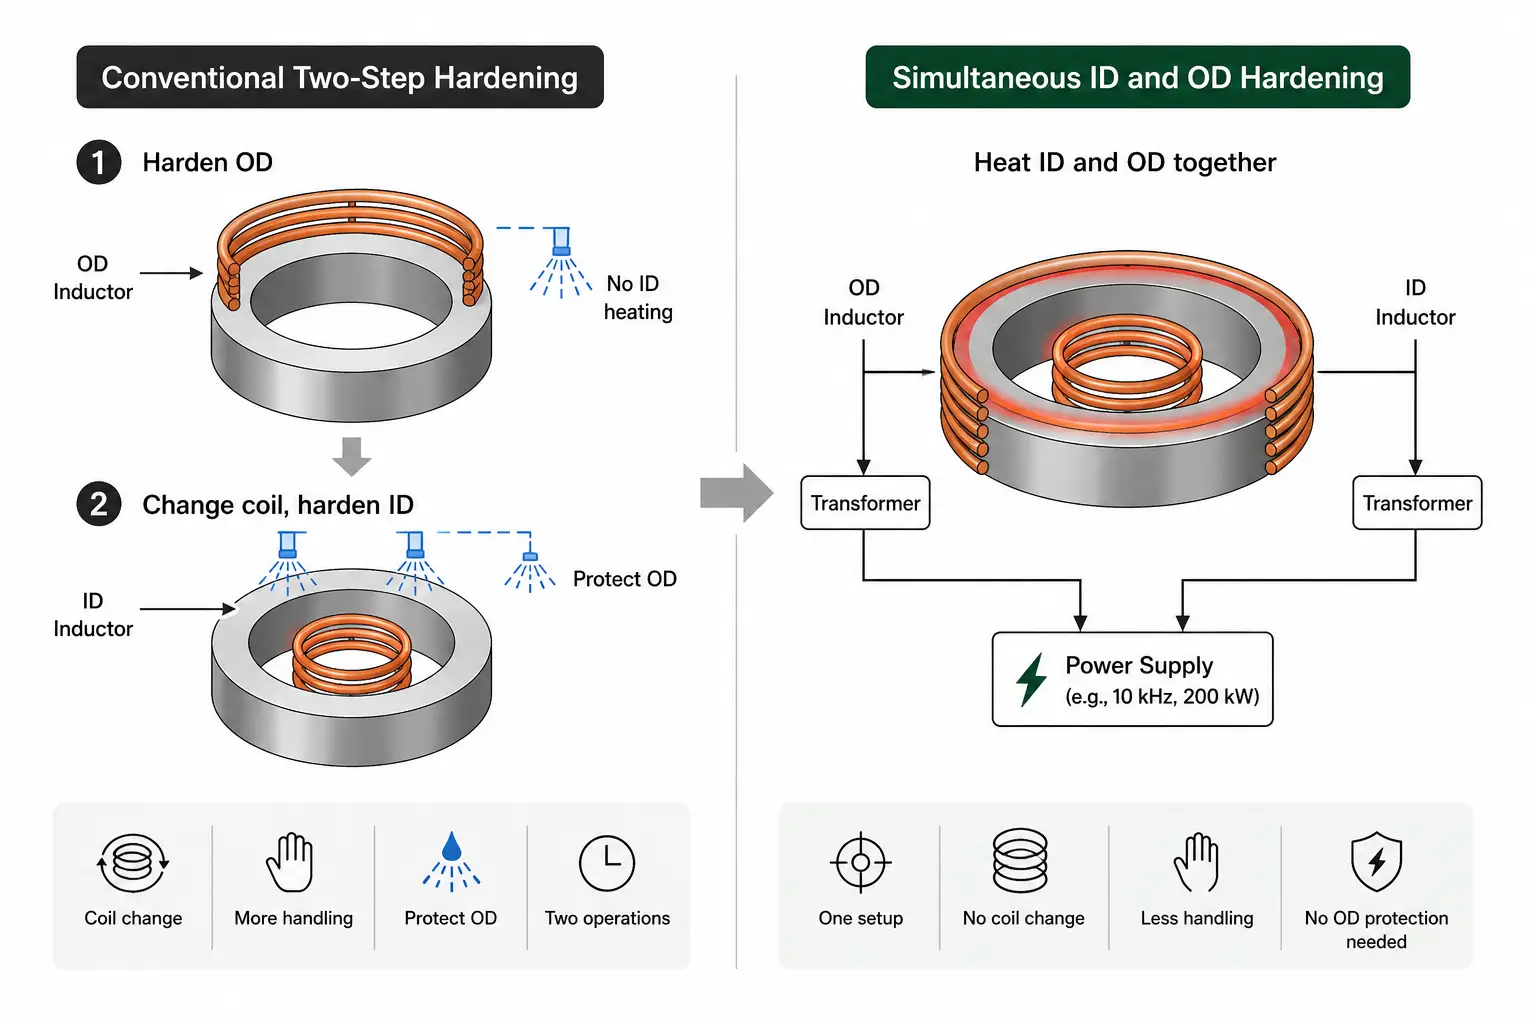
Con đường hai bước truyền thống cần thay cuộn dây và thiết lập lần hai; Lộ trình đồng thời làm nóng cả hai bề mặt ở một vị trí.
1. Cách thức tôi luyện điện từ ID và OD đồng thời hoạt động
Trong sắp xếp này, hai cuộn cảm được đặt quanh cùng một chi tiết: một cho bề mặt ngoài và một cho lỗ khoan.
Một bộ phận hình vòng được nạp vào máy tôi cứng và di chuyển vào vị trí gia nhiệt để OD và ID được ghép với cuộn cảm tương ứng cùng lúc.
Mỗi cuộn cảm được kết nối với biến áp gia cố riêng. Trong ví dụ bánh răng vòng hành tinh như dưới đây, cả hai máy biến áp đều được cấp nguồn từ cùng một nguồn cảm ứng.
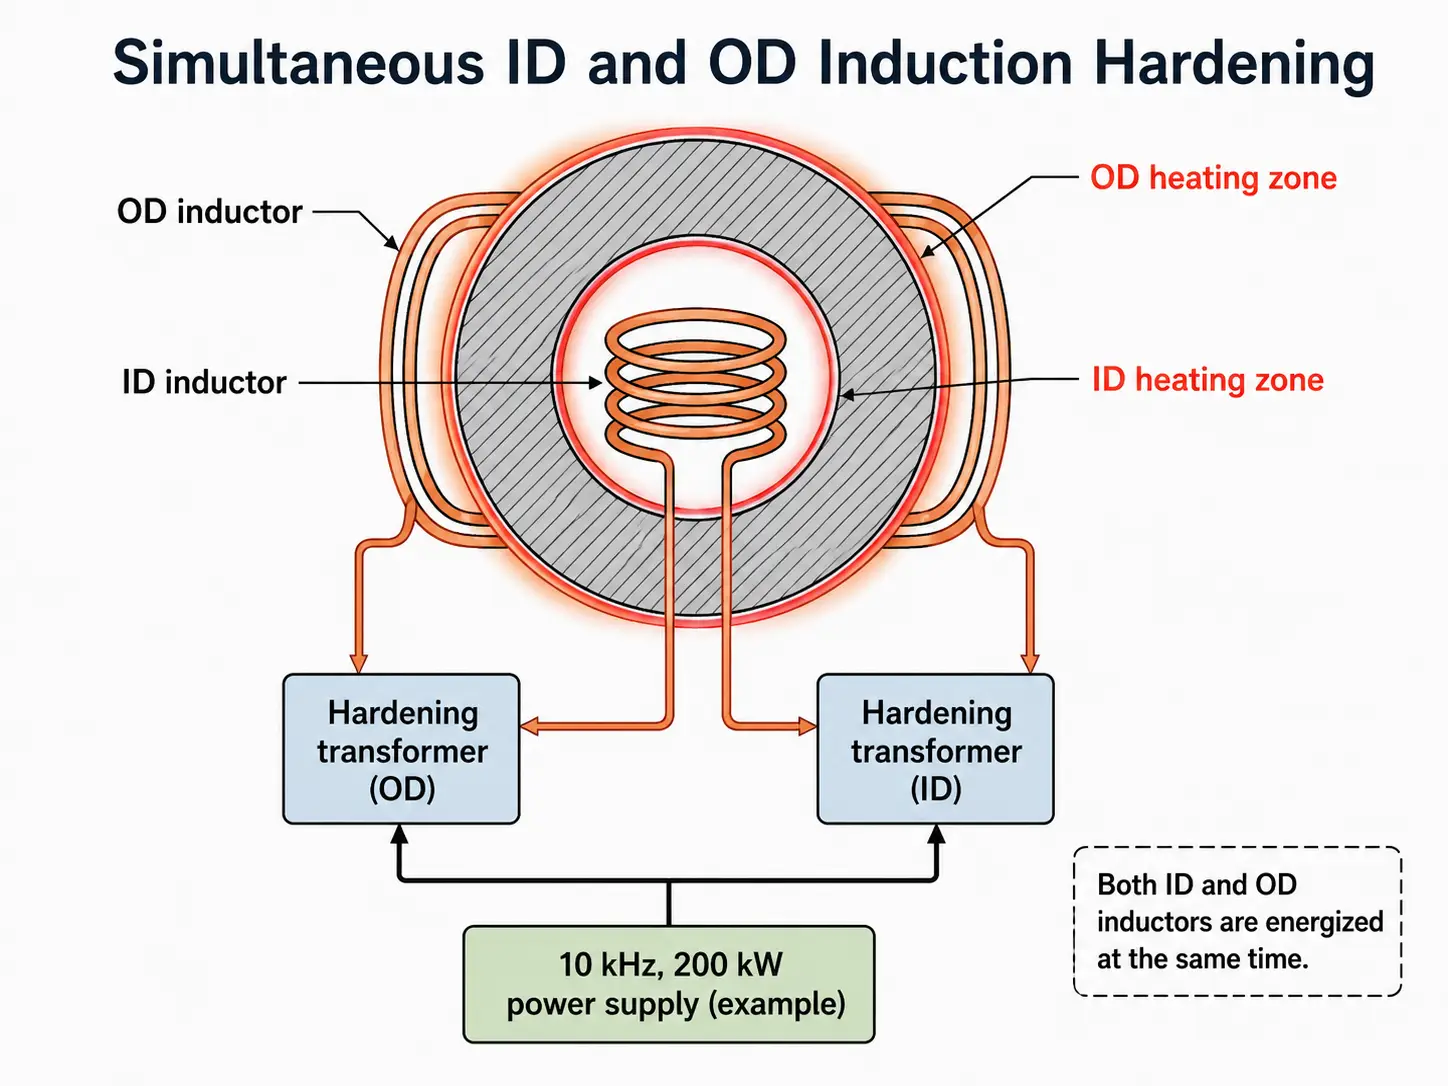
Hai cuộn cảm — một cuộn quanh đường kính ngoài (OD), một cuộn bên trong lỗ khoan (bore) — mỗi cuộn được cấp điện bởi biến áp riêng từ cùng một nguồn điện.
Điều này loại bỏ nhu cầu xử lý cứng hai bề mặt trong các thiết lập hoàn toàn riêng biệt.
Ý tưởng này đơn giản. Làm cho việc nhiệt hóa hoạt động đúng cách thì không đơn giản.
2. Phần khó khăn là cân bằng công suất
Các cuộn cảm OD và ID không thể được coi là hai tải giống hệt nhau.
Hình học cuộn dây của chúng, sự ghép nối với chi tiết và điều kiện nhiệt khác nhau. Việc chia đều công suất hiện có cho cả hai không đảm bảo rằng cả hai bề mặt sẽ đạt được điều kiện sưởi ấm cần thiết..
Phân phối điện phải phù hợp với ứng dụng.
Trong quá trình tham khảo, sự kết hợp này đạt được bằng cách thay đổi số vòng trong cuộn cảm và sử dụng bộ tập trung từ thông. Mục đích là để có được sự phân bổ điện năng phù hợp giữa vùng sưởi ấm bên trong và bên ngoài..
Đây là một trong những điểm kỹ thuật chính của quá trình làm cứng ID và OD đồng thời.
Vấn đề không chỉ là liệu hai cuộn dây có thể được kết nối cùng lúc hay không. Cả hai mạch làm nóng phải hoạt động cùng nhau trên chi tiết thực tế.
Độ dày thành cũng quan trọng. Khi hai bề mặt tương đối gần nhau, nhiệt từ ID và OD có thể tương tác thông qua phần của chi tiết. Ví dụ nguồn không đưa ra độ dày thành tối thiểu hoặc tối đa phổ quát, vì vậy điều này phải được đánh giá cho từng bộ phận thay vì coi nó là quy tắc thiết kế cố định.
3. Ví dụ một bánh răng vành hành tinh
Một ứng dụng được báo cáo đã sử dụng phương pháp này cho một bánh răng vành hành tinh.
Chi tiết gia công có độ dày thành 12.7 mm. MỘT 10 kHz, 200 nguồn cảm ứng công suất kW cung cấp hai máy biến áp tôi cứng, với một máy biến áp nối với cuộn cảm OD và máy biến áp còn lại nối với cuộn cảm ID.
Hai cuộn cảm làm nóng bề mặt ngoài và trong trong cùng một thiết lập.
Những con số này hữu ích như một ví dụ về quy trình thực tế, nhưng không nên coi chúng là thông số tiêu chuẩn cho việc tôi cứng ID và OD đồng thời.
Một đường kính vành khác, độ dày thành, vật liệu hoặc khu vực tôi cứng khác có thể yêu cầu tần số khác, cấp độ công suất hoặc cách sắp xếp cuộn cảm.
Sự phân biệt đó là quan trọng. Trong tôi luyện bằng cảm ứng, sao chép các thông số điện từ một bộ phận khác hiếm khi là giải pháp thay thế cho việc điều chỉnh quy trình phù hợp với chi tiết gia công.
4. Nguyên lý giống có thể áp dụng cho các bộ phận khác không?
Cùng một khái niệm không chỉ giới hạn ở các bánh răng vòng hành tinh.
Quy trình được tham chiếu cũng gợi ý rằng các ống lót trục dày tường có thể được làm cứng bằng cách xử lý đồng thời mặt trong và mặt ngoài quét.
Trong trường hợp đó, thay vì gia nhiệt toàn bộ vùng cần thiết tại một vị trí cố định, các bề mặt bên trong và bên ngoài có thể được xử lý như chi tiết gia công hoặc hệ thống gia nhiệt di chuyển qua chiều dài cần làm cứng.
Điều này mở ra khả năng áp dụng phương pháp cho các chi tiết hình vòng khác, miễn là có đủ không gian cho hai cuộn dây cảm ứng và điều kiện gia nhiệt có thể khớp nhau đúng cách.
Điều đó không có nghĩa là làm cứng đồng thời luôn là lựa chọn tốt hơn.
Đối với sản lượng thấp, các chi tiết khó tiếp cận với cuộn dây, hoặc các ứng dụng mà đường kính trong và đường kính ngoài yêu cầu các điều kiện gia nhiệt rất khác nhau, hai hoạt động làm cứng riêng biệt có thể vẫn đơn giản hơn để phát triển và kiểm soát.
5. Khi nào thì việc làm cứng cảm ứng ID và OD đồng thời đáng được xem xét?
Quá trình trở nên thú vị hơn khi cùng một thành phần liên tục đòi hỏi phải làm cứng cả lỗ khoan và bề mặt bên ngoài..
Việc tránh thiết lập lần thứ hai có thể làm giảm sự thay đổi cuộn dây và xử lý bộ phận lặp lại. Nó cũng loại bỏ nhu cầu bảo vệ bề mặt đã cứng trước đó khỏi chu kỳ gia nhiệt thứ hai giống như quy trình hai bước thông thường.
Nhưng những ưu điểm đó chỉ có ý nghĩa nếu hai vùng sưởi ấm có thể được cân bằng hợp lý..
Vì lý do này, làm cứng cảm ứng ID và OD đồng thời được xử lý tốt hơn như một quy trình cụ thể của phôi chứ không phải là một chức năng máy tiêu chuẩn.
Nếu bạn đang đánh giá phương pháp này cho một vành răng, ống lót hoặc cái khác phần hình khuyên, điểm bắt đầu phải là bản vẽ phôi: ID, Đường kính ngoài, độ dày của tường và các bề mặt chính xác cần được làm cứng.
Từ thông tin đó, việc đánh giá xem làm cứng đồng thời có thực tiễn hay không dễ dàng hơn nhiều so với việc quy trình hai bước truyền thống vẫn là lựa chọn tốt hơn.
Chìa khóa mang đi
Làm cứng cảm ứng đồng thời ID và OD tốt nhất nên được coi là một quy trình cụ thể cho từng chi tiết, không phải là một chức năng máy tiêu chuẩn. Thiết lập về nguyên tắc là đơn giản, nhưng nó phụ thuộc vào một chuỗi các yếu tố hoạt động cùng nhau:
Hai cuộn cảm ứng → Hai máy biến áp → Một nguồn điện → Phân phối điện cân bằng → Cả hai bề mặt đều được làm cứng trong một lần thiết lập
Câu hỏi thực tế là cân bằng công suất — liệu hai mạch gia nhiệt có thể hoạt động cùng nhau trên chi tiết thực tế hay không. Nếu có thể, một thiết lập thay thế cho hai thao tác riêng biệt.
Câu hỏi thường gặp
Bấm vào một câu hỏi để mở rộng câu trả lời.
Liệu có thể tôi luyện bề mặt ngoài (OD) và lỗ trong (ID) trong một lần thiết lập?
Có. Hai cuộn cảm được đặt xung quanh cùng một chi tiết — một cho bề mặt ngoài và một cho lỗ — và mỗi cuộn được nối với máy biến áp tôi luyện riêng. Thách thức không đơn giản chỉ là kết nối cả hai cuộn, mà là cân bằng công suất giữa hai vùng gia nhiệt.
Liệu tôi luyện đồng thời luôn là lựa chọn tốt hơn?
KHÔNG. Đối với sản lượng thấp, các chi tiết khó tiếp cận với cuộn dây, hoặc các ứng dụng nơi ID và OD cần điều kiện nhiệt khác nhau rất nhiều, hai hoạt động riêng biệt vẫn có thể dễ phát triển và kiểm soát hơn.
Cần nguồn điện bao nhiêu để tôi và OD cùng cứng hóa?
Không có một tiêu chuẩn duy nhất. Một ví dụ về bánh răng vành hành tinh được báo cáo sử dụng một 10 kHz, 200 nguồn kW cấp cho hai máy biến áp, nhưng đường kính khác nhau, độ dày thành, vật liệu hoặc khu vực tôi cứng khác có thể yêu cầu tần số khác, mức công suất và bố trí cuộn cảm.
Cứng hóa cả OD và ID trên một chi tiết?
Gửi cho chúng tôi bản vẽ chi tiết của bạn — ID, Đường kính ngoài, độ dày thành và bề mặt cần tôi cứng — và chúng tôi sẽ giúp bạn đánh giá xem tôi cứng ID và OD đồng thời có phù hợp với chi tiết của bạn hay không.


