
Tempra a Induzione
L'indurimento a induzione costituisce un nucleo, applicazione ad alta efficienza della tecnologia di riscaldamento a induzione nel trattamento termico dei metalli. Progettato per aumentare la resistenza all'usura e alla fatica dei pezzi metallici, Questo processo avanzato consente un indurimento superficiale localizzato preservando la tenacità del nucleo del pezzo—ideale per componenti industriali critici.
Come Funziona: Rapido, Controllato & Affidabile
- Riscaldamento Rapido a Induzione
Il pezzo viene posizionato all'interno di una bobina di induzione su misura. Quando la corrente alternata scorre attraverso la bobina, viene generato un campo magnetico ad alta frequenza, inducono correnti parassite sulla superficie del pezzo. Queste correnti riscaldano rapidamente l'area interessata alla temperatura di austenitizzazione in un tempo che va da pochi secondi a decine di secondi, molto più velocemente rispetto ai metodi di riscaldamento convenzionali.
- Tempra di Precisione & Raffreddamento
Subito dopo il riscaldamento, la superficie calda viene spenta con acqua, olio, o mezzi di tempra specializzati. Questo rapido raffreddamento trasforma la microstruttura superficiale in martensite ultradura, mentre il nucleo del pezzo rimane nel suo stato duttile originale. Il risultato: un perfetto equilibrio tra duro, superfici resistenti all'usura e tenaci, nuclei ammortizzanti.
Perché scegliere la tempra ad induzione? Vantaggi chiave per la tua linea di produzione
-
Ecologico & Conveniente
Nessuna fiamma libera, emissioni di scarico minime, e basso consumo energetico. Riduce la deformazione e gli scarti del pezzo, minimizzare i costi di rilavorazione e massimizzare le rese di produzione.
-
Rafforzamento mirato
Indurisce solo le aree soggette ad usura (ad esempio, denti degli ingranaggi, giornali dell'albero, superfici delle rotaie) senza alterare le proprietà del nucleo. Elimina la necessità di lavorazioni post-trattamento e riduce gli sprechi di materiale.
-
Efficienza senza pari
Riduce drasticamente i cicli di trattamento termico rispetto all'indurimento a fiamma o a forno. Consente un'integrazione senza soluzione di continuità con linee di produzione automatizzate, incrementando la produttività e riducendo i costi unitari nella produzione di massa.
-
Controllo del processo eccezionale
Regola il design della bobina, frequenza corrente, e potenza erogata per personalizzare con precisione la profondità e l'area dello strato indurito. Garantisce coerenza, risultati ripetibili che soddisfano i più severi standard industriali.
Applicazione tipica
Produzione automobilistica: Indurimento degli alberi a gomiti, alberi a camme, ingranaggi di trasmissione, e componenti dei freni: fondamentali per migliorare la durata e le prestazioni del veicolo.
Industria delle macchine utensili: Tempra di precisione delle guide di macchine utensili, mandrini, e portautensili da taglio, garantendo stabilità a lungo termine e precisione di lavorazione.
Macchine edili: Trattamento resistente all'usura delle rampe dei cingoli dell'escavatore, perni del caricatore, e degli steli dei cilindri idraulici—prolungare la durata in condizioni di lavoro difficili.
| Tempra a Induzione | Tempra convenzionale (Fiamma/Fornace) |
|---|---|
| Ultraveloce: La temperatura superficiale raggiunge il livello di austenitizzazione in un periodo che va da pochi secondi a decine di secondi, accorciando drasticamente il ciclo di trattamento termico. | Lento: L'indurimento in forno richiede ore di riscaldamento; l'indurimento alla fiamma ha un trasferimento di calore non uniforme e tempi di riscaldamento lunghi. |
| Altamente controllabile: Regolare la forma della bobina di induzione, frequenza corrente, e potere di definire con precisione l'area indurita e la profondità dello strato; nessun impatto sulle regioni non target. | Scarsa precisione: L'indurimento alla fiamma è facilmente influenzato dalle capacità dell'operatore; l'indurimento in forno riscalda l'intero pezzo, portando a cambiamenti generali delle prestazioni. |
| Deformazione minima: Il riscaldamento localizzato evita lo stress termico dell'intero pezzo; post-elaborazione (ad esempio, macinazione) il carico di lavoro è notevolmente ridotto. | Grave deformazione: Il riscaldamento dell'intero pezzo provoca una grande espansione e contrazione termica; elevato tasso di rilavorazione per componenti di precisione. |
| Alta efficienza: L'energia viene convertita direttamente in calore sulla superficie del pezzo; quasi nessuna perdita di calore verso l’ambiente circostante. | Bassa efficienza: L'indurimento del forno spreca molto calore nel riscaldamento del corpo del forno e nella dissipazione del calore; l'indurimento alla fiamma presenta perdite di calore dovute all'irraggiamento. |
| Completamente integrabile: Si adatta alle linee di produzione automatizzate per il continuo, operazione senza equipaggio; qualità di elaborazione batch costante. | Basso livello di automazione: L'indurimento alla fiamma si basa sul funzionamento manuale; la tempra in forno richiede il carico/scarico manuale, con costi di manodopera elevati. |
| Ecologico: Nessuna fiamma libera, senza gas di scarico, e basso rumore; soddisfa rigorosi standard ambientali industriali. | Inquinante: L'indurimento alla fiamma produce fumo e rumore; la tempra in forno può emettere gas di scarico a seconda dei combustibili per riscaldamento. |
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/09/Induction-Bar-End-Heating-Machine-for-Forging3.webp
1086
1448
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
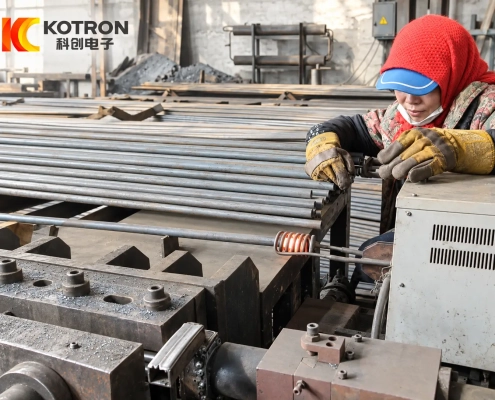
cui yanan2026-09-09 06:25:402026-09-22 08:41:27Macchina riscaldante per la forgiatura a barra a induzione
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/09/industrial-induction-melting-furnace-system.webp
1086
1448
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
cui yanan2026-09-08 05:08:072026-09-08 05:15:13Fornace di fusione a induzione industriale per metalli e leghe
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/09/Automatic-Induction-Hardening-and-Tempering.webp
546
729
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
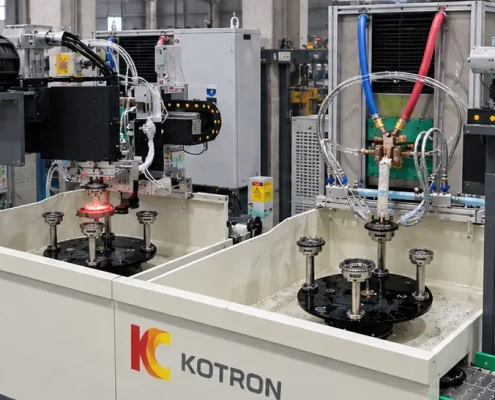
cui yanan2026-09-07 05:24:092026-09-08 03:49:03Linea automatica di tempra e rinvenimento a induzione per componenti trasmissione automobilistica


