| Il calore viene generato direttamente all'interno del pezzo senza perdita di calore ambientale; il ciclo di riscaldamento è misurato in secondi/minuti, e la produzione può iniziare immediatamente dopo l'avvio |
Il forno viene prima riscaldato, quindi il calore viene trasferito al pezzo, con conseguente elevata perdita di calore; è necessario preriscaldare il forno, e il tempo di riscaldamento è lungo |
| Potenza e frequenza sono regolabili, con errore di controllo della temperatura entro ± 5 ℃; è possibile ottenere un riscaldamento locale preciso dei pezzi, garantendo una temperatura uniforme |
La temperatura è fortemente influenzata dal funzionamento manuale e dall'ambiente, soggetto a surriscaldamento/sottoriscaldamento locale; riscaldamento per lo più generale con controllo approssimativo della temperatura |
| Struttura della grana del pezzo ottimizzata, meno difetti come crepe e deformazioni, tasso di scarto ridotto di circa 30%; minima ossidazione superficiale e decarburazione, elevato tasso di utilizzo del materiale |
Incline a difetti di forgiatura dovuti a riscaldamento irregolare, con un tasso di scarto relativamente alto; una grave ossidazione superficiale dei pezzi richiede un ampio sovrametallo di lavorazione successiva |
| Consumo energetico ridotto di circa 25%; nessuna fiamma aperta, fumo, o emissioni di gas nocivi, rispettare gli standard di protezione ambientale |
Elevato consumo energetico, emettendo grandi quantità di fumo e gas di scarico; sono necessari ulteriori investimenti in attrezzature di protezione ambientale |
| I parametri di riscaldamento possono essere impostati con precisione e richiamati ripetutamente; facile integrazione con linee di forgiatura e trasporto automatizzate, riducendo l’intervento manuale |
Si basa sulla valutazione e sul funzionamento manuali della temperatura; elevata difficoltà nell'integrazione dell'automazione, e la stabilità della produzione è influenzata da fattori umani |
| Il calore è concentrato sul pezzo, con conseguente minore esposizione al calore delle attrezzature e degli stampi di forgiatura, prolungare la vita utile dello stampo |
Il calore residuo e il fumo del forno corrodono gli stampi di forgiatura, causando una rapida usura dello stampo e frequenti sostituzioni |
| È possibile realizzare bobine di induzione personalizzate per diversi pezzi, adatto a diverse esigenze come il riscaldamento delle estremità dello stelo e la forgiatura di pezzi di forma speciale |
Metodo di riscaldamento a forno fisso, difficile ottenere il riscaldamento locale, e debole adattabilità a pezzi complessi |

 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/08/Steel-Bar-Hot-Rolling3-scaled.webp
1920
2560
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
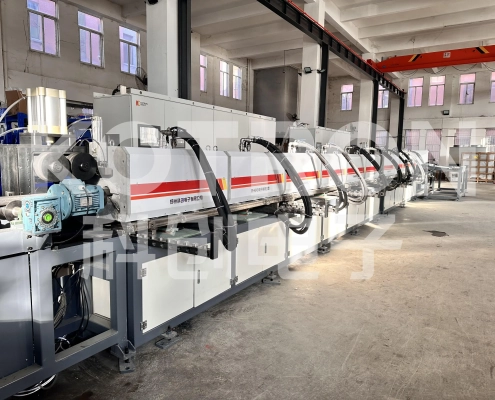
cui yanan2026-08-26 05:48:052026-09-07 02:50:283000 Laminazione a Caldo di Barre d'Acciaio kW, Linea di Tempra e Rinvenimento


