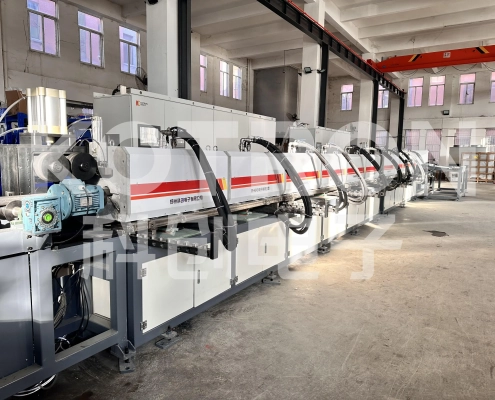
Индукционная ковка

Индукционная ковка представляет собой прецизионный процесс обработки металлов давлением, в котором используется электромагнитный индукционный нагрев для быстрого и равномерного нагрева металлических заготовок до температуры ковки, с последующей обработкой с помощью ковочных прессов или молотов. Широко используется в производстве автомобильных деталей, инструментов, и механических компонентов.

Основной принцип работы

  1. Электромагнитный индукционный нагрев
    Заготовка помещается внутри индукционной катушки, подключенной к высокочастотному источнику питания.. Когда через катушку проходит переменный ток, он генерирует быстро меняющееся магнитное поле. Это поле вызывает вихревые токи внутри детали., а электрическое сопротивление металла преобразует эти токи в тепло, быстрое повышение температуры заготовки — обычно для 1,100–1,250 °C для стальных материалов.
    Отопление локализовано.: он может быть нацелен на всю заготовку или на определенные участки (например, конец вала) на основе конструкции катушки, минимизация потерь тепла в окружающую среду.
  2. Ковка
    Как только заготовка достигнет оптимальной температуры ковки (состояние высокой пластичности и низкой стойкости к деформации), его немедленно переносят в ковочный штамп. Внешняя сила ковочного оборудования изменяет форму заготовки до желаемого размера и геометрии — распространенные процессы включают осадку., выдавливание, и пирсинг.
  3. Обработка после ковки
    После ковки, заготовки могут подвергаться охлаждению, термическая обработка (например, закалка и отпуск), или механическая обработка для удовлетворения окончательных требований к механическим свойствам и точности размеров..

Ключевые преимущества

  1. Высокая эффективность отопления & Скорость

    Тепло генерируется непосредственно внутри заготовки., с минимальными теплоотдачами в окружающую среду. Циклы нагрева короткие (часто завершается за секунды или минуты), существенное повышение эффективности производства.

  2. Равномерное распределение температуры

    Точный контроль частоты и мощности индукционной катушки обеспечивает равномерный нагрев целевой области., избегать перегрева или недогрева. Это уменьшает дефекты ковки, такие как трещины и неравномерную деформацию..

  3. Энергосбережение & Экологичность

    По сравнению с традиционными печами, работающими на топливе, индукционная ковка потребляет меньше энергии и не производит дым, пыли, или вредные выбросы, соответствие стандартам экологически чистого производства.

  4. Точность & Гибкость

    Она может нагревать определённые участки заготовки (локальное отопление), что делает её идеальной для деталей, требующих частичной ковки (например, автомобильные оси, концы шатунов). Процесс легко автоматизируется для интеграции в производственные линии.

  5. Повышенное качество заготовки

    Быстрый нагрев снижает окисление и обезуглероживание поверхности заготовки, сохранение первоначальных свойств металла и снижение затрат на обработку после ковки.

Типичные применения

  • Автомобильная промышленность: Изготовление коленчатых валов, Распредвалы, полуоси, и компоненты рулевого управления.
  • Аппаратные средства: Производство ключей, плоскогубцы, и сверла.
  • Механическая инженерия: Изготовление шестерен, болты, и компоненты гидравлических цилиндров.
Индукционная ковка Традиционная ковка (Угольное/газовое отопление)
Тепло генерируется непосредственно внутри заготовки без потерь тепла в окружающую среду.; цикл нагрева измеряется в секундах/минутах, и производство может начаться сразу после запуска Печь нагревается первой., затем тепло передается заготовке, что приводит к большим потерям тепла; необходим предварительный прогрев печи, и время нагрева долгое
Мощность и частота регулируются., с погрешностью контроля температуры в пределах ±5℃; возможен точный локальный нагрев заготовок, обеспечение равномерной температуры На температуру сильно влияют ручное управление и окружающая среда., склонен к локальному перегреву/недогреву; в основном общий нагрев с грубым контролем температуры
Оптимизированная структура зерна заготовки, меньше дефектов, таких как трещины и деформации, процент брака снизился примерно 30%; минимальное поверхностное окисление и обезуглероживание, высокий коэффициент использования материала Склонен к дефектам ковки из-за неравномерного нагрева., с относительно высоким процентом брака; сильное поверхностное окисление заготовок требует большого последующего припуска на обработку
Потребление энергии сократилось примерно 25%; нет открытого пламени, курить, или вредные выбросы газов, соблюдение экологических норм Высокое энергопотребление, выделение большого количества дыма и отходящих газов; требуются дополнительные инвестиции в оборудование для защиты окружающей среды
Параметры нагрева могут быть точно установлены и многократно вызваны.; простая интеграция с автоматизированными ковочными и конвейерными линиями, сокращение ручного вмешательства Полагается на ручное определение температуры и работу; высокая сложность интеграции автоматизации, на стабильность производства влияет человеческий фактор
Тепло концентрируется на заготовке, что приводит к меньшему тепловому воздействию на оборудование и ковочные штампы., продление срока службы матрицы Остаточное тепло и дым из печи разъедают ковочные штампы., вызывая быстрый износ матрицы и частую замену
Индукционные катушки по индивидуальному заказу могут быть изготовлены для различных заготовок., подходит для различных нужд, таких как нагрев концов стержней и ковка деталей специальной формы Фиксированный метод нагрева печи, трудно добиться локального обогрева, и слабая адаптируемость к сложным заготовкам
Steel Bar Hot Rolling3