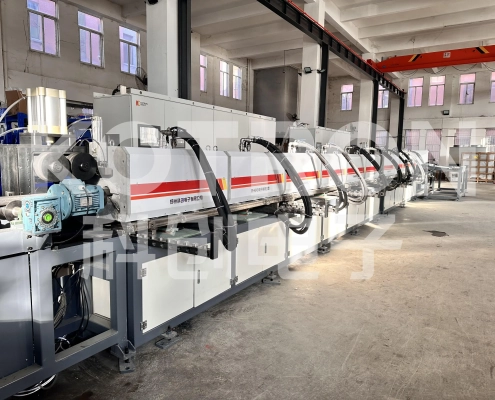
Forjamento por indução

Forjamento por indução é um processo de conformação de metal de precisão que utiliza aquecimento por indução eletromagnética para aquecer rápida e uniformemente peças de metal até a temperatura de forjamento, seguido pela conformação através de prensas ou martelos de forjamento. É amplamente utilizado na produção de peças automóveis, ferramentas de hardware, e componentes mecânicos.

Princípio de Funcionamento Fundamental

  1. Aquecimento por Indução Electromagnética
    A peça é colocada dentro de uma bobina de indução ligada a uma fonte de alimentação de alta frequência. Quando a corrente alternada passa pela bobina, gera um campo magnético em rápida mudança. Este campo induz correntes de Foucault dentro da peça, e a resistência elétrica do metal converte essas correntes em calor, aumentando rapidamente a temperatura da peça de trabalho - normalmente para 1,100–1.250 °C para materiais de aço.
    O aquecimento é localizado: pode atingir toda a peça de trabalho ou seções específicas (ex., a extremidade de um eixo) com base no design da bobina, minimizando a perda de calor para o ambiente.
  2. Forjamento
    Quando a peça atingir a temperatura ideal de forjamento (um estado de alta plasticidade e baixa resistência à deformação), é imediatamente transferido para uma matriz de forjamento. A força externa do equipamento de forjamento remodela a peça de trabalho para o tamanho e geometria desejados — os processos comuns incluem repuxo, extrusão, e perfuração.
  3. Tratamento pós-forjamento
    Após o forjamento, as peças de trabalho podem ser submetidas a arrefecimento, tratamento térmico (ex., têmpera e revenido), ou usinagem para cumprir os requisitos finais de propriedades mecânicas e precisão dimensional.

Principais Vantagens

  1. Alta Eficiência de Aquecimento & Velocidade

    O calor é gerado diretamente dentro da peça de trabalho, com mínima dissipação de calor para o ambiente. Os ciclos de aquecimento são curtos (frequentemente concluídos em segundos a minutos), aumentando significativamente a eficiência da produção.

  2. Distribuição Uniforme da Temperatura

    O controle preciso da frequência e potência da bobina de indução garante aquecimento uniforme da área alvo, evitando superaquecimento ou subaquecimento. Isso reduz defeitos de forjamento, como rachaduras e deformações irregulares.

  3. Conservação de Energia & Amizade Ambiental

    Em comparação com fornos tradicionais a combustível, forjamento por indução consome menos energia e não produz fumaça, poeira, ou emissões prejudiciais, alinhando-se com padrões de fabricação verdes.

  4. Precisão & Flexibilidade

    Pode aquecer regiões específicas de uma peça de trabalho (aquecimento localizado), tornando-o ideal para peças que requerem forjamento parcial (ex., eixos automotivos, extremidades da biela). O processo é facilmente automatizado para integração em linhas de produção.

  5. Melhor qualidade da peça de trabalho

    O aquecimento rápido reduz a oxidação e a descarbonetação da superfície da peça, preservando as propriedades originais do metal e reduzindo os custos de usinagem pós-forjamento.

Aplicações Típicas

  • Indústria Automotiva: Fabricação de virabrequins, árvores de cames, eixos, e componentes de direção.
  • Ferramentas de hardware: Produzindo chaves, alicate, e brocas.
  • Engenharia Mecânica: Fabricação de engrenagens, parafusos, e componentes de cilindros hidráulicos.
Forjamento por indução Forja Tradicional (Aquecimento de forno a carvão/gás)
O calor é gerado diretamente dentro da peça de trabalho sem perda de calor ambiental; o ciclo de aquecimento é medido em segundos/minutos, e a produção pode começar imediatamente após a inicialização O forno é aquecido primeiro, então o calor é transferido para a peça de trabalho, resultando em alta perda de calor; é necessário pré-aquecer o forno com antecedência, e o tempo de aquecimento é longo
Potência e frequência são ajustáveis, com erro de controle de temperatura dentro de ± 5 ℃; é possível obter aquecimento local preciso das peças de trabalho, garantindo temperatura uniforme A temperatura é muito afetada pela operação manual e pelo ambiente, propenso a superaquecimento/subaquecimento local; principalmente aquecimento geral com controle aproximado de temperatura
Estrutura otimizada dos grãos da peça, menos defeitos, como rachaduras e deformações, taxa de sucata reduzida em cerca 30%; oxidação superficial mínima e descarbonetação, alta taxa de utilização de material Propenso a defeitos de forjamento devido ao aquecimento irregular, com taxa de sucata relativamente alta; a oxidação severa da superfície das peças requer grandes tolerâncias de usinagem subsequentes
Consumo de energia reduzido em cerca de 25%; sem chama aberta, fumaça, ou emissões de gases prejudiciais, cumprindo as normas de proteção ambiental Alto consumo de energia, emitindo grandes quantidades de fumaça e gases residuais; é necessário investimento adicional em equipamentos de proteção ambiental
Os parâmetros de aquecimento podem ser definidos com precisão e recuperados repetidamente; fácil integração com linhas automatizadas de forjamento e transporte, reduzindo a intervenção manual Depende do julgamento e operação manual da temperatura; alta dificuldade na integração de automação, e a estabilidade da produção é afetada por fatores humanos
O calor está concentrado na peça de trabalho, resultando em menos exposição ao calor do equipamento e das matrizes de forjamento, prolongando a vida útil da matriz O calor residual e a fumaça do forno corroem as matrizes de forjamento, causando desgaste rápido da matriz e substituição frequente
Bobinas de indução personalizadas podem ser feitas para diferentes peças de trabalho, adequado para diversas necessidades, como aquecimento de extremidades de rótulas e forjamento de peças com formatos especiais Método de aquecimento de forno fixo, difícil conseguir aquecimento local, e fraca adaptabilidade a peças complexas
Steel Bar Hot Rolling3