Nella produzione di forgiatura, il riscaldamento a induzione riscalda rapidamente i billette di metallo (ad esempio, acciaio, rame, alluminio) alla temperatura richiesta per la forgiatura (tipicamente 800℃~1250℃), adatto per preriscaldare componenti come alberi motore, bielle, ingranaggi, e flange prima della forgiatura. Rispetto ai tradizionali forni a carbone/gas, il riscaldamento a induzione consente un controllo preciso dell'area di riscaldamento e della temperatura delle billette, evitando sovracombustioni locali o riscaldamento irregolare. Riduce inoltre il tempo di riscaldamento di oltre 50%, migliorando significativamente la precisione della forgiatura e l’efficienza produttiva. Inoltre, non presenta fiamme libere o gas di scarico, rispetto dei requisiti di protezione ambientale.
Nei processi di laminazione a caldo o estrusione di tubi, profili, e fili, si utilizza il riscaldamento a induzione per il riscaldamento continuo online dei materiali metallici di base per garantire una buona plasticità durante la laminazione/estrusione. Esempi includono il riscaldamento a induzione dei lingotti per tubi prima della laminazione a caldo dei tubi d'acciaio senza saldatura e il preriscaldo dei lingotti prima dell'estrusione dei profili in alluminio. Ciò consente una produzione automatizzata continua con un errore di uniformità della temperatura di riscaldamento ≤±5℃, riducendo sostanzialmente lo spreco di materiale.
La tempra a induzione è una delle applicazioni più mature del riscaldamento a induzione. Riscalda rapidamente la superficie (o aree locali) di pezzi metallici mediante corrente di induzione ad alta/media frequenza, seguito da un rapido raffreddamento per raggiungere il requisito prestazionale di “superficie dura e nucleo duro”.
- Scenari applicativi: Tempra superficiale di componenti critici come alberi motore automobilistici, alberi a camme, ingranaggi, cuscinetti, Binari di guida per macchine utensili, e scarpe da pista per macchinari di ingegneria;
- Vantaggi: Profondità dello strato di tempra controllabile (0.5mm~10mm), deformazione minima, non è necessaria alcuna rifinitura successiva, ed efficienza produttiva 3~5 volte quella del tradizionale spegnimento di fiamma.
- Tempra: Il riscaldamento a induzione esegue il rinvenimento a bassa temperatura (150°C~350°C) su pezzi temprati per eliminare le tensioni interne, stabilizzare la struttura, e prevenire la rottura del pezzo;
- Annealing: Utilizzato per la ricottura di lamiere di acciaio laminate a freddo, tubi di rame, fogli di alluminio, ecc. Il riscaldamento a induzione raggiunge un ammorbidimento uniforme, ripristinare la plasticità del materiale per le successive lavorazioni (ad esempio, stampaggio, allungamento).
La normalizzazione a induzione di getti in acciaio e ghisa affina i grani, migliora la struttura, e aumenta la resistenza e la tenacità del pezzo, adatto per l'ottimizzazione delle prestazioni di getti di macchinari pesanti e semilavorati per componenti automobilistici.
I forni a induzione per fusione riscaldano i metalli utilizzando correnti parassite generate dall'induzione elettromagnetica, adatto per la fusione di metalli preziosi (oro, argento, platino) e metalli speciali (titanio, zirconio, leghe a base di nichel). I principali vantaggi includono:
- Elevata velocità di fusione e composizione uniforme del metallo;
- Buona tenuta del crogiolo, riduzione della perdita di ossidazione del metallo;
- Controllo preciso della temperatura, consente la fusione sotto vuoto (per la produzione di leghe di alta gamma).
Nelle linee di produzione di stampaggio, Il riscaldamento induttivo isola l'acciaio/fusione di ferro nelle vasche di trasferimento per mantenere una temperatura di colata costante, prevenendo difetti di fusione come freddi e cavità da restringimento.
Sfruttando il principio di espansione e contrazione termica dei metalli, il riscaldamento a induzione riscalda localmente i componenti (cuscinetti, ingranaggi, Boccole) per espanderli per l'assemblaggio con gli alberi; al contrario, il riscaldamento dei componenti facilita lo smontaggio. Questo sostituisce i metodi tradizionali di battitura e pressatura, evitando danni ai componenti.
Nell'industria del trattamento delle superfici metalliche, il riscaldamento a induzione è usato per l'asciugatura e l'indurimento di rivestimenti in polvere e rivestimenti elettroforetici. Rispetto all'asciugatura ad aria calda, migliora l'efficienza del riscaldamento di oltre 40% e migliora l'adesione del rivestimento.
Anche se non è uno scenario principale della lavorazione dei metalli, il riscaldamento a induzione è applicato anche al preriscaldamento delle lattine alimentari prima della sigillatura e alla sigillatura termica dei film di imballaggio in plastica (un'applicazione estesa del riscaldamento industriale).
- Alta efficienza & Risparmio energetico: L'efficienza termica raggiunge l'80%-90%, molto superiore al riscaldamento tradizionale a resistenza (40%~50%) e al riscaldamento a fiamma (30%~40%);
- Controllo preciso: Temperatura di riscaldamento, area, e il tempo può essere regolato con precisione tramite i parametri di alimentazione, garantendo un'elevata costanza del prodotto;
- Protezione ambientale & sicurezza: Nessun fumo, emissioni di gas nocivi, o fiamme libere, riducendo i rischi di incendio e migliorando le condizioni operative dell'officina;
- Compatibilità con l'automazione: Integrabile con robot e linee di trasporto per una produzione completamente automatizzata, riducendo i costi del lavoro.

 https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/Automotive-anti-collision-beam-pipe-induction-heating-treatment-production-line-1-1.webp
606
1080
riscaldamentoainduizione
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
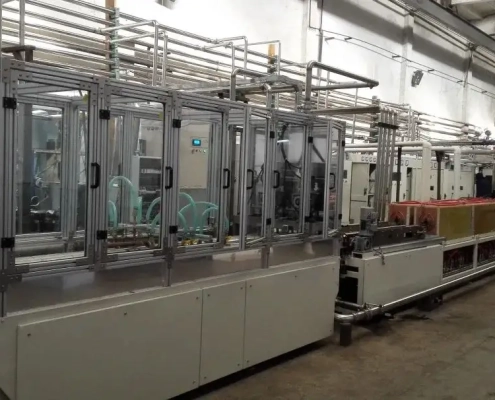
riscaldamentoainduizione2025-12-11 08:45:072025-12-30 07:14:49Linea di produzione automobilistica per il trattamento termico a induzione di tubi a fascio anticollisione
 https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/steel-wire-induction-heating-production-line.webp
1000
1000
riscaldamentoainduizione
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
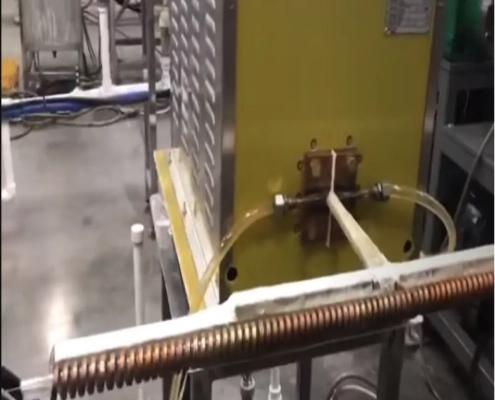
riscaldamentoainduizione2025-12-11 07:39:072025-12-30 07:15:02Linea di produzione di trattamento termico a induzione per filo di acciaio
 https://www.inductionheatingtreatment.com/wp-content/uploads/2025/11/Induction-Heating-Treatment-Processing-Center-.webp
1908
1785
riscaldamentoainduizione
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
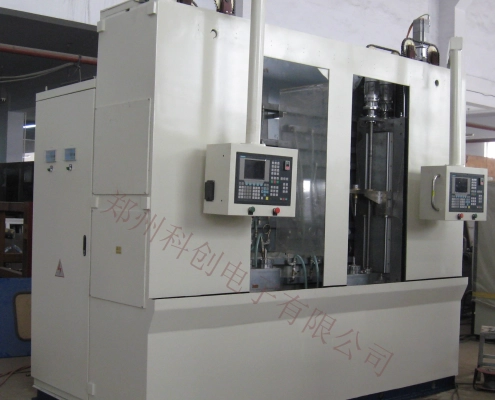
riscaldamentoainduizione2025-11-05 03:45:542025-12-30 07:15:56Centro di elaborazione del trattamento termico a induzione


