Na produção de forjamento, aquecimento por indução aquece rapidamente tarugos de metal (ex., aço, cobre, alumínio) à temperatura necessária para forjamento (normalmente 800℃~1250℃), adequado para pré-aquecer componentes como virabrequins, bielas, engrenagens, e flanges antes do forjamento. Comparado com fornos tradicionais a carvão/gás, o aquecimento por indução permite controlo preciso sobre a área e a temperatura de aquecimento dos tarugos, evitando sobreaquecimento local ou aquecimento desigual. Reduz também o tempo de aquecimento em mais de 50%, melhorando significativamente a precisão da laminação e a eficiência da produção. Além disso, não apresenta chamas abertas nem gases de escape, cumprindo os requisitos de proteção ambiental.
Nos processos de laminação ou extrusão a quente de tubos, perfis, e fios, o aquecimento por indução é utilizado para o aquecimento contínuo online de materiais metálicos de base para garantir boa plasticidade durante a laminação/extrusão. Exemplos incluem o aquecimento por indução de tarugos de tubos antes da laminação a quente de tubos de aço sem costura e o pré-aquecimento de tarugos antes da extrusão de perfis de alumínio. Isto permite a produção contínua automatizada com um erro de uniformidade da temperatura de aquecimento de ≤±5℃, reduzindo substancialmente o desperdício de material.
O revenido por indução é uma das aplicações mais maduras do aquecimento por indução. Aquece rapidamente a superfície (ou áreas locais) de peças metálicas utilizando corrente de indução de alta/ média frequência, seguido de arrefecimento rápido para atingir o requisito de desempenho de “superfície dura e núcleo resistente”.
- Cenários de aplicação: Revenido superficial de componentes críticos como virabrequins de automóveis, árvores de cames, engrenagens, rolamentos, guias de máquinas-ferramenta, e sapatas de esteiras de maquinaria de engenharia;
- Vantagens: Profundidade de camada de revenido controlável (0.5mm~10mm), deformação mínima, não há necessidade de acabamento subsequente extensivo, e eficiência de produção 3~5 vezes superior à têmpera tradicional por chama.
- Revenido: O aquecimento por indução realiza têmpera a baixa temperatura (150℃~350℃) em peças temperadas para eliminar tensões internas, estabilizar a estrutura, e prevenir fissuração da peça;
- Recozimento: Usado para recozimento de chapas de aço laminadas a frio, tubos de cobre, folhas de alumínio, etc. O aquecimento por indução consegue amolecimento uniforme, restaurando a plasticidade do material para processamento subsequente (ex., estampagem, alongamento).
A normalização por indução de fundições em aço e ferro refina os grãos, melhora a estrutura, e aumenta a resistência e tenacidade da peça, adequada para a otimização do desempenho de fundições de maquinaria pesada e peças de componentes automóveis.
Os fornos de fusão por indução aquecem os metais utilizando correntes induzidas geradas por indução eletromagnética, adequado para a fusão de metais preciosos (ouro, prata, platina) e metais especiais (Titânio, zircónio, ligas à base de níquel). Os principais benefícios incluem:
- Velocidade rápida de fusão e composição metálica uniforme;
- Boa estanquicidade do cadinho, redução da perda por oxidação do metal;
- Controlo preciso de temperatura, permitir fusão a vácuo (para produção de ligas de alta qualidade).
Em linhas de produção de fundição, aquecimento por indução isola aço/ferro fundido em conchas de transferência para manter uma temperatura constante de vertedura, prevenindo defeitos de fundição como fechaduras a frio e cavidades de retração.
Aproveitando o princípio da expansão e contração térmica dos metais, o aquecimento por indução aquece localmente os componentes (rolamentos, engrenagens, buchas) para os expandir para montagem com eixos; por outro lado, aquecer os componentes facilita a desmontagem. Isto substitui os métodos tradicionais de martelamento e montagem por pressão, evitando danos aos componentes.
Na indústria de tratamento de superfícies metálicas, o aquecimento por indução é usado para secar e polimerizar revestimentos em pó e revestimentos eletroforéticos. Comparado com a secagem a ar quente, melhora a eficiência de aquecimento em mais de 40% e melhora a adesão do revestimento.
Embora não seja um cenário central de processamento de metais, o aquecimento por indução também é aplicado ao pré-aquecimento de latas de alimentos antes da selagem e à selagem térmica de filmes plásticos de embalagem (uma aplicação alargada do aquecimento industrial).
- Alta Eficiência & Conservação de Energia: A eficiência térmica atinge 80%~90%, superando de longe o aquecimento resistivo tradicional (40%~50%) e o aquecimento a chama (30%~40%);
- Controlo Preciso: Temperatura de aquecimento, área, e o tempo podem ser ajustados com precisão através dos parâmetros de alimentação elétrica, garantindo alta consistência do produto;
- Proteção Ambiental & Segurança: Sem fumo, emissões de gases nocivos, ou chamas abertas, reduzindo riscos de incêndio e melhorando as condições de operação da oficina;
- Compatibilidade com Automação: Integrável com robôs e linhas de transporte para produção totalmente automatizada, reduzindo os custos de mão-de-obra.

 https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/Automotive-anti-collision-beam-pipe-induction-heating-treatment-production-line-1-1.webp
606
1080
tratamento térmico por indução
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
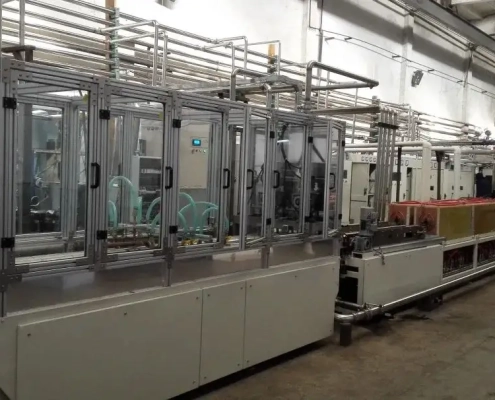
tratamento térmico por indução2025-12-11 08:45:072025-12-30 07:14:49Linha de produção de tratamento de aquecimento por indução com tubo de feixe anticolisão automóvel
 https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/steel-wire-induction-heating-production-line.webp
1000
1000
tratamento térmico por indução
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
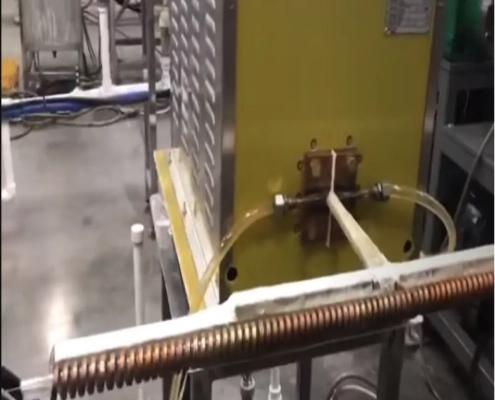
tratamento térmico por indução2025-12-11 07:39:072025-12-30 07:15:02Linha de produção de tratamento de aquecimento por indução para fio de aço
 https://www.inductionheatingtreatment.com/wp-content/uploads/2025/11/Induction-Heating-Treatment-Processing-Center-.webp
1908
1785
tratamento térmico por indução
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
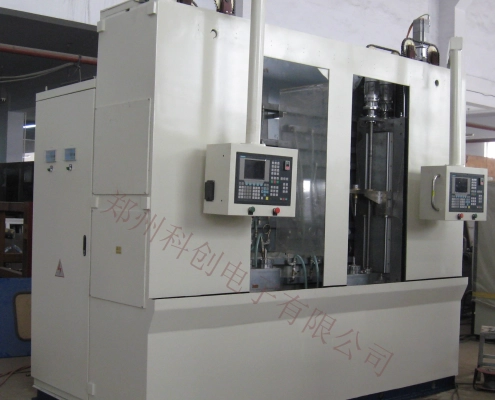
tratamento térmico por indução2025-11-05 03:45:542025-12-30 07:15:56Centro de processamento de tratamento de aquecimento por indução


