
电机转子安装的感应加热: 收缩配合, 热膨胀和去除
转子到轴装配技术指南, 加热限制和拆卸注意事项
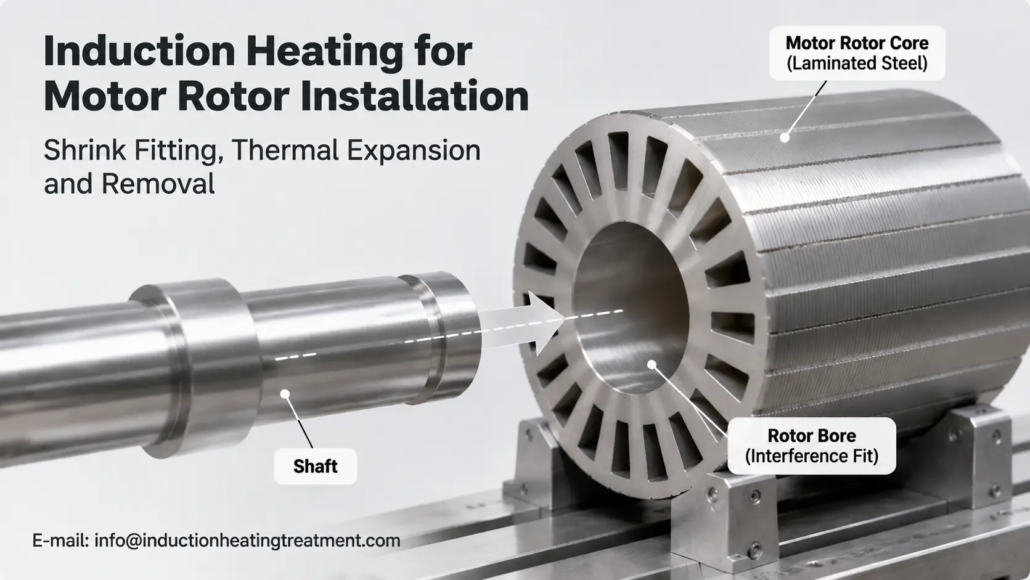
电机转子安装 有时需要转子铁芯与其轴之间的精确过盈配合. 感应加热可用于暂时扩大转子孔径, 允许在转子冷却并建立所需配合之前插入轴.
这个过程被称为 电机转子热套 或 转子到轴热缩配合.
然而, 并非每个电机转子都设计用于热组装. 不同的转子结构, 永磁材料, 干扰要求和温度限制可能导致不同的安装方法.
本指南解释了如何使用感应加热进行电机转子组装, 为什么转子结构很重要, 以及工程师在选择加热工艺之前应考虑的因素.
2. 为什么要使用感应加热进行电机转子安装?
3. 转子结构如何影响加热要求
4. 什么决定加热条件和装配质量?
5. 通过感应加热拆卸电机转子
6. 何时应考虑感应加热?
1. 什么是电机转子轴热缩配合?
电机转子热装是一种热装配方法,用于通过过盈配合将转子铁芯连接到轴或轴套上.
转子孔被加热以扩大其内径. 然后在有足够的装配间隙时插入轴. 当转子冷却时, 孔收缩并在两个部件之间建立设计的干涉.
典型的转子到轴的热装过程包括:
①准备和检查转子和轴尺寸.
②将转子铁芯加热至规定的装配条件.
③定位轴并将其与转子孔对齐.
④在装配间隙消失之前插入轴.
⑤根据指定的程序让组件冷却.
⑥检查完成的装配.
热缩接头与. 压装
两种方法均用于建立过盈配合, 但它们的组装机制不同.
压装利用机械力将轴推入转子孔中. 热缩接头在插入前利用热膨胀产生临时间隙.
一个 2018 研究论文, 使用稳健设计优化电机转子轴热配合方法, 研究高频感应加热作为传统压接的替代方案.
该研究解决了压装过程中与不平衡负载相关的转子轴挠度. 其实验结果证明了感应热缩配合在所研究的特定条件下的可行性.
这并不意味着热缩配件普遍优越. 适当的组装方法取决于转子结构, 机械要求和制造规范.
2. 为什么要使用感应加热进行电机转子安装?
感应加热通过以下方式在导电材料中产生热量: 电磁感应.
交流电通过感应线圈, 创建磁场. 该磁场在转子材料中感应出电流, 在组件内产生热量.
用于电机转子安装, 感应加热具有多种潜在优势.
局部和受控加热
感应线圈可以围绕转子几何形状和需要热膨胀的区域设计.
这有助于将能量引导到转子组件中,而不必加热整个周围设备.
加热周期短
感应加热可以快速传递能量, 使其适合转子准备和轴插入必须遵循协调装配顺序的生产环境.
可重复的生产条件
功率输出, 加热时间, 可以协调温度监控和工件定位来建立可重复的流程.
用于重复组装电机转子, 经过验证的加热配方有助于保持一致的生产条件.
转子几何形状的线圈配置
感应线圈必须根据转子尺寸设计, 施工和所需的供暖分配.
两种可能的安排是:
— 内径 (内径) 加热: 感应线圈位于转子孔内.
— 外径 (的) 加热: 线圈位于转子外侧.
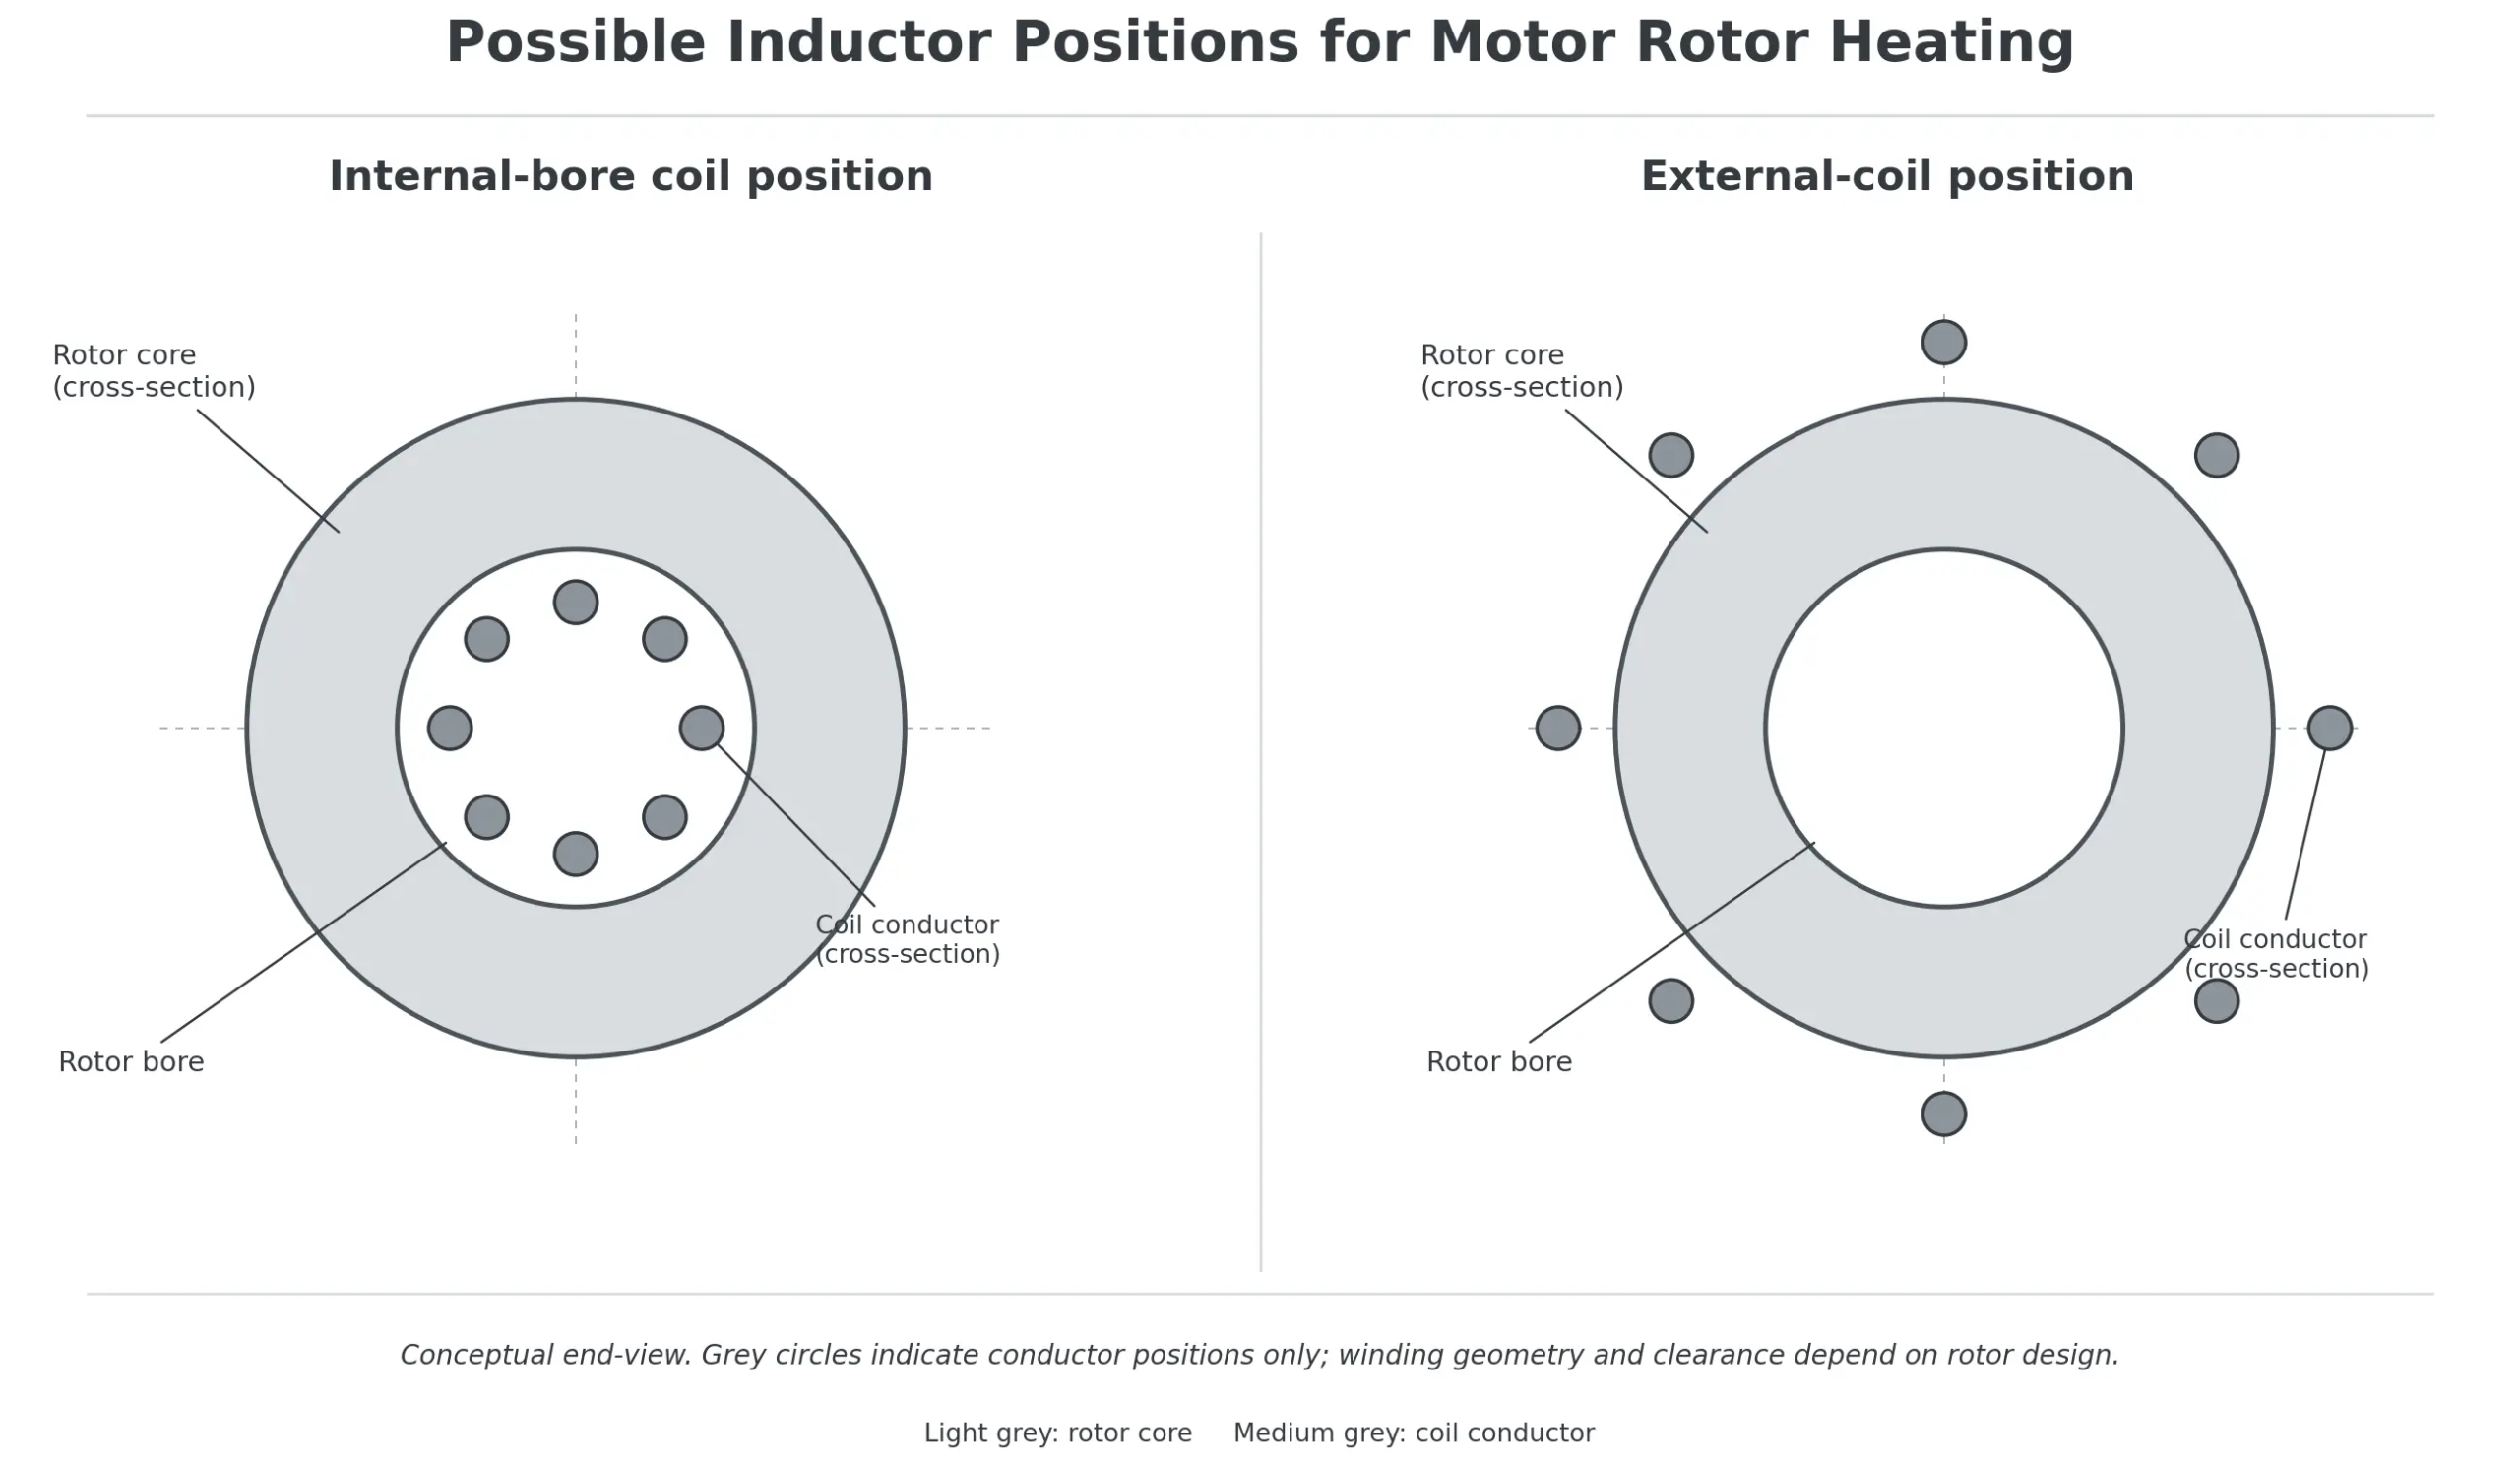
根据 Ambrell 的感应加热应用指南, 内径加热可以为某些层压钢转子组件提供更有效的能量输送.
在某些转子设计中, 外径加热可能会导致磁体槽和外圆周之间的薄部分局部过热.
然而, 外径加热也适用于其他转子几何形状.
因此,必须通过工件评估和应用测试来确定适当的线圈布置,而不是假设一种配置适合每个电机转子.
3. 转子结构如何影响加热要求
电机转子热装最重要的考虑因素之一是转子的内部结构.
具有相似外部尺寸的两个转子可能具有截然不同的热限制.
叠片钢转子铁芯
许多电动机转子使用电工钢片叠片.
这些结构具有与实心钢部件不同的电气和热特性.
在感应加热过程中, 线圈排列, 叠片几何形状和通过堆栈的热传导影响整个加热过程.
工程师需要考虑:
— 转子孔径和铁芯长度
— 叠片结构
— 磁铁槽和其他内部功能
— 端环和支撑结构
— 所需的温度分布
目标是在不产生过度局部加热的情况下实现所需的膨胀.
永磁转子
永磁电机需要特别注意,因为温度过高会影响磁体性能.
允许温度取决于磁铁材料, 转子设计和制造商规格.
例如, 三菱电机主轴电机手册规定了不同转子类型的不同加热要求:
— 其指定的 IM 转子组件使用推荐加热温度 300–350°C.
— 其指定的IPM转子组件必须加热至130°C以下.
这些是制造商特定的说明, 非一般感应加热参数. 该手册还指定炉加热以获得均匀的温度分布.
请参见 三菱电机 SJ-B 系列规格和使用手册.
另一本三菱手册描述了使用不同装配布置的转子设计, 包括压装和螺栓套筒连接. 它还指定了 130°相关说明中涵盖的 SPM 转子的 C 最大值.
请参见 三菱电机SJ-BG系列说明书.
这些示例说明了为什么电机转子安装不能指定一种通用加热温度.
应用感应加热之前, 工程师必须验证转子制造商的温度限制以及建议的组装方法的适用性.
4. 什么决定加热条件和装配质量?
成功的电机转子热装过程不仅仅取决于达到特定温度.
影响扩张的因素有很多, 组装和最终装配.
干涉和所需的装配间隙
转子孔和轴之间的初始过盈量决定了需要多少尺寸膨胀.
装配过程必须为轴插入提供足够的临时间隙,同时在冷却后保持规定的最终过盈量.
重要信息包括:
— 转子孔径
— 轴径
— 尺寸公差
— 最大干扰
— 所需的装配间隙
— 材料热膨胀特性
适用于一般轴和轮毂应用, 请参阅我们的指南:
电机转子应用需要额外考虑转子结构和 OEM 温度限制.
供热分配
转子在整个相关装配区域需要适当的温度分布.
加热不均匀会导致某些区域膨胀不足,而其他区域则面临不必要的热应力.
线圈几何形状, 加热位置, 因此,必须同时考虑功率输入和加热时间.
温度测量和过程控制
测量的温度应代表与装配相关的实际加热条件.
取决于转子设计, 加热系统可以使用合适的 温度测量 和反馈安排以监控流程.
仅温度读数并不能证明转子孔已达到所需的膨胀.
测量方法应根据实际工件条件和装配结果进行验证.
传输时间和轴定位
加热后, 在可用的装配间隙消失之前,必须转移转子并与轴对齐.
对于生产应用, 这 供暖站, 搬运机构和装配位置 应被设计为一个协调的过程.
组装后检查
安装后, 完成的转子组件应根据其工程要求进行检查.
相关检查可能包括:
— 轴和转子对中
— 转子跳动
— 轴向定位
— 尺寸一致性
— 动平衡
一项已发表的电机转子热装研究专门研究了装配条件与转子轴挠度之间的关系.
这些检查很重要,因为成功插入并不会自动确定成品组件满足其机械要求.
5. 通过感应加热拆卸电机转子
当转子与轴的连接和周围结构允许热拆卸时,也可以考虑感应加热来拆卸电机转子.
原理与热缩配合类似: 加热适当的组件可以暂时改变配合零件之间的尺寸关系并有助于释放过盈配合.
然而, 电机转子拆卸需要额外的预防措施.
保护永磁体
永磁转子可能对过度加热敏感.
一个转子组件可接受的温度可能会损坏另一转子组件中的磁体.
在选择感应加热方法之前,必须检查制造商的拆卸说明和允许的温度限制.
保护转子铁芯和其他部件
加热也会影响:
— 层压钢结构
— 绝缘材料
— 粘合剂和粘合材料
— 端环
— 附近的电机部件
必须考虑完整的转子结构, 不仅仅是过盈配合连接.
选择合适的去除方法
在尝试拆卸电机转子之前, 工程师应该建立:
— 转子是否设计为热拆卸
— 哪些部件可以安全加热
— 轴或周围部件是否需要保护
— 转子是否重复使用
— 制造商允许哪种拆卸程序
感应加热不应被视为通用的转子拆卸方法.
转子有严格的热限制或设计不允许加热的地方, 应遵循规定的机械拆卸方法.
6. 电机转子装配何时应考虑感应加热?
当电机制造过程需要控制转子到轴组件的热膨胀时,感应加热值得评估.
当:
— 转子设计指定热装.
— 转子材料和结构允许所需的加热过程.
— 生产需要可重复的装配条件.
— 加热和轴插入需要协调.
— 制造商需要控制热暴露和装配质量.
用于技术评估, 最有用的信息包括:
— 转子和轴图纸
— 材质规格
— 转子结构和磁铁类型
— 干涉和尺寸公差
— 最高允许加热温度
— 所需生产周期
— 装配定位要求
— 检查和平衡要求
感应电源, 操作频率, 线圈几何形状, 温度测量和 处理安排 应根据这些实际要求来确定.
更广泛地讨论设备配置和购买注意事项, 看看:
常见问题解答
单击问题以展开答案.
+ 所有电机转子都可以使用感应热缩配件安装吗?
不. 装配方法取决于转子设计. 一些转子使用热缩配合, 而其他人则使用压装或螺栓套筒连接. 必须首先检查制造商的装配规格.
+ 电机转子热装需要什么温度?
没有通用的温度. 这取决于转子材料, 建造, 干涉, 所需的膨胀和允许的热限制. 永磁转子可能有特别严格的限制.
+ 电机转子装配感应加热比压装更好吗?
并非在每个应用程序中. 感应热缩配件可以减少机械插入负载,并在已发表的电机转子研究中被证明是一种可行的替代方案. 最终选择取决于工程要求和验证结果.
+ 感应加热可以用于电机转子拆卸吗?
在某些应用中, 是的. 然而, 转子结构, 永磁体, 加热前必须考虑周围的组件和制造商批准的拆卸程序.
+ 电机转子热装是否影响转子平衡?
装配过程会影响转子和轴的尺寸状况. 装配后应按电机制造厂的要求进行跳动和动平衡检查.
+ 设计用于电机转子安装的感应加热系统需要哪些信息?
供应商应审查转子和轴图纸, 材料, 干涉尺寸, 温度限制, 推荐感应加热配置之前所需的装配周期和生产安排.
结论
电机转子热装是一种专门的热装配应用,其中加热条件必须与转子的结构和机械要求相匹配.
感应加热提供了一种控制热膨胀过程的方法, 但成功的电机转子安装不仅仅取决于加热速度或功率输出.
线圈配置, 温度分布, 永磁体的限制, 组装时间和安装后检查都会影响最终结果.
最可靠的方法是在确定感应加热是否合适以及如何配置工艺之前评估实际的转子和轴组件.


