
为什么我的感应线圈过热? 原因, 检查, 和修复
一台 感应线圈 工作时承载大电流, 所以有些热量是正常的. 值得注意的是正常生产的变化: 线圈开始明显变热, 某一区域反复变色, 集中器恶化, 或者同一部分的铜一次又一次地失效.
冷却问题很常见, 但它们并不是唯一的原因.
有用的第一步是查看 热量出现的位置以及问题何时开始.
安全: 切勿检查或触摸通电的感应线圈. 在检查线圈之前,关闭设备并遵循机器制造商的电气和冷却系统程序, 软管, 连接或冷却通道.
目录
| 1. 什么是真正的过热? | 2. 首先检查冷却回路 |
| 3. 如果只有一个区域很热, 寻找本地问题 | 4. 检查线圈位置和变化 |
| 5. 用于淬火线圈, 检查工作环境 | 6. 当重复失败意味着不仅仅是维护 |
| 7. 快速故障排除顺序 | 8. 最终检查 |
1. 首先: 什么是真正的过热?
三种不同的问题通常被简单描述为 “过热”:
• 这 感应线圈 自身运行过热
• 这 工件 正在过热
• 线圈有 电弧, 烧毁或短路
它们不应该用相同的方式诊断.
如果工件温度过高而线圈保持正常, 加热程序, 功率, 耦合或工艺设置可能才是真正的问题.
可见烧痕或电痕迹更倾向于绝缘, 间隙, 污染或电气损坏.
对于线圈本身, 从一个问题开始:
整个线圈都在变热, 还是问题集中在一个位置?
| 你观察到的情况 | 首先检查 |
|---|---|
| 整个线圈逐渐变热 | 水流, 冷却液温度, 堵塞 |
| 一个区域反复过热 | 局部冷却, 连接, 线圈几何形状 |
| 问题在运行几个月后出现 | 水垢, 沉积物, 过滤器 |
| 新的线圈立即发热 | 安装, 水路, 匹配, 几何形状 |
| 线圈移动后加热情况的变化 | 线圈位置和工件间隙 |
| 出现烧痕或电弧 | 绝缘, 污染和清除 |
| 多个线圈在同一位置发生故障 | 局部热, 电气或机械原因 |
该表只是一个起点, 但它通常比简单地降低功率给出更好的方向.
2. 首先检查冷却回路
如果已建立的线圈正常运行并逐渐开始变热, 冷却 通常是首先要调查的事情.
常见问题包括:
| • 水垢或矿藏 | • 铜通道内的碎片 |
| • 过滤器堵塞 | • 软管扭结或损坏 |
| • 限制配件 | • 阀门位置不正确 |
| • 冷却液温度高 | • 泵或冷却器性能降低 |
一个常见的错误是假设 水压正常表示制冷正常.
它并没有.
部分堵塞的回路可能仍然显示压力,而通过线圈的实际流量太低. 当所需流量值可用时, 测量流量比单独查看压力更有用.
存款也会同时带来两个问题. 它们减少了可用的水道并在铜和冷却水之间形成热障.
这就是为什么即使电气配方没有改变,线圈也可能会慢慢开始变热.
不要忘记生产周期
在一两个加热周期中冷却可能看起来可以接受,但在连续生产过程中冷却变得不够充分.
如果占空比增加, 线圈失去部件之间积聚热量的时间更短.
那么如果问题只是在重复生产后才出现, 不要仅用单一孤立的周期来排除故障.
3. 如果只有一个区域很热, 寻找本地问题
重复热点通常需要与一般线圈加热不同的检查方法.
局部过热可能来自:
| • 线圈某部分散热受限 | • 高电流密度 |
| • 狭窄的铜段 | • 尖锐的过渡或复杂的线圈几何形状 |
| • 损坏的连接 | • 磁通集中器问题 |
位置很重要.
如果最热区域靠近安装点或电气连接, 检查机械紧固情况, 接触面, 氧化及钎焊或焊接接头.
如果同一工作部分反复变色或破裂, 那么简单地更换线圈可能只会重现问题.
那时, 两者都 冷却通道和局部电磁负载 应该审查.
磁通集中器损坏并不总是线圈过热
在许多感应淬火线圈上, 磁通量集中器安装在靠近有效加热区域的位置.
如果聚光器变暗, 裂纹或分离,而铜保持相对正常, 将其视为一个单独的问题.
可能的因素包括:
| • 聚光器材料 | • 安装 | • 局部冷却 |
| • 操作频率 | • 污染 | • 局部磁负荷 |
增加铜中的水流量不一定能解决聚光器问题.
4. 检查线圈位置和变化
即使没有人改变加热配方,机械变化也会影响感应过程.
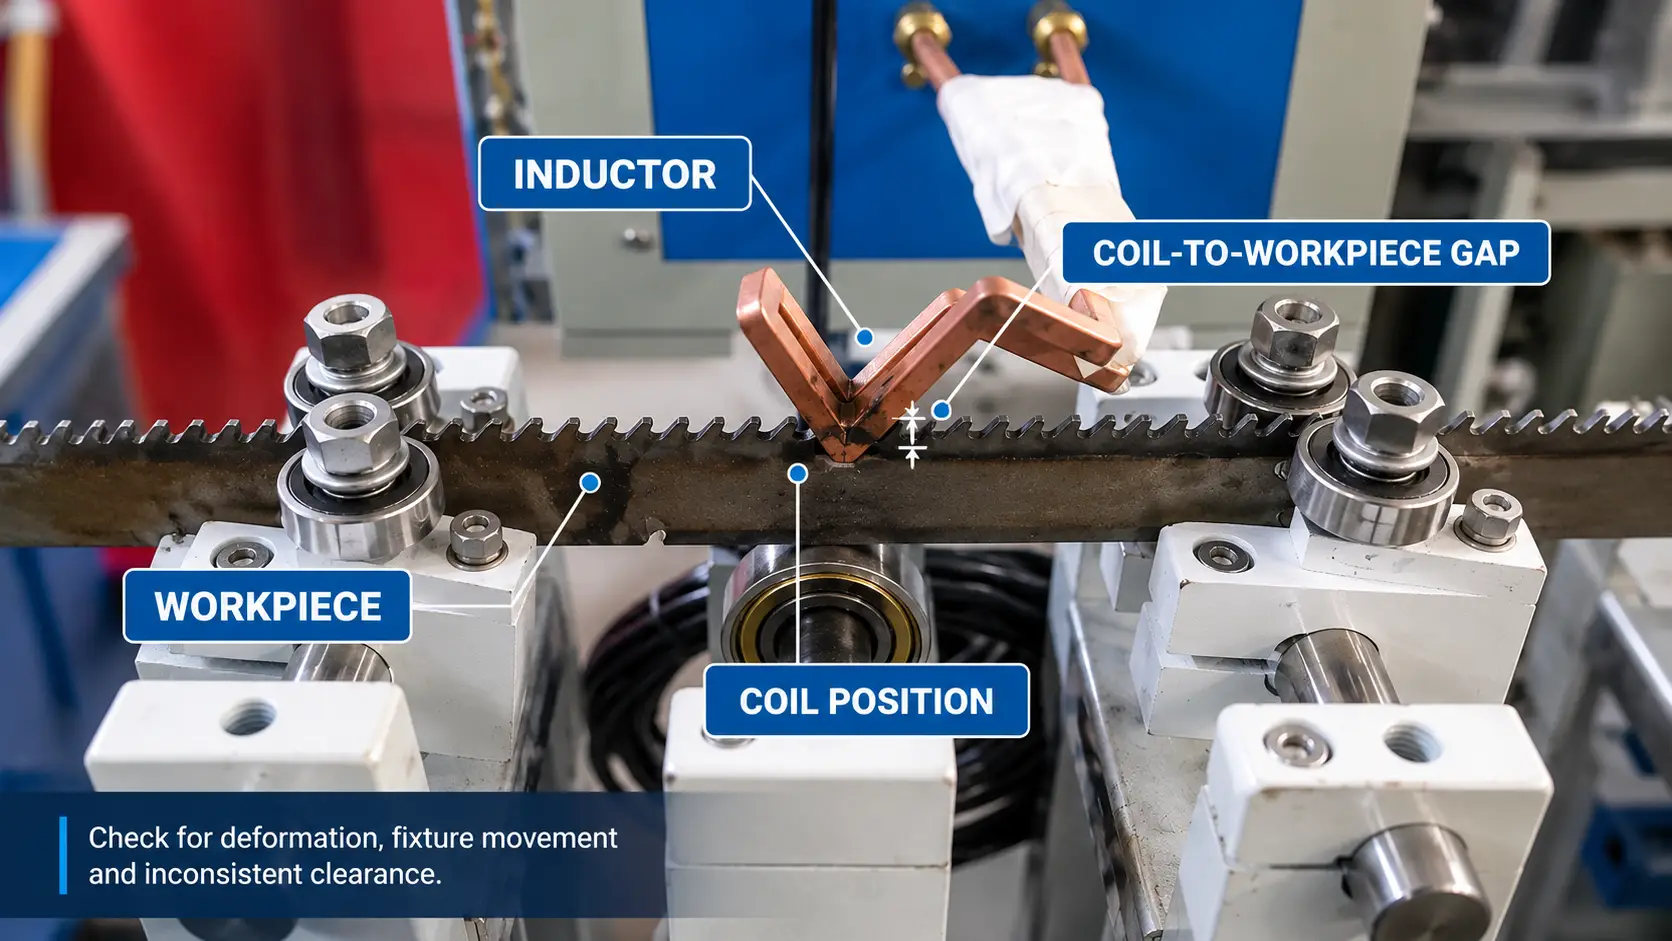
线圈在搬运过程中可能会弯曲. 夹具可能会移动. 旋转部件可能会产生跳动. 更换的线圈可能与之前的线圈位置略有不同.
检查:
| • 线圈变形 | • 夹具移动 |
| • 零件定位 | • 线圈与工件间隙 |
| • 工件跳动 | • 零件间重复性 |
对于旋转部件, 检查整个圆周的间隙,而不仅仅是一个位置.
如果过热是在安装新的或维修过的线圈后立即发生的, 故障排除的优先顺序也会改变.
检查:
| • 冷却水连接 | • 流向 | • 铜材尺寸 |
| • 冷却通道几何形状 | • 线圈位置 | • 匝数 |
| • 电气匹配 | • 操作频率 | • 制造质量 |
对于突然开始升温的旧线圈, 通常先考虑冷却和老化. 对于从一开始就表现不同的新线圈, 几何形状和电气匹配应更早关注.
5. 用于淬火线圈, 检查工作环境
感应淬火线圈 通常在高温工件附近工作.
工件的辐射和对流可能为感应器增加热量, 尽管这种影响的重要性因应用而异.
相关因素包括:
| • 工件温度 | • 加热时间 | • 线圈与工件的间隙 |
| • 占空比 | • 可用冷却条件 |
不要自动假设工件过热是主要原因. 仍需检查热点位置和冷却条件.
淬火喷雾增加了另一个变量.
在感应淬火设备上, 检查淬火液是否到达:
| • 电气连接 | • 绝缘 |
| • 磁通集中器 | • 接头 |
| • 不应持续喷雾的区域 |
即使加热程序保持不变,喷雾模式的改变或护罩损坏也可能会产生新的操作条件.
6. 当重复失败意味着不仅仅是维护
单个损坏的线圈并不自动意味着设计是错误的.
热循环可能会损坏铜, 振动, 影响, 过热或制造问题.
屡屡失败 信息更丰富.
多个线圈时要注意:
| • 开发相同的热点 | • 同一位置出现裂纹 |
| • 重复损坏同一集中器区域 | • 正常生产时变形 |
| • 检查冷却系统后继续过热 |
在这种情况下, 用另一个相同的副本更换线圈可能只能暂时恢复生产.
该应用程序可能需要作为一个完整的系统进行审查:
工件 + 线圈几何形状 + 冷却 + 功率 + 频率 + 定位 + 生产周期
目标不仅仅是让下一个线圈的使用寿命更长. 是为了找出为什么同样的故障不断出现.
7. 快速故障排除顺序
当感应线圈开始比正常情况更热时:
1. 确定真正过热的原因. 铜线圈, 工件, 连接和集中器是不同的问题.
2. 检查冷却性能. 看流量, 冷却液温度, 过滤器, 软管和可能的沉积物.
3. 看发热的位置. 一般加热和一个重复热点通常指向不同的方向.
4. 询问发生了什么变化. 新线圈, 移动固定装置, 不同的部分, 更高的生产率或冷却系统的变化可以提供重要线索.
5. 如果同样的问题不断出现, 检查线圈设计而不是仅仅更换线圈.
8. 最终检查
当已建立的感应线圈开始比正常情况更热时,冷却通常是首先要考虑的地方.
但水流清澈并不能证明线圈位置正确, 电气匹配或正确加载.
生产数月后慢慢变热的线圈, 立即过热的新线圈和反复出现局部热点的线圈是三种不同的故障排除情况.
从症状和问题的历史开始.
这通常比降低功率再尝试更快地找到原因.
常见问题解答
单击问题以展开答案.
感应线圈产生一些热量正常吗?
可以. 线圈在运行时会带高电流, 所以产生一些热量是正常的. 重要的是与正常情况的变化: 运行更热, 反复变色, 或同一部分再次失效.
正常的水压是否意味着线圈在正常冷却?
不. 部分堵塞的电路仍然可能显示水压,而线圈中的流量过低. 如有可能, 测量流量,而不仅仅依赖压力.
为什么线圈只有一个区域过热?
重复出现的热点通常指向局部原因: 某一部件的有限冷却, 高电流密度, 狭窄的部分, 连接损坏, 或通量集中器问题.
热工件和热卷一样吗?
不. 工件过热是一个过程, 功率, 耦合或设置问题; 线圈过热是线圈和冷却问题. 他们的诊断方式不同.
为什么同一个线圈总是在同一个地方出现故障?
多次失败建议检查整个系统——工件, 线圈几何形状, 冷却, 功率, 频率, 定位和生产周期——而不仅仅是更换线圈.


