
Может ли нержавеющая сталь подвергаться индукционной закалке?? Почему марка нержавеющей стали имеет значение
Насколько мартенситный, Аустенитные и ферритные нержавеющие стали реагируют на индукционную закалку
Нержавеющую сталь можно нагревать индукционным способом., но его способность образовывать упрочненную поверхность после закалки зависит от марки стали.. Процесс нагрева, в результате которого в одной нержавеющей стали образуется мартенсит, в другой может происходить незначительное закаливание или вообще не происходить его закалка..
Это различие имеет значение при выборе материалов для валов., шпиндели, компоненты клапанов и другие детали, требующие твердой рабочей поверхности при сохранении заданных механических или коррозионностойких свойств..
Быстрый ответ: Мартенситные нержавеющие стали, такие как 410, 420 и 440С могут быть кандидатами на индукционную закалку.. Аустенитные марки, такие как 304 и 316, и ферритные марки, такие как 430 и 410С, не может быть закален с помощью обычного процесса аустенизации и закалки.. Дисперсионно-твердеющие марки, такие как 17-4PH, требуют отдельного рассмотрения, поскольку их принципиальный механизм упрочнения иной..
2. Какие марки нержавеющей стали подходят для индукционной закалки?
3. Почему разные марки нержавеющей стали реагируют по-разному?
4. Чем отличается мартенситная нержавеющая сталь индукционной закалки?
5. Что следует проверить перед индукционной закалкой нержавеющей стали?
1. Может ли нержавеющая сталь подвергаться индукционной закалке??
Да. Однако, традиционная индукционная закалка пригодна только для нержавеющих сталей, способных развить необходимую мартенситную структуру..
В индукционная закалка, переменное магнитное поле генерирует тепло в выбранной области заготовки. Для подходящей стали, нагретая область аустенитируется, а затем быстро охлаждается с образованием мартенсита., увеличение его твердости.
Этот процесс позволяет создать упрочненный поверхностный слой, ограничивая при этом тепловое воздействие в других частях компонента.. Возможность достижения необходимой твердости и глубины закалки зависит как от материала, так и от цикла нагрева и закалки..
Индукционный нагрев и индукционная закалка — это разные вещи..
Индукционный нагрев описывает метод получения тепла.. Индукционная закалка требует особого металлургического подхода..
Например, 304 и 316 нержавеющие стали можно нагревать индукционным способом. Их электрические и магнитные свойства влияют на поведение при нагревании., но они не мешают электромагнитной индукции генерировать тепло.
Ограничение металлургическое.: обычный нагрев и закалка не превращают эти аустенитные нержавеющие стали в закаленную мартенситную структуру..
Напротив, подходящие мартенситные нержавеющие стали могут подвергаться необходимой трансформации.
Поэтому важный вопрос заключается не просто в том, можно ли подвергать нержавеющую сталь индукционному нагреву., но допускают ли его состав и структура необходимое упрочняющее преобразование.
2. Какие марки нержавеющей стали подходят для индукционной закалки?
Нержавеющие стали делятся на несколько семейств в зависимости от состава и металлургической структуры.. Семья и точная оценка являются более полезными показателями пригодность к закалке чем общее обозначение нержавеющая сталь.
| Тип нержавеющей стали | Типичные оценки | Обычная реакция индукционной закалки |
|---|---|---|
| Мартенситный | 410 | закаливаемый, с относительно ограниченным потенциалом твердости по сравнению с мартенситными марками с более высоким содержанием углерода |
| Мартенситный | 420 | закаливаемый; достижимая твердость зависит от конкретной марки и содержания углерода. |
| Мартенситный | 440C | закаливаемый, но высокое содержание сплавов и карбидов требует тщательной разработки процесса. |
| Аустенитный | 304, 316 | Отсутствие реакции обычного мартенситного упрочнения после нагрева и закалки. |
| Ферритный | 430, 410С | Не подходит для традиционной мартенситной закалки. |
| Дуплекс | 2205 | Не подходит для этого традиционного способа закалки. |
| Дисперсионное твердение | 17-4PH | Усилен в первую очередь за счет специальной дисперсионно-твердеющей обработки. |
410, 420 и 440С не взаимозаменяемы.
410 представляет собой относительно низкоуглеродистую мартенситную нержавеющую сталь.. Он может реагировать на закалку термообработки, хотя его достижимая твердость обычно ниже, чем у марок с более высоким содержанием углерода..
420 имеет больший потенциал закалки, но обозначение охватывает материалы с разным уровнем содержания углерода и характеристиками.. Точная марка должна быть подтверждена до начала процесса закалки..
440C содержит значительно больше карбидов углерода и сплавов.. Обладает высокой твердостью и износостойкостью., но достижение подходящей конечной микроструктуры может оказаться более сложной задачей., особенно при коротких циклах нагрева.
Отраслевое издание Поверхностная закалка нержавеющих сталей от Евро Инокс определяет мартенситные марки, включая 420 и 440C как нержавеющие стали, подвергаемые индукционной закалке..
410 и 410S тоже надо отличать.
Хотя их обозначения схожи, 410S – низкоуглеродистый, незатвердевающая модификация 410. Его преимущественно ферритная структура и состав ограничивают его способность развивать мартенситную твердость за счет закалки..
Это показывает, почему точное обозначение материала имеет значение.. Общее описание, например 400-серия из нержавеющей стали недостаточно для определения пригодности к индукционной закалке.
А как насчет 17-4PH??
17-4PH — мартенситная дисперсионно-твердеющая нержавеющая сталь.. Специальная упрочняющая обработка включает в себя формирование мартенситной матрицы и последующее старение с образованием упрочняющих выделений..
Обычно его не обрабатывают традиционным способом локализованной индукционной закалки, обсуждаемым здесь..
Это не исключает индукционного нагрева как возможного источника тепла для конкретных операций.. Это означает, что соответствующая обработка должна соответствовать требованиям к дисперсионному твердению материала, а не традиционному методу. 410 или 420 цикл закалки.
The Руководство Британской ассоциации производителей нержавеющей стали по дисперсионно-твердеющим нержавеющим сталям объясняет различные механизмы упрочнения, используемые этими сплавами..
3. Почему разные марки нержавеющей стали реагируют по-разному?
Ключевым отличием является способность материала образовывать подходящую аустенитную структуру при нагреве и превращаться в мартенсит при охлаждении..
Мартенситные нержавеющие стали: трансформационное упрочнение
Мартенситные нержавеющие стали содержат составы, допускающие аустенизацию и последующее мартенситное превращение..
При соответствующем нагреве, образуется аустенит в обрабатываемой области. Затем при закалке образуется мартенсит., что обеспечивает принципиальное увеличение твердости.
Углерод важен, поскольку твердость мартенсита сильно зависит от содержания в нем углерода.. Хром и другие легирующие элементы влияют на образование аустенита., температура закалки и превращения.
Однако, общее содержание углерода, указанное в спецификации материала, не обязательно равно количеству углерода, растворенного в аустените во время определенного цикла нагрева..
Некоторое количество углерода может оставаться в нерастворенных карбидах., особенно в высоколегированных марках. Это становится важным, когда аустенизация происходит в течение короткого периода времени..
Аустенитные нержавеющие стали: стабильный аустенит
Такие оценки, как 304 и 316 предназначены для сохранения аустенитной структуры при нормальных условиях эксплуатации..
Никель и другие легирующие элементы помогают стабилизировать эту структуру.. Таким образом, традиционный нагрев на раствор с последующим быстрым охлаждением не приводит к реакции мартенситной закалки, свойственной таким маркам, как 420.
Некоторые аустенитные нержавеющие стали могут образовывать мартенсит, вызванный деформацией, во время холодной деформации.. Их твердость также может увеличиваться за счет наклепа..
Эти эффекты отличаются от термоиндукционной закалки..
Аустенитные нержавеющие стали также могут подвергаться специальной обработке поверхности для повышения износостойкости или твердости поверхности., но эти методы лечения включают разные механизмы.
Ферритные и дуплексные нержавеющие стали: различное фазовое поведение
Ферритные нержавеющие стали, включая 430 и 410С, не обладают составом и реакцией на трансформацию, необходимыми для обычной мартенситной закалки..
Дуплексные нержавеющие стали содержат как феррит, так и аустенит.. Их свойства зависят от контроля баланса и стабильности этих фаз, а не от образования обычного мартенситного закаленного слоя..
Нагревание этих материалов может изменить их микроструктуру при определенных условиях., но такие изменения не эквивалентны желаемому индукционно-упрочняющему превращению.
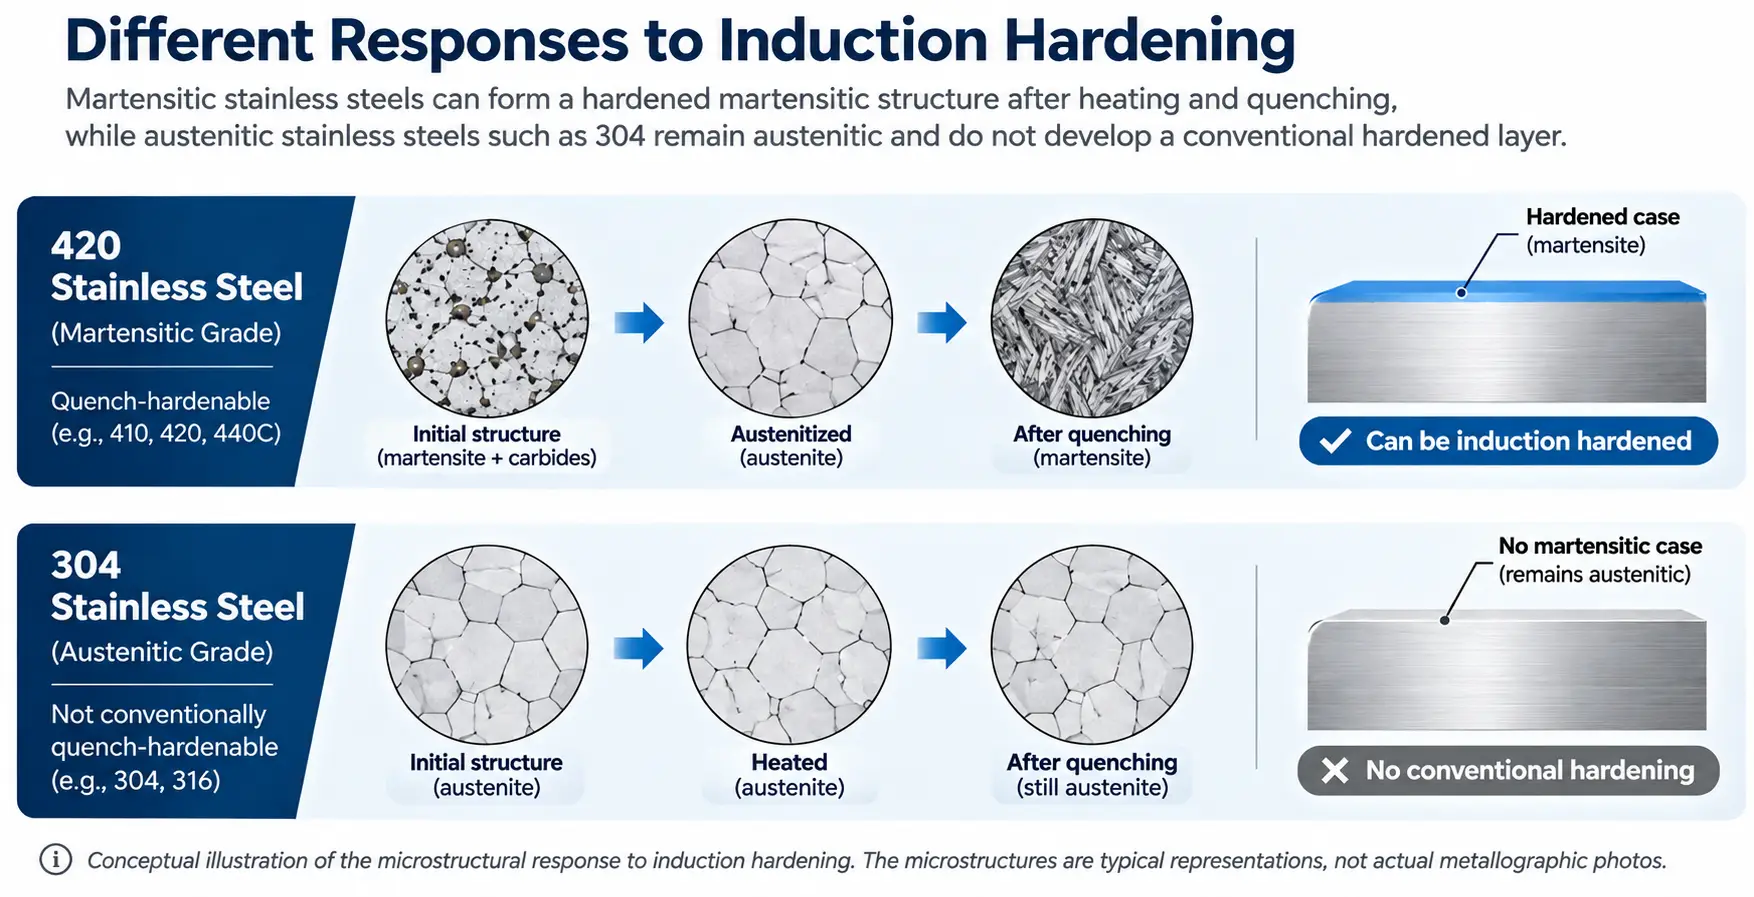
Это различие важно при выборе материала.: коррозионная стойкость, Поведение при индукционном нагреве и способность к закалке являются отдельными свойствами..
Нержавеющая сталь, выбранная в первую очередь из-за коррозионной стойкости, может оказаться непригодной, если для детали также требуется мартенситно-закаленная поверхность..
4. Чем отличается мартенситная нержавеющая сталь индукционной закалки?
Мартенситные нержавеющие стали можно подвергать термообработке обычными методами., но цикл закалки в печи нельзя просто перевести в индукционный процесс.
Индукционная закалка может включать быстрый нагрев и кратковременную выдержку при температуре аустенизации.. В этих условиях, исходная микроструктура и время растворения карбида могут сильно повлиять на результат..
Короткое время нагрева и растворение карбида
Мартенситные нержавеющие стали могут содержать карбиды сплавов с высоким содержанием хрома перед закалкой..
Во время аустенитизации, некоторые из этих карбидов растворяются и выделяют углерод и легирующие элементы в окружающий аустенит..
Степень растворения влияет на состав аустенита и, следовательно, на его последующее преобразование при закалке..
С короткий цикл индукционного нагрева, достижение целевой температуры не означает автоматически, что растворение карбидов и аустенитизация продвинулись в достаточной степени..
Материал, содержащий крупные или неравномерно распределенные карбиды, может реагировать иначе, чем материал той же марки в более подходящем исходном состоянии..
Напротив, Увеличение температуры или увеличение времени нагрева без учета реакции материала может вызвать нежелательные изменения в конечной микроструктуре..
Данные исследований ультракороткой аустенизации
А 2026 изучать, Эффекты ультракороткой аустенизации и термического цикла в мартенситной нержавеющей стали: кинетика фазовых превращений и выделение карбидов, исследовали быстрый нагрев и короткие циклы аустенизации мартенситной нержавеющей стали X46Cr13..
Исследователи обнаружили, что изменения термического цикла влияют на растворение карбидов., аустенитный состав, мартенситное превращение и остаточный аустенит.
Исследование также продемонстрировало, что более интенсивное растворение карбидов не приводит автоматически к наиболее желательному сочетанию микроструктурных свойств..
Эти результаты помогают объяснить, почему кратковременный отклик мартенситной нержавеющей стали требует внимания..
Исследования проводились в контролируемых условиях эксперимента с использованием конкретной стали и геометрии образца.. Его отдельные температурно-временные комбинации не следует рассматривать как универсальные производственные параметры индукционной закалки..
Сохраненный аустенит и конечная твердость
По мере растворения углерода и легирующих элементов в аустенит, они могут изменить его стабильность и температуру начала мартенситного превращения..
При некоторых условиях, часть аустенита после закалки остается непреобразованной.
остаточный аустенит может влиять на твердость и стабильность размеров. Его наличие и значимость зависят от степени, требования к термическому циклу и готовым компонентам.
Для мартенситных нержавеющих сталей с высоким содержанием углерода., Для достижения требуемой конечной твердости требуется нечто большее, чем просто максимизация количества углерода, растворенного во время нагрева..
Баланс между мартенситом, остаточный аустенит и оставшиеся карбиды могут иметь важное значение.
Требования к отпуску и коррозии
Подходящий отпускная обработка может потребоваться после закалки для получения необходимого сочетания твердости и ударной вязкости.
Реакция на отпуск зависит от состава нержавеющей стали., поэтому обработка, разработанная для обычной углеродистой стали, может не дать желаемого результата..
Коррозионные характеристики также остаются важным фактором.. Термическая обработка и последующая чистовая обработка могут повлиять на распределение карбидов., окисление поверхности и состояние коррозионностойкой поверхности.
Степень любого эффекта зависит от конкретного материала и условий обработки..
Для компонентов, подвергающихся воздействию агрессивных сред, окончательное термически обработанное и готовое состояние следует оценивать в соответствии с требованиями применения, а не судить только по твердости..
5. Что следует проверить перед индукционной закалкой нержавеющей стали?
Успешный процесс начинается со спецификации материала и требуемых готовых свойств..
Подтвердите точную оценку и начальное состояние
Определите материал, используя его применимое стандартное обозначение и требования к составу..
Проверьте, мартенситный ли он, аустенитный, ферритный, дуплексная или дисперсионно-твердеющая нержавеющая сталь.
Для закалочно-упрочняемых марок, начальное состояние также имеет значение. Отожженный, ранее закаленные и отпущенные материалы могут содержать различное распределение карбидов и по-разному реагировать при кратковременном нагреве..
Определите необходимую укрепленную область
Укажите рабочую поверхность или область, которую необходимо закалить, наряду с требуемой твердостью и применимыми критериями глубины корпуса.
Основные свойства, Допуски на размеры и требования к коррозионной стойкости также могут влиять на приемлемую обработку..
Эти требования должны быть установлены до выбора цикла нагрева..
Оцените фактическую реакцию на закалку
Для подходящей мартенситной марки, представитель технологические испытания может определить, достижимы ли требуемые закаленные области и свойства.
Оценка может включать в себя:
— Измерение твердости поверхности или поперечного сечения.
— Траверсы для твердости, где требуется определенная глубина закалки.
— Металлографическое исследование закаленной структуры.
— Проверки на взлом, искажения и другие недопустимые изменения.
— Дополнительная оценка остаточного аустенита или коррозионных свойств, если указано.
Общие методы проверки рассматриваются отдельно в Как проверить детали, подвергнутые индукционной закалке.
Выберите другой путь упрочнения, если этого требует сорт.
Если компонент изготовлен из 304, 316 или другая нержавеющая сталь, которая не поддается обычной мартенситной закалке., изменение частоты индукции или увеличение мощности нагрева не создаст недостающий механизм трансформации..
Может потребоваться замена материала или соответствующая альтернативная обработка поверхности., в зависимости от требуемых свойств.
Для дисперсионно-твердеющих марок, таких как 17-4PH., Указанная последовательность обработки раствором и старения должна определять решение о термообработке..
Поэтому практической отправной точкой является механизм отверждения материала.. Как только оценка будет подтверждена как подходящая, процесс индукции может быть разработан и проверен на соответствие требованиям к готовым компонентам.
Ключевой вывод
Индукционная закалка нержавеющей стали работает только с марками, способными образовывать мартенсит — в первую очередь 410, 420 и 440С. Аустенитный, ферритные и дуплексные марки не поддаются обычной закалке.. Для подходящей мартенситной марки, короткий индукционный цикл означает, что необходимо проверить растворение карбидов и аустенитизацию., не предполагается.
Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Может 304 или 316 нержавеющая сталь подвергается индукционной закалке?
Нет. 304 и 316 являются аустенитными марками; обычный нагрев и закалка не превращают их в мартенсит., поэтому нет реакции закалки. Их можно нагревать индукционным способом., но не закален на этом маршруте.
В чем разница между 410 и 410С?
410S – низкоуглеродистый, незатвердевающая модификация 410. Его преимущественно ферритная структура препятствует развитию мартенситной твердости., поэтому точное обозначение должно быть подтверждено перед закалкой.
Можно ли просто перевести цикл закалки в печи на индукционный??
Не напрямую. Индукция использует быстрый нагрев и короткое время выдержки при температуре., поэтому растворение карбидов и аустенитизация могут быть неполными.. Исходная микроструктура и термический цикл должны быть проверены для конкретной марки..
Влияет ли индукционная закалка на коррозионную стойкость?
Может, за счет изменений в распределении карбидов и окислении поверхности. Для коррозийной эксплуатации, окончательное термообработанное и готовое состояние следует оценивать в соответствии с применением, а не судить только по твердости..
Необходимость индукционной закалки детали из нержавеющей стали?
Отправьте марку материала и чертеж детали — мы подтвердим, пригоден ли он для закалки, и разработаем проверенный процесс..


