유도 가열 산업

I. 금속 열간 가공 성형

1. 단조/열간 단조 전 예열

단조 생산에서는, 유도 가열이 금속 빌릿을 빠르게 가열합니다 (예를 들어, 강철, 구리, 알루미늄) 단조에 필요한 온도까지 (보통 800°C~1250°C), 크랭크축 예열에 적합, 연결봉, 기어, 단조 전 플랜지 적합. 전통적인 석탄 화력/가스 화로와 비교하여, 유도 가열은 빌렛의 가열 면적과 온도를 정밀하게 제어할 수 있게 한다, 국소 과연소나 불균일한 가열 방지. 또한 가열 시간을 초과 단축 50%, 단조 정밀도와 생산 효율을 크게 향상시킴. 추가로, 개방 화염이나 배기 가스가 없다, 환경 보호 요구사항 준수.

2. 열간 압연/압출 성형

파이프의 열간 압연 또는 압출 공정에서, 프로파일, 및 와이어, 유도 가열은 압연/압출 중 금속 기재의 우수한 연성과 성형성을 보장하기 위해 금속 기재를 지속적으로 온라인으로 가열하는 데 사용된다. 예로는 무계철 강관의 열간 압연 전 파이프 빌렛 유도 가열과 알루미늄 프로파일 압출 전 빌렛 예열이 있다. 이것은 가열 온도 균일도 오차 ≤±5℃로 자동 연속 생산을 가능하게 합니다., 재료 낭비를 크게 줄입니다..

II. 금속 열처리

1. 담금질

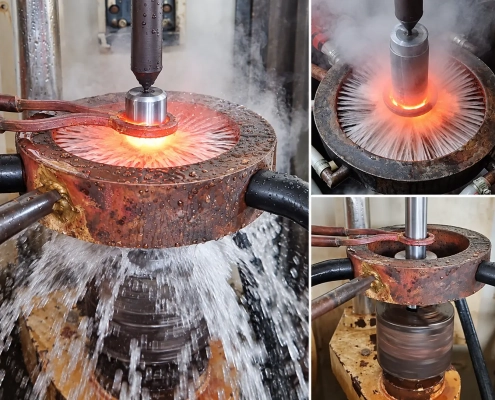
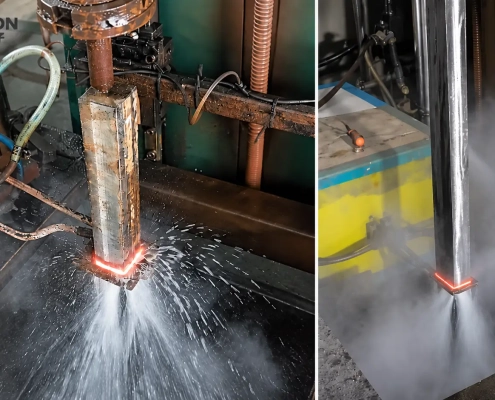
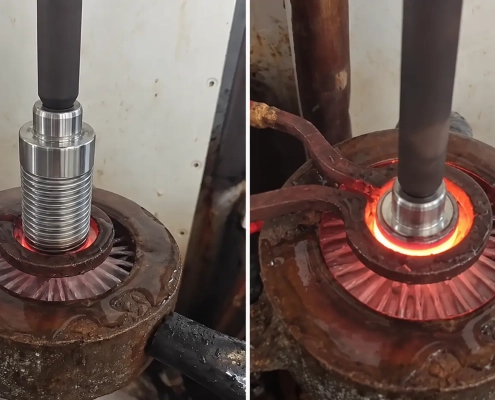
유도 담금질은 유도 가열의 가장 성숙한 응용 중 하나입니다.. 금속 공작물의 표면 (또는 국부 영역을) 고주파/중주파 유도 전류를 사용하여 빠르게 가열한 후, 빠른 냉각을 통해 성능 요구 사항인 “단단한 표면과 강인한 심부”.
  • 응용 시나리오: 자동차 크랭크샤프트와 같은 중요 부품의 표면 담금질, 캠축, 기어, 베어링, 공작 기계 가이드 레일, 엔지니어링 기계 트랙 슈즈;
  • 장점: 제어 가능한 담금질 층 깊이 (0.5mm~10mm), 최소한의 변형, 광범위한 후속 마무리 작업이 필요하지 않습니다., 전통적인 화염 담금질보다 생산 효율이 3~5배 높습니다..

2. 템퍼링/어닐링

  • 템퍼링: 유도 가열은 저온 템퍼링을 수행합니다. (150°C~350°C) 내부 응력을 제거하기 위해 담금질된 공작물에, 구조를 안정시키다, 가공물의 균열을 방지합니다.;
  • 가열 냉각: 냉간압연강판의 소둔에 사용, 구리 파이프, 알루미늄 호일, 등. 유도가열로 균일한 연화 실현, 후속 가공을 위해 재료의 가소성을 복원합니다. (예를 들어, 스탬핑, 스트레칭).

3. 정규화

주강 및 철 주물의 유도 정규화로 입자를 미세화합니다., 구조를 개선한다, 가공물의 강도와 인성을 향상시킵니다., 중장비 주물과 자동차 부품 블랭크의 성능 최적화에 적합.

III. 용융 및 단열

1. 귀금속/특수 금속 용융

유도 용해로는 전자기 유도에 의해 생성된 와전류를 사용하여 금속을 가열합니다, 귀금속 용해에 적합합니다 (금, 은, 백금) 특수 금속 (티타늄, 지르코늄, 니켈 계 합금). 주요 이점에는 다음이 포함됩니다:
  • 빠른 용해 속도와 균일한 금속 조성;
  • 우수한 도가니 밀폐성, 금속 산화 손실 감소;
  • 정밀한 온도 제어, 진공 용해 가능 (고급 합금 생산용).

2. 녹인 강철/철 절연

주조 생산 라인에서, 유도 가열은 용강/용철을 이송 주형 내에서 단열하여 일정한 주조 온도를 유지합니다, 냉각 응고 결함 및 수축 구멍과 같은 주조 결함을 방지합니다.

IV. 기타 산업적 응용

1. 고온 조립/분해

금속의 열 팽창과 수축 원리를 활용하여, 유도 가열은 부품을 국부적으로 가열합니다 (베어링, 기어, 부싱) 샤프트와 조립하기 위해 이를 확장합니다; 반대로, 부품 가열은 분해를 용이하게 합니다. 이는 전통적인 해머질 및 프레스 맞춤 방식을 대체합니다, 부품 손상 방지.

2. 코팅 건조/경화

금속 표면 처리 산업에서, 유도 가열은 분체 코팅 및 전기영동 코팅의 건조와 경화에 사용된다. 열풍 건조와 비교하여, 가열 효율을 30% 이상 향상시키고 40% 코팅 접착성을 강화한다.

3. 식품/포장 산업에서의 보조 가열

핵심 금속 가공 시나리오는 아니지만, 유도 가열은 밀봉 전 식품 캔 예열과 플라스틱 포장 필름의 열밀봉에 적용되기도 한다 (산업용 가열의 확장된 응용).

산업용 응용에서 유도의 핵심 장점 요약

  • 높은 효율 & 에너지 절약: 열 효율 80%~90% 달성, 전통적인 저항 가열을 훨씬 능가 (40%~50%) 및 화염 가열 (30%~40%);
  • 정밀 제어: 가열 온도, 면적, 및 시간은 전원 공급 매개변수를 통해 정확하게 조정할 수 있어, 높은 제품 일관성을 보장합니다;
  • 환경 보호 & 안전: 연기,, 유해 가스 배출, 또는 열린 불꽃이 없으며, 화재 위험을 줄이고 작업장 운영 조건을 개선합니다;
  • 자동화 호환성: 완전 자동화 생산을 위해 로봇 및 컨베이어 라인과 통합 가능, 인건비 절감.

비교 유도 브레이징 전통적 가열 용접
(산소-연료/아크 용접)
가열 방식 비접촉, 와류 전류 내부 가열 열린 화염/아크 직접 외부 가열
온도 제어 고정밀 (±5℃), 국소 가열 저정밀, 열 분포 불균일
공작물 변형 최소 (열영향부 <1mm) 상당함, 뒤틀리기 쉬움
용접 효율 30–60% 더 빠른 사이클, 자동화 친화적 느림, 노동집약적 작업
접합 품질 99%+ 일관성, 낮은 결함률 조작자 의존, 불안정한 품질
안전 및 친환경 화염/연기 없음, 최소 후처리 용접 청소 열린 화염 위험, 짙은 연기/튀김
이상적인 작업물 정밀 부품 (센서, 공구날, 구리관 연결부) 부피가 큰 부품 (강철 프레임, 중장비)
piston rod induction hardening process
four side induction hardening machine
cnc screw shaft induction heating process