
Endurecimiento por inducción
El endurecimiento por inducción se erige como núcleo, Aplicación de alta eficiencia de la tecnología de calentamiento por inducción en el tratamiento térmico de metales.. Diseñado para aumentar la resistencia al desgaste y la resistencia a la fatiga de las piezas metálicas, este avanzado proceso proporciona un endurecimiento superficial localizado mientras preserva la tenacidad del núcleo de la pieza —ideal para componentes industriales críticos.
Cómo Funciona: Rápido, Controlado & Confiable
- Calentamiento por inducción rápida
La pieza se posiciona dentro de una bobina de inducción personalizada. Mientras la corriente alterna fluye a través de la bobina, se genera un campo magnético de alta frecuencia, induciendo corrientes de Foucaultas en la superficie de la pieza. Estas corrientes calientan rápidamente el área objetivo hasta la temperatura de austenización en segundos o decenas de segundos, mucho más rápido que los métodos de calentamiento convencionales..
- Temple de precisión & Enfriamiento
Inmediatamente después del calentamiento, la superficie caliente se apaga con agua, aceite, o medios de enfriamiento especializados. Este rápido enfriamiento transforma la microestructura de la superficie en martensita ultradura., mientras que el núcleo de la pieza de trabajo permanece en su estado dúctil original. El resultado: un equilibrio perfecto de duro, superficies resistentes al desgaste y resistentes, núcleos amortiguadores.
¿Por qué elegir el endurecimiento por inducción?? Ventajas clave para su línea de producción
-
Ecológico & Rentable
Sin llamas abiertas, emisiones de escape mínimas, y bajo consumo de energía. Reduce la deformación y los rechazos de la pieza de trabajo., Minimizar los costos de retrabajo y maximizar los rendimientos de producción..
-
Fortalecimiento dirigido
Endurece sólo las zonas propensas al desgaste. (por ejemplo, dientes del engranaje, revistas del eje, superficies de rieles) sin alterar las propiedades principales. Elimina la necesidad de mecanizado posterior al proceso y reduce el desperdicio de material..
-
Eficiencia inigualable
Reduce drásticamente los ciclos de tratamiento térmico en comparación con el endurecimiento por llama o horno. Permite la integración perfecta con líneas de producción automatizadas, aumentando el rendimiento y reduciendo los costos unitarios para la fabricación en masa.
-
Control de proceso excepcional
Ajustar el diseño de la bobina, la frecuencia de corriente, y la potencia de salida para adaptar con precisión la profundidad y el área de la capa endurecida. Garantiza resultados consistentes, repetibles que cumplen con los estándares industriales más estrictos.
Aplicación típica
Fabricación Automotriz: Endurecimiento de cigüeñales, árboles de levas, engranajes de transmisión, y componentes de frenos: fundamentales para mejorar la durabilidad y el rendimiento del vehículo.
Industria de máquinas herramienta: Templado de precisión de carriles guía de máquinas herramienta, husillos, y portaherramientas de corte, lo que garantiza estabilidad a largo plazo y precisión de mecanizado.
Maquinaria de construcción: Tratamiento resistente al desgaste de las zapatas de orugas de excavadoras., pasadores del cargador, y vástagos de cilindros hidráulicos, lo que prolonga la vida útil en condiciones de trabajo difíciles.
| Endurecimiento por inducción | Temple convencional (Llama/horno) |
|---|---|
| Ultrarrápido: La temperatura de la superficie alcanza el nivel de austenitización en segundos a decenas de segundos., acortar drásticamente el ciclo de tratamiento térmico. | Lento: El endurecimiento en horno requiere horas de calentamiento; El endurecimiento por llama tiene una transferencia de calor desigual y un tiempo de calentamiento prolongado.. |
| Altamente controlable: Ajustar la forma de la bobina de inducción, la frecuencia de corriente, y potencia para definir con precisión el área endurecida y la profundidad de la capa; sin impacto en regiones no objetivo. | Poca precisión: El endurecimiento a la llama se ve fácilmente afectado por las habilidades del operador; El endurecimiento en horno calienta toda la pieza de trabajo., lo que lleva a cambios generales en el rendimiento. |
| Deformación mínima: El calentamiento localizado evita el estrés térmico en toda la pieza de trabajo; post-procesamiento (por ejemplo, molienda) la carga de trabajo se reduce significativamente. | Deformación severa: El calentamiento de toda la pieza provoca una gran expansión y contracción térmica.; Alta tasa de retrabajo para componentes de precisión.. |
| Alta eficiencia: La energía se convierte directamente en calor en la superficie de la pieza de trabajo.; Casi no hay pérdida de calor al entorno circundante.. | Baja eficiencia: El endurecimiento del horno desperdicia mucho calor en el calentamiento del cuerpo del horno y en la disipación de calor.; El endurecimiento por llama tiene pérdida de calor debido a la radiación.. |
| Totalmente integrable: Combina con líneas de producción automatizadas para una producción continua., operación no tripulada; calidad constante del procesamiento por lotes. | Bajo nivel de automatización: El endurecimiento por llama se basa en la operación manual; el endurecimiento en horno requiere carga/descarga manual, con altos costos laborales. |
| Respetuoso del medio ambiente: No llama abierta, sin gases de escape, y bajo ruido; cumple con estrictos estándares ambientales industriales. | Contaminador: El endurecimiento por llama produce humo y ruido.; El endurecimiento del horno puede emitir gases residuales dependiendo de los combustibles para calefacción.. |
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/08/concrete-pump-pipe-inner-wall-induction-hardening-line.webp
414
745
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
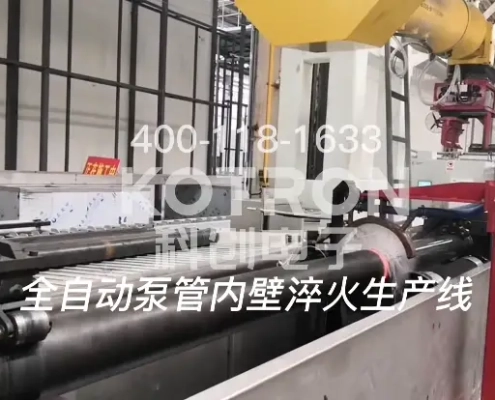
cui yanan2026-08-13 03:34:402026-09-22 08:45:54Máquina de temple por inducción para tubería de bomba de hormigón
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/08/Truss-type-automatic-loading-and-quenching-production-line-scaled.webp
2560
2557
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
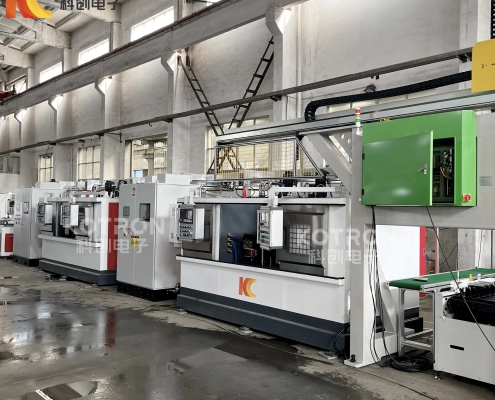
cui yanan2026-08-11 08:08:512026-09-22 08:50:16Máquina automática de temple por inducción para engranajes de metalurgia en polvo
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/08/Gear-Shrink-Fitting-Cover-Page1.webp
1254
1254
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
cui yanan2026-08-10 06:47:372026-09-22 08:50:53Línea automática de conexión por inducción


