| El calor se genera directamente dentro de la pieza de trabajo sin pérdida de calor ambiental.; El ciclo de calentamiento se mide en segundos/minutos., y la producción puede comenzar inmediatamente después del inicio |
Primero se calienta el horno., luego el calor se transfiere a la pieza de trabajo, resultando en una alta pérdida de calor; Es necesario precalentar el horno con antelación., y el tiempo de calentamiento es largo |
| La potencia y la frecuencia son ajustables., con error de control de temperatura dentro de ±5 ℃; Se puede lograr un calentamiento local preciso de las piezas de trabajo., asegurando una temperatura uniforme |
La temperatura se ve muy afectada por la operación manual y el medio ambiente., propenso a sobrecalentamiento/subcalentamiento local; principalmente calefacción general con control de temperatura aproximado |
| Estructura de grano de pieza optimizada, Menos defectos como grietas y deformaciones., tasa de desperdicio reducida en aproximadamente 30%; Mínima oxidación y descarburación de la superficie., alta tasa de utilización de material |
Propenso a defectos de forja debido a un calentamiento desigual, con una tasa de desperdicio relativamente alta; La oxidación superficial severa de las piezas de trabajo requiere un gran margen de mecanizado posterior. |
| El consumo de energía se redujo en aproximadamente 25%; Sin subproductos de combustión, fumar, o emisiones de gases nocivos, Cumplir con las normas de protección del medio ambiente. |
Alto consumo de energía, Emitiendo grandes cantidades de humo y gases residuales.; Se requiere una inversión adicional en equipos de protección ambiental. |
| Los parámetros de calefacción se pueden configurar con precisión y recuperar repetidamente; Fácil integración con líneas automatizadas de forjado y transporte., reduciendo la intervención manual |
Se basa en el juicio y operación manual de temperatura.; alta dificultad en la integración de la automatización, y la estabilidad de la producción se ve afectada por factores humanos |
| El calor se concentra en la pieza de trabajo., lo que resulta en una menor exposición al calor de los equipos y troqueles de forja, extendiendo la vida útil del troquel |
El calor residual y el humo del horno corroen las matrices de forja., causando un rápido desgaste de la matriz y reemplazo frecuente |
| Se pueden fabricar bobinas de inducción personalizadas para diferentes piezas de trabajo, adecuado para diversas necesidades, como calentamiento de extremos de varilla y forjado de piezas con formas especiales |
Método de calentamiento de horno fijo, Difícil lograr calefacción local., y poca adaptabilidad a piezas de trabajo complejas |

 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/08/Steel-Bar-Hot-Rolling3-scaled.webp
1920
2560
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
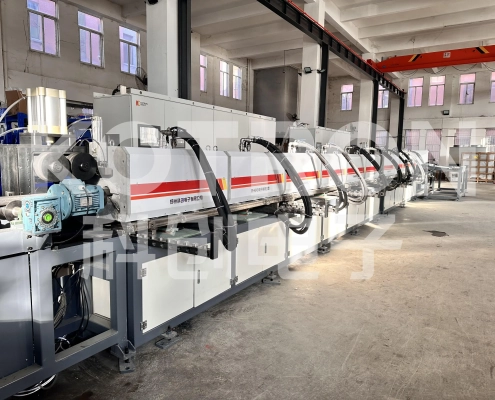
cui yanan2026-08-26 05:48:052026-09-07 02:50:283000 Acero de barra de kW laminado en caliente, Línea de temple y revenido


