
Loại thép nào có thể được làm cứng bằng cảm ứng? Cacbon, Độ cứng & Hướng dẫn chấm điểm
Hàm lượng Carbon như thế nào, Độ cứng và cấp thép ảnh hưởng đến độ cứng cảm ứng
Thép carbon trung bình như AISI 1045 và thép hợp kim như AISI 4140 là những ứng cử viên phổ biến cho tôi cứng bằng cảm ứng. Tuy nhiên, Khả năng làm nóng thép bằng cảm ứng không có nghĩa là nó có thể đạt được độ cứng bề mặt cần thiết và độ sâu vỏ hiệu quả sau khi tôi.
Sự phù hợp phụ thuộc vào hàm lượng carbon của thép, độ cứng và cấu trúc vi mô ban đầu, cùng với các điều kiện gia nhiệt và làm nguội. Lớp được chọn phải đáp ứng các yêu cầu về lớp cứng được chỉ định trong khi vẫn giữ được các đặc tính cốt lõi cần thiết.
2. Tại sao hàm lượng cacbon và độ cứng lại khác nhau
3. Cách đánh giá 1045, 40Cr, 42CrMo và 4140
4. Làm thế nào để xác nhận xem thép có đáp ứng yêu cầu về độ cứng hay không
1. Những loại thép nào thường được làm cứng cảm ứng?
Tôi cứng bằng cảm ứng thường được sử dụng cho thép cacbon trung bình và thép hợp kim có thể tạo thành cấu trúc martensitic đủ cứng sau khi austenit hóa và làm nguội cục bộ.
Không giống như cacbon hóa, làm cứng cảm ứng thông thường không thêm carbon vào bề mặt thép. Vật liệu phải có hàm lượng cacbon cần thiết để phát triển độ cứng quy định.
Thép cacbon trung bình
AISI 1045 được sử dụng rộng rãi cho trục tôi cảm ứng, chốt, con lăn và các bộ phận cơ khí khác yêu cầu bề mặt làm việc cứng.
C45 và tiếng Trung 45 thép là các loại cacbon trung bình có liên quan chặt chẽ được sử dụng cho các mục đích tương tự. AISI 1050 và các loại được tái lưu huỳnh như 1144 cũng được tìm thấy trong các ứng dụng làm cứng cảm ứng, mặc dù đặc tính vật chất và sự cân bằng trong sản xuất của chúng khác nhau.
Những loại thép này thường thích hợp cho việc làm cứng cục bộ, nhưng cấu hình độ cứng có thể đạt được phụ thuộc vào nhiều thứ hơn là chỉ định thép.
Thép hợp kim
Thép hợp kim như AISI 4140, 4150, 40Cr và 42CrMo cũng được sử dụng để làm cứng cảm ứng.
crom, molypden và các nguyên tố hợp kim khác có thể làm tăng độ cứng, giúp thép phát triển quá trình đông cứng martensitic ở độ sâu lớn hơn trong điều kiện gia nhiệt và làm mát thích hợp.
Lợi thế đó trở nên phù hợp khi biên dạng độ cứng được yêu cầu hoặc hình dạng thành phần làm cho phản ứng làm mát trở nên đặc biệt quan trọng.. Điều đó không có nghĩa là thép hợp kim luôn được ưu tiên hơn so với loại thép cacbon trơn..
Thép cacbon thấp và thép cacbon cao
Các loại thép cacbon thấp thông thường thường có tiềm năng hạn chế về độ cứng martensitic cao khi được làm nguội. Chúng có thể đáp ứng với quá trình làm cứng cảm ứng nhưng không đáp ứng được yêu cầu khắt khe về độ cứng bề mặt.
Thép carbon cao có tiềm năng độ cứng cao hơn, mặc dù quá trình xử lý của chúng có thể liên quan đến những lo ngại bổ sung liên quan đến độ dẻo dai, giữ lại austenit và làm nguội vết nứt. Một số thép cacbon cao và thép công cụ cũng yêu cầu các điều kiện austenit hóa theo cấp độ cụ thể.
Sự lựa chọn vật liệu phải phản ánh các đặc tính cần thiết của thành phần đã hoàn thiện, thay vì chỉ hàm lượng carbon.
2. Tại sao hàm lượng cacbon và độ cứng lại khác nhau
Hàm lượng carbon và độ cứng là trọng tâm của việc lựa chọn thép, nhưng họ mô tả các khía cạnh khác nhau của phản ứng cứng lại.
Hàm lượng carbon xác định tiềm năng độ cứng
Hàm lượng cacbon trong thép ảnh hưởng mạnh đến độ cứng của martensite hình thành trong quá trình tôi. Trong phạm vi thành phần có liên quan, nhiều carbon hơn thường làm tăng độ cứng tiềm ẩn.
Điều này giải thích tại sao AISI 1045 có thể phát triển độ cứng martensitic cao hơn đáng kể so với thép cacbon thấp thông thường khi cả hai đều được austenit hóa và làm nguội đúng cách.
Tăng công suất cảm ứng không thể bù đắp lượng carbon không đủ trong vật liệu. Nếu thép thiếu thành phần cần thiết cho độ cứng quy định, một chu trình gia nhiệt mạnh hơn sẽ không giải quyết được hạn chế đó.
Độ cứng đo thực tế vẫn phụ thuộc vào cấu trúc vi mô được tạo ra trong quá trình làm nguội và bất kỳ ủ tiếp theo.
Độ cứng ảnh hưởng đến mức độ cứng của thép
Độ cứng mô tả khả năng hình thành martensite của thép trong điều kiện làm mát nhất định. Nó không phải là thước đo độ cứng tối đa.
Hai loại có hàm lượng carbon tương tự có thể đạt độ cứng bề mặt tương đương trong khi phát triển các cấu hình độ cứng khác nhau bên dưới bề mặt.
AISI 1045 và AISI 4140 minh họa sự khác biệt này. Hàm lượng carbon danh nghĩa của chúng nhìn chung giống nhau, nhưng crom và molypden trong 4140 thường cung cấp độ cứng cao hơn.
Trong điều kiện thích hợp, điều này có thể giúp 4140 phát triển cứng martensitic sâu hơn bên dưới bề mặt.
Trong tôi luyện bằng cảm ứng, tuy nhiên, thép trước tiên phải được austenit hóa đầy đủ ở độ sâu cần phải làm cứng. Độ cứng cao hơn không thể bù đắp cho chu trình gia nhiệt không bao giờ đưa vùng đó vào điều kiện austenit hóa cần thiết.
Độ sâu trường hợp hiệu quả cuối cùng phụ thuộc vào cả vùng được làm nóng và sự biến đổi của nó trong quá trình làm nguội.
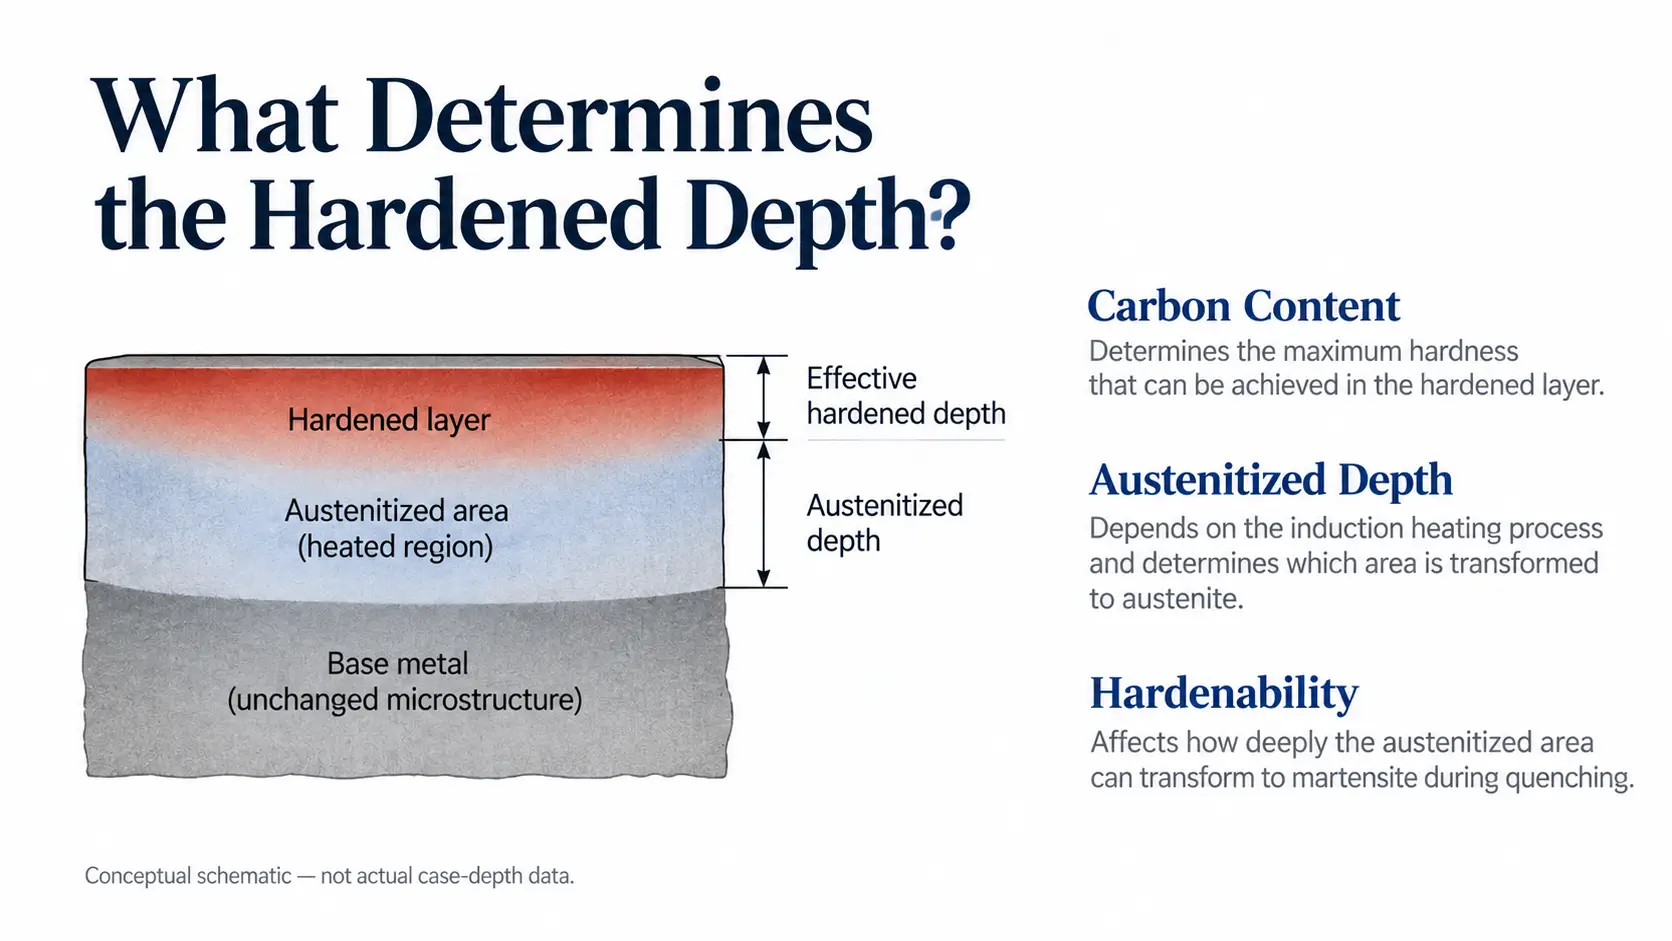
Các yếu tố xác định độ sâu trường hợp hiệu quả trong quá trình làm cứng cảm ứng.
| Tính chất | Ảnh hưởng chính | Ý nghĩa thực tiễn |
|---|---|---|
| Hàm lượng cacbon | Độ cứng martensitic tiềm năng được làm nguội | Thép có thể phát triển độ cứng cần thiết không? |
| Độ cứng | Sự hình thành Martensite trong điều kiện làm mát quy định | Độ cứng yêu cầu có thể được duy trì ở độ sâu dự định không?? |
| Độ sâu Austenit hóa | Vùng được làm nóng đủ cho sự biến đổi cần thiết | Khu vực dự định đã được chuẩn bị để làm cứng chưa? |
| Phản ứng dập tắt | Cấu trúc vi mô hình thành trong quá trình làm mát | Vùng được làm nóng có phát triển được độ cứng cần thiết không? |
Sự khác biệt này quan trọng vì sự thay đổi vật chất và điều chỉnh quy trình sẽ giải quyết được các vấn đề khác nhau..
Nếu độ cứng bề mặt bị giới hạn bởi hàm lượng cacbon của thép, thay đổi kiểu sưởi ấm không nhất thiết sẽ giúp ích. Nếu vật liệu có đủ độ cứng nhưng lớp cứng quá nông, độ sâu gia nhiệt và phản ứng dập tắt cần được đánh giá trước khi chọn loại khác.
3. Cách đánh giá 1045, 40Cr, 42CrMo và 4140
AISI 1045, 40Cr, 42CrMo và AISI 4140 tất cả đều là ứng cử viên được xác định cho việc làm cứng cảm ứng. Việc lựa chọn trong số chúng đòi hỏi phải so sánh độ cứng và tính chất cơ học của chúng với các yêu cầu thực tế của bộ phận..
So sánh cấp thép thực tế
| Lớp thép | Khi nào cần xem xét nó | Cân nhắc lựa chọn chính |
|---|---|---|
| AISI 1045 / C45 / 45 thép | Điểm khởi đầu thực tế cho trục, chốt và các bộ phận khác yêu cầu làm cứng bề mặt cục bộ | Lượng cacbon thích hợp cho nhiều ứng dụng làm cứng bề mặt, nhưng độ cứng tương đối hạn chế so với nhiều loại thép hợp kim |
| 40Cr | Khi đặc tính của thép hợp kim crom và độ cứng tăng lên có liên quan đến thành phần | Hồ sơ độ cứng cần thiết, đặc tính cốt lõi và điều kiện xử lý nhiệt đến |
| 42CrMo | Khi thép crom-molypden được chỉ định hoặc cần độ cứng cao hơn | Độ sâu trường hợp hiệu quả, tính chất cơ học cốt lõi và tiêu chuẩn vật liệu áp dụng |
| AISI 4140 | Khi thép crom-molypden mang lại sự kết hợp phù hợp giữa độ cứng và tính chất cơ học | Phân bố độ cứng cần thiết, Điều kiện vật liệu ban đầu và khả năng tương thích với đặc điểm kỹ thuật của thành phần |
Bảng là hướng dẫn lựa chọn ban đầu. Nó không thiết lập các giá trị độ cứng hoặc độ sâu vỏ được đảm bảo.
Khi nào 1045 đủ dùng, và khi nào có thể 4140 giúp đỡ?
Xem xét một trục yêu cầu bề mặt ổ trục cứng.
Nếu AISI 1045 đạt được độ cứng bề mặt quy định và độ sâu vỏ hiệu quả đồng thời đáp ứng các đặc tính cốt lõi cần thiết, sử dụng loại hợp kim cao hơn có thể không mang lại lợi ích cần thiết.
Thay vào đó, giả sử trục đạt đến độ cứng bề mặt mục tiêu nhưng lớp cứng quá nông..
Có hai khả năng khác nhau.
Chu trình gia nhiệt cảm ứng có thể không làm austenit hóa thép đủ sâu. Trong trường hợp đó, việc thay đổi sang loại có độ cứng cao hơn sẽ không nhất thiết khắc phục được vấn đề.
Ngoài ra, độ sâu yêu cầu có thể đã được austenit hóa đầy đủ, nhưng điều kiện làm mát và độ cứng của vật liệu có thể không đủ để tạo ra độ cứng quy định ở độ sâu đó.
Trong hoàn cảnh đó, một lớp có độ cứng cao hơn, chẳng hạn như 4140, có thể đáng đánh giá.
Sự khác biệt là quan trọng: Độ sâu austenit hóa không đủ và độ cứng không đủ không phải là cùng một vấn đề.
So sánh 40Cr và 42CrMo?
40Cr là thép hợp kim crom, trong khi 42CrMo chứa crom và molypden. Các đặc tính hợp kim bổ sung của 42CrMo có thể mang lại độ cứng cao hơn, tùy thuộc vào thành phần áp dụng và điều kiện vật liệu.
Đối với một bộ phận yêu cầu cường độ lõi cụ thể và biên dạng độ sâu cứng, sự khác biệt đó có thể ảnh hưởng đến việc lựa chọn vật liệu.
Nó sẽ gây hiểu nhầm, tuy nhiên, xếp hạng 42CrMo là tốt hơn cho việc làm cứng cảm ứng. Trường hợp 40Cr đã đáp ứng yêu cầu bản vẽ, độ cứng bổ sung có thể mang lại ít lợi ích.
Là 42CrMo và AISI 4140 tương đương?
42CrMo và AISI 4140 thuộc họ thép crom-molypden có liên quan chặt chẽ. Chúng thường xuyên được so sánh trong việc lựa chọn vật liệu quốc tế, nhưng tiêu chuẩn quản lý và phạm vi thành phần được phép của chúng không nhất thiết phải giống nhau.
Sự thận trọng tương tự cũng được áp dụng khi so sánh tiếng Trung 45 thép, C45 và AISI 1045.
Bảng tham chiếu chéo có thể xác định các lớp tương ứng có thể. Chúng không thay thế việc kiểm tra thông số kỹ thuật thực tế của vật liệu, thành phần hóa học và điều kiện giao hàng trước khi thay thế.
Điều kiện đến cũng quan trọng
Loại thép mô tả phạm vi thành phần hóa học, không phải là một điều kiện luyện kim hoàn chỉnh.
Chuẩn hóa, vật liệu được ủ và tôi và tôi có thể phản ứng khác nhau trong quá trình austenit hóa cảm ứng nhanh. Sự khác biệt trong cấu trúc vi mô khởi đầu có thể ảnh hưởng đến sự hình thành austenite và độ cứng tiếp theo.
Điều này trở nên đặc biệt phù hợp khi một quy trình thành công trước đó bắt đầu tạo ra những kết quả khác sau khi thay đổi nguồn cung nguyên liệu..
Thay vì cho rằng mác thép không phù hợp, tình trạng nguyên liệu đầu vào cần được kiểm tra cùng với quá trình.
Để có thêm nền tảng lựa chọn vật liệu, Lựa chọn vật liệu cho quá trình làm cứng cảm ứng thảo luận về các loại được xử lý phổ biến và sự cân bằng giữa hàm lượng cacbon, độ cứng, khả năng gia công và yêu cầu cơ khí.
4. Làm thế nào để xác nhận xem thép có đáp ứng yêu cầu về độ cứng hay không
So sánh cấp thép giúp thu hẹp các lựa chọn, nhưng việc phê duyệt một thành phần cụ thể phải dựa trên các thuộc tính được chỉ định của nó.
Trước khi chọn hoặc thay thế một lớp, thiết lập bốn điều:
①Đặc điểm vật liệu: Xác nhận ký hiệu thép chính xác, thành phần hóa học và tiêu chuẩn áp dụng.
②Điều kiện đến: Kiểm tra tình trạng xử lý nhiệt được cung cấp và lịch sử vật liệu liên quan.
③Thuộc tính bắt buộc: Xác định độ cứng bề mặt quy định, độ sâu vỏ hiệu quả, yêu cầu về mô hình cứng và đặc tính cốt lõi.
④Phản ứng cứng lại: Xác định xem vật liệu có thể đáp ứng các yêu cầu đó trong điều kiện gia nhiệt và làm nguội đại diện hay không.
Thứ tự quan trọng. Không có yêu cầu chấp nhận được xác định, thật khó để đánh giá liệu độ cứng cao hơn hay hàm lượng carbon cao hơn thực sự có lợi hay không.
Xác nhận kết quả trên phôi
Một thử nghiệm làm cứng cảm ứng thành công sẽ tạo ra sự phân bố độ cứng cần thiết, không chỉ đơn thuần là một kết quả bề mặt có thể chấp nhận được.
Vật liệu có thể đạt được độ cứng bề mặt quy định trong khi không đáp ứng yêu cầu về độ sâu trường hợp hiệu quả. Ngược lại, thép có thể có đủ độ cứng nhưng cần một chu trình gia nhiệt khác để tạo ra vùng cứng như dự định.
Các phép đo độ cứng và độ sâu trường hợp áp dụng phải được chọn theo thông số kỹ thuật của thành phần. Các phương pháp chi tiết được đề cập trong Cách kiểm tra các bộ phận được làm cứng bằng cảm ứng, trong khi quy trình đánh giá năng lực rộng hơn được giải quyết trong Xác nhận quá trình làm cứng cảm ứng.
Nếu thép không thể đạt được sự kết hợp quy định về độ cứng bề mặt, độ sâu cứng và tính chất cốt lõi, có thể cần một cấp độ hoặc lộ trình điều trị khác. Dành cho các bộ phận có lượng carbon thấp được thiết kế xung quanh bề mặt giàu carbon, có thể liên quan đến việc xem xét lại sự lựa chọn giữa làm cứng cảm ứng và cacbon hóa.
Chìa khóa mang đi: AISI 1045, 40Cr, 42CrMo và 4140 tất cả đều có thể thích hợp cho việc làm cứng cảm ứng, nhưng ưu điểm của chúng phụ thuộc vào ứng dụng. Tiêu chí lựa chọn hữu ích là liệu thép có thể tạo ra độ cứng cần thiết trong khi đáp ứng các yêu cầu cơ khí và sản xuất khác của bộ phận hay không.
Câu hỏi thường gặp
Bấm vào một câu hỏi để mở rộng câu trả lời.
Thép carbon thấp có thể được làm cứng bằng cảm ứng không?
Các loại thép có hàm lượng cacbon thấp thông thường có tiềm năng hạn chế về độ cứng martensitic cao khi được làm nguội vì chúng thiếu đủ lượng cacbon.. Chúng có thể đáp ứng với quá trình gia nhiệt cảm ứng nhưng thường không đáp ứng được yêu cầu khắt khe về độ cứng bề mặt. Nếu cần một bề mặt giàu carbon, cacbon hóa thường là một con đường phù hợp hơn.
Là 4140 luôn luôn tốt hơn 1045 để làm cứng cảm ứng?
Không nhất thiết. Nếu 1045 đã đạt đến độ cứng bề mặt quy định và độ sâu vỏ hiệu quả đồng thời đáp ứng các đặc tính cốt lõi, loại hợp kim cao hơn không mang lại lợi thế. 4140 trở nên phù hợp khi cần độ cứng cao hơn để đạt được độ sâu cần thiết, không phải khi độ cứng bề mặt là vấn đề.
Sự khác biệt giữa hàm lượng carbon và độ cứng?
Hàm lượng cacbon chủ yếu xác định độ cứng martensitic tiềm tàng khi được làm nguội, trong khi độ cứng mô tả mức độ sâu của thép hình thành martensite trong các điều kiện làm mát nhất định. Hai loại có hàm lượng carbon tương tự có thể đạt được độ cứng bề mặt tương tự nhau nhưng phát triển các cấu hình độ sâu khác nhau.
Làm cách nào để xác nhận loại thép phù hợp với thành phần của tôi?
Xác nhận đặc điểm kỹ thuật vật liệu và điều kiện đến, xác định độ cứng bề mặt cần thiết, độ sâu trường hợp và mô hình, và xác minh phản ứng đông cứng trên phôi thực tế thông qua kiểm tra và thử nghiệm thích hợp.
Cần đánh giá độ cứng cảm ứng cụ thể của thép?
Gửi cho chúng tôi các yêu cầu về vật liệu và bộ phận của bạn và chúng tôi sẽ xem xét tính phù hợp của chúng để làm cứng cảm ứng.


