В кузнечном производстве, индукционный нагрев быстро нагревает металлические заготовки (например, сталь, медь, алюминий) до температуры, необходимой для ковки (обычно 800℃~1250℃), подходит для предварительного нагрева деталей, таких как коленчатые валы, шатунов, Зубчатые колеса, и фланцев перед ковкой. По сравнению с традиционными угольными/газовыми печами, индукционный нагрев позволяет точно контролировать область нагрева и температуру заготовок, избегание местного перегрева или неравномерного нагрева. это также сокращает время нагрева более чем 50%, значительно улучшая точность ковки и эффективность производства. Кроме того, отсутствуют открытые пламя и выхлопные газы, соответствуя требованиям охраны окружающей среды.
В процессах горячей прокатки или экструзии труб, профилей, и проводов, индукционный нагрев используется для непрерывного онлайн-нагрева металлических исходных материалов, чтобы обеспечить хорошую пластичность при прокатке/экструзии. Примеры включают индукционный нагрев заготовок труб перед горячей прокаткой бесшовных стальных труб и предварительный нагрев заготовок перед экструзией алюминиевых профилей. Это обеспечивает автоматическое непрерывное производство с погрешностью однородности температуры нагрева ≤±5℃, значительно сокращая отходы материала.
Индукционная закалка является одним из наиболее разработанных применений индукционного нагрева. Она быстро нагревает поверхность (или локальные участки) металлических заготовок с использованием высокочастотного/среднечастотного индукционного тока, с последующим быстрым охлаждением для достижения требований к производительности «твердая поверхность и прочная сердцевина».
- Сценарии применения: Поверхностная закалка критически важных компонентов, таких как автомобильные коленчатые валы., Распредвалы, Зубчатые колеса, подшипников, направляющие станка, башмаки гусениц и машиностроительной техники;
- Преимущества: Контролируемая глубина закалочного слоя (0.5мм~10 мм), минимальная деформация, нет необходимости в обширной последующей отделке, и эффективность производства в 3-5 раз выше, чем при традиционном закалке пламенем..
- Отпуск: Индукционный нагрев обеспечивает низкотемпературный отпуск. (150. °C~350°C) на закаленных заготовках для устранения внутренних напряжений, стабилизация структуры, и предотвращение растрескивания заготовки;
- Отжиг: Используется для отжига холоднокатаных стальных листов, медных труб, алюминиевых фольг и, и т.п.. Индукционный нагрев обеспечивает равномерное размягчение, восстанавливая пластичность материала для последующей обработки (например, штамповки, растяжении).
Индукционная нормализация литой стали и чугунных отливок уточняет зернистость, улучшает структуру, и повышает прочность и вязкость заготовки, подходит для оптимизации производительности литых деталей тяжелого оборудования и заготовок автомобильных компонентов.
Индукционные плавильные печи нагревают металлы с помощью вихревых токов, возникающих вследствие электромагнитной индукции, подходит для плавки драгоценных металлов (золото, серебро, платина) и специальные металлы (Титан, цирконий, сплавы на никелевой основе). Ключевые преимущества включают:
- Быструю скорость плавки и равномерный состав металла;
- Хорошая герметичность тигля, снижение потерь на окисление металла;
- Точное управление температурой, обеспечение вакуумного плавления (для производства высококачественных сплавов).
На литейных производственных линиях, индукционный нагрев изолирует расплавленную сталь/железо в транспортных ковшах для поддержания постоянной температуры разлива, предотвращая дефекты литья, такие как холодные трещины и усадочные полости.
Используя принцип теплового расширения и сжатия металлов, индукционный нагрев локально нагревает компоненты (подшипников, Зубчатые колеса, Втулки) для их расширения при сборке с валами; наоборот, нагрев компонентов облегчает разборку. Это заменяет традиционные методы забивки и прессовой посадки, избегая повреждения компонентов.
В индустрии обработки металлических поверхностей, индукционный нагрев используется для сушки и отверждения порошковых и электрофоретических покрытий. По сравнению с сушкой горячим воздухом, это повышает эффективность нагрева более чем 40% и улучшает адгезию покрытия.
Хотя это не основной сценарий обработки металлов, индукционный нагрев также применяется для предварительного разогрева пищевых банок перед герметизацией и тепловой запайкой пластиковых упаковочных пленок (расширенное применение промышленного нагрева).
- Высокая эффективность & Энергосбережение: Тепловая эффективность достигает 80%~90%, что значительно превышает традиционный сопротивлительный нагрев (40%~50%) и нагрев пламенем (30%~40%);
- Точное управление: Температура нагрева, область, и время могут быть точно отрегулированы через параметры источника питания, обеспечивая высокую однородность продукта;
- Охрана окружающей среды & Безопасность: Без дыма, выбросов вредных газов, или открытого огня, снижение рисков возгорания и улучшение условий работы в мастерской;
- Совместимость с автоматизацией: Интегрируется с роботами и конвейерными линиями для полностью автоматизированного производства, снижение затрат на труд.

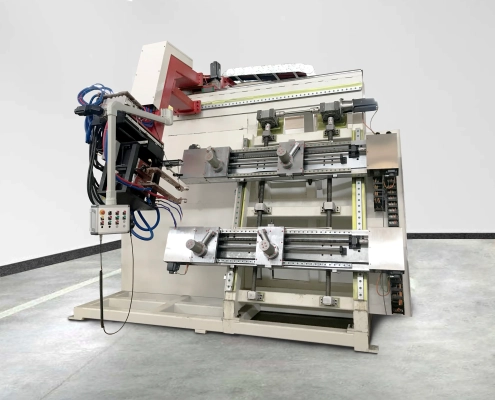 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/08/Inclined-vertical-raceway-quenching-machine-tool-scaled.webp
1920
2560
Цуй Янан
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
Цуй Янан2026-08-04 03:02:572026-09-22 08:37:01Наклонная вертикальная гоночная трасса, CNC машина для закалки
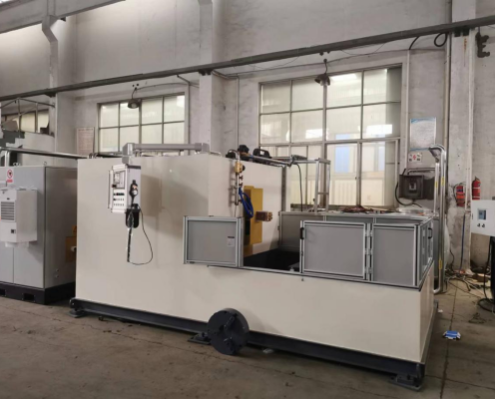 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/07/Dual-station-gantry-quenching-equipment-1.png
401
534
Цуй Янан
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
Цуй Янан2026-07-31 05:41:162026-09-22 08:33:17Портальная двухстанционная поворотная подшипниковая установка
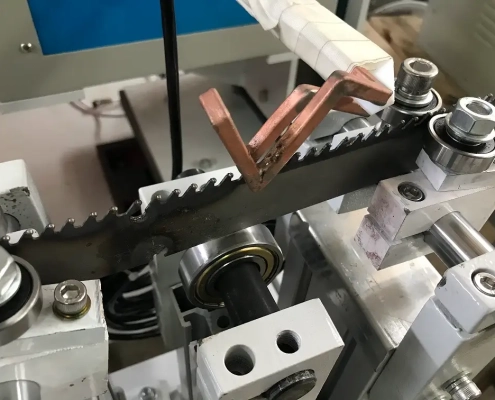 https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/Saw-Blade-Induction-Quenching-Treatment-Machine.webp
756
1008
inductionheatingtreatment
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
inductionheatingtreatment2025-12-11 09:10:062025-12-30 07:13:55Машина для индукционной закалки пильного полотна


