
感应加热工业
| 比较 | 感应钎焊 | 传统加热焊接 (氧焊/电弧焊) |
|---|---|---|
| 加热方式 | 非接触式, 涡流内部加热 | 明火/电弧直接外部加热 |
| 温度控制 | 高精度 (±5℃), 局部加热 | 精度低, 热量分布不均匀 |
| 工件变形 | 最小 (热影响区 <1mm) | 重要的, 容易翘曲 |
| 焊接效率 | 30– 周期加快 60%, 自动友好型 | 慢, 劳动密集型作业 |
| 联合质量 | 99%+ 一致性, 低缺陷率 | 取决于运营商, 质量不稳定 |
| 安全环保 | 无火焰/烟雾, 最少的焊后清洁 | 明火风险, 浓烟/飞溅 |
| 理想工件 | 精密零件 (传感器, 刀头, 铜管接头) | 笨重的零件 (钢框架, 重型机械) |
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/09/Induction-Heating-System-for-Carbide-Tip-Removal1.webp
1312
1199
崔亚楠
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
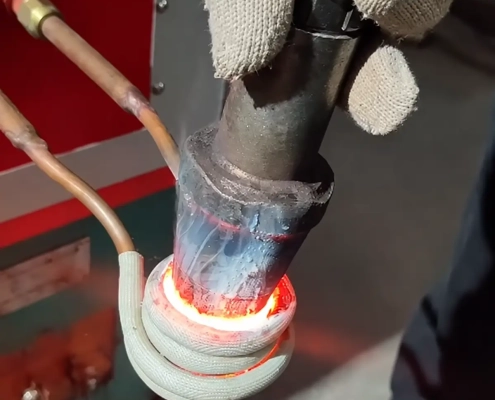
崔亚楠2026-09-18 05:06:392026-09-18 05:23:22用于去除硬质合金尖端的感应加热系统
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/09/Continously-Induction-Annealing-Line.webp
1086
1448
崔亚楠
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
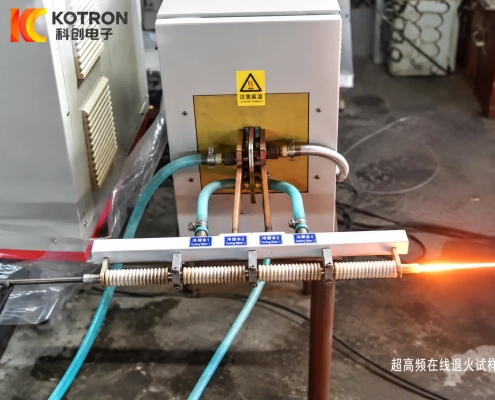
崔亚楠2026-09-16 08:52:362026-09-16 09:06:12线材连续感应退火线
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/09/Tube-Induction-Hardening-and-Tempering-Line-for-Oil-Gas-Tubing.webp
425
697
崔亚楠
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
崔亚楠2026-09-15 02:50:182026-09-15 02:50:18油用管材感应淬火回火生产线 & 燃气管


