感应锻造 是一种精密金属成型工艺,使用 电磁感应加热 将金属工件快速均匀地加热至锻造温度, 然后通过锻压机或锤子进行成形. 广泛用于汽车零部件, 五金工具, 和机械部件的生产.
-
电磁感应加热
工件被放置在连接高频电源的感应线圈内. 当交流电流通过线圈时, 它产生快速变化的磁场. 该场在工件内感应出涡流, 金属的电阻将这些电流转化为热量, 迅速升高工件的温度——通常达到 1,100–1250°C 用于钢铁材料.
加热是局部的: 它可以瞄准整个工件或特定部分 (例如, 轴的末端) 基于线圈设计, 最大限度地减少向周围环境的热量损失.
-
锻造成形
一旦工件达到最佳锻造温度 (高塑性、低变形抗力状态), 它立即被转移到锻造模具中. 来自锻造设备的外力将工件重塑为所需的尺寸和几何形状——常见工艺包括镦锻, 挤压, 和刺穿.
-
锻后处理
锻造后, 工件可能会经历冷却, 热处理 (例如, 调质), 或机械加工以满足最终机械性能和尺寸精度要求.
- 加热效率高 & 速度
热量直接在工件内部产生, 向环境散发的热量最少. 加热周期短 (通常在几秒到几分钟内完成), 显着提高生产效率.
- 温度分布均匀
精确控制感应线圈的频率和功率,确保目标区域均匀加热, 避免过热或过热不足. 这减少了裂纹和不均匀变形等锻造缺陷.
- 节能 & 环保性
与传统燃油炉相比, 感应锻造消耗的能量更少且不产生烟雾, 灰尘, 或有害排放物, 符合绿色制造标准.
- 精度 & 灵活性
它可以加热工件的特定区域 (局部加热), 使其非常适合需要局部锻造的零件 (例如, 汽车车轴, 连杆端部). 该工艺易于自动化,可整合到生产线上.
- 提高工件质量
快速加热可减少工件表面的氧化和脱碳, 保留金属的原始性能并降低锻造后加工成本.
- 汽车行业: 制造曲轴, 凸轮轴, 车轴, 和转向部件.
- 五金工具: 生产扳手, 钳, 和钻头.
- 机械工业: 制造齿轮, 螺栓, 及液压缸组件.

 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/08/Steel-Bar-Hot-Rolling3-scaled.webp
1920
2560
崔亚楠
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
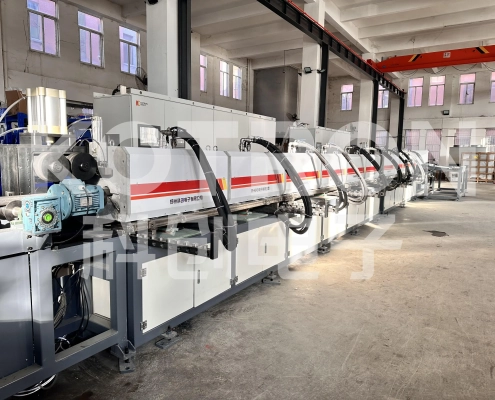
崔亚楠2026-08-26 05:48:052026-09-07 02:50:283000 千瓦钢筋热轧, 淬火和回火生产线


