
感应退火
感应退火 是一种高效, 采用感应加热技术的环保金属热处理工艺. 旨在细化金属微观结构, 这项先进技术涉及通过电磁感应将工件加热到精确的温度, 在受控的时间内保持温度, 然后慢慢冷却它们. 其核心目标是消除内应力, 软化材料, 增强延展性和韧性, 并优化可加工性——为高质量的下游加工奠定坚实的基础.
工作原理: 可控, 均匀 & 可靠
- 定向感应加热
工件被放置在定制设计的感应线圈内. 当交流电流通过线圈时, 会产生高频磁场, 在金属内部感应涡流. 这些电流的热效应均匀加热工件——可以是整个表面或特定局部区域——至最佳退火温度 (通常高于金属再结晶点).
- 精密固定 & 缓慢冷却
工件在目标温度下保持预设时间,以确保内部微观结构转变一致. 然后缓慢冷却 (通过炉冷, 空气冷却, 或其他受控方法). 这种渐进的冷却使变形的金属晶粒重结晶为均匀, 细小的等轴晶粒, 有效消除在铸造, 锻造, 或冷加工过程中积累的残余应力.
为什么选择感应退火?
- 洁净 & 绿色生产
该工艺不产生明火, 燃烧废气, 或过度噪音. 与传统退火设备相比,它还需要更小的占地面积, 符合严格的全球环境标准并支持可持续制造实践.
- 均匀加热 & 质量一致
电磁感应可实现精确的温度控制, 避免传统炉退火中常见的热点和加热不均问题. 这确保每个工件的机械性能一致, 减少废品并提高产品可靠性.
- 能源效率 & 节省时间
与炉内退火不同,感应退火需要对整个炉体进行预热,而感应退火则直接加热工件. 这可缩短加热时间 70% 并最大限度地减少向周围环境的热量损失, 削减能源成本并提高产量.
- 灵活的 & 全自动
通过调整线圈设计, 当前频率, 和加热持续时间, 该工艺可以针对各种尺寸和形状的工件进行定制——从微小的精密部件到大型结构部件. 它可与自动化生产线无缝集成, 实现无人化, 连续生产以进行大规模制造.
典型应用
焊接后处理: 对焊接接头进行退火以消除焊接应力, 降低压力容器和结构钢等关键部件变形或开裂的风险.
精密零件制造: 精密轴的微观结构精炼, 齿轮, 以及模具以确保高精度加工过程中的尺寸稳定性并延长使用寿命.
金属成形 & 制造: 软化冷轧钢板, 拉制丝材, 和冲压零件以防止在弯曲, 拉伸, 或深冲过程中开裂.
| 感应退火 | 传统炉退火 |
|---|---|
| 超高: 直接加热工件; 炉体无热损失. 加热时间缩短 60–80%. | 低: 需要先预热炉子; 大量热量散发到周围环境. 加热时间延长3-5倍. |
| 优秀: 通过线圈设计和电流参数进行精确控制; 无局部过热或冷点. 工件之间具有一致的硬度和微观结构. | 贫穷的: 炉内存在温度梯度; 容易造成受热不均匀. 工件性能批次间差异较大. |
| 低: 能源利用率达到 85%+; 仅在工件加热时消耗电力. | 高: 能源利用率低于 40%; 炉体保温、散热能源浪费大. |
| 最小: 局部加热 (如果需要的话) 降低整体热应力; 缓冷过程可控. | 严重: 整件加热导致热胀冷缩较大; 精密零件变形率高. |
| 完全兼容: 与自动化生产线无缝集成; 支持无人连续作业和批量处理. | 兼容性低: 依靠人工装载/卸载; 难以与自动化系统连接; 人工成本高. |
| 环保: 无明火, 无废气, 低噪音; 设备占地面积小, 适用于洁净车间. | 污染: 以煤为燃料的熔炉, 天然气或石油产生废气排放; 高噪音; 占用空间大. |
| 高: 可为不规则或复杂形状的工件设计定制感应线圈; 支持局部退火. | 低: 仅适用于常规工件的整体退火; 无法实现特定区域的定向供暖. |
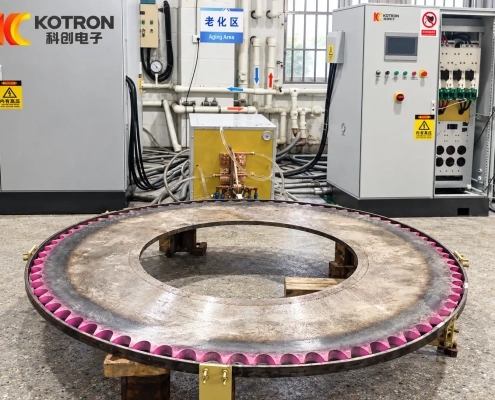 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/09/slewing-bearing-gear-induction-hardening-machine-workpiece.webp
1086
1448
崔亚楠
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
崔亚楠2026-09-14 05:43:152026-09-14 05:43:15挖掘机回转轴承齿轮感应淬火机, 起重机和重型设备
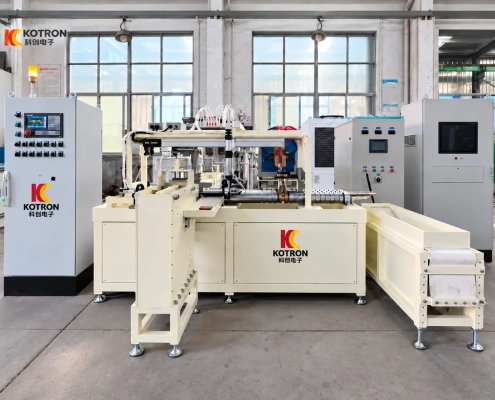 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/09/Automatic-Induction-Hardening-Line-for-Pins-and-Bushings.webp
1086
1448
崔亚楠
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
崔亚楠2026-09-11 03:12:202026-09-11 03:13:00销轴和衬套自动感应淬火线
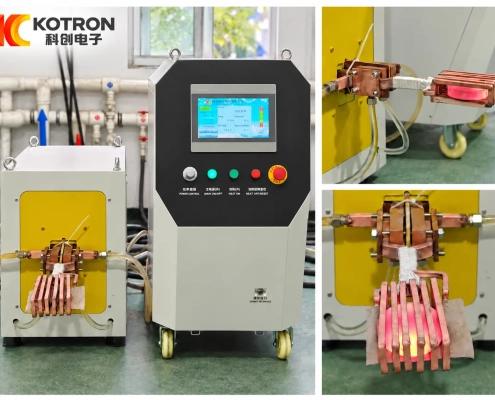 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/09/Steel-plate-through-heating-cover.webp
1086
1448
崔亚楠
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
崔亚楠2026-09-10 06:44:522026-09-10 06:45:05钢板感应加热机


