
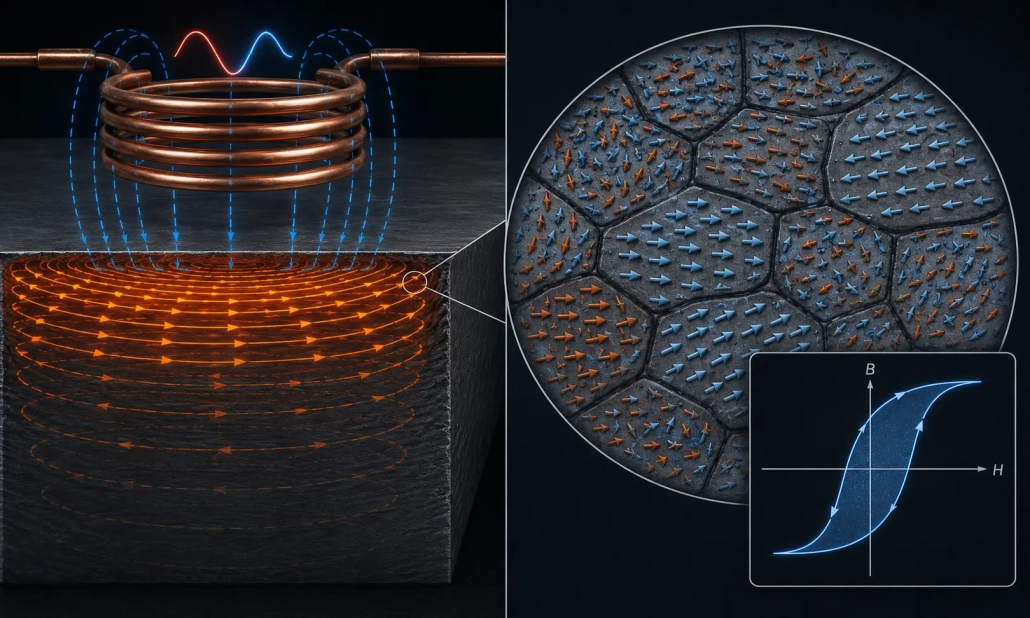
Dòng điện xoáy so với độ trễ trong gia nhiệt cảm ứng: 5 Những khác biệt quan trọng quyết định kết quả gia nhiệt của bạn
Mỗi quá trình gia nhiệt cảm ứng đều tạo ra nhiệt bên trong chi tiết thông qua các dòng điện được cảm ứng bởi từ trường. Nhưng không phải ứng dụng nào cũng tạo ra nhiệt theo cùng một cách. Dòng điện xoáy so với lực cản từ trong gia nhiệt cảm ứng mô tả hai cơ chế vật lý riêng biệt — và chỉ có một trong số chúng thực hiện phần lớn công việc nặng trong hầu hết các quá trình công nghiệp. Nhầm lẫn giữa hai cơ chế dẫn đến những giả định sai về yêu cầu công suất, lựa chọn tần số, và điều gì xảy ra khi bộ phận vượt qua nhiệt độ Curie. Bài viết này tách biệt cách mỗi cơ chế hoạt động, mỗi cơ chế thực sự đóng góp gì, và tại sao sự phân biệt này lại quan trọng ngay khi bạn chuyển từ lý thuyết sang sản xuất.
Mục Lục
1. Gia nhiệt bằng dòng điện cảm ứng: Cơ chế chính
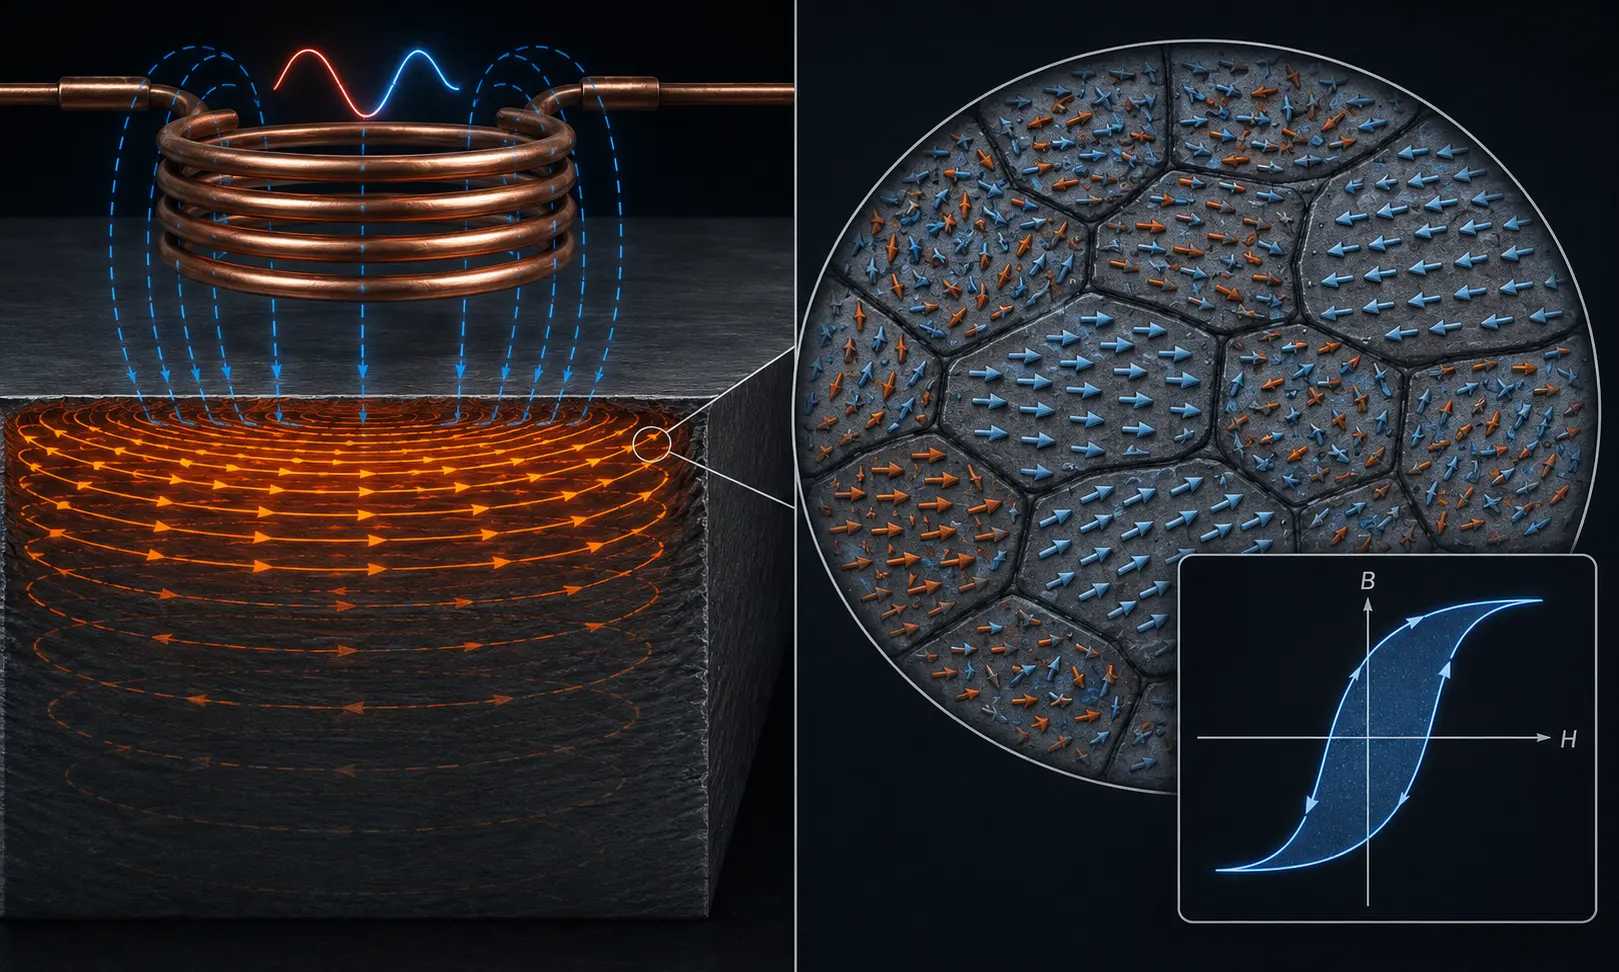
Dòng điện cảm ứng là các vòng tuần hoàn của dòng điện được tạo ra bên trong phôi bởi từ trường xen kẽ từ cuộn dây cảm ứng. Họ được gọi “xoáy nước” dòng điện vì chúng chạy theo những đường tròn khép kín - giống như dòng nước xoáy - bên trong kim loại. Đây chính là nguyên tắc được đề cập trong hướng dẫn của chúng tôi về cách hoạt động của gia nhiệt cảm ứng: từ trường xen kẽ của cuộn dây tạo ra một điện áp trong phôi, và vì phôi có tính dẫn điện, điện áp đó truyền dòng điện qua nó.
Sự sưởi ấm đến từ điện trở (I2R) tổn thất. Dòng điện cảm ứng chảy qua điện trở của thép, và điện trở đó chuyển năng lượng điện thành nhiệt — chính xác cùng nguyên lý vật lý như một phần tử làm nóng điện trở, ngoại trừ dòng điện được cảm ứng không dây thay vì được truyền qua dây dẫn. Lượng nhiệt được tạo ra phụ thuộc vào mật độ dòng điện (bao nhiêu dòng điện chảy trên một đơn vị diện tích) và điện trở của vật liệu (vật liệu kháng cự dòng chảy đó như thế nào). Thép, với điện trở suất tương đối cao so với đồng hoặc nhôm, nên sưởi ấm hiệu quả dưới cảm ứng vì lý do này.
Dòng điện xoáy cũng là nơi tần số trở thành tham số điều khiển chi phối. Do tác dụng ngoài da, tần số cao hơn hạn chế dòng điện xoáy ở lớp bề mặt mỏng hơn - và do đó tiết diện nhỏ hơn với điện trở hiệu dụng cao hơn - tạo ra nhanh hơn, sưởi ấm nông hơn. Đây là lý do tại sao tần số ảnh hưởng thế nào đến gia nhiệt cảm ứng không thể tách rời khỏi cách hoạt động của dòng điện xoáy: tần số xác định độ sâu mà dòng điện xoáy chảy qua, và độ sâu đó thiết lập mô hình sưởi ấm.
2. Gia nhiệt do từ trễ: Cơ chế phụ
Gia nhiệt trễ về cơ bản khác với gia nhiệt bằng dòng điện xoáy - đó là từ tính, không có điện trở. Các vật liệu sắt từ như thép được cấu tạo từ các vùng vi mô gọi là các miền từ, mỗi miền có phương từ riêng của nó. Trong trạng thái chưa từ hóa, các miền này sắp xếp ngẫu nhiên và các từ trường của chúng triệt tiêu lẫn nhau. Khi một từ trường bên ngoài được áp dụng — chẳng hạn như từ trường từ một cuộn cảm ứng — các miền quay để bố trí theo chiều trường đó. Khi trường từ đảo chiều (như xảy ra trong một nửa chu kỳ của dòng AC), các miền lật để bố trí lại theo hướng ngược lại.
Việc lật này không diễn ra mà không có ma sát. Mỗi lần sắp xếp lại sẽ tiêu hao một lượng nhỏ năng lượng dưới dạng nhiệt - một hiệu ứng được gọi là mất trễ từ tính. Năng lượng bị mất trong mỗi chu kỳ tỷ lệ thuận với diện tích được bao quanh bởi vật liệu Đường cong B-H (mật độ từ thông vs. cường độ từ trường), và tổng công suất gia nhiệt trễ tăng tuyến tính theo tần số - nhiều chu kỳ mỗi giây hơn có nghĩa là nhiều lần lật miền hơn mỗi giây, điều đó có nghĩa là nhiều nhiệt hơn.
Hạn chế quan trọng: hiện tượng trễ chỉ xảy ra ở vật liệu sắt từ — thép, gang, hợp kim niken - và chỉ khi chúng vẫn có từ tính. Vật liệu không có từ tính như nhôm, đồng, thép không gỉ austenitic, đồng thau, và trải nghiệm titan chính xác sưởi ấm trễ bằng không. Đối với những vật liệu đó, dòng điện xoáy là cơ chế làm nóng duy nhất, và bất kỳ thiết kế quy trình nào dựa vào sự đóng góp của độ trễ sẽ thất bại.
3. Phân tách đóng góp thực tế
Trong thép sắt từ từ nhiệt độ phòng đến điểm Curie (≈770°C), cả hai cơ chế đều hoạt động - nhưng chúng không phải là những cơ chế đóng góp như nhau. Dòng điện xoáy cung cấp khoảng 80–90% tổng nhiệt lượng trong điều kiện làm cứng cảm ứng công nghiệp điển hình (tần số trung bình đến cao, mật độ năng lượng trung bình đến cao). Độ trễ góp phần còn lại 10–20%. Sự phân chia chính xác thay đổi tùy theo loại vật liệu, tần số, và mật độ từ thông, nhưng dòng điện xoáy luôn chiếm ưu thế trong bất kỳ quá trình đông cứng thực tế nào.
Sự phân chia này không phải là một lựa chọn thiết kế - nó được quyết định bởi vật lý. Độ trễ bị mất trên mỗi chu kỳ được cố định bởi diện tích vòng lặp B-H của vật liệu, đó là tài sản vật chất. Tổn hao dòng điện xoáy, ngược lại, cân với bình phương của cả tần số và mật độ từ thông — khi tần số và công suất tăng lên theo mức độ cứng hóa công nghiệp, dòng điện xoáy kéo xa hơn về phía trước. Ở tần số và mật độ năng lượng được sử dụng trong gia cố cảm ứng bánh răng và tôi cứng trục (3–40 kHz, mật độ thông lượng cao), trễ là một tác dụng phụ nhỏ, không phải là đòn bẩy thiết kế.
Một kịch bản mà độ trễ quan trọng hơn là tần số thấp, sưởi ấm mật độ thông lượng thấp - Ví dụ, một số ứng dụng làm nóng sơ bộ hoặc giảm ứng suất dưới điểm Curie nơi cường độ dòng điện xoáy được giới hạn có chủ ý. Trong những trường hợp hẹp đó, độ trễ có thể gần 30–40% tổng lượng nhiệt. Nhưng đây là ngoại lệ, không phải quy luật.
4. Điểm Curie: Nơi hiện tượng từ trễ kết thúc
Thép trải qua sự thay đổi cơ bản ở khoảng 770°C (nhiệt độ Curie): nó mất tính ferromagnetic và trở thành cận từ. Các miền từ cho phép làm nóng từ trễ ngừng tồn tại. Trên điểm Curie, độ trễ đóng góp chính xác bằng 0 — mỗi joule nhiệt từ điểm đó trở đi chỉ đến từ dòng xoáy.
Chuyển đổi này có ảnh hưởng đo được lên đường cong nhiệt. Dưới điểm Curie, dòng điện xoáy kết hợp + gia nhiệt trễ tuân theo một tốc độ. Tại điểm Curie, độ trễ giảm xuống và tốc độ gia nhiệt thay đổi - nhưng vì dòng điện xoáy đã cung cấp phần lớn nhiệt, giọt nước là đáng chú ý nhưng không kịch tính. Người vận hành quen thuộc với quy trình của họ thường có thể xác định quá trình chuyển đổi Curie từ một thay đổi nhỏ về mức tiêu thụ điện năng hoặc tốc độ gia nhiệt trên màn hình máy..
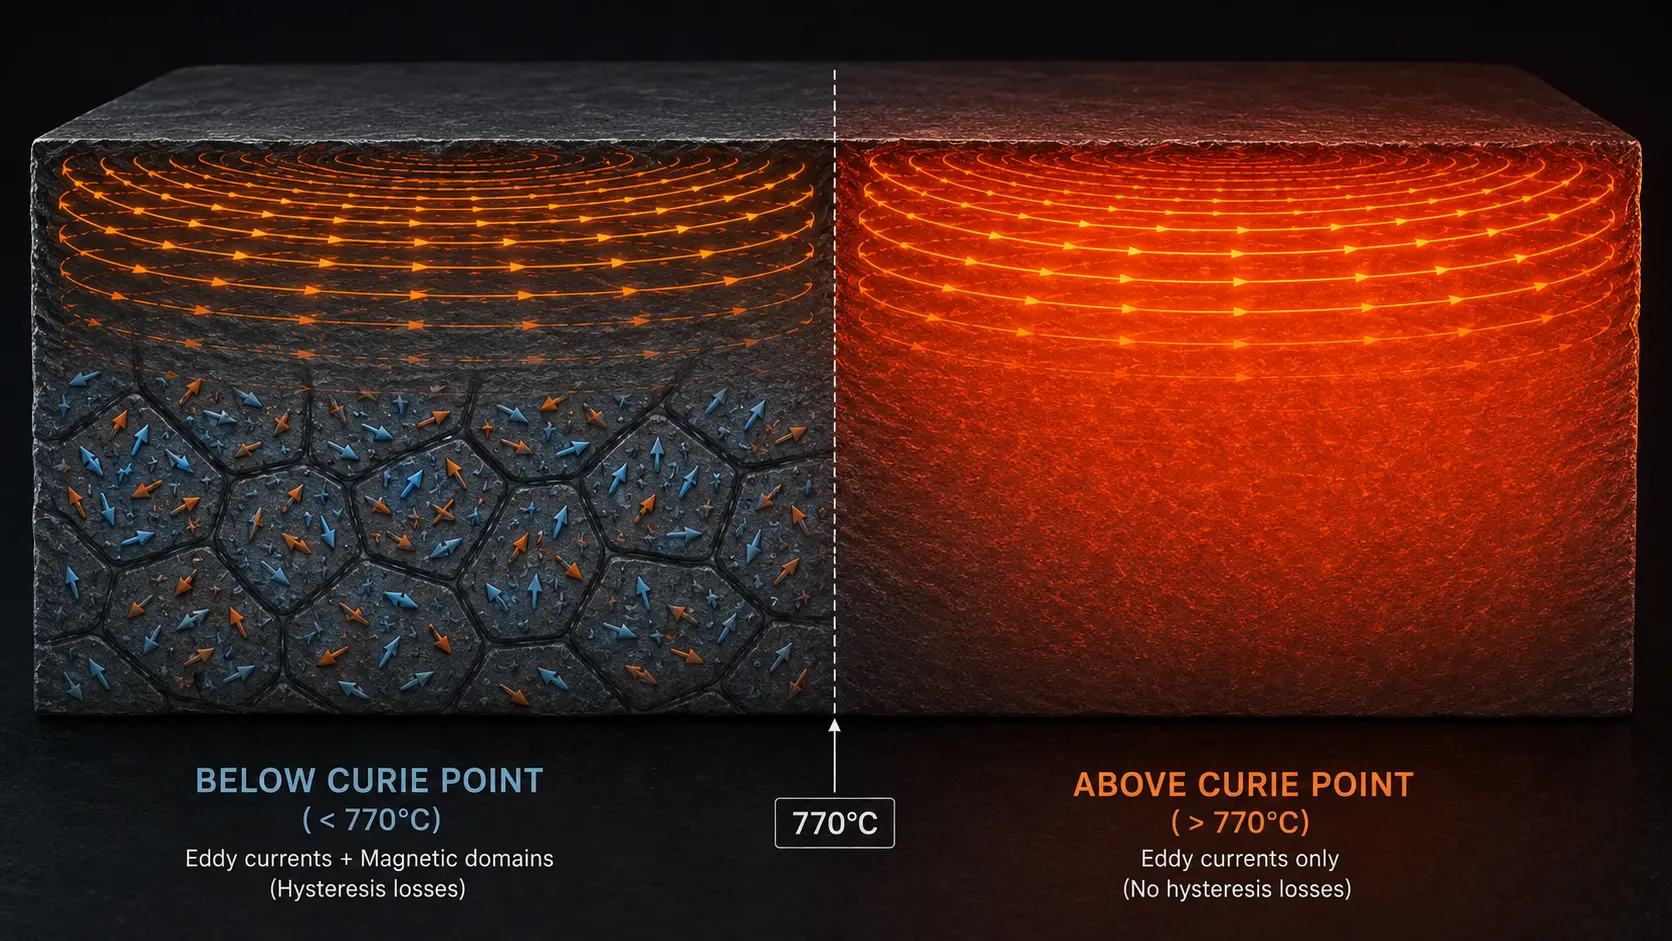
Một hiệu ứng thứ hai cộng hưởng với sự chuyển pha này: khi thép mất độ thấm từ tại điểm Curie, chính độ sâu thấm tăng lên. Dòng điện vốn bị nén chặt gần bề mặt nhờ độ thấm từ bỗng nhiên thâm nhập sâu hơn. Điều này thay đổi sự phân bố dòng xoáy — và do đó mô hình nhiệt — vào chính khoảnh khắc hiện tượng từ trễ biến mất. Hai hiệu ứng này là riêng biệt nhưng xảy ra cùng lúc, và phân biệt chúng có ý nghĩa quan trọng trong việc khắc phục sự cố quá trình. Sự thay đổi độ sâu bề mặt do độ thấm từ thường có ảnh hưởng lớn hơn đến hành vi nhiệt tổng thể so với chỉ mất từ trễ.
Đối với các vật liệu phi từ — nhôm, đồng, thép không gỉ austenit — điểm Curie không quan trọng vì trễ chưa bao giờ đóng góp ngay từ đầu. Gia nhiệt của chúng là dòng xoáy thuần túy từ đầu đến cuối, điều này làm cho hành vi gia nhiệt của chúng trở nên tuyến tính và có thể dự đoán hơn khi công suất và tần số được thiết lập. Đây là một lý do tại sao lựa chọn công suất gia nhiệt cảm ứng đối với vật liệu không từ tính được tính toán đơn giản hơn — không có đóng góp của độ trễ và không có chuyển đổi Curie để quản lý.
5. Tại sao sự phân biệt lại quan trọng đối với thiết kế quá trình
Nếu dòng điện xoáy chiếm ưu thế và độ trễ là thứ yếu, Tại sao lại cần phân biệt điều này? Bởi vì hiểu lầm hai cơ chế dẫn đến ba lỗi thiết kế cụ thể xuất hiện trong sản xuất.
Lỗi 1 — Giả định rằng hiện tượng trễ từ giúp vật liệu không từ tính. Nếu một quy trình thiết kế cho thép cacbon được điều chỉnh cho thép không gỉ hoặc nhôm mà không tính lại yêu cầu công suất, kết quả sẽ là thiếu nhiệt. Quy trình không chỉ mất đi đóng góp nhỏ từ hiện tượng trễ từ mà còn mất tính từ thẩm, vốn nén các dòng xoáy cảm ứng vào một lớp mỏng, có điện trở cao. Hiệu suất làm nóng hiệu quả giảm nhiều hơn tỷ lệ độ trễ 10–20% sẽ cho thấy.
Lỗi 2 - Bỏ qua quá trình chuyển đổi Curie trong thời gian chu kỳ. Đối với các quá trình làm nóng thép thông qua điểm Curie (bao gồm hầu như tất cả các ứng dụng làm cứng), tốc độ gia nhiệt không phải là hằng số. Tốc độ thay đổi khi hiện tượng trễ biến mất và độ sâu của lớp da mở rộng. Thời gian chu kỳ hoạt động ở một cài đặt nguồn điện có thể tạo ra cấu hình nhiệt độ khác ở cài đặt khác vì thời gian ở dưới đây so với. phía trên điểm Curie làm thay đổi tỷ lệ của chu kỳ được hưởng lợi từ hiện tượng trễ từ (hysteresis). Điều này liên quan khi mở rộng quy trình từ các thông số nguyên mẫu lên tốc độ sản xuất.
Lỗi 3 — Nhầm lẫn khi gán các hiệu ứng chuyển đổi Curie. Khi tốc độ làm nóng thay đổi ở 770°C, các vận hành viên đôi khi quy toàn bộ sự thay đổi cho tổn thất do hiện tượng trễ từ (hysteresis), trong khi thực tế là sự thay đổi độ thấm từ và sự mở rộng độ sâu lớp da (skin depth) kết quả mới là hiệu ứng lớn hơn. Xác định đúng nguyên nhân gốc rễ rất quan trọng vì hai hiệu ứng này có những tác động khác nhau đến cách bạn điều chỉnh quy trình — thay đổi tần số xử lý hiệu ứng độ sâu bề mặt; mất mát do hiện tượng từ trễ, tuy nhiên, không thể bù đắp bằng bất kỳ điều chỉnh thông số nào — một khi chi tiết vượt quá điểm Curie, đóng góp 10–20% đó đơn giản là biến mất.
Đối với thiết kế cuộn cảm ứng, sự phân biệt giữa dòng điện xoáy và từ trễ ảnh hưởng đến mức độ chặt chẽ mà cuộn dây phải kết nối với chi tiết. Vì dòng điện xoáy được cảm ứng bởi cường độ từ trường cục bộ, khoảng cách ghép nối trực tiếp điều khiển cường độ dòng điện xoáy - và do đó cơ chế gia nhiệt chiếm ưu thế. Cuộn dây lỏng lẻo tạo ra dòng điện xoáy yếu, và đối với thép từ tính dưới Curie, làm dịch chuyển số dư đóng góp sang độ trễ một chút - một chế độ vận hành kém hiệu quả. Khớp nối chặt tối đa hóa cường độ dòng điện xoáy và giảm thiểu tỷ lệ công suất dựa vào cơ chế thứ cấp.
Hiểu biết về phân loại tần số của thiết bị cảm ứng cũng được hưởng lợi từ sự khác biệt này. Tần số thấp tạo ra sự thâm nhập của dòng điện xoáy sâu hơn và mật độ dòng điện trên bề mặt thấp hơn — điều này làm tăng nhẹ đóng góp tương đối của hiện tượng từ trễ (nhiều thể tích vật liệu trải qua các dòng điện xoáy cường độ thấp hơn). Tần số cao nén các dòng điện xoáy vào một lớp bề mặt mỏng, cường độ, nơi sự gia nhiệt I²R chiếm ưu thế hoàn toàn. Đây là một lý do khác tại sao các quá trình tần số cao dễ kiểm soát hơn: kết quả hầu hết hoàn toàn phụ thuộc vào hành vi dòng điện xoáy có thể dự đoán được, với ảnh hưởng trễ từ tính không đáng kể.
🔑 Điểm mấu chốt
Dòng điện xoáy và trễ từ là hai cơ chế gia nhiệt trong gia nhiệt cảm ứng — nhưng chúng không phải là các đối tác bình đẳng. Dòng điện xoáy (gia nhiệt trở kháng I²R) cung cấp 80–90% nhiệt trong các quá trình tôi cứng công nghiệp. Trễ từ (ma sát miền từ) đóng góp 10–20% còn lại — và chỉ đối với các vật liệu ferromagnetic dưới điểm Curie (≈770°C).
Trên điểm Curie, trễ từ biến mất hoàn toàn. Đối với các vật liệu không từ tính, nó chưa bao giờ tồn tại. Thiết kế quy trình nên coi dòng điện xoáy là cơ chế chính, hiện tượng trễ từ như một bộ tăng cường phụ chỉ xuất hiện dưới các điều kiện cụ thể, và sự chuyển tiếp Curie như một sự thay đổi có thể dự đoán trong hành vi gia nhiệt mà phải được tính đến trong thời gian chu trình và lập trình công suất — không phải là một bí ẩn cần khắc phục sau khi phát sinh phế phẩm.
Câu hỏi thường gặp
Cái nào quan trọng hơn: dòng điện xoáy hay hiện tượng trễ từ trong gia nhiệt cảm ứng?
Dòng điện xoáy là cơ chế chi phối, cung cấp khoảng 80–90% nhiệt lượng tạo ra trong các quá trình tôi cứng cảm ứng công nghiệp điển hình. Hiệu ứng trễ góp phần 10–20% và chỉ đối với các vật liệu ferromagnetic (thép carbon, thép hợp kim, gang) dưới nhiệt độ Curie khoảng 770°C. Đối với các vật liệu không từ tính như nhôm, đồng, hoặc thép không gỉ austenit, hiệu ứng trễ không đóng góp gì — dòng xoáy là cơ chế làm nóng duy nhất.
Điều gì xảy ra với gia nhiệt cảm ứng trên điểm Curie?
Ở nhiệt độ Curie (≈770°C đối với thép), vật liệu mất tính chất ferromagnetic của nó. Hai điều xảy ra đồng thời: làm nóng do hiệu ứng trễ dừng hoàn toàn (các miền từ ngừng tồn tại), và độ sâu thấm tăng lên bởi vì độ thấm từ giảm gần bằng một, cho phép dòng điện Fu-cô xâm nhập sâu hơn vào chi tiết. Tốc độ làm nóng thay đổi rõ rệt — nhưng sự mở rộng độ sâu da thường có tác động lớn hơn đến hành vi làm nóng tổng thể so với chỉ mất năng lượng từ trễ. Sự chuyển đổi này có thể dự đoán được và phải được tính đến trong thời gian chu kỳ.
Gia nhiệt cảm ứng có hoạt động trên các vật liệu phi từ không?
Có — gia nhiệt cảm ứng hoạt động hiệu quả trên các vật liệu phi từ bao gồm nhôm, đồng, đồng thau, Titanium, và thép không gỉ austenit. Những vật liệu này tỏa nhiệt qua dòng điện xoáy riêng, không có đóng góp trễ. Bởi vì chúng không bao giờ trải qua quá trình chuyển đổi Curie, hành vi gia nhiệt của chúng tuyến tính hơn và có thể dự đoán được trên toàn bộ phạm vi nhiệt độ. Tuy nhiên, vật liệu có điện trở suất rất thấp (đồng, nhôm) đòi hỏi mật độ dòng điện cao hơn để đạt được tốc độ gia nhiệt tương tự như thép, bởi vì tổn thất I2R trên một đơn vị dòng điện cảm ứng thấp hơn.
Cần hỗ trợ kỹ thuật quy trình cho ứng dụng sưởi ấm cảm ứng của bạn?
Dù bạn đang làm cứng thép từ tính hay nung nóng hợp kim phi từ, đội ngũ kỹ thuật của chúng tôi có thể phân tích vật liệu chi tiết của bạn, hình học, và các mục tiêu sản xuất để thiết kế quy trình tính đến vật lý thực tế — không phải giả định đơn giản. Gửi yêu cầu của bạn để đánh giá kỹ thuật.


