
กระแวน้ำวนเทียบกับฮิสเทอรีซิสในการให้ความร้อนด้วยเหนี่ยวนำ: 5 ความแตกต่างที่สำคัญซึ่งกำหนดผลลัพธ์การทำความร้อนของคุณ
ทุกกระบวนการความร้อนเหนี่ยวนำสร้างความร้อนภายในชิ้นงานผ่านกระแสไฟฟ้าที่เกิดจากสนามแม่เหล็ก. แต่ไม่ใช่ทุกการใช้งานที่จะสร้างความร้อนในแบบเดียวกัน. กระแสไหลวนเทียบกับการสูญเสียฮิสเตอรีซิสในความร้อนเหนี่ยวนำ อธิบายกลไกทางกายภาพที่แตกต่างกันสองแบบ — และมีเพียงหนึ่งในนั้นที่ทำงานหนักในกระบวนการอุตสาหกรรมส่วนใหญ่. การสับสนระหว่างทั้งสองนำไปสู่ข้อสมมติที่ผิดเกี่ยวกับความต้องการกำลังไฟฟ้า, การเลือกความถี่, และสิ่งที่เกิดขึ้นเมื่อชิ้นส่วนข้ามอุณหภูมิ Curie. บทความนี้แยกแยะว่ากลไกแต่ละอย่างทำงานอย่างไร, แต่ละอย่างมีส่วนช่วยอย่างไรจริงๆ, และทำไมความแตกต่างนี้จึงสำคัญทันทีที่คุณย้ายจากทฤษฎีไปสู่การผลิต.
สารบัญ
1. การให้ความร้อนด้วยกระแส Eddy: กลไกหลัก
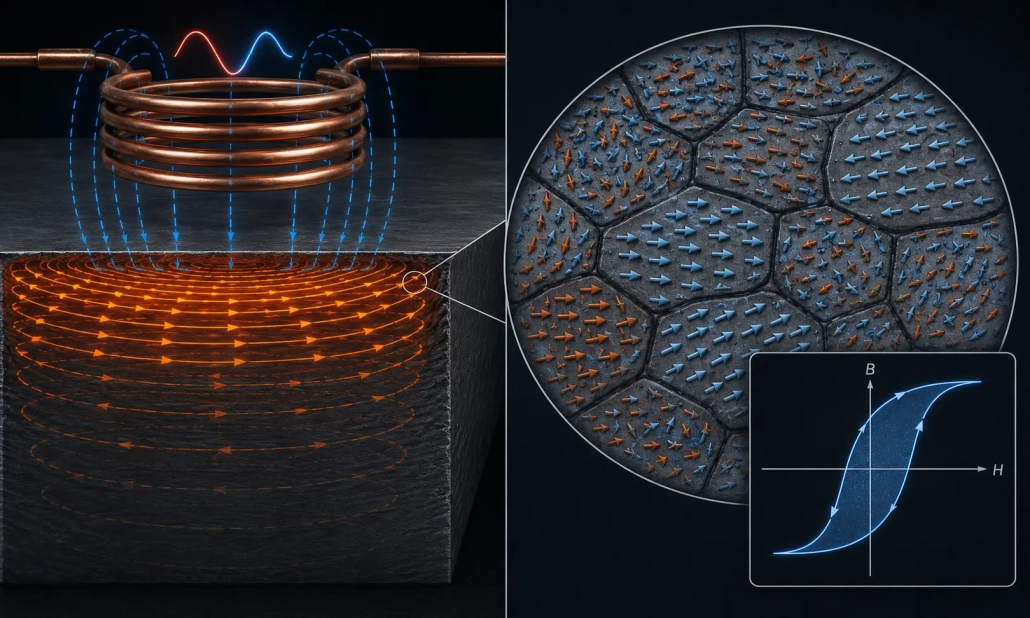
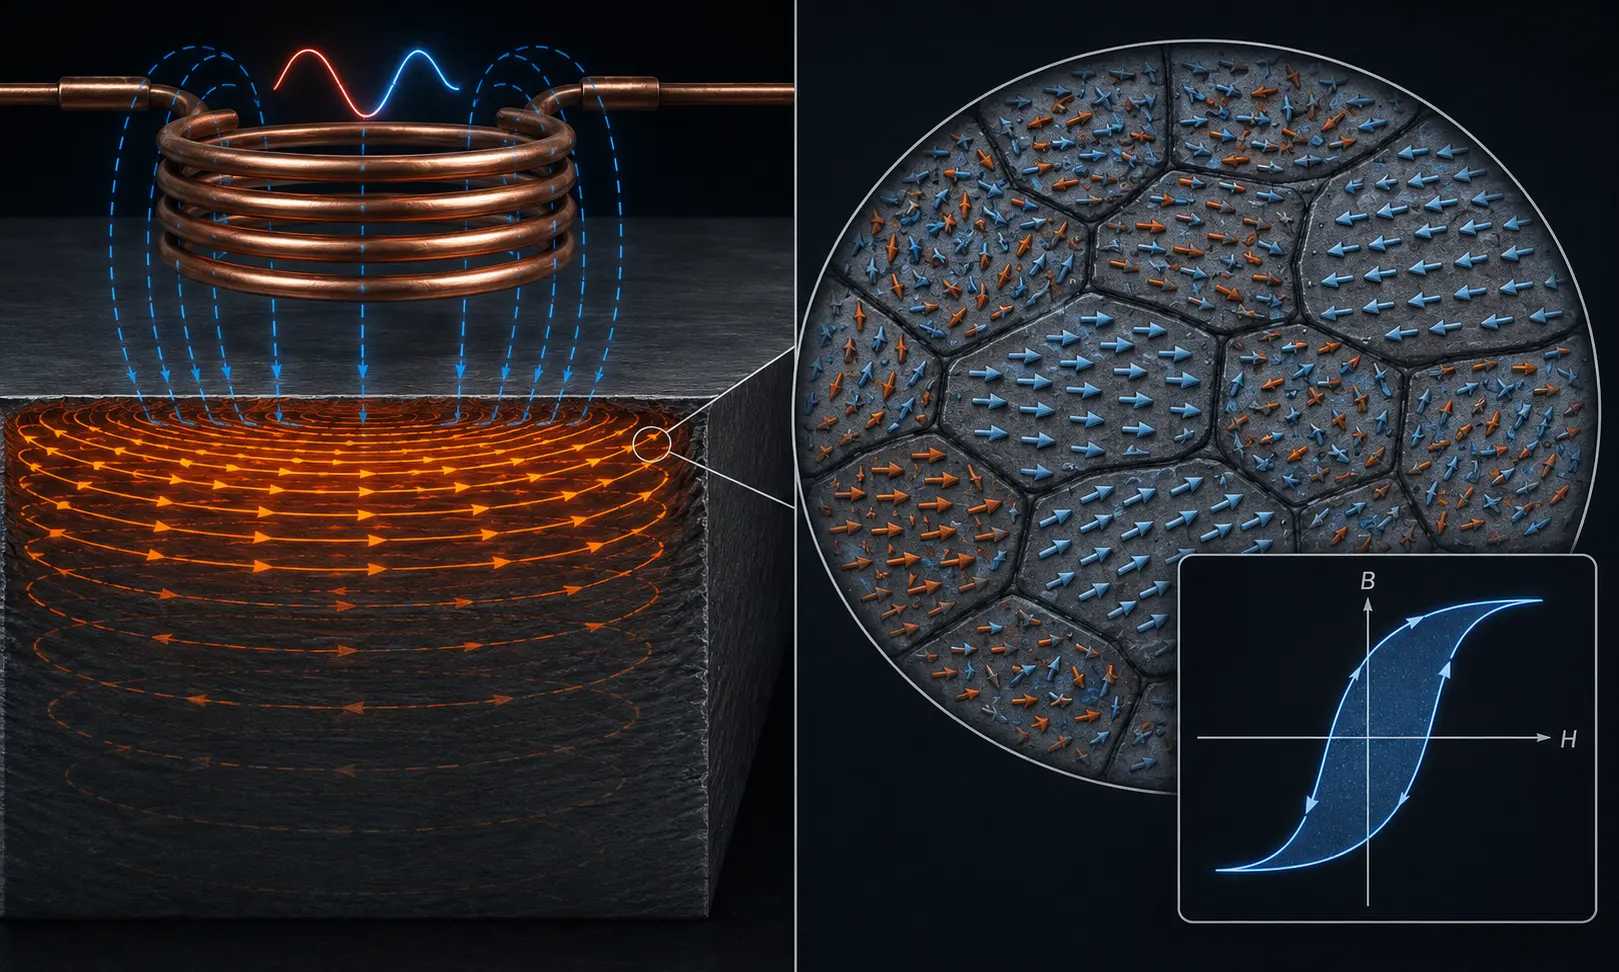
กระแสไฟฟ้าวนคือ วงจรไฟฟ้าที่หมุนเวียนอยู่ เกิดขึ้นภายในชิ้นงานโดยสนามแม่เหล็กสลับจากขดลวดเหนี่ยวนำ. เรียกว่า “กระแสน้ำวน” เพราะมันไหลในเส้นทางวงกลมปิด — เช่นกระแสน้ำวนในลำธาร — ภายในโลหะเอง. นี่คือหลักการเดียวกับที่กล่าวถึงในคู่มือของเราเกี่ยวกับ การทำงานของการให้ความร้อนด้วยการเหนี่ยวนำ: สนามแม่เหล็กสลับของคอยล์จะทำให้เกิดแรงดันไฟฟ้าในชิ้นงาน, และเนื่องจากชิ้นงานเป็นสื่อกระแสไฟฟ้า, แรงดันไฟฟ้านั้นขับกระแสผ่านมัน.
ความร้อนมาจาก ต้านทาน (ไอ²อาร์) การสูญเสีย. กระแสไฟฟ้าเหนี่ยวนำจะไหลผ่านความต้านทานไฟฟ้าของเหล็ก, และความต้านทานนั้นจะแปลงพลังงานไฟฟ้าเป็นความร้อน ซึ่งเป็นฟิสิกส์เดียวกันกับองค์ประกอบความร้อนแบบต้านทาน, ยกเว้นกระแสไฟฟ้าจะถูกเหนี่ยวนำแบบไร้สายแทนที่จะส่งผ่านสายไฟ. ปริมาณความร้อนที่เกิดขึ้นขึ้นอยู่กับ ความหนาแน่นของกระแสไฟฟ้า (กระแสไฟฟ้าไหลผ่านต่อหน่วยพื้นที่เท่าไร) และ ความต้านทานของวัสดุ (วัสดุต้านทานต่อการไหลของกระแสไฟฟ้าได้มากแค่ไหน). เหล็ก, ด้วยความต้านทานไฟฟ้าที่ค่อนข้างสูงเมื่อเทียบกับทองแดงหรืออลูมิเนียม, ทำความร้อนได้อย่างมีประสิทธิภาพภายใต้การเหนี่ยวนำด้วยเหตุผลนี้.
กระแสไฟฟ้าเวียน (Eddy currents) ก็เกิดขึ้นที่นี่ด้วย ความถี่กลายเป็นพารามิเตอร์ควบคุมหลัก. เนื่องจากปรากฏการณ์ผิวหนัง (skin effect), ความถี่สูงจะทำให้กระแสไฟฟ้าเวียนจำกัดอยู่เฉพาะชั้นผิวบาง ๆ — และด้วยเหตุนี้ทำให้พื้นที่หน้าตัดเล็กลงและต้านทานมีประสิทธิภาพสูงขึ้น — ส่งผลให้ความร้อนเกิดขึ้นเร็วขึ้น, ความร้อนตื้น. นี่คือเหตุผลว่าทำไม วิธีที่ความถี่มีผลต่อการเหนี่ยวนำความร้อน เป็นสิ่งที่แยกออกจากพฤติกรรมของกระแสไหลวนไม่ได้: ความถี่กำหนดความลึกที่กระแสไหลวนไหล, และความลึกนั้นกำหนดรูปแบบการให้ความร้อน.
2. การให้ความร้อนจากฮิสทีรีซิส: กลไกรอง
การให้ความร้อนแบบฮิสเตอร์ซิสแตกต่างโดยพื้นฐานจากการให้ความร้อนด้วยกระแสไหลวน — มันเป็น แม่เหล็ก, ไม่ใช่ความต้านทาน. วัสดุเฟอร์โรแมกเนติก เช่น เหล็ก ประกอบด้วยพื้นที่เล็ก ๆ ที่เรียกว่า โดเมนแม่เหล็ก, แต่ละโดเมนมีทิศทางแม่เหล็กของตัวเอง. ในสภาวะที่ไม่ถูกแม่เหล็ก, โดเมนเหล่านี้ชี้ไปแบบสุ่มและสนามของพวกมันจะยกเลิกกัน. เมื่อใช้สนามแม่เหล็กภายนอก เช่น สนามจากขดลวดเหนี่ยวนำ โดเมนจะหมุนเพื่อให้อยู่ในแนวเดียวกัน. เมื่อสนามกลับตัว (เช่นเดียวกับที่ทำทุกๆ ครึ่งรอบของ AC), โดเมนจะพลิกเพื่อจัดแนวในทิศทางตรงกันข้าม.
การพลิกครั้งนี้ไม่มีแรงเสียดทาน. การปรับเปลี่ยนแต่ละครั้งจะกระจายพลังงานจำนวนเล็กน้อยในรูปของความร้อน ซึ่งเรียกว่าเอฟเฟกต์ การสูญเสียฮิสเทรีซิสแม่เหล็ก. พลังงานที่สูญเสียไปต่อรอบเป็นสัดส่วนกับพื้นที่ที่วัสดุปิดล้อม เส้นโค้ง B-H (ความหนาแน่นของฟลักซ์แม่เหล็กเทียบกับ. ความแรงของสนามแม่เหล็ก), และพลังงานความร้อนฮิสเทรีซิสทั้งหมดจะเพิ่มขึ้นเชิงเส้นตามความถี่ - รอบต่อวินาทีที่มากขึ้นหมายถึงการพลิกโดเมนต่อวินาทีมากขึ้น, ซึ่งหมายถึงความร้อนที่มากขึ้น.
ข้อจำกัดที่สำคัญ: ฮิสเทรีซิสจะเกิดขึ้นในเท่านั้น วัสดุแม่เหล็กไฟฟ้า — เหล็ก, เหล็กหล่อ, โลหะผสมนิกเกิล — และในขณะที่พวกมันยังคงเป็นแม่เหล็กอยู่เท่านั้น. วัสดุที่ไม่เป็นแม่เหล็ก เช่น อลูมิเนียม, ทองแดง, เหล็กกล้าไร้สนิมออสเทนนิติก, ทองเหลือง, และประสบการณ์ไทเทเนียมอย่างแน่นอน การให้ความร้อนฮิสเทรีซีสเป็นศูนย์. สำหรับวัสดุเหล่านั้น, กระแสน้ำวนเป็นกลไกการทำความร้อนเพียงอย่างเดียว, และการออกแบบกระบวนการใด ๆ ที่พึ่งพาการมีส่วนร่วมของฮิสเทอรีซิสจะล้มเหลว.
3. การแบ่งสัดส่วนการมีส่วนร่วมจริง
ในเหล็กเฟอร์โรแมกเนติกตั้งแต่ห้องอุณหภูมิจนถึงจุดคูรี (≈770°C), ทั้งสองกลไกมีการทำงาน — แต่พวกมันไม่ได้มีส่วนเท่ากัน. กระแสวนให้ความร้อนประมาณ 80–90% ของความร้อนทั้งหมด ภายใต้เงื่อนไขการชุบแข็งด้วยเหนี่ยวนำแบบอุตสาหกรรมทั่วไป (ความถี่ปานกลางถึงสูง, ความหนาแน่นพลังงานปานกลางถึงสูง). ฮิสเทอรีซิสมีส่วนที่เหลือ 10–20%. สัดส่วนที่แน่นอนแตกต่างกันไปตามเกรดของวัสดุ, ความถี่, และความหนาแน่นของฟลักซ์, แต่ กระแสวนมักมีอิทธิพลเหนือกว่า ในกระบวนการชุบแข็งในทางปฏิบัติใดๆ.
การแยกนี้ไม่ใช่ตัวเลือกการออกแบบ — ถูกกำหนดโดยฟิสิกส์. การสูญเสียฮิสเทรีซิสต่อรอบได้รับการแก้ไขโดยพื้นที่ลูป B-H ของวัสดุ, ซึ่งเป็นสมบัติทางวัตถุ. การสูญเสียกระแสเอ็ดดี้, ในทางตรงกันข้าม, ปรับขนาดด้วย กำลังสองของทั้งความถี่และความหนาแน่นของฟลักซ์ — ดังนั้นเมื่อความถี่และกำลังเพิ่มขึ้นตามระดับการแข็งตัวของอุตสาหกรรม, กระแสน้ำวนพัดไปข้างหน้า. ที่ความถี่และความหนาแน่นของพลังงานที่ใช้ การชุบแข็งเฟืองด้วยไฟเหนี่ยวนำ และ การชุบแข็งเพลา (3–40 กิโลเฮิรตซ์, ความหนาแน่นของฟลักซ์สูง), hysteresis เป็นผลข้างเคียงเล็กน้อย, ไม่ใช่คันโยกออกแบบ.
สถานการณ์หนึ่งที่ฮิสเทรีซิสมีความสำคัญมากกว่าคือ ความถี่ต่ำ, เครื่องทำความร้อนความหนาแน่นฟลักซ์ต่ำ - ตัวอย่างเช่น, การอุ่นเครื่องหรือบรรเทาความเครียดบางประเภทที่ต่ำกว่าจุดกูรีซึ่งความเข้มข้นของกระแสน้ำวนถูกจำกัดโดยเจตนา. ในกรณีที่แคบเหล่านั้น, ฮิสเทรีซีสสามารถเข้าใกล้ 30–40% ของความร้อนทั้งหมด. แต่สิ่งเหล่านี้เป็นข้อยกเว้น, ไม่ใช่กฎ.
4. จุดคิวรี: จุดสิ้นสุดของฮิสทีรีซิส
เหล็กจะมีการเปลี่ยนแปลงพื้นฐานในเวลาประมาณ 770°C (อุณหภูมิกูรี): มันสูญเสียคุณสมบัติของเฟอร์โรแมกเนติกและกลายเป็นพาราแมกเนติก. โดเมนแม่เหล็กที่ทำให้เกิดการให้ความร้อนแบบฮิสทีรีซิส หยุดมีอยู่. เหนือจุดคิวรี, ฮิสทีรีซิสมีส่วนเพียงศูนย์ — พลังงานความร้อนทุกจูลจากจุดนั้นเป็นของกระแสไหลวนเพียงอย่างเดียว.
การเปลี่ยนผ่านนี้มีผลที่วัดได้ต่อกราฟการให้ความร้อน. ต่ำกว่าจุดคิวรี, กระแสไหลวนรวมกัน + การให้ความร้อนแบบฮิสทีรีซิสเป็นไปตามอัตราที่เดียว. ที่จุดคิวรี, ฮิสทีรีซิสหายไปและอัตราการให้ความร้อนเปลี่ยน — แต่เนื่องจากกระแสไหลวนให้ความร้อนส่วนใหญ่ไปแล้ว, การลดลงเป็น สังเกตได้แต่ไม่รุนแรง. ผู้ปฏิบัติการที่คุ้นเคยกับกระบวนการของตนมักสามารถระบุการเปลี่ยนผ่านของคิวรีได้จากการเปลี่ยนแปลงเล็กน้อยในกำลังไฟหรืออัตราการให้ความร้อนบนหน้าจอเครื่องจักร.
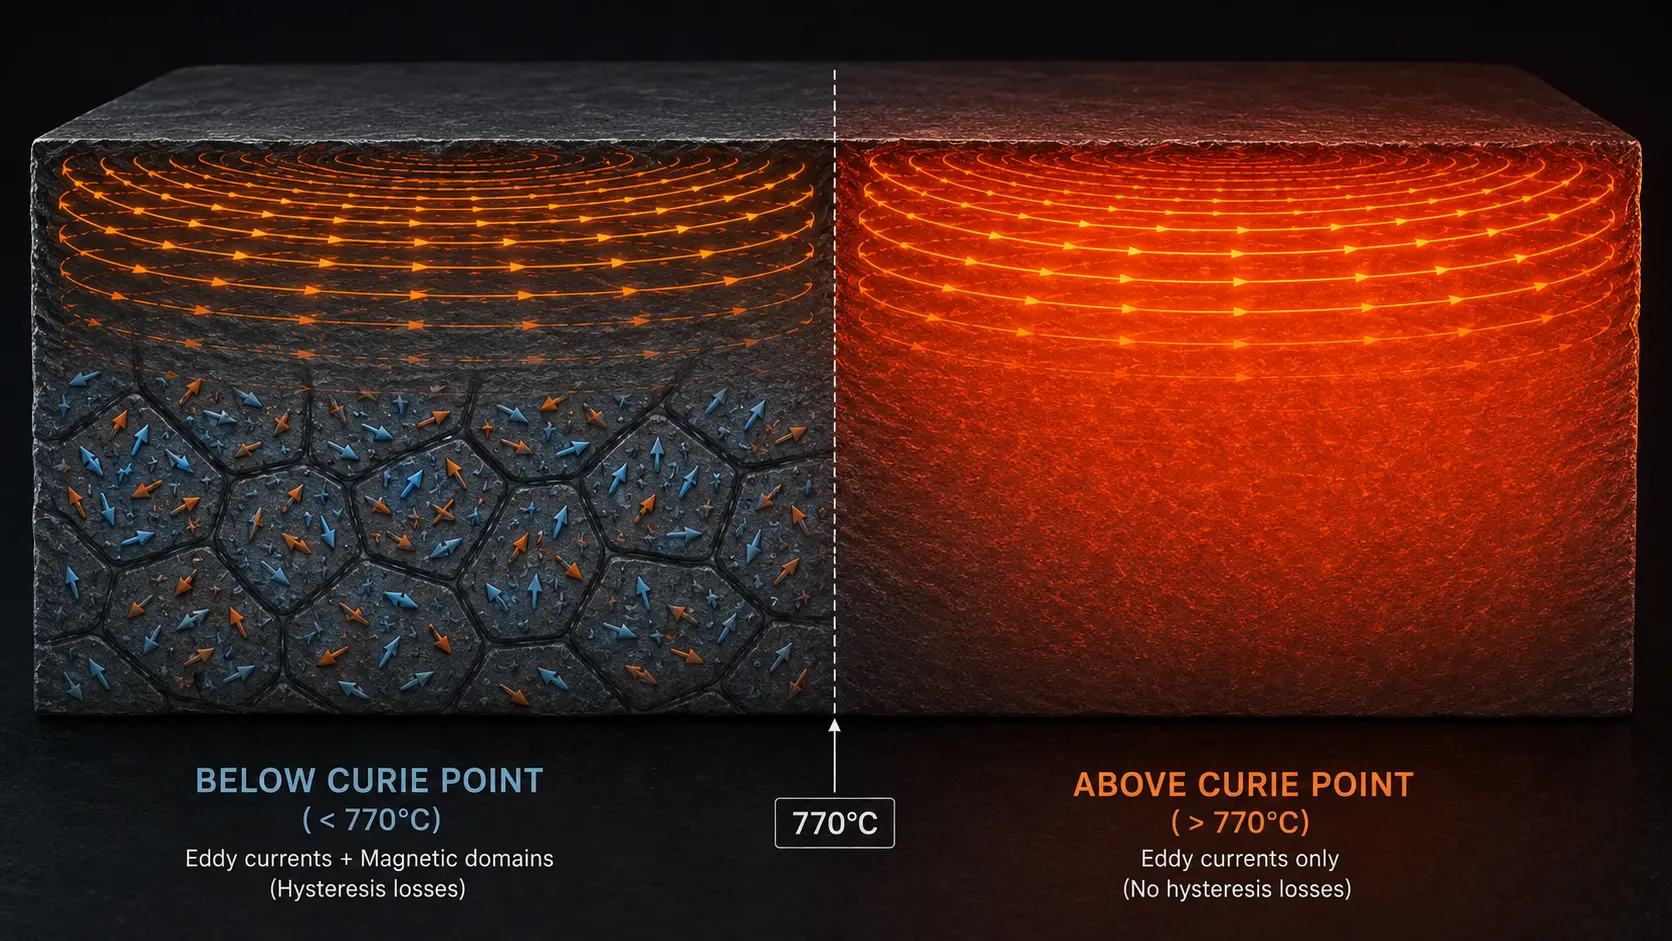
ผลกระทบที่สองเพิ่มความซับซ้อนให้กับการเปลี่ยนผ่านนี้: เมื่อเหล็กสูญเสียความสามารถในการนำแม่เหล็กของมันที่จุดคิวรี, การจัดเรียง ความลึกผิวเพิ่มขึ้น. กระแสไฟฟ้าสลับที่ถูกบีบอัดแน่นใกล้ผิวโดยความสามารถในการนำแม่เหล็กจู่ๆ แทรกซึมลึกลงไป. นี่เปลี่ยนการกระจายตัวของกระแสวน — และดังนั้นรูปแบบการให้ความร้อน — ในช่วงเวลาที่การสูญเสียฮิสเทอรีซิสหายไปพอดี. ผลลัพธ์ทั้งสองแตกต่างกันแต่เกิดขึ้นพร้อมกัน, และการแยกแยะระหว่างพวกมันมีความสำคัญต่อการแก้ไขปัญหาในกระบวนการ. การเปลี่ยนแปลงความลึกของผิวหนังที่เกิดจากความสามารถในการนำแม่เหล็กมักจะมีผลกระทบต่อพฤติกรรมการให้ความร้อนโดยรวมมากกว่าการสูญเสียฮิสเทอรีซิสเพียงอย่างเดียว.
สำหรับวัสดุที่ไม่ใช่แม่เหล็ก — อะลูมิเนียม, ทองแดง, สเตนเลสออสเทนนิติก - จุดกูรีไม่เกี่ยวข้องเนื่องจากฮิสเทรีซิสไม่เคยมีส่วนช่วยตั้งแต่แรก. เครื่องทำความร้อนของพวกเขาคือ กระแสเอ็ดดี้บริสุทธิ์ตั้งแต่ต้นจนจบ, ซึ่งทำให้พฤติกรรมการทำความร้อนเป็นเส้นตรงมากขึ้นและคาดเดาได้เมื่อตั้งค่ากำลังและความถี่แล้ว. นี่คือเหตุผลหนึ่งว่าทำไม การเลือกกำลังไฟฟ้าสำหรับการเหนี่ยวนำความร้อน สำหรับวัสดุที่ไม่ใช่แม่เหล็กจะมีการคำนวณที่ง่ายกว่า — ไม่มีส่วนฮิสเทรีซีสที่ต้องพิจารณา และไม่มีการเปลี่ยนแปลงของ Curie ในการจัดการ.
5. เหตุใดความแตกต่างจึงมีความสำคัญต่อการออกแบบกระบวนการ
ถ้าไฟฟ้ากระแสวนมีอิทธิพลและฮิสเทอริซิสเป็นรอง, ทำไมความแตกต่างถึงสำคัญเลย? เพราะความเข้าใจผิดเกี่ยวกับกลไกทั้งสองนำไปสู่ ข้อผิดพลาดในการออกแบบสามประการ ที่ปรากฏในการผลิต.
ข้อผิดพลาด 1 — สมมติว่าฮิสเทอริซิสนำประโยชน์กับวัสดุที่ไม่ใช่แม่เหล็ก. ถ้ากระบวนการที่ออกแบบมาสำหรับเหล็กกล้าคาร์บอนถูกปรับใช้กับสแตนเลสหรืออลูมิเนียมโดยไม่คำนวณความต้องการพลังงานใหม่, ผลลัพธ์จะทำให้ความร้อนต่ำเกินไป. กระบวนการนี้สูญเสียไม่เพียงแต่การมีส่วนร่วมของฮิสเทรีซิสเพียงเล็กน้อยเท่านั้น แต่ยังสูญเสียความสามารถในการซึมผ่านของแม่เหล็กที่บีบอัดกระแสเอ็ดดี้ให้เป็นกระแสบาง ๆ, ชั้นความต้านทานสูง. ประสิทธิภาพการทำความร้อนที่มีประสิทธิภาพลดลงมากกว่าส่วนแบ่งฮิสเทรีซิส 10–20% ที่แนะนำ.
ข้อผิดพลาด 2 — ละเว้นการเปลี่ยนแปลงของ Curie ในจังหวะเวลาของวงจร. สำหรับกระบวนการให้ความร้อนเหล็กผ่านจุดกูรี (ซึ่งรวมถึงการใช้งานชุบแข็งเกือบทั้งหมด), อัตราการทำความร้อนไม่คงที่. อัตราการเปลี่ยนแปลงเมื่อฮิสเทรีซีสหายไปและความลึกของผิวหนังขยายใหญ่ขึ้น. เวลารอบที่ทํางานที่การตั้งค่าพลังงานหนึ่งอาจทําให้เกิดโปรไฟล์อุณหภูมิที่แตกต่างกันในอีกระดับหนึ่ง เพราะเวลาที่ใช้ต่ํากว่า. เหนือจุดคูรีจะเปลี่ยน สัดส่วนของวงจรที่ได้รับประโยชน์จากฮิสเทอรีซิส. สิ่งนี้มีความสําคัญเมื่อปรับขนาดกระบวนการจากพารามิเตอร์ต้นแบบไปยังความเร็วการผลิต.
ข้อผิดพลาด 3 — การแบ่งผลกระทบของการเปลี่ยนผ่านคูรีผิด. เมื่ออัตราการให้ความร้อนเปลี่ยนที่ 770°C, ผู้ปฏิบัติงานบางครั้งอาจระบุการเปลี่ยนแปลงทั้งหมดว่าเกิดจากการสูญเสียฮิสเทอรีซิส, ในขณะที่ความจริงแล้ว การเปลี่ยนแปลงความสามารถในการซึมผ่านและการขยายความลึกของผิวที่เกิดขึ้น เป็นผลกระทบที่ใหญ่กว่า. การระบุสาเหตุที่แท้จริงอย่างถูกต้องมีความสำคัญเพราะผลกระทบทั้งสองมีนัยต่างกันสำหรับวิธีปรับกระบวนการ — การเปลี่ยนความถี่จะจัดการกับผลกระทบความลึกของผิว; การสูญเสียจากฮิสทีรีซิส, อย่างไรก็ตาม, ไม่สามารถชดเชยได้โดยการปรับพารามิเตอร์ใด ๆ — เมื่อชิ้นส่วนผ่านจุดเคอร์รี, ส่วนที่มีสัดส่วน 10–20% นั้นก็หายไปทันที.
สำหรับ การออกแบบขดลวดเหนี่ยวนำ, ความแตกต่างระหว่างกระแสวนและฮิสทีรีซิสมีอิทธิพลต่อว่าขดลวดต้องเชื่อมต่อกับชิ้นส่วนแน่นเพียงใด. เนื่องจากกระแสวนเกิดขึ้นจากความเข้มของสนามแม่เหล็กท้องถิ่น, ระยะห่างการเชื่อมต่อควบคุมความเข้มของกระแสวนโดยตรง — และดังนั้นกลไกการให้ความร้อนหลัก. ขดลวดที่เชื่อมต่อหลวมสร้างกระแสวนอ่อน, และสำหรับเหล็กแม่เหล็กต่ำกว่าเคอร์รี, นั่นทำให้สัดส่วนการมีส่วนร่วมเล็กน้อยเอนไปทางฮิสเทอรีซิส — เป็นโหมดการทำงานที่ไม่มีประสิทธิภาพ. การเชื่อมต่อแน่นเพิ่มความเข้มของกระแสวนสูงสุดและลดสัดส่วนพลังงานที่พึ่งพากลไกรอง.
การเข้าใจ การจำแนกความถี่ของอุปกรณ์เหนี่ยวนำ ยังได้รับประโยชน์จากความแตกต่างนี้. ความถี่ต่ำจะทำให้กระแสฟลักซ์วนลึกลงและความหนาแน่นของกระแสที่พื้นผิวต่ำลง — ซึ่งเพิ่มการมีส่วนร่วมสัมพัทธ์ของฮิสเทอรีซิสเล็กน้อย (วัสดุปริมาตรมากขึ้นที่เผชิญกับกระแสฟลักซ์วนความเข้มต่ำ). ความถี่สูงจะบีบอัดกระแสฟลักซ์วนให้อยู่ในชั้นบาง ๆ, ผิวที่เข้มข้นซึ่งการให้ความร้อนแบบ I²R มีอิทธิพลเหนือกว่ามาก. นี่เป็นอีกเหตุผลว่าทำไมกระบวนการความถี่สูงจึงควบคุมได้ง่ายกว่า: ผลลัพธ์ขึ้นอยู่กับพฤติกรรมของกระแสวนที่คาดเดาได้เกือบทั้งหมด, โดยมีอิทธิพลจากฮิสเทอรีซิสแทบไม่มี.
🔑 ข้อคิดสำคัญ
กระแสวนและฮิสเทอรีซิสเป็นกลไกความร้อนสองแบบในระบบทำความร้อนด้วยการเหนี่ยวนำ — แต่ทั้งสองไม่ใช่ผู้ร่วมมือที่เท่าเทียมกัน. กระแสวน (ความร้อนจากความต้านทาน I²R) ให้ความร้อนประมาณ 80–90% ในกระบวนการชุบแข็งในอุตสาหกรรม. ฮิสเทอรีซิส (แรงเสียดทานของโดเมนแม่เหล็ก) มีส่วนกับความร้อนที่เหลือ 10–20% — และใช้ได้เฉพาะกับวัสดุเฟอร์โรแมกเนติกที่ต่ำกว่าจุดคิวรีเท่านั้น (≈770°C).
เหนือจุดคิวรี, ฮิสเทอรีซิสหายไปทั้งหมด. สำหรับวัสดุที่ไม่ใช่แม่เหล็ก, มันไม่เคยมีอยู่จริง. การออกแบบกระบวนการควรพิจารณากระแสไหลวนเป็นกลไกหลัก, ฮิสทีรีซิสเป็นตัวเสริมรองที่ปรากฏเฉพาะภายใต้เงื่อนไขบางอย่างเท่านั้น, และการเปลี่ยนแปลงของคิวรีเป็นการเปลี่ยนแปลงพฤติกรรมการให้ความร้อนที่สามารถทำนายได้ซึ่งต้องนำมาคำนวณในเรื่องการตั้งเวลาของรอบและโปรแกรมกำลัง — ไม่ใช่เรื่องลึกลับที่จะต้องแก้ไขหลังจากเกิดของเสีย.
คำถามที่พบบ่อย
อันไหนสำคัญกว่า: กระแสไหลวนหรือฮิสทีรีซิสในการเหนี่ยวนำความร้อน?
กระแสไหลวนเป็นกลไกที่มีบทบาทเด่น, ให้ความร้อนประมาณ 80–90% จากความร้อนที่เกิดขึ้นในกระบวนการทำให้แข็งด้วยการเหนี่ยวนำแบบอุตสาหกรรมทั่วไป. ฮิสทีรีซิสมีส่วนประมาณ 10–20% และเฉพาะสำหรับวัสดุเฟอร์โรแมกเนติกเท่านั้น (เหล็กกล้าคาร์บอน, เหล็กกล้าอัลลอย, เหล็กหล่อ) ต่ำกว่าจุดเคอรีประมาณ 770°C. สำหรับวัสดุที่ไม่เป็นแม่เหล็ก เช่น อะลูมิเนียม, ทองแดง, หรือสแตนเลสออสเทนนิติก, ฮิสทีรีซิสมีส่วนเท่ากับศูนย์ — กระแสฟูปเป็นกลไกการให้ความร้อนเพียงอย่างเดียว.
เกิดอะไรขึ้นกับการให้ความร้อนด้วยการเหนี่ยวนำที่อุณหภูมิสูงกว่าจุดเคอรี?
ที่อุณหภูมิเคอรี (≈770°C สำหรับเหล็ก), วัสดุสูญเสียคุณสมบัติแม่เหล็กถาวรของมัน. สองสิ่งเกิดขึ้นพร้อมกัน: การให้ความร้อนด้วยฮิสทีรีซิสหยุดอย่างสมบูรณ์ (โดเมนแม่เหล็กหยุดการมีตัวตน), และ ความลึกผิวเพิ่มขึ้น เนื่องจากความสามารถแม่เหล็กลดลงจนเกือบเท่ากับหนึ่ง, อนุญาตให้กระแสไฟฟ้าวนทะลุลึกเข้าไปในชิ้นส่วนได้. อัตราการให้ความร้อนเปลี่ยนแปลงอย่างสังเกตได้ — แต่การขยายความลึกของชั้นผิวมักมีผลต่อพฤติกรรมการให้ความร้อนโดยรวมมากกว่าการสูญเสียฮิสทีรีซิสเพียงอย่างเดียว. การเปลี่ยนแปลงนี้สามารถทำนายได้และต้องนำมาพิจารณาในการตั้งเวลาของรอบ.
การเหนี่ยวนำความร้อนใช้ได้กับวัสดุที่ไม่ใช่แม่เหล็กหรือไม่?
ใช่ — การเหนี่ยวนำความร้อนสามารถใช้ได้อย่างมีประสิทธิภาพกับวัสดุที่ไม่ใช่แม่เหล็กรวมถึงอะลูมิเนียม, ทองแดง, ทองเหลือง, ไทเทเนียม, และเหล็กกล้าไร้สนิมออสเทนนิติก. วัสดุเหล่านี้ให้ความร้อนผ่าน กระแสวน (eddy currents) เพียงอย่างเดียว, โดยไม่มีส่วนร่วมของฮิสทีรีซีส. เนื่องจากพวกมันไม่เคยผ่านการเปลี่ยนแปลงคิวรี (Curie transition), พฤติกรรมการให้ความร้อนของพวกมันจึงเป็นเชิงเส้นและคาดการณ์ได้มากขึ้นในช่วงอุณหภูมิทั้งหมด. อย่างไรก็ตาม, วัสดุที่มีความต้านทานไฟฟ้าต่ำมาก (ทองแดง, อลูมิเนียม) ต้องการความหนาแน่นของกระแสสูงขึ้นเพื่อให้ได้อัตราการให้ความร้อนเท่ากับเหล็ก, เพราะการสูญเสีย I²R ต่อหน่วยของกระแสเหนี่ยวนำน้อยกว่า.
ต้องการการสนับสนุนด้านวิศวกรรมกระบวนการสำหรับการใช้งานการให้ความร้อนด้วยเหนี่ยวนำของคุณ?
ไม่ว่าคุณจะชุบแข็งเหล็กแม่เหล็กหรือทำความร้อนโลหะผสมที่ไม่ใช่แม่เหล็ก, ทีมวิศวกรรมของเราสามารถวิเคราะห์วัสดุชิ้นส่วนของคุณ, รูปทรงเรขาคณิต, และเป้าหมายการผลิตเพื่อออกแบบกระบวนการที่คำนึงถึงฟิสิกส์ที่แท้จริง — ไม่ใช่สมมติฐานที่ง่าย ๆ. ส่งข้อกำหนดของคุณเพื่อการประเมินทางเทคนิค.


