หลักการพื้นฐาน
การให้ความร้อนด้วยการเหนี่ยวนำเป็นเทคโนโลยีการให้ความร้อนโดยไม่สัมผัส, die การเหนี่ยวนำแม่เหล็กไฟฟ้า ใช้, um Wärme im Inneren von Metallwerkstoffen zu erzeugen. Ihr Funktionsprozess lässt sich in drei zentrale Schritte unterteilen:
- Strom wird durch eine Induktionsspule (in der Regel aus Kupferrohren) geleitet, wodurch ein wechselndes Magnetfeld um die Spule entsteht.
- Wird ein leitfähiges metallisches Werkstück in dieses wechselnde Magnetfeld eingebracht, werden durch elektromagnetische Induktion Wirbelströme (kreisförmige elektrische Ströme) im Werkstück induziert.
- Die Wirbelströme treffen beim Fließen durch das Metall auf Widerstand. Gemäß dem Joule-Effekt wandelt dieser Widerstand elektrische Energie in Wärmeenergie um, sodass sich das Werkstück schnell von innen nach außen erwärmt.
การผจญภัยของวิชทิเก
- การให้ความร้อนอย่างรวดเร็ว: Die Wärme wird direkt im Metall erzeugt, daher ist die Erwärmungsrate 2-10 Mal schneller als bei herkömmlichen Verfahren. Beispielsweise kann ein Werkstück aus Kohlenstoffstahl in nur wenigen Sekunden bis einigen zehn Sekunden auf 1200℃ (Schmiedetemperatur) erhitzt werden.
- Gleichmäßige Temperaturverteilung: Das wechselnde Magnetfeld lässt sich präzise steuern, wodurch sichergestellt wird, dass die Innen- und Außentemperaturen des Werkstücks um weniger als 5℃ voneinander abweichen (bei kleinen und mittelgroßen Werkstücken). So werden durch ungleichmäßige Erwärmung verursachte Risse vermieden.
- ประหยัดพลังงาน: Der Wärmenutzungsgrad liegt bei bis zu 85%-95% (herkömmliche Flammenerwärmung erreicht nur 30%-50%), da keine Wärmeverluste durch offene Flammen oder Wärmestrahlung an die Umgebung entstehen.
- Berührungslos & sauber: Zwischen Induktionssspule und Werkstück besteht kein direkter Kontakt, wodurch Verunreinigungen durch Brennstoffrückstände oder Oxidation vermieden werden. Das Verfahren eignet sich für saubere Produktionsumgebungen (z. B. Herstellung von Medizinprodukten und Lebensmittelverarbeitung).
- การควบคุมที่แม่นยำ: อุณหภูมิการทำความร้อน, Erwärmungszeit und Erwärmungszone können durch Anpassung von Parametern wie der Frequenz des Wechselstroms (1kHz-1MHz) und der Stromstärke genau eingestellt werden und erfüllen so die Anforderungen unterschiedlicher Prozesse.
ส่วนประกอบหลัก
- แหล่งจ่ายไฟเหนี่ยวนำ: ส่วนประกอบหลัก, ระบบไฟฟ้ากระแสสลับอุตสาหกรรม (50/60Hz) แปลงเป็นไฟฟ้ากระแสสลับความถี่สูง. มันกำหนดประสิทธิภาพการทำความร้อนและความแม่นยำในการควบคุมอุณหภูมิของระบบ.
- ขดลวดเหนี่ยวนำ: ตัว “สื่อกลางในการส่งผ่านพลังงาน”, ที่สร้างสนามแม่เหล็กสลับ. รูปทรงของมัน (z. B. ทรงกระบอก, ทรงสี่เหลี่ยม, ทรงวงแหวน) และขนาดจะปรับให้เหมาะสมกับรูปทรงและขนาดของชิ้นงาน (z. B. ขดลวดวงแหวนสำหรับการทำความร้อนท่อ, ขดลวดแบนสำหรับการทำความร้อนแผ่นบาง).
- ระบบระบายความร้อน: Da Induktionsspule und Stromversorgung während des Betriebs Wärme erzeugen, ist ein Kühlsystem (in der Regel Wasserkühlung) erforderlich, เพื่อรักษาอุณหภูมิการทำงานปกติของพวกเขา. น้ำหล่อเย็นคุณภาพสูง (ที่มีค่าการนำไฟฟ้าต่ำ) สามารถป้องกันการกัดกร่อนของขดลวดและความล้มเหลวของแหล่งจ่ายไฟ.
Typische Anwendung
- การตีโลหะ & การอบความร้อน: ให้ความร้อนกับชิ้นงานโลหะให้ถึงอุณหภูมิสำหรับการตี (เช่นในการตีแบบเหนี่ยวนำ);ดำเนินกระบวนการบำบัดความร้อน เช่น การอบอ่อน, การชุบแข็งและการให้ความร้อนชิ้นงาน, เพื่อปรับปรุงความแข็งและความเหนียวของพวกมัน (z. B. การชุบแข็งเฟืองรถยนต์).
- การเชื่อม & การเชื่อมแข็งตัวแบบแข็ง: การให้ความร้อนเฉพาะจุดของรอยเชื่อมเพื่อทำการเชื่อม (เหมือนกับการเชื่อมด้วยแรงเหนี่ยวนำของท่อและชิ้นส่วนรถยนต์);การบัดกรีแข็งชิ้นส่วนขนาดเล็ก (z. B. การบัดกรีแข็งปลายเครื่องมือคาร์ไบด์และท่อเจาะ).
- อาหาร- & อุตสาหกรรมยา: การปิดผนึกปากกระป๋องอาหาร (การปิดผนึกด้วยแรงเหนี่ยวนำเพื่อป้องกันการรั่วและยืดอายุการเก็บ);การปลอดเชื้อของโลหะในการผลิตยา (ผลิตภัณฑ์ยาและเทคโนโลยี).
- การปลอดเชื้อและเครื่องมือไฟฟ้า: การปลอดเชื้อของแบตเตอรี่ลิเทียม (z. B. การปลอดเชื้อของชิป);การปลอดของแบตเตอรี่ลิเทียมที่ผลิตจากการผลิตยา.

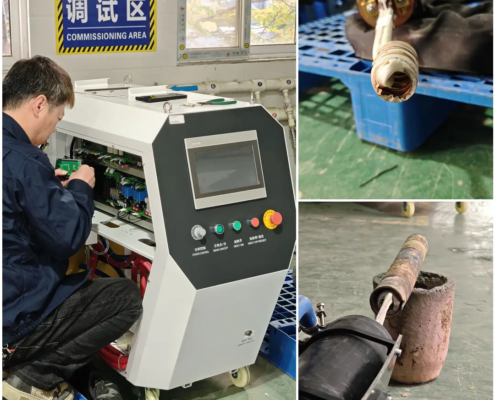 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/11/100mm-id-steel-pipe-internal-induction-heating-system.webp
1080
1080
ซีอุ่ ยานัน
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
ซีอุ่ ยานัน2026-11-20 09:08:452026-11-20 09:08:45เครื่องทำความร้อนเหนี่ยวนำภายในสำหรับ 100 ท่อเหล็ก ID. มม
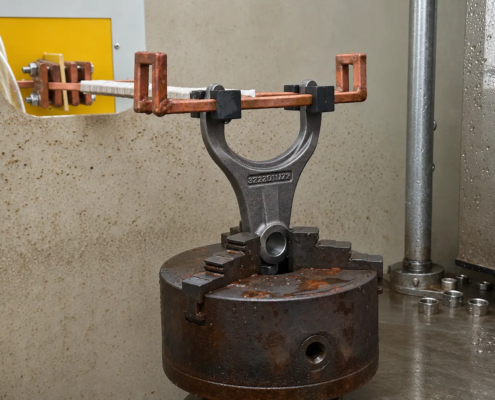 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/11/shift-fork-induction-hardening-fixture.webp
1086
1448
ซีอุ่ ยานัน
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
ซีอุ่ ยานัน2026-11-19 05:23:012026-11-19 05:23:01การชุบแข็งแบบเหนี่ยวนำด้วย Shift Fork ด้วยอุปกรณ์ทำความร้อนและดับแบบเหนี่ยวนำแบบกำหนดเอง
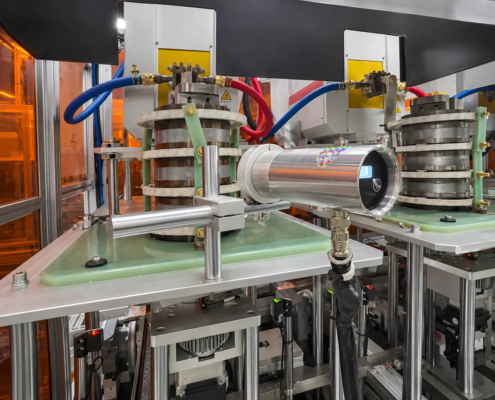 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/11/motor-rotor-core-induction-heating-temperature-monitoring.webp
1086
1448
ซีอุ่ ยานัน
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
ซีอุ่ ยานัน2026-11-18 06:02:002026-11-18 06:02:00ระบบทำความร้อนเหนี่ยวนำอัตโนมัติสำหรับการบ่มด้วยกาวในการผลิตแกนโรเตอร์มอเตอร์


