
Recocido por inducción
Recocido por inducción es de alta eficiencia, Proceso de tratamiento térmico de metales ecológico impulsado por tecnología de calentamiento por inducción.. Diseñado para refinar la microestructura metálica., Esta técnica avanzada implica calentar piezas de trabajo a una temperatura precisa mediante inducción electromagnética., mantener la temperatura durante un tiempo controlado, y luego enfriarlos lentamente. Sus objetivos principales son eliminar el estrés interno., ablandar materiales, mejorar la ductilidad y la dureza, y optimizar la maquinabilidad, sentando una base sólida para el procesamiento posterior de alta calidad.
Cómo Funciona: Controlado, Uniforme & Confiable
- Calentamiento por inducción dirigido
Las piezas de trabajo se colocan dentro de una bobina de inducción diseñada a medida.. Cuando la corriente alterna fluye a través de la bobina., se genera un campo magnético de alta frecuencia, inducir corrientes parásitas dentro del metal. El efecto térmico de estas corrientes calienta la pieza de trabajo de manera uniforme, ya sea en toda la superficie o en áreas localizadas específicas, hasta la temperatura óptima de recocido (generalmente por encima del punto de recristalización del metal).
- Sujeción de precisión & Enfriamiento lento
La pieza de trabajo se mantiene a la temperatura objetivo durante un tiempo predeterminado para asegurar una transformación interna consistente de la microestructura. Luego se enfría lentamente (mediante enfriamiento en horno, enfriamiento al aire, u otros métodos regulados). Este enfriamiento gradual permite que los granos de metal deformados se recristalicen en granos uniformes, finos y equiaxados, eliminando efectivamente el estrés residual acumulado durante la fundición, forja, o el trabajo en frío.
Por qué elegir el recocido por inducción?
- Limpio & Producción ecológica
El proceso no produce llamas abiertas, gases de combustión, ni ruido excesivo. También requiere un espacio menor en comparación con el equipo de recocido tradicional, alineándose con estrictas normas ambientales globales y apoyando prácticas de manufactura sostenible.
- Calentamiento uniforme & Calidad consistente
La inducción electromagnética permite un control preciso de la temperatura, evitando los puntos calientes y los problemas de calentamiento desigual comunes en el recocido en horno tradicional. Esto garantiza propiedades mecánicas consistentes en cada pieza de trabajo., Reducir los rechazos y mejorar la confiabilidad del producto..
- Eficiencia energética & Ahorro de tiempo
A diferencia del recocido en horno, que requiere precalentar todo el cuerpo del horno, el recocido por inducción calienta directamente la pieza de trabajo.. Esto reduce el tiempo de calentamiento hasta 70% y minimiza la pérdida de calor al entorno circundante., Reducir drásticamente los costos de energía y aumentar el rendimiento de la producción..
- Flexible & Totalmente automatizable
Ajustando el diseño de la bobina, la frecuencia de corriente, y duración del calentamiento, El proceso se puede adaptar a piezas de trabajo de todos los tamaños y formas, desde pequeños componentes de precisión hasta grandes piezas estructurales.. Se integra perfectamente con líneas de producción automatizadas., habilitando vehículos no tripulados, operación continua para fabricación en masa.
Aplicación típica
Postratamiento de soldadura: Recocido de uniones soldadas para eliminar la tensión de soldadura., Reducir el riesgo de deformación o agrietamiento en componentes críticos como recipientes a presión y acero estructural..
Fabricación de componentes de precisión: Refinando la microestructura de los ejes de precisión, engranajes, y moldes para garantizar la estabilidad dimensional durante el mecanizado de alta precisión y prolongar la vida útil.
Conformado de metales & Fabricación: Ablandamiento de chapas de acero laminadas en frío., alambres trefilados, y piezas estampadas para evitar grietas durante el doblado, estirado, o procesos de embutición profunda.
| Recocido por inducción | Recocido en horno tradicional |
|---|---|
| Ultra alto: Calienta directamente la pieza de trabajo; sin pérdida de calor en el cuerpo del horno. Reduce el tiempo de calentamiento entre un 60% y un 80%. | Bajo: Primero necesita precalentar el horno.; Disipación masiva de calor al entorno.. El tiempo de calentamiento es de 3 a 5 veces más largo. |
| Excelente: Control preciso mediante el diseño de la bobina y los parámetros actuales; sin sobrecalentamiento local ni puntos fríos. Dureza y microestructura consistentes en todas las piezas de trabajo. | Pobre: Existe un gradiente de temperatura dentro del horno.; fácil de causar calentamiento desigual. El rendimiento de la pieza de trabajo varía mucho en lotes. |
| Bajo: La tasa de utilización de energía alcanza 85%+; sólo consume energía durante el calentamiento de la pieza de trabajo. | Alta: La tasa de utilización de energía es inferior a 40%; Gran desperdicio de energía en el aislamiento del horno y la disipación de calor.. |
| Mínimo: Calefacción localizada (si es necesario) reduce el estrés térmico general; El proceso de enfriamiento lento es controlable.. | Severo: El calentamiento de toda la pieza provoca una gran expansión y contracción térmica; alta tasa de deformación para componentes de precisión. |
| Totalmente compatible: Se integra perfectamente con líneas de producción automatizadas; admite operación continua no tripulada y procesamiento por lotes. | Baja compatibilidad: Depende de la carga/descarga manual; difícil de conectar con sistemas automáticos; alto costo laboral. |
| Respetuoso del medio ambiente: No llama abierta, sin gases de escape, bajo ruido; huella de equipo pequeña, adecuado para talleres limpios. | Contaminador: Hornos alimentados por carbón, El gas o el petróleo producen emisiones de escape.; alto ruido; gran ocupación de espacio. |
| Alta: Se pueden diseñar bobinas de inducción personalizadas para piezas de trabajo de formas irregulares o complejas.; apoya el recocido local. | Bajo: Sólo apto para el recocido general de piezas de trabajo normales.; No se puede lograr un calentamiento específico para áreas específicas.. |
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/10/disc-outer-diameter-induction-hardening-300mm.webp
1086
1448
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
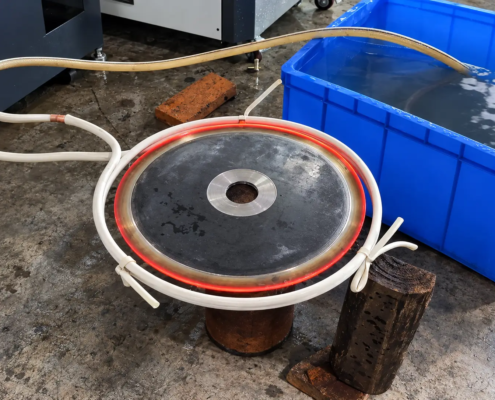
cui yanan2026-10-12 06:09:162026-10-12 06:09:16Endurecimiento por inducción del diámetro exterior del disco para componentes mecánicos
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/10/antenna-phase-shifter-induction-soldering-machine.webp
1086
1448
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
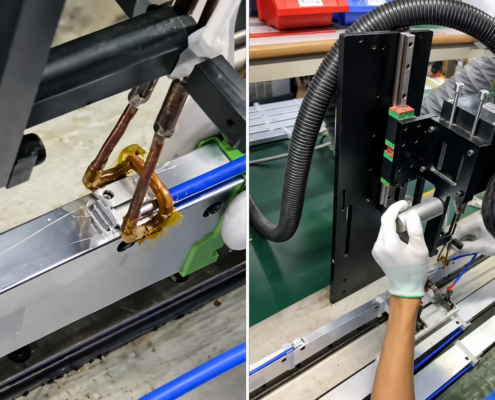
cui yanan2026-10-10 06:37:112026-10-10 06:37:11Máquina de soldadura por inducción para desfasadores de antenas
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/10/four-station-rotary-motor-housing-shrink-fitting-machine.webp
1086
1448
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
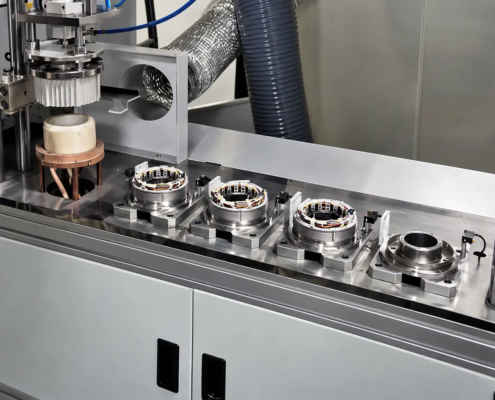
cui yanan2026-10-09 05:03:372026-10-09 05:03:37Máquina automática de ajuste retráctil por inducción de carcasa de motor para ensamblaje de estator


