
感应淬火
感应淬火 作为核心, 感应加热技术在金属热处理中的高效应用. 专为提高金属工件的耐磨性和疲劳强度而设计, 此先进工艺提供局部表面硬化,同时保留工件核心的韧性——适用于关键工业组件.
工作原理: 快速, 可控 & 可靠
- 快速感应加热
工件被置于定制感应线圈内. 当交变电流流经线圈时, 会产生高频磁场, 在工件表面感应涡流. 这些电流可在数秒至数十秒内将目标区域快速加热至奥氏体化温度,远快于传统加热方法.
- 精密淬火 & 冷却
加热后立即, 热表面用水淬火, 油, 或专用淬火介质. 这种快速冷却将表面微观结构转变为超硬马氏体, 而工件芯部仍保持其原始的延展性状态. 结果: 硬的完美平衡, 耐磨表面和坚韧, 减震芯.
为什么选择感应淬火? 您的生产线的主要优势
-
环保 & 成本效益高
无明火, 排放极低, 且能耗低. 减少工件变形和次品率, 将返工成本降到最低并最大化生产产量.
-
定向强化
仅硬化易磨损区域 (例如, 齿轮齿, 轴颈, 轨道表面) 而不改变核心性能. 无需后续加工并减少材料浪费.
-
无与伦比的效率
与火焰或炉淬火相比,大幅缩短热处理周期. 实现与自动化生产线的无缝集成, 提高批量生产的产量并降低单位成本.
-
卓越的过程控制
调整线圈设计, 当前频率, 和功率输出以精确定制硬化层的深度和面积. 确保一致, 可重复的结果符合最严格的工业标准.
典型应用
汽车制造: 曲轴淬火, 凸轮轴, 传动齿轮, 和制动部件——对于提高车辆的耐用性和性能至关重要.
机床工具行业: 机床导轨精密淬火, 锭子, 和切削刀柄——确保长期稳定性和加工精度.
工程机械: 挖掘机履带板的耐磨处理, 装载机销, 和液压缸杆——延长恶劣工作条件下的使用寿命.
| 感应淬火 | 常规淬火 (火焰/熔炉) |
|---|---|
| 超快: 表面温度在几秒到几十秒内达到奥氏体化水平, 大幅缩短热处理周期. | 慢: 炉内淬火需要数小时的加热; 火焰硬化传热不均匀,加热时间长. |
| 高度可控: 调整感应线圈形状, 当前频率, 和精确定义硬化区域和层深度的能力; 对非目标区域没有影响. | 精度差: 火焰硬化容易受操作者技能影响; 炉内淬火加热整个工件, 导致整体性能变化. |
| 变形最小: 局部加热避免整个工件产生热应力; 后处理 (例如, 磨削) 工作量显着减少. | 严重变形: 整件加热,热胀冷缩大; 精密零件返工率高. |
| 高效率: 能量直接在工件表面转化为热量; 几乎没有热量损失到周围环境. | 效率低: 炉体淬火在炉体加热和散热上浪费了大量的热量; 火焰硬化由于辐射而有热损失. |
| 完全可集成: 匹配自动化生产线,实现连续生产, 无人操作; 一致的批量加工质量. | 自动化水平低: 火焰硬化依靠人工操作; 炉内淬火需要人工装卸, 人工成本高. |
| 环保: 无明火, 无废气, 和低噪音; 符合严格的工业环境标准. | 污染: 火焰硬化会产生烟雾和噪音; 根据加热燃料的不同,炉内淬火可能会排放废气. |
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/10/steel-tube-end-induction-heating-coil.webp
1086
1448
崔亚楠
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
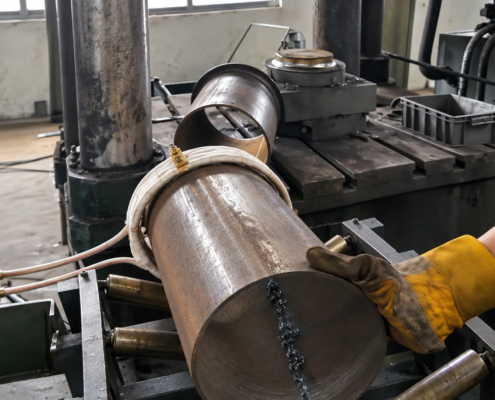
崔亚楠2026-10-15 06:41:472026-10-15 06:41:47钢管端部成型感应加热系统
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/10/induction-hardening-hooks-automatic-conceyor.webp
1086
1448
崔亚楠
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
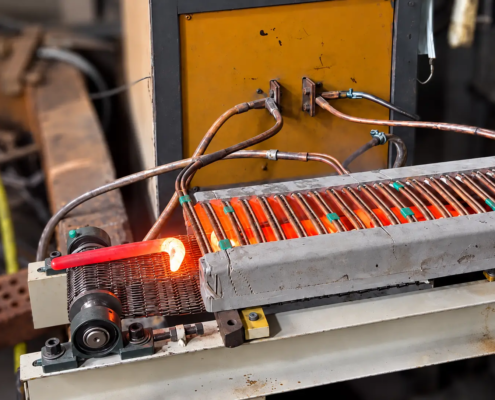
崔亚楠2026-10-14 06:10:472026-10-14 06:10:47吊钩感应淬火系统
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/10/internal-spline-induction-hardening-process.webp
1086
1448
崔亚楠
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
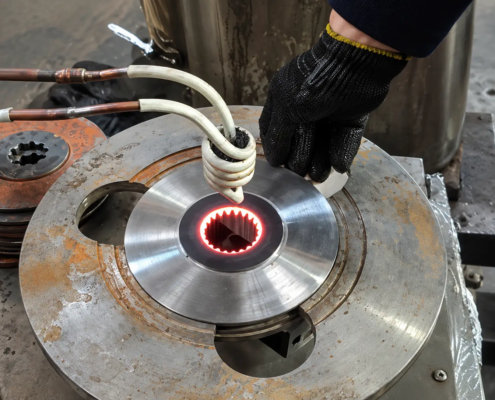
崔亚楠2026-10-13 05:39:392026-10-13 05:39:39内花键齿的感应淬火


