
Hartowanie indukcyjne
Hartowanie indukcyjne stoi jako rdzeń, wysokowydajne zastosowanie technologii nagrzewania indukcyjnego w obróbce cieplnej metali. Zaprojektowane, aby zwiększyć odporność na zużycie i wytrzymałość zmęczeniową metalowych detali, ten zaawansowany proces zapewnia miejscowe utwardzanie powierzchni przy jednoczesnym zachowaniu wytrzymałości rdzenia przedmiotu obrabianego – idealne rozwiązanie w przypadku krytycznych komponentów przemysłowych.
Jak to działa: Szybko, Kontrolowane & Niezawodne
- Szybkie nagrzewanie indukcyjne
Przedmiot obrabiany jest umieszczany w niestandardowej cewce indukcyjnej. Gdy prąd zmienny przepływa przez cewkę, generowane jest wysokoczęstotliwościowe pole magnetyczne, indukując prądy wirowe na powierzchni obrabianego przedmiotu. Prądy te szybko nagrzewają obszar docelowy do temperatury austenityzowania w ciągu kilku sekund do kilkudziesięciu sekund — znacznie szybciej niż konwencjonalne metody nagrzewania.
- Hartowanie precyzyjne & Chłodzenie
Bezpośrednio po nagrzaniu, gorąca powierzchnia jest hartowana za pomocą wody, olej, lub specjalistycznych mediów hartowniczych. To szybkie schładzanie przekształca mikrostrukturę powierzchniową w ultra-twardą martenzyt, podczas gdy rdzeń obrabianego przedmiotu pozostaje w swoim pierwotnym plastycznym stanie. Rezultat: idealna równowaga twardości, odpornymi na ścieranie powierzchniami a wytrzymałymi, rdzeniami absorbującymi wstrząsy.
Dlaczego wybrać hartowanie indukcyjne? Kluczowe zalety dla Twojej linii produkcyjnej
-
Przyjazne dla środowiska & Ekonomiczne
Brak otwartego ognia, minimalne emisje spalin, i niskie zużycie energii. Zmniejsza odkształcenia i odrzuty detali, minimalizując koszty poprawek i maksymalizując wydajność produkcji.
-
Ukierunkowane wzmacnianie
Hartuje tylko obszary narażone na zużycie (np., zęby zęba, panewki wałów, powierzchnie szyn) bez zmiany właściwości rdzenia. Eliminuje potrzebę obróbki końcowej i zmniejsza ilość odpadów materiałowych.
-
Nieporównywalna wydajność
Znacznie skraca cykle hartowania w porównaniu do hartowania płomieniem lub w piecu. Umożliwia bezproblemową integrację z zautomatyzowanymi liniami produkcyjnymi, zwiększając wydajność i obniżając koszty jednostkowe w produkcji masowej.
-
Wyjątkowa kontrola procesów
Dostosuj projekt cewki, częstotliwości prądu, i moc, aby precyzyjnie dopasować głębokość i powierzchnię utwardzonej warstwy. Zapewnia spójne, powtarzalne wyniki spełniające najsurowsze normy przemysłowe.
Typowe zastosowanie
Produkcja motoryzacyjna: Hartowanie wałów korbowych, Wały rozrządu, zębatki w przekładniach, i elementów hamulcowych — kluczowe dla zwiększenia trwałości i wydajności pojazdów.
Przemysł obrabiarek: Precyzyjne hartowanie prowadnic obrabiarek, wrzecion, i uchwytów narzędzi skrawających — zapewniające długoterminową stabilność i dokładność obróbki.
Maszyny budowlane: Odporna na zużycie obróbka gąsienic koparek, sworznie ładowacza, i tłoków cylindrów hydraulicznych — wydłużająca żywotność w trudnych warunkach pracy.
| Hartowanie indukcyjne | Hartowanie konwencjonalne (Płomień/Piec) |
|---|---|
| Ultraszybki: Temperatura powierzchni osiąga poziom austenityzacji w ciągu kilku sekund do kilkudziesięciu sekund, drastycznie skracając cykl obróbki cieplnej. | Wolno: Hartowanie w piecu wymaga wielu godzin ogrzewania; hartowanie płomieniowe charakteryzuje się nierównomiernym przenoszeniem ciepła i długim czasem nagrzewania. |
| Wysoce sterowalny: Dostosuj kształt cewki indukcyjnej, częstotliwości prądu, i moc do precyzyjnego określenia obszaru utwardzonego i głębokości warstwy; brak wpływu na regiony inne niż docelowe. | Słaba precyzja: Umiejętności operatora łatwo wpływają na hartowanie płomieniowe; hartowanie w piecu nagrzewa cały przedmiot obrabiany, co prowadzi do ogólnych zmian wydajności. |
| Minimalne odkształcenie: Miejscowe ogrzewanie pozwala uniknąć naprężeń termicznych na całym przedmiocie obrabianym; obróbka końcowa (np., szlifowanie) obciążenie pracą jest znacznie zmniejszone. | Poważne odkształcenie: Ogrzewanie całego elementu powoduje dużą rozszerzalność i kurczliwość cieplną; wysoki współczynnik przeróbek precyzyjnych komponentów. |
| Wysoka wydajność: Energia jest bezpośrednio przekształcana w ciepło na powierzchni przedmiotu obrabianego; prawie żadnych strat ciepła do otoczenia. | Niska wydajność: Hartowanie w piecu powoduje utratę dużej ilości ciepła na ogrzewanie korpusu pieca i odprowadzanie ciepła; hartowanie płomieniowe powoduje utratę ciepła na skutek promieniowania. |
| W pełni integrowalny: Dopasowuje zautomatyzowane linie produkcyjne do pracy ciągłej, operacja bezzałogowa; stała jakość przetwarzania wsadowego. | Niski poziom automatyzacji: Hartowanie płomieniowe opiera się na obsłudze ręcznej; hartowanie w piecu wymaga ręcznego załadunku/rozładunku, z wysokimi kosztami pracy. |
| Ekologiczny: Żadnego otwartego płomienia, brak spalin, i niski poziom hałasu; spełnia surowe przemysłowe standardy ochrony środowiska. | Zanieczyszczający: Hartowanie płomieniowe powoduje powstawanie dymu i hałasu; hartowanie w piecu może powodować emisję gazów odlotowych w zależności od paliw opałowych. |
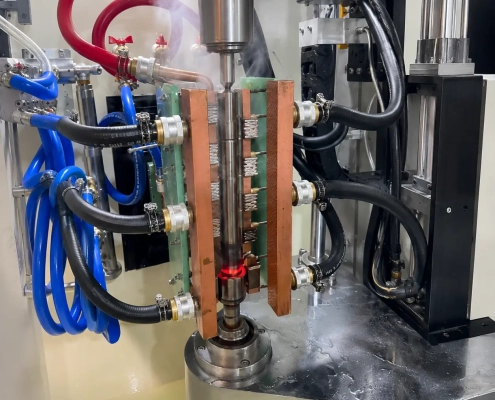 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/08/Spline-shaft-quenching.webp
1254
1254
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
cui yanan2026-08-24 03:41:432026-09-22 08:42:54Maszyna do Hartowania Indukcyjnego Wałów Spline
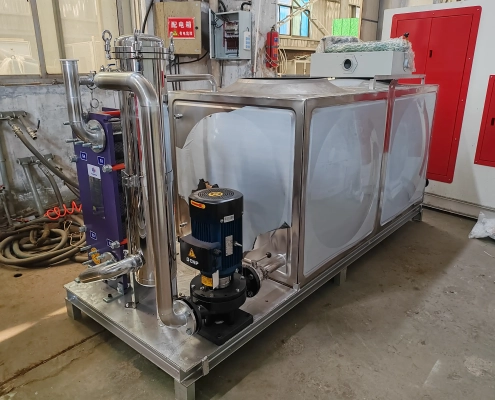 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/08/Automatic-Induction-Hardening-and-Tempering-of-Rail-Transit-Anchor-Bolts3-scaled.webp
1920
2560
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
cui yanan2026-08-21 07:01:532026-08-21 07:01:53W pełni Automatyczne Wyposażenie do Hartowania i Odpuszczania Indukcyjnego dla Elementów Transportu Szynowego
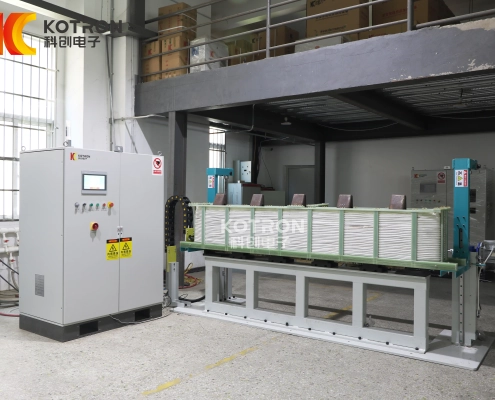 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/08/excavator-bucket-tooth-plate-induction-preheating-01-scaled.webp
1922
2560
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
cui yanan2026-08-20 05:53:162026-09-22 08:43:51System wstępnego podgrzewania do spawania łyżkami koparki


